 EN

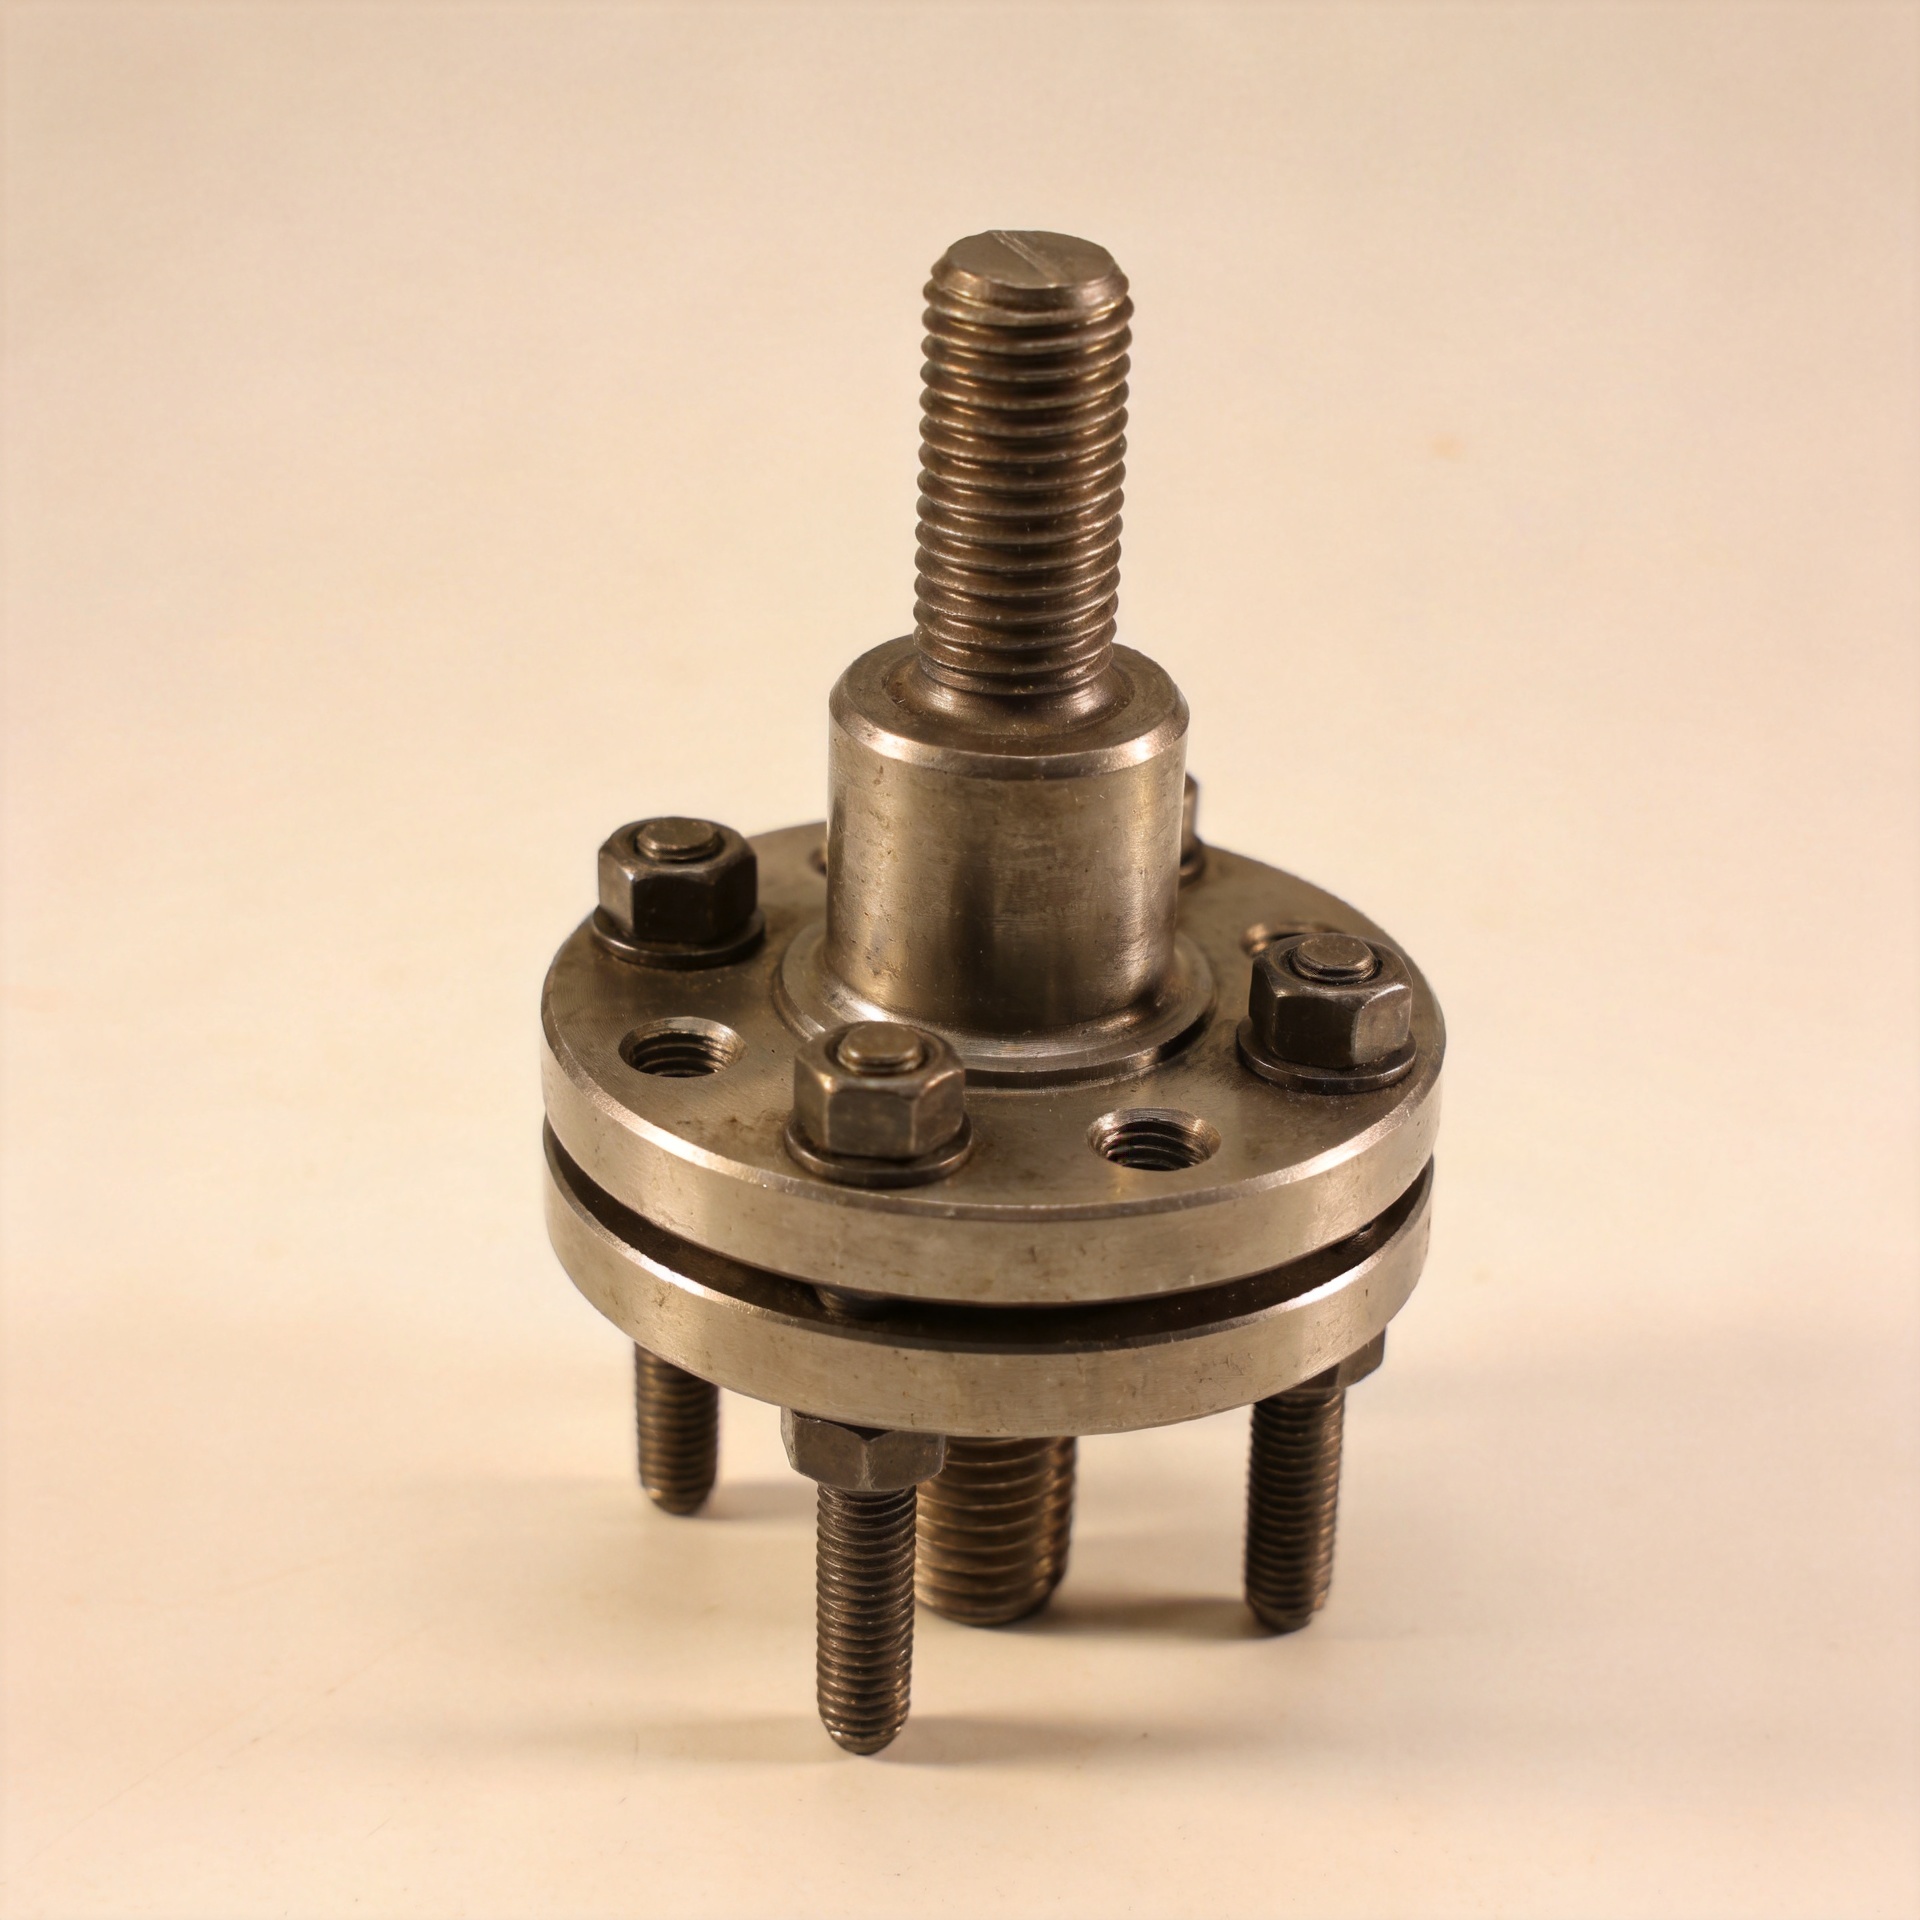
उच्च तापमान जॉइंट्स में स्टड प्रीलोड रणनीति क्यों महत्वपूर्ण है
उच्च-तापमान वाले बोल्टेड जॉइंट में, स्थापना टॉर्क केवल शुरुआती बिंदु है। फ्लैंज, कवर, या संरचनात्मक संपर्क क्षेत्र को सेवा के दौरान स्थिर रखने वाला बल, धारित क्लैम्प लोड है। इसीलिए, स्टड्स के लिए प्रीलोड रणनीति को सामग्री चयन, थ्रेड एंगेजमेंट और कसने के क्रम के समान ध्यान देने की आवश्यकता होती है। एक जॉइंट असेंबली के समय ठीक लग सकता है, लेकिन यदि उसकी प्रीलोड विंडो को पूरे संचालन चक्र के लिए अभियांत्रिकी रूप से नहीं डिज़ाइन किया गया है, तो ऊष्मा के संपर्क में आने के बाद वह सीलिंग मार्जिन या जॉइंट दृढ़ता खो सकता है।
यह लेख औद्योगिक थ्रेडेड स्टड्स , न कि गहने के स्टड्स के बारे में है। प्रक्रिया उपकरण, इस्पात संरचनाओं, पाइपिंग इंटरफेस या मशीनरी के साथ काम करने वाले इंजीनियरों और खरीददारों के लिए व्यावहारिक प्रश्न सीधा है: तापमान, घर्षण और बैठने के कारण लोड में परिवर्तन के बाद जॉइंट कितनी संपीड़न बल को बनाए रख सकता है, जो मूल रूप से असेंबली के समय लगाया गया था?
प्रीलोड जॉइंट की कार्यशील स्थिति है
प्रीलोड एक तन्य बल है जिसे एक फास्टनर को कसते समय जानबूझकर प्रविष्ट किया जाता है। यह बाह्य भारों के आने से पहले क्लैम्प्ड भागों को संपीड़ित करता है। जब भार-पथ को अच्छी तरह से डिज़ाइन किया जाता है, तो सेवा भार का एक बड़ा हिस्सा उस सदस्य की संपीड़न में कमी द्वारा अवशोषित हो जाता है, न कि फास्टनर के तनाव में समान वृद्धि द्वारा। इसका उद्देश्य अपेक्षित भार सीमा के भीतर जॉइंट के सतहों को संपर्क में बनाए रखना है।
यह सिद्धांत विशेष रूप से स्टड्स उच्च-तापमान सेवा में महत्वपूर्ण है। एक स्टडेड जॉइंट आंतरिक दबाव, पाइपिंग गति, कंपन या बार-बार गर्म होने और ठंडा होने के चक्रों का अनुभव कर सकता है। यदि धारित क्लैम्प भार बहुत कम हो जाता है, तो गैस्केट अनलोड हो सकते हैं, सतहें सूक्ष्म रूप से स्थानांतरित हो सकती हैं, और थकान की स्थितियाँ कम अनुकूल हो सकती हैं। विश्लेषण के बिना स्थापना टॉर्क बढ़ाना कोई सार्वभौमिक उत्तर नहीं है: प्रारंभिक भार को स्टड, नट, थ्रेड्स और क्लैम्प्ड घटकों के लिए अनुमत सीमा के भीतर बनाए रखना आवश्यक है।
क्यों ऊष्मा आपके द्वारा लगाए गए भार को बदल देती है
तापमान एक संयोजन के प्रत्येक भाग पर समान रूप से कार्य नहीं करता है। थ्रेडेड स्टड बोल्ट, नट, फ्लैंज, वॉशर, गैस्केट और आसपास की संरचना की लंबाइयाँ, दृढ़ताएँ, सामग्रियाँ और तापीय प्रसार व्यवहार अलग-अलग हो सकते हैं। जैसे-जैसे तापमान बदलता है, उनका प्रतिबंधित प्रसार बल संतुलन को बदल देता है। सामग्रि के संयोजन और ज्यामिति के आधार पर, गर्म करने के दौरान बोल्ट लोड बढ़ सकता है या घट सकता है, और फिर ठंडा करने के दौरान फिर से बदल सकता है।
ऊष्मा के कारण समय भी महत्वपूर्ण हो जाता है। उच्च तापमान पर, स्थानीय सीटिंग, एम्बेडमेंट, संवेदनशील जॉइंट तत्वों में क्रीप और प्रतिबल विश्राम अक्षीय भार को कम कर सकते हैं। यह क्षय केवल 'टॉर्क का पीछे हटना' नहीं है; यह पूरे जॉइंट की बल अवस्था में परिवर्तन है। यही कारण है कि एक रिंच पर दर्ज किया गया टॉर्क यह साबित करने का प्रमाण नहीं है कि तापीय धारण के बाद प्रीलोड अभी भी उपयुक्त है।
लक्ष्य प्रीलोड चुनने से पहले समीक्षा करने योग्य तीन तंत्र
- भिन्न प्रसार: स्टड और ग्रिप लंबाई में प्रत्येक परत की तापीय प्रतिक्रिया की तुलना करें, केवल फ्लैंज सामग्री के साथ नहीं।
- विश्राम और अवसाद: सतह के समतलीकरण, गैस्केट का व्यवहार, कोटिंग्स, थ्रेड सीटिंग और कोई भी सामग्री जो सेवा तापमान पर धीरे-धीरे विकृत हो सकती है, को ध्यान में रखा जाता है।
- घर्षण में परिवर्तन: जब चिकनाहट, सतह का अंतिम रूप, चढ़ाव या बेयरिंग-फेस की स्थिति में परिवर्तन होता है, तो समान टॉर्क अलग-अलग तनाव उत्पन्न कर सकता है।
इसलिए एक व्यावहारिक प्रीलोड गणना में न्यूनतम धारित-भार स्थिति और अधिकतम-भार स्थिति का उपयोग किया जाता है। न्यूनतम स्थिति में विभाजन, रिसाव या फिसलन के जोखिम की जाँच की जाती है। अधिकतम स्थिति में स्टड पर तनाव, थ्रेड स्ट्रिपिंग, बेयरिंग दबाव और नरम क्लैम्प्ड सामग्री को होने वाले क्षति की जाँच की जाती है। संचालन की स्थिति—कैटलॉग टॉर्क मान अकेले नहीं—ही स्वीकार्य सीमा को परिभाषित करनी चाहिए।
लोड पाथ के लिए स्टड विन्यास चुनें
ए दो-सिरा स्टड यह अक्सर तब उपयोगी होता है जब किसी घटक को बार-बार असेंबल करने की आवश्यकता होती है या जब किसी थ्रेडेड आधार सामग्री को प्रत्येक बार कवर हटाने पर विचलित नहीं किया जाना चाहिए। एक सिरा आधार सदस्य में स्थापित रहता है, जबकि उजागर सिरे पर लगा नट क्लैम्पिंग क्रिया प्रदान करता है। इस व्यवस्था से आंतरिक थ्रेड्स की रक्षा की जा सकती है, लेकिन इससे स्थापित गहराई, एंगेजमेंट लंबाई, रनआउट और बॉटमिंग क्लीयरेंस भी प्रीलोड योजना का हिस्सा बन जाते हैं।
ए वेल्डिंग स्टड यह एक अलग असेंबली समस्या का समाधान करता है: यह एक स्थिर संलग्नता बिंदु स्थापित करता है जिसमें वेल्डिंग का उपयोग किया जाता है, बजाय एक स्थापित थ्रेडेड सिरे पर निर्भर रहने के। इसे उच्च-तापमान दबाव-संधि स्टड के साथ अदला-बदली के रूप में नहीं माना जाना चाहिए, जब तक कि वेल्ड प्रक्रिया, आधार सामग्री, ऊष्मा-प्रभावित क्षेत्र और लागू भार का उस उपयोग के लिए मूल्यांकन नहीं किया गया हो। संलग्नता विधि के बदलने से डिज़ाइन समीक्षा द्वारा संबोधित की जाने वाली विफलता मोड्स भी बदल जाते हैं।
शब्द स्टड बोल्ट इसका उपयोग आमतौर पर दोनों सिरों पर नट के साथ उपयोग किए जाने वाले पूरी तरह से थ्रेडेड फास्टनर के लिए किया जाता है। फ्लैंज कार्य और अन्य महत्वपूर्ण जॉइंट्स के लिए, ड्रॉइंग परिभाषा, निर्दिष्ट सामग्री ग्रेड, थ्रेड क्लास, नट मिलान, फिनिश और आवश्यक प्रोट्रूज़न की पुष्टि करें। नामों की तुलना में पूर्ण फास्टनर-सिस्टम विनिर्देश का महत्व अधिक है।
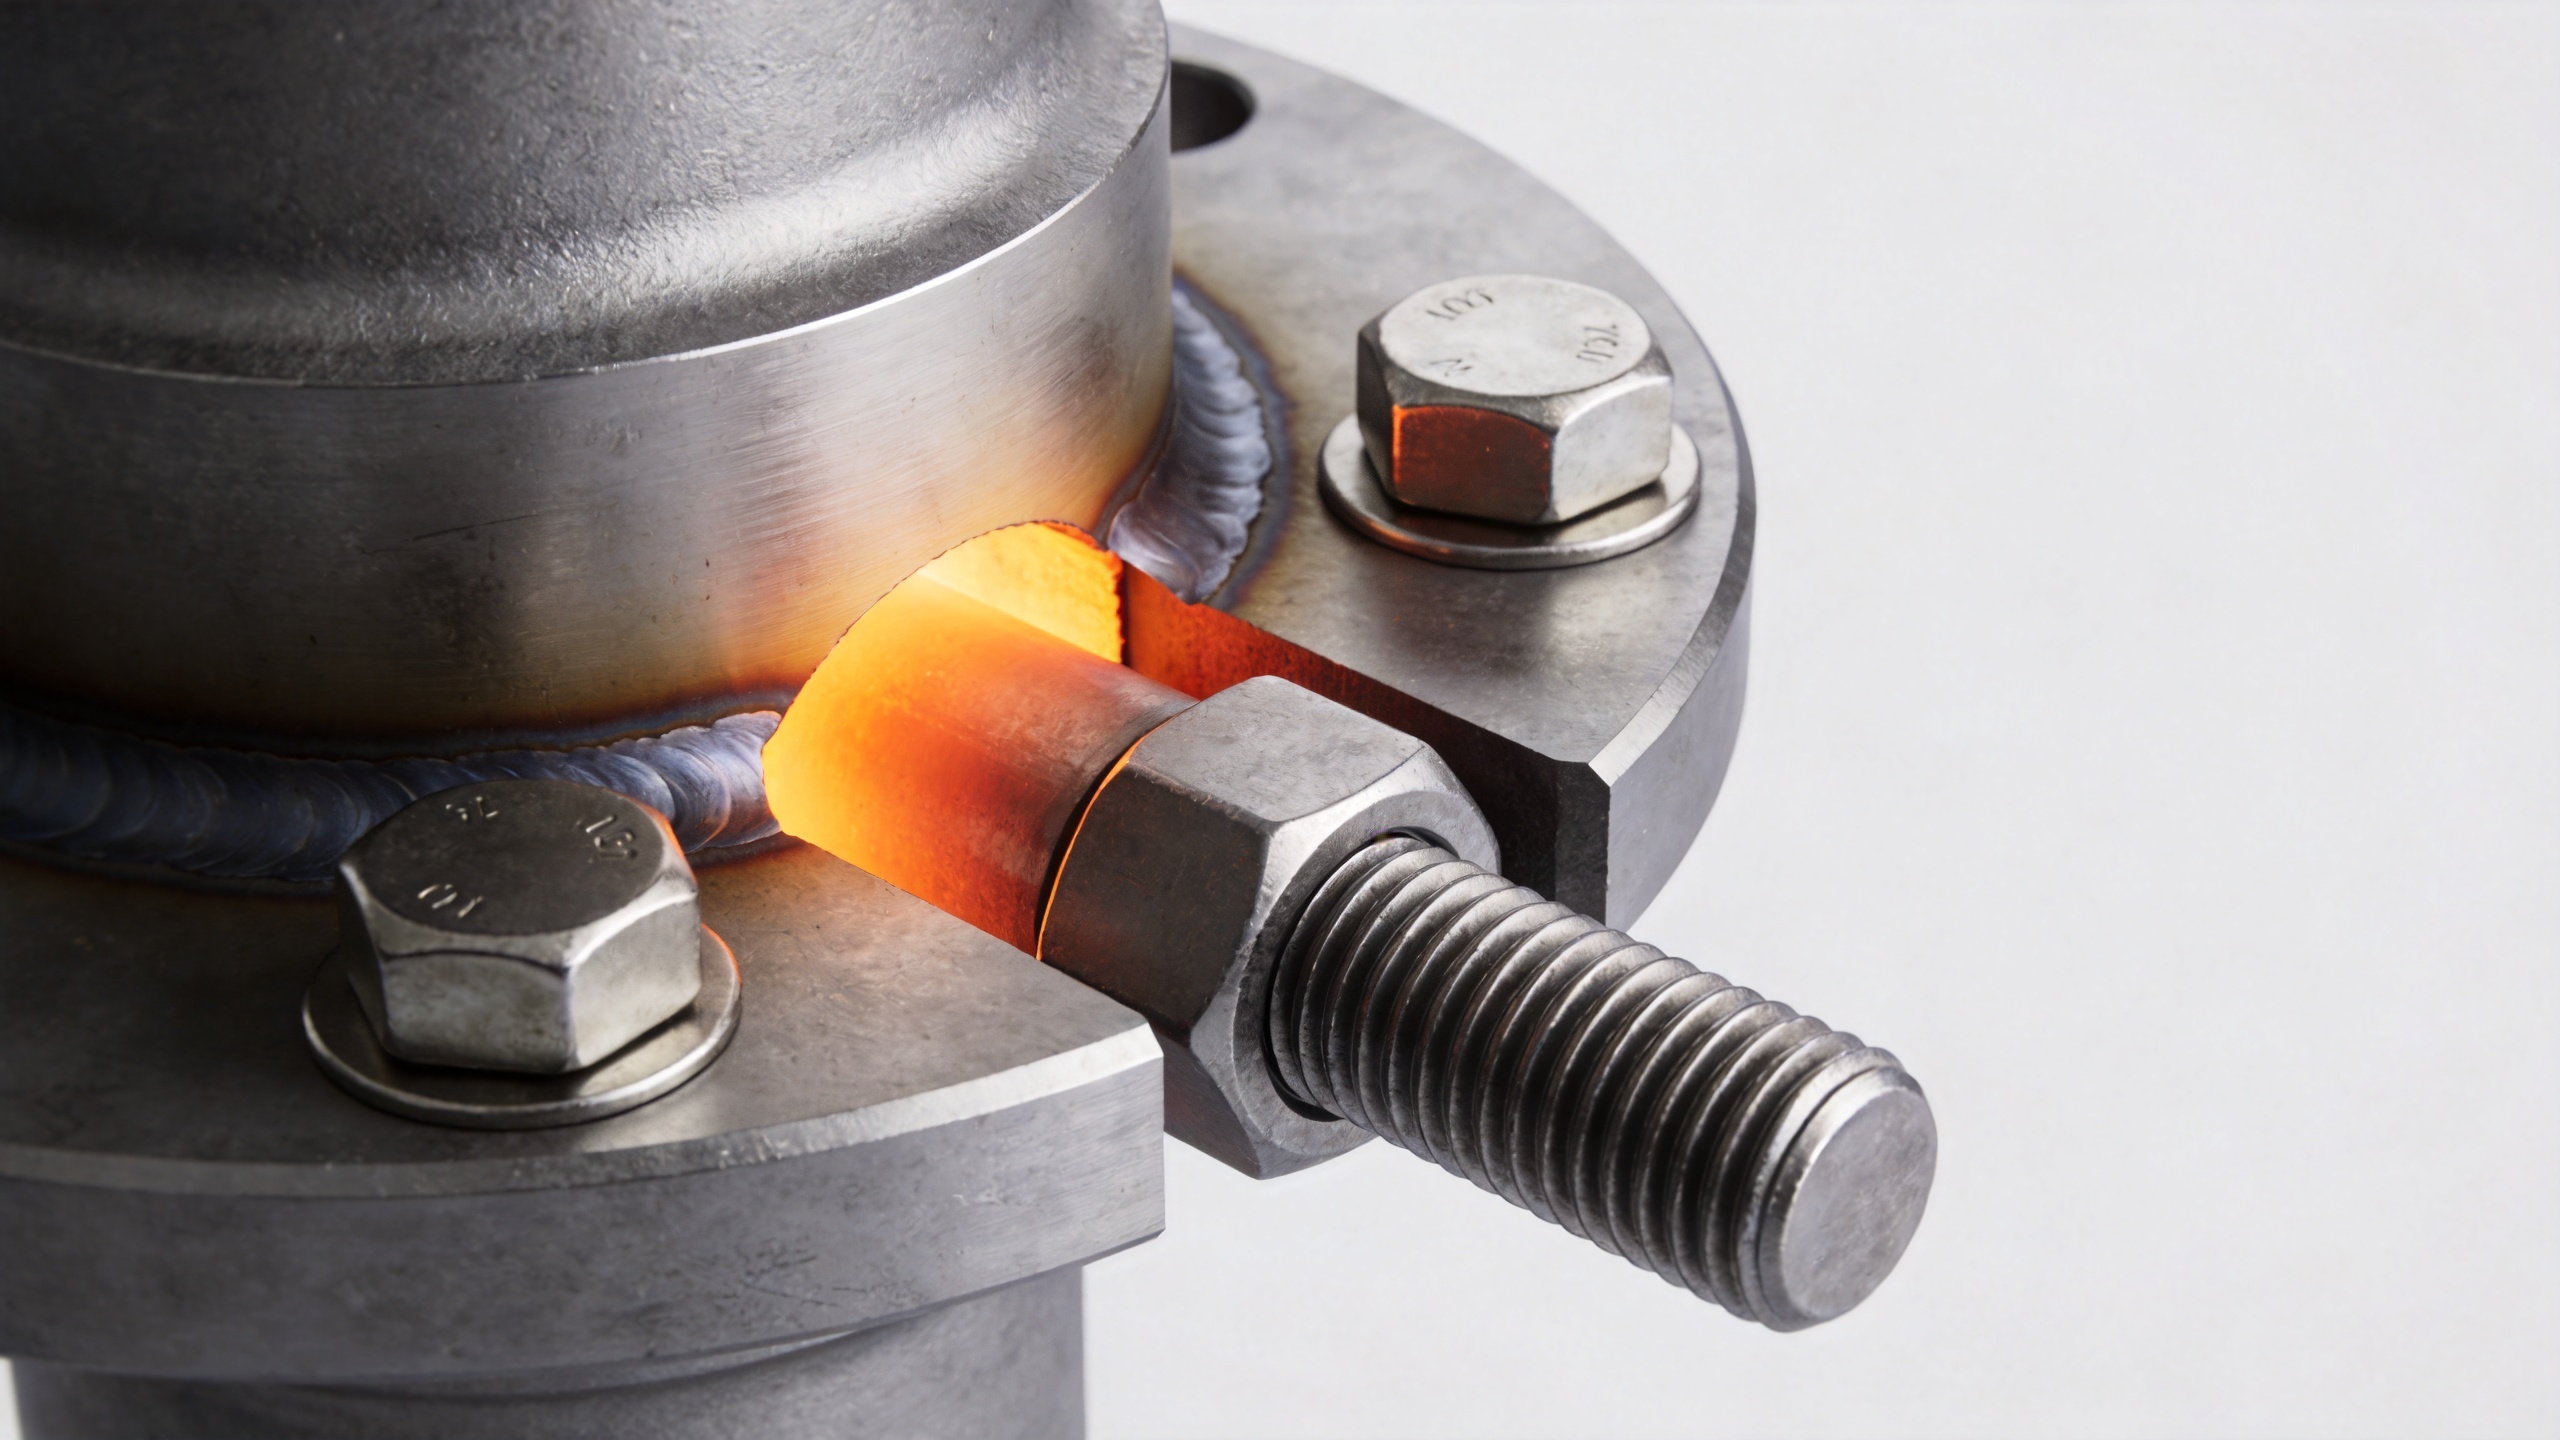
केवल टाइटनिंग निर्देश नहीं, बल्कि एक प्रीलोड रणनीति बनाएँ
उत्पादन कार्य के लिए, एक उपयोगी रणनीति तब शुरू होती है जब भी रिंच उठाया जाता है। सबसे पहले सेवा एनवेलप को परिभाषित करें: असेंबली तापमान, संचालन तापमान सीमा, दबाव या बाहरी भार, साइकिल गिनती, कंपन, पहुँच बाधाएँ और रखरखाव की विधि। फिर जॉइंट स्टैक-अप और सामग्री डेटा का उपयोग करके लक्ष्य फास्टनर लोड और स्वीकार्य ऊपरी और निचली सीमाओं को निर्धारित करें।
- पूरे फास्टनर सिस्टम को विनिर्दिष्ट करें। स्टड के सामग्री और स्थिति, नट्स, वॉशर्स, स्नेहन या कोटिंग, थ्रेड फिट और सफाई आवश्यकताओं को बताएँ। किसी एक वस्तु को बदलने से घर्षण प्रभावित हो सकता है, जिससे वास्तविक प्रीलोड भी बदल जाता है।
- एंगेजमेंट और ग्रिप को नियंत्रित करें। पुष्टि करें कि डबल-एंडेड स्टड में बॉटमिंग के बिना पर्याप्त एंगेजमेंट है और लोडेड लंबाई उचित लोच प्रदान करती है। बहुत छोटी प्रभावी स्ट्रेच लंबाई प्रीलोड को सीटिंग नुकसान के प्रति अधिक संवेदनशील बना सकती है।
- एक नियंत्रित स्थापना विधि का चयन करें। कम-महत्वपूर्ण अनुप्रयोगों के लिए टॉर्क उपयुक्त हो सकता है, यदि प्रक्रिया की वैधता सिद्ध की गई हो। महत्वपूर्ण जॉइंट्स के लिए, कैलिब्रेटेड टॉर्क-टेंशन परीक्षण, मापी गई लंबाई में वृद्धि, हाइड्रॉलिक टेंशनिंग या ज्यामिति और प्रक्रिया के अनुकूल कोई अन्य विधि पर विचार करें।
- एक परिभाषित क्रम का उपयोग करें। क्रॉस-पैटर्न पास और चरणबद्ध लोडिंग फ्लैंज़ और कवर्स के चारों ओर संपीड़न के वितरण में सहायता करते हैं। क्रम, उपकरण कैलिब्रेशन स्थिति, स्नेहक की स्थिति और अंतिम सेटिंग्स को रिकॉर्ड करें।
- गर्म स्थिति की वैधता सिद्ध करें। जहाँ सेवा जोखिम इसे आवश्यक बनाता है, तापमान के प्रभाव के अधीन प्रतिनिधि असेंबलियों का परीक्षण करें और यह निर्धारित करें कि क्या एक नियोजित पुनः जाँच, पुनः टॉर्क करना, या वैकल्पिक हार्डवेयर उचित है। किसी सामान्य पुनः टॉर्क नियम को प्रत्येक जोड़ के लिए उपयुक्त मानने की धारणा न बनाएँ।
उच्च तापमान असेंबलियों में सामान्य प्रीलोड त्रुटियाँ
शब्दावली को निरीक्षण रिकॉर्ड का हिस्सा बनाएँ
स्पष्ट शब्दावली स्थापना टीम को सही प्रक्रिया लागू करने में सहायता करती है। यह रिकॉर्ड करें कि क्या असेंबली में स्टड्स , एक थ्रेडेड स्टड , एक दो-सिरा स्टड , एक वेल्डिंग स्टड , या एक स्टड बोल्ट का उपयोग किया जाता है। पहचानकर्ता ड्रॉइंग, ट्रैवलर और निरीक्षण शीट पर दिखाई देना चाहिए। महत्वपूर्ण स्टड्स के लिए, निर्दिष्ट थ्रेडेड स्टड एंगेजमेंट और नट-रनिंग स्थिति का दस्तावेज़ीकरण करें।
| फास्टनर शब्द | प्रीलोड समीक्षा बिंदु |
|---|---|
| स्टड्स | स्टड्स के लिए एक परिभाषित लक्ष्य-लोड विंडो और एक स्थापना रिकॉर्ड की आवश्यकता होती है। |
| थ्रेडेड स्टड | प्रत्येक थ्रेडेड स्टड के संलग्नता की पुष्टि करने और थ्रेड घर्षण को नियंत्रित करने की आवश्यकता होती है। |
| दो-सिरा स्टड | डबल-एंडेड स्टड के लिए स्थापित छोर और नट छोर दोनों की अलग-अलग जाँच आवश्यक होती है। |
| वेल्डिंग स्टड | वेल्डिंग स्टड के लिए अटैचमेंट समीक्षा के साथ-साथ लोड-पाथ समीक्षा भी आवश्यक होती है। |
| स्टड बोल्ट | स्टड बोल्ट के लिए मैच्ड नट्स और दस्तावेज़ीकृत कसाव क्रम की आवश्यकता होती है। |
रखरोट के दौरान, निरीक्षण करें स्टड्स प्रासंगिक थर्मल साइकिल के बाद। पुष्टि करें कि थ्रेडेड स्टड अपने आधार थ्रेड में स्थानांतरित नहीं हुआ है, कि दो-सिरा स्टड नीचे तक नहीं पहुँचा है, कि एक वेल्डिंग स्टड का कोई अटैचमेंट संबंधी मुद्दा नहीं है, और कि प्रत्येक स्टड बोल्ट को उसकी निर्दिष्ट प्रक्रिया के अनुसार मूल्यांकन किया जाता है। यह शब्दावली निष्कर्षों को ट्रेस करने योग्य बनाती है और किसी सामान्य टॉर्क नोट को जोड़-विशिष्ट प्रीलोड योजना के स्थान पर रखने से रोकती है।
औद्योगिक स्टड्स के लिए एक खरीद और गुणवत्ता जाँच सूची
- सुनिश्चित करें कि ड्रॉइंग में सही औद्योगिक स्टड विन्यास, थ्रेड फॉर्म, लंबाई और एंगेजमेंट आवश्यकता को दर्शाया गया है।
- स्टड और नट के सामग्री को निर्दिष्ट तापमान और संक्षारण वातावरण के अनुरूप चुनें, फिर परियोजना द्वारा आवश्यक दस्तावेज़ीकरण की पुष्टि करें।
- टॉर्क मानों को उत्पादन में जारी करने से पहले अनुमत लुब्रिकेशन, कोटिंग और सफाई स्थिति को परिभाषित करें।
- जहाँ जॉइंट सुरक्षा-, दबाव- या अपटाइम-महत्वपूर्ण हो, वहाँ लॉट ट्रेसैबिलिटी और आयामी जाँच का अनुरोध करें।
- आपूर्तिकर्ताओं, फिनिश, टॉर्क प्रक्रियाओं या जॉइंट सामग्रियों में परिवर्तन के समय प्रतिनिधित्वपूर्ण असेंबली परीक्षणों का उपयोग करें।
- इंस्टॉलेशन रिकॉर्ड बनाए रखें जो टीम को प्रीलोड प्रक्रिया डेटा की बाद में निरीक्षण निष्कर्षों के साथ तुलना करने की अनुमति देते हैं।
क्विंगदाओ जीकू हार्डवेयर उत्पाद कंपनी लिमिटेड बोल्ट, स्क्रू, नट, वॉशर, रिगिंग हार्डवेयर और थ्रेडेड रॉड जैसी श्रेणियों में औद्योगिक फास्टनर आपूर्ति करती है। कृपया तापमान-संवेदनशील जॉइंट के लिए ड्रॉइंग, सामग्री आवश्यकता, सेवा सीमा, असेंबली विधि और निरीक्षण की अपेक्षाएँ साझा करें, ताकि फास्टनर कॉन्फ़िगरेशन का मूल्यांकन वास्तविक अनुप्रयोग के आधार पर किया जा सके, न कि केवल नाम के आधार पर चुना गया हो।
निष्कर्ष
उच्च-तापमान जॉइंट लगाए गए टॉर्क और बने रहने वाले प्रीलोड के बीच के अंतर को अनदेखा नहीं किया जा सकता। इसके प्रभावी रणनीतियाँ स्टड्स परिभाषित लोड विंडो से शुरू होती हैं, तापीय प्रसार और शिथिलन को ध्यान में रखती हैं, पूरे फास्टनर प्रणाली पर नियंत्रण रखती हैं और प्रतिनिधित्वपूर्ण परिस्थितियों के तहत असेंबली विधि की पुष्टि करती हैं। चाहे अनुप्रयोग में थ्रेडेड स्टड, डबल एंडेड स्टड, वेल्डिंग स्टड या स्टड बोल्ट का उपयोग किया जाए, लक्ष्य एक ही है: सेवा के दौरान जॉइंट के उचित संपीड़न को बनाए रखना, बिना उन घटकों को अत्यधिक तनावित किए बिना जो इसे उत्पन्न करते हैं।

