 EN

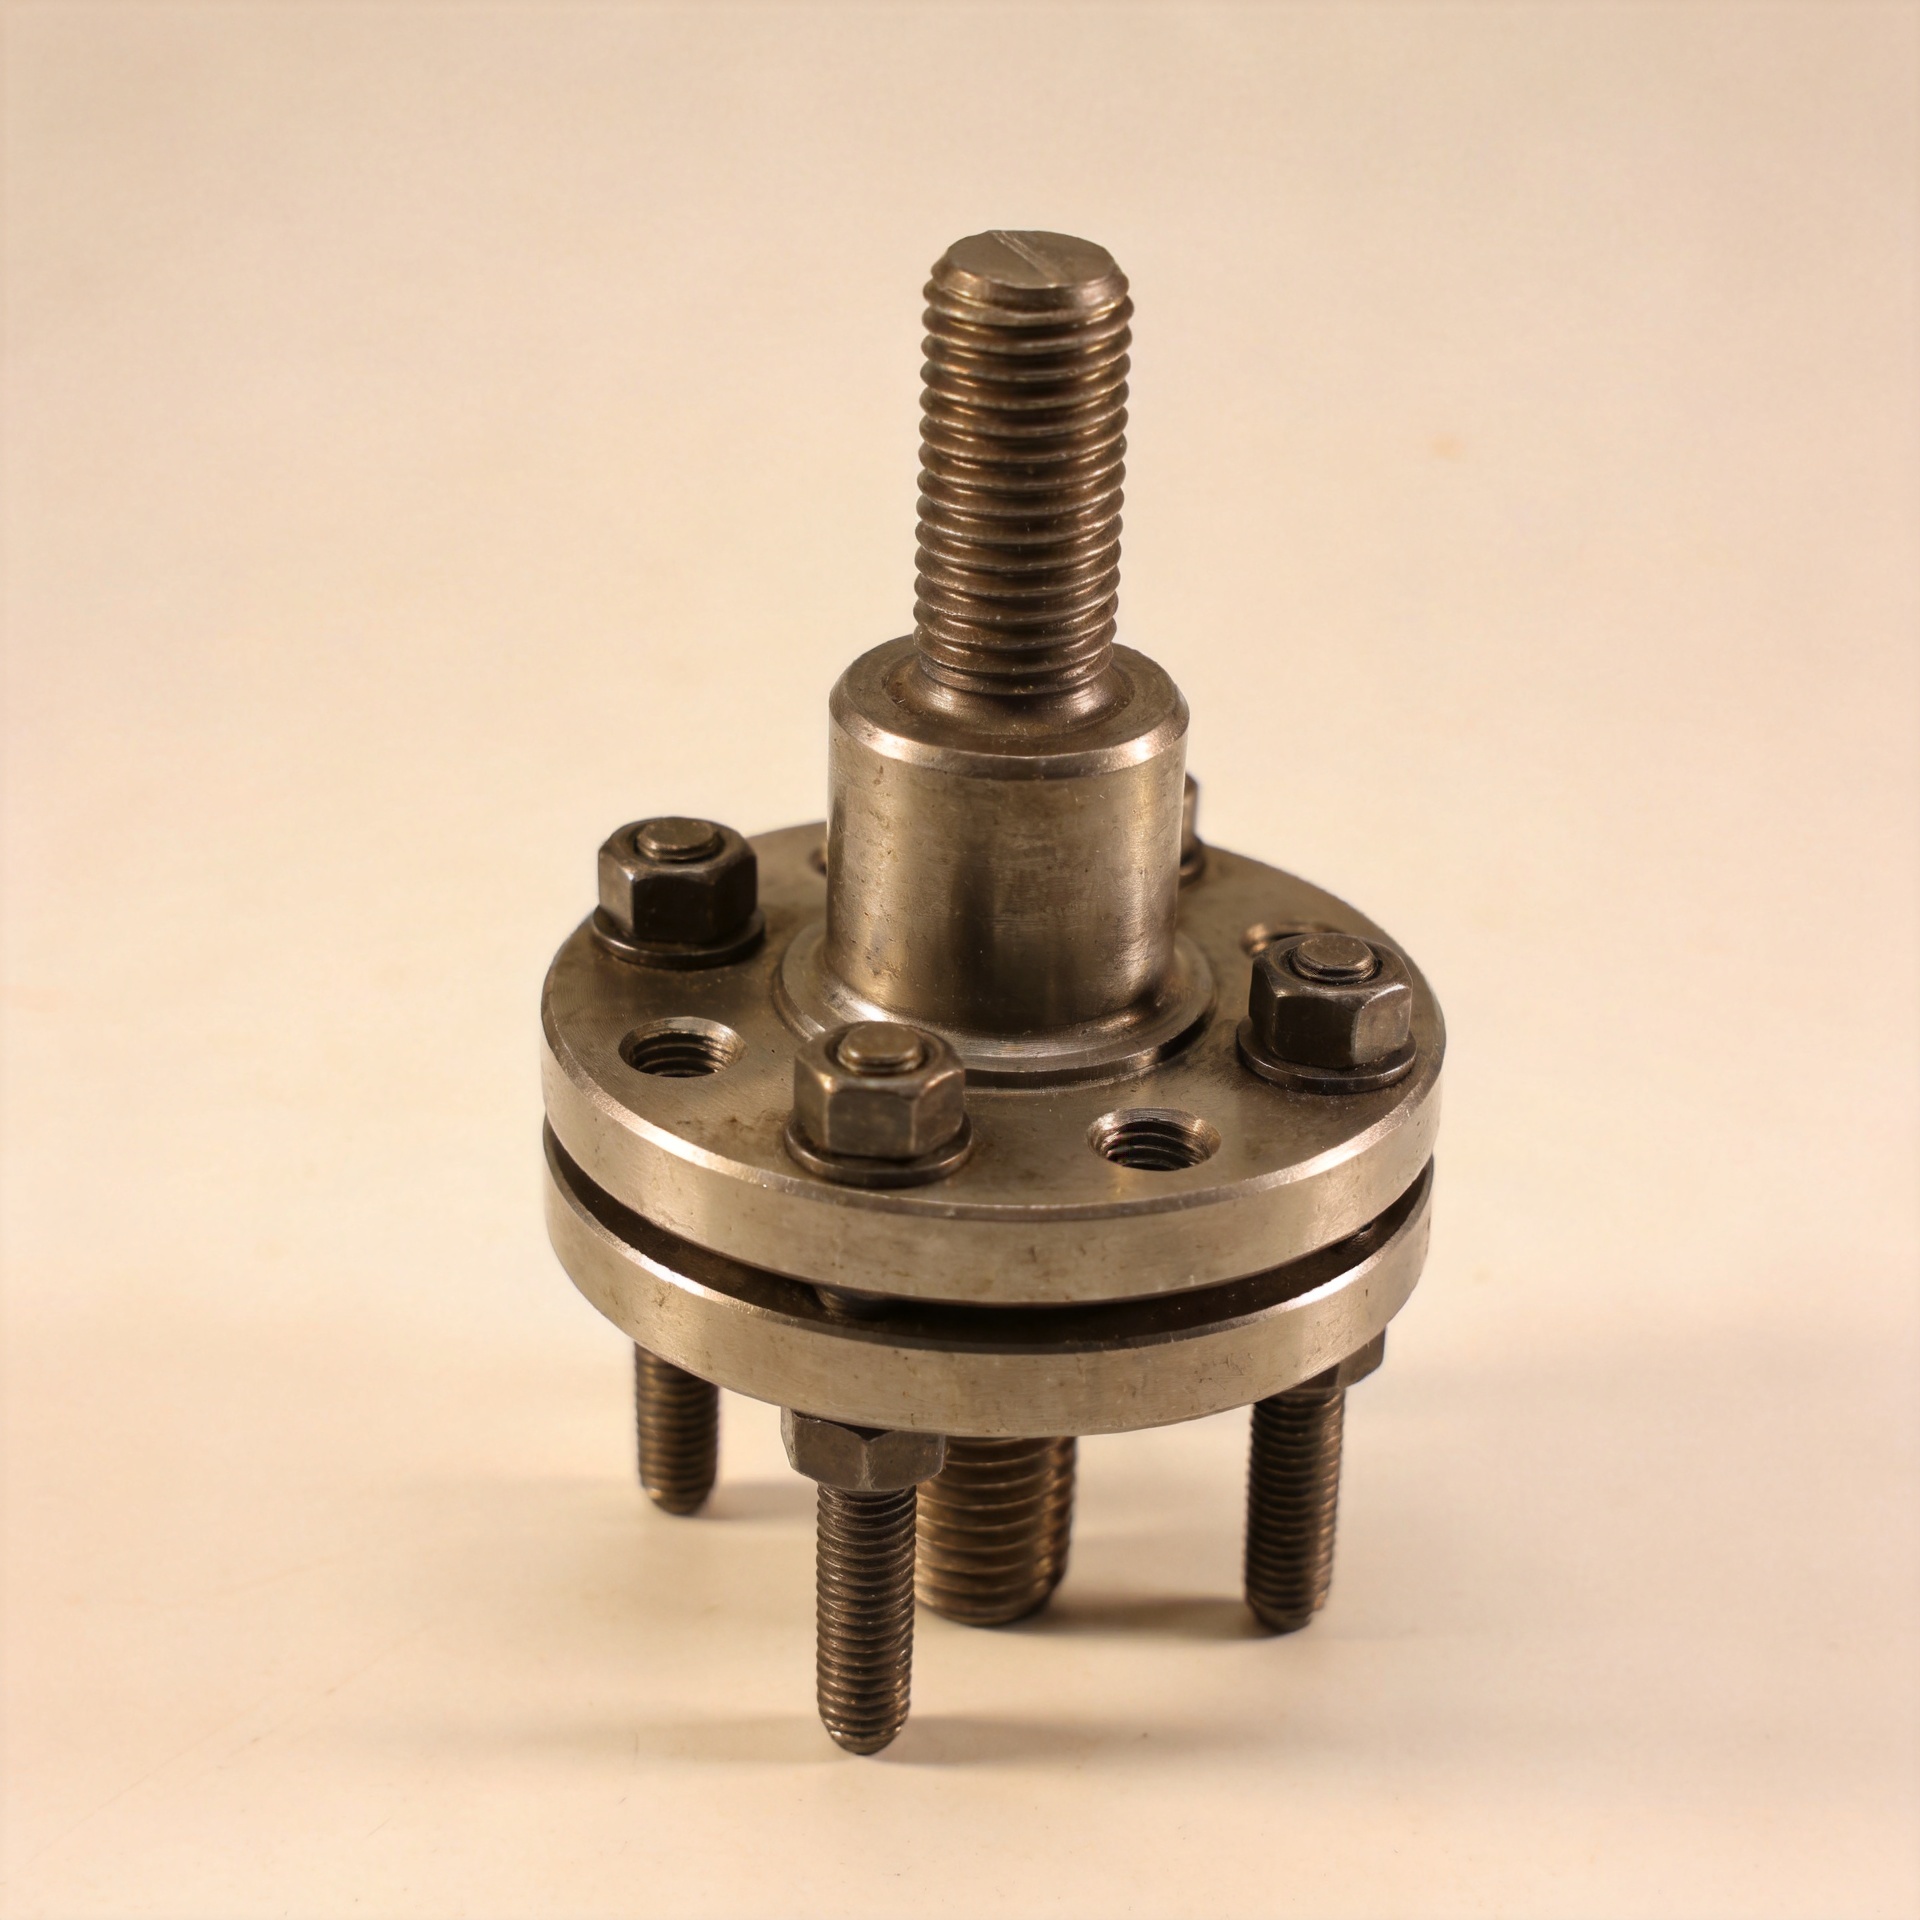
Bakit Mahalaga ang Estratehiya sa Stud Preload sa mga Koneksyon na May Mataas na Temperatura
Sa isang mataas-na-temperaturang bolted joint, ang installation torque ay ang unang punto lamang. Ang nagsisiguro ng katatagan ng isang flange, cover, o structural contact area habang ginagamit ay ang retained clamp load. Kaya naman ang preload strategy para sa Studs ay dapat bigyan ng parehong atensyon gaya ng pagpili ng materyales, thread engagement, at tightening sequence. Maaaring mukhang solid ang isang joint sa panahon ng assembly, ngunit mawawala ang sealing margin o joint stiffness nito pagkatapos ng heat exposure kung ang preload window ay hindi in-engineer para sa buong operating cycle.
Ang artikulong ito ay tumutukoy sa industrial na threaded Studs , hindi sa mga jewelry studs. Para sa mga inhinyero at buyer na gumagawa ng process equipment, steel structures, piping interfaces, o machinery, ang praktikal na tanong ay simple: paano mapapanatili ng joint ang sapat na compression pagkatapos magbago ang temperature, friction, at settling sa load na orihinal na inilagay sa panahon ng assembly?
Ang Preload ay ang working condition ng joint
Ang preload ay ang puwersang pahigil na sinadyang ipinapasok sa isang fastener habang ito ay kinukumpas. Ito ay nagpapadikit sa mga bahaging pinipigilan bago pa dumating ang mga panlabas na karga. Kapag maayos ang disenyo ng landas ng karga, ang malaking bahagi ng serbisyo ng karga ay naa-absorb sa pamamagitan ng pagbawas sa pagkakapigil ng bahaging iyon, imbes na sa pamamagitan ng pantay na pagtaas sa tensyon ng fastener. Ang layunin ay panatilihin ang mga paharap na ibabaw ng joint na naka-contact sa buong inaasahang saklaw ng karga.
Ang prinsipyong iyon ay lalo pang mahalaga para sa Studs sa serbisyo sa mataas na temperatura. Ang isang studded joint ay maaaring makaranas ng panloob na presyon, paggalaw ng tubo, vibrasyon, o paulit-ulit na pag-init at paglamig. Kung ang natitirang clamp load ay napakababa, maaaring mawalan ng presyon ang mga gasket, magagalaw nang mikroskopiko ang mga ibabaw, at maaaring maging mas hindi paborable ang mga kondisyon ng pagkapagod. Ang pagtaas ng installation torque nang walang pagsusuri ay hindi isang pangkalahatang solusyon: ang unang karga ay dapat manatiling nasa payagan na saklaw para sa stud, nut, mga thread, at mga pinipigilang bahagi.
Bakit Binabago ng Init ang Karga na Akala Mo'y Ipinasa
Ang temperatura ay hindi kumikilos sa bawat bahagi ng isang pagsasama sa parehong paraan. Ang threaded stud , nuts, flange, washer, gasket, at ang kapaligiran na istraktura ay maaaring magkaroon ng iba’t ibang haba, rigidity, materyales, at pag-uugali sa thermal expansion. Habang nagbabago ang temperatura, ang kanilang pinipigilang expansion ay binabago ang balanse ng puwersa. Depende sa kombinasyon ng materyales at heometriya, ang bolt load ay maaaring tumataas o bumababa habang mainit at muling gumagalaw habang lumalamig.
Ang init ay ginagawa rin ang oras na mahalaga. Sa mataas na temperatura, ang lokal na seating, embedment, creep sa mga elemento ng joint na sensitibo dito, at stress relaxation ay maaaring bawasan ang axial load. Ang nawala ay hindi lamang simpleng "pagbaba ng torque"; ito ay isang pagbabago sa estado ng puwersa ng buong joint. Dahil dito, ang torque na nakarekord sa isang wrench ay hindi patunay na nananatili ang angkop na preload pagkatapos ng thermal hold.
Tatlong mekanismo na dapat suriin bago pumili ng target preload
- Differential expansion: ihambing ang thermal response ng stud at ng bawat layer sa grip length, hindi lamang ang materyal ng flange.
- Relaxation at settlement: account for surface flattening, gasket behavior, coatings, thread seating, at anumang materyal na maaaring mag-creep sa serbisyo ng temperatura.
- Pagkakaiba ng friction: ang parehong torque ay maaaring mag-produce ng iba’t ibang tension kapag nagbago ang lubrication, surface finish, plating, o kondisyon ng bearing-face.
Kaya naman, ang isang praktikal na preload calculation ay gumagamit ng minimum retained-load case at maximum-load case. Ang minimum case ay sinusuri ang separation, leakage, o panganib ng slip. Ang maximum case ay sinusuri ang stud stress, thread stripping, bearing pressure, at pinsala sa mas malambot na clamped material. Ang operating condition—hindi ang catalog torque value mismo—ang dapat magtakda ng acceptable window.
Piliin ang Stud Configuration para sa Load Path
Isang stud na may dalawang dulo karaniwang kapaki-pakinabang kapag kailangan i-assemble ang isang bahagi nang paulit-ulit o kapag ang may thread na base material ay hindi dapat gawin nang paulit-ulit tuwing aalisin ang takip. Ang isang dulo ay nananatiling nakainstall sa base member habang ang nuts sa nakalabas na dulo ang nagbibigay ng clamping action. Ang ganitong pagkakahanay ay maaaring protektahan ang panloob na threads, ngunit ginagawa nitong bahagi ng preload plan ang installed depth, engagement length, runout, at bottoming clearance.
Isang welding stud nagso-solve ng ibang problema sa assembly: ito ay nagtatatag ng isang fixed attachment point sa pamamagitan ng welding imbes na umaasa sa isang nakainstall na may thread na dulo. Hindi ito dapat ituring na kahalili ng high-temperature pressure-joint stud maliban kung ang weld procedure, base material, heat-affected zone, at applied load ay nasuri na para sa ganitong gamit. Ang paraan ng attachment ay nagbabago sa mga failure modes na kailangang suriin ng design review.
Ang salita stud bolt karaniwang ginagamit para sa isang kumpletong naka-thread na fastener na ginagamit kasama ang mga nuts sa parehong dulo. Para sa trabaho sa flange at iba pang mahahalagang mga sambungan, tiyaking suriin ang kahulugan sa drawing, ang tinukoy na grado ng materyal, klase ng thread, pagkakasunod-sunod ng nuts, finishing, at kinakailangang bahagi na lumalabas.
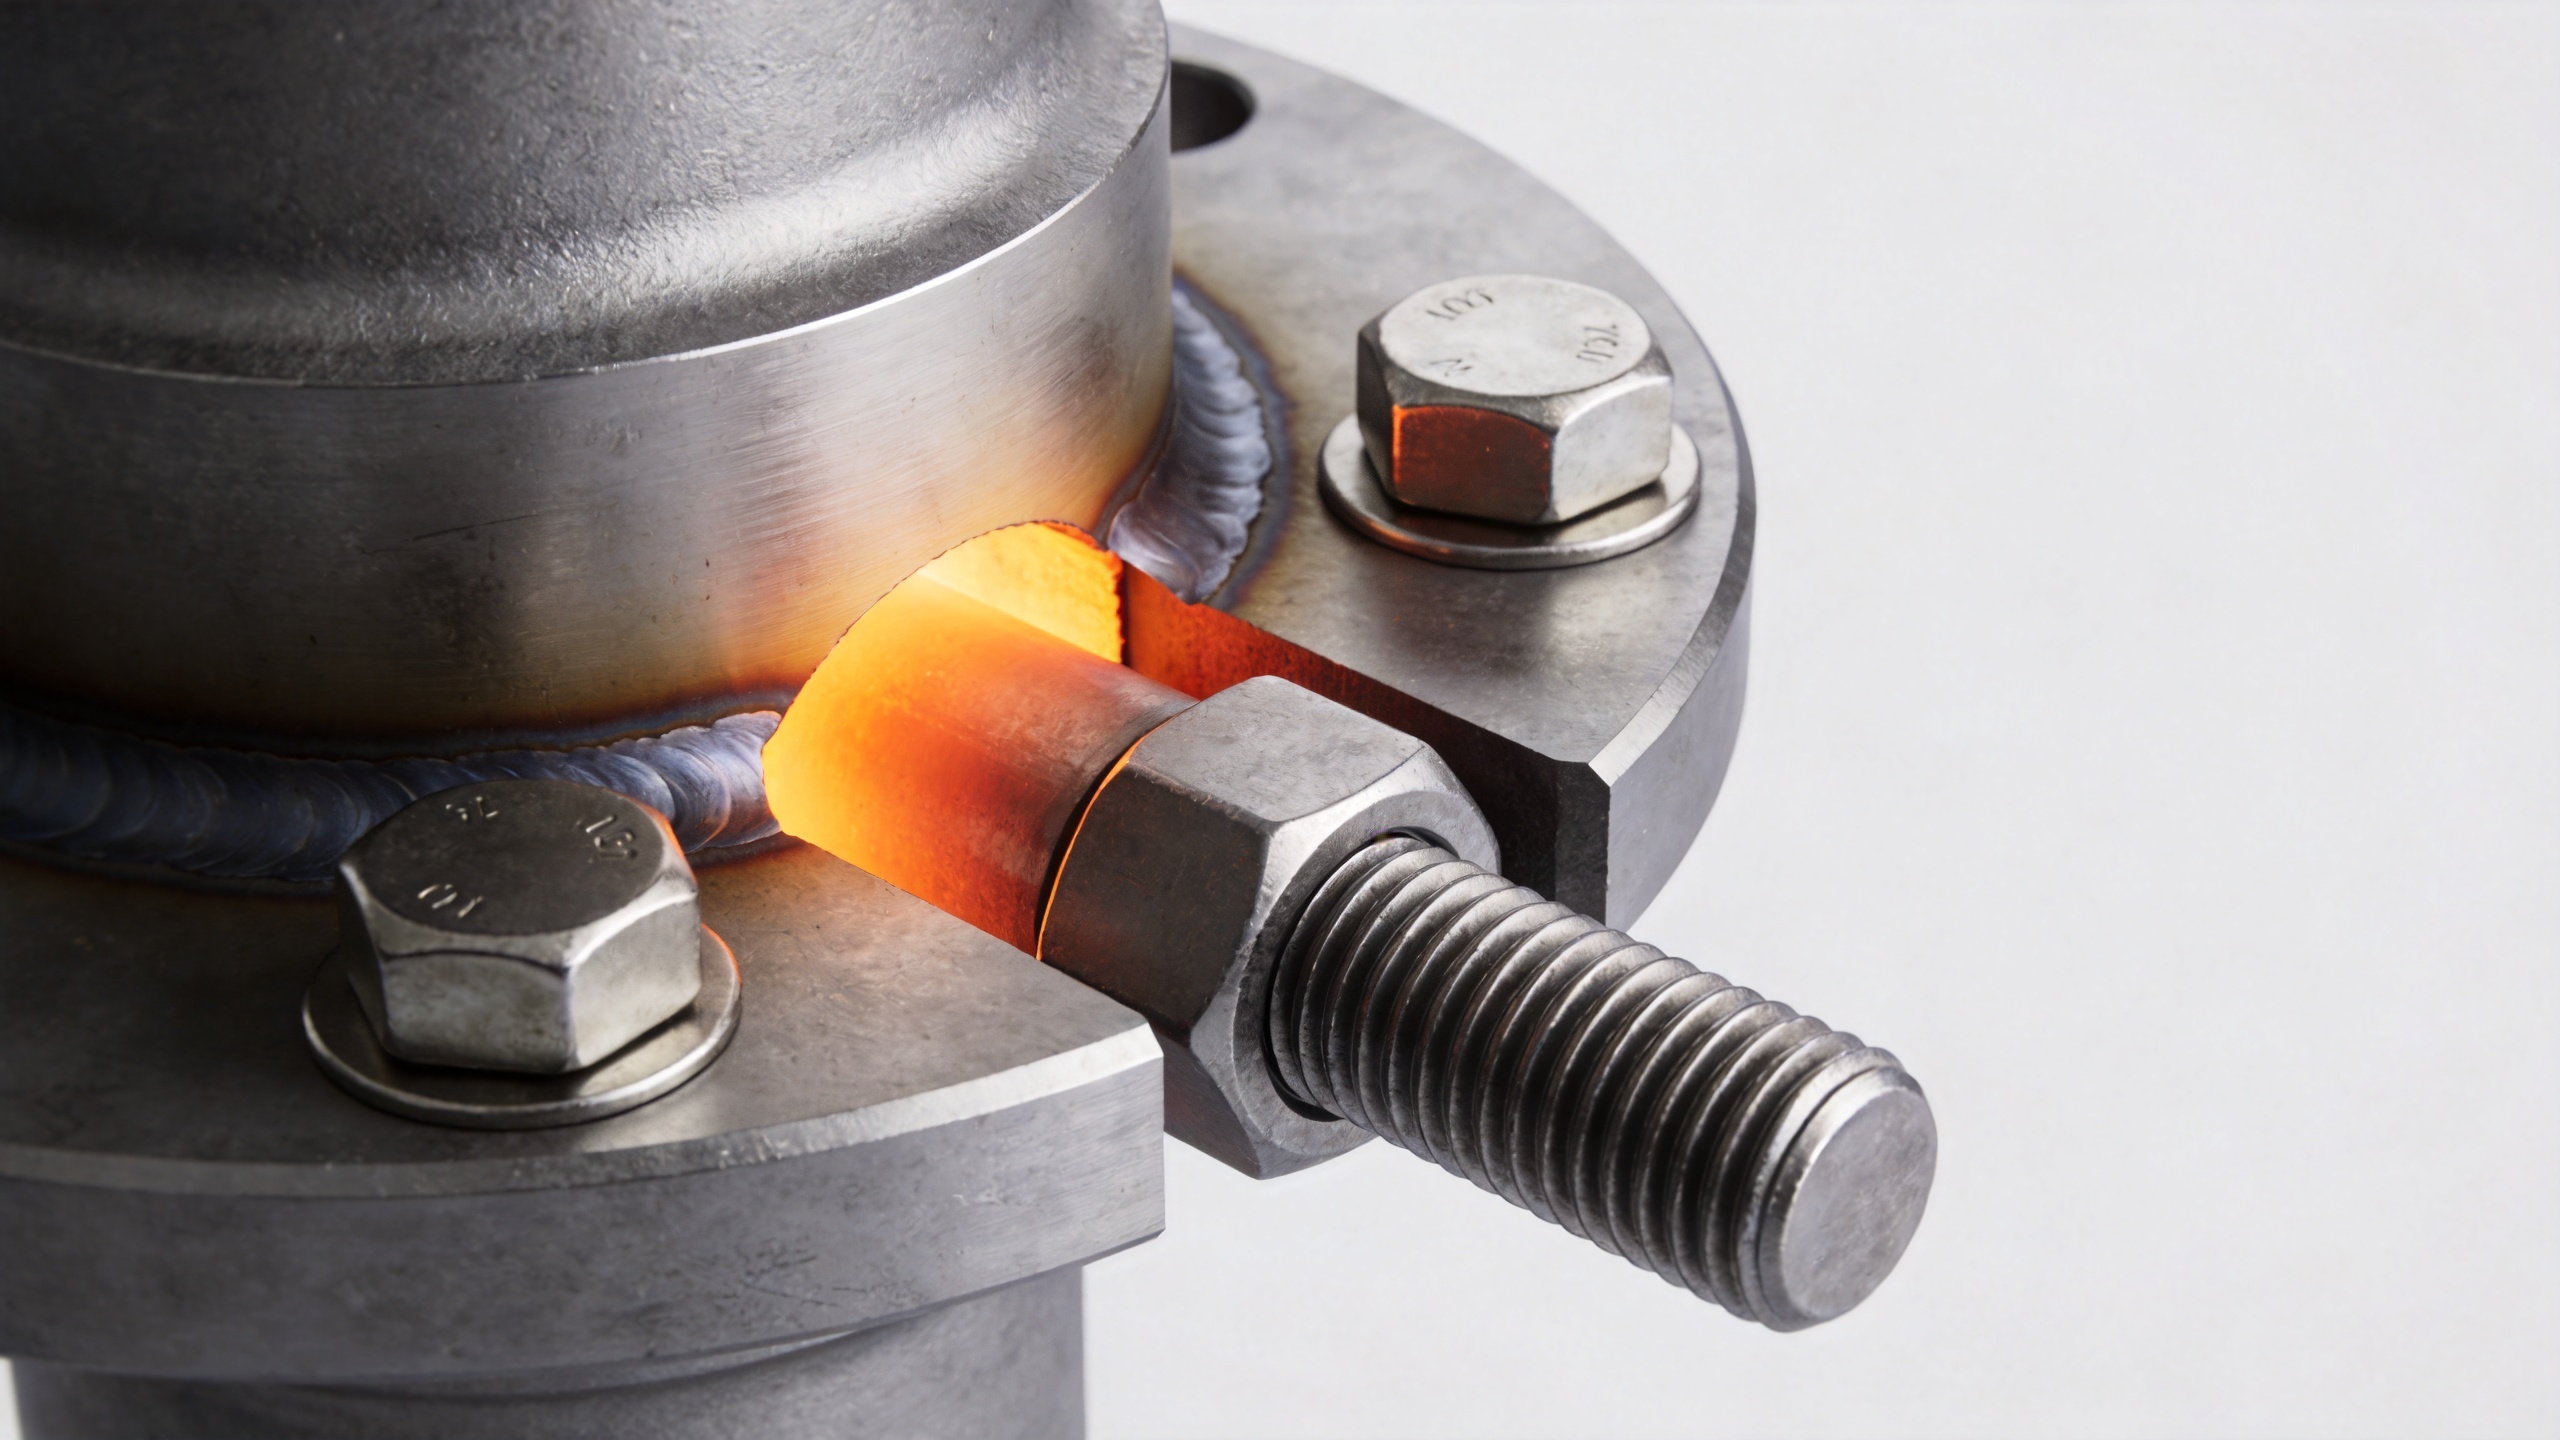
Gumawa ng isang Preload Strategy, hindi lamang ng isang Tightening Instruction
Para sa produksyon, ang isang praktikal na strategy ay nagsisimula bago pa man hawakan ang wrench. Una, tukuyin ang service envelope: temperatura ng assembly, saklaw ng temperatura ng operasyon, presyon o panlabas na mga load, bilang ng cycle, vibration, mga limitasyon sa access, at paraan ng pagpapanatili. Pagkatapos, itakda ang target na load ng fastener at ang katanggap-tanggap na upper at lower limits gamit ang joint stack-up at data ng materyal.
- Tukuyin ang buong fastener system. Ipaunawa ang materyal at kalagayan ng mga stud, mga nuts, mga washer, paglilipid o coating, pagkakasya ng thread, at mga kinakailangan sa paglilinis. Ang pagbabago ng isang item ay maaaring magbago ng friction at kaya naman ang aktwal na preload.
- Pangasiwaan ang engagement at grip. Kumpirmahin na ang double-ended stud ay may sapat na engagement nang hindi umabot sa dulo (bottoming) at na ang haba na napapaloob sa load ay nagbibigay ng angkop na elasticity. Ang napakaliit na epektibong stretch length ay maaaring gawing mas sensitibo ang preload sa mga seating losses.
- Pumili ng kontroladong paraan ng installation. Ang torque ay maaaring angkop para sa mga aplikasyong may mas mababang antas ng kritikalidad kapag ang proseso ay na-validate. Para sa mga critical joints, isaalang-alang ang calibrated torque-tension testing, measured elongation, hydraulic tensioning, o iba pang paraan na angkop sa geometry at prosedura.
- Gamitin ang isang tinukoy na sequence. Ang cross-pattern passes at staged loading ay tumutulong na ipamahagi ang compression sa paligid ng mga flange at cover. I-record ang sequence, kalagayan ng tool calibration, kalagayan ng lubricant, at mga final setting.
- I-validate ang hot condition. Kung ang panganib sa serbisyo ay nangangailangan nito, subukan ang mga representatibong assembly sa pamamagitan ng pagkakalantad sa temperatura at tukuyin kung ang isinaplano nang muling pagsuri, muling pagpapahigpit, o alternatibong hardware ay may basehan. Huwag ipagpalagay na ang pangkalahatang patakaran sa muling pagpapahigpit ay angkop sa bawat sambungan.
Karaniwang Pagkakamali sa Preload sa Mataas-na-Temperatura na Assembly
Gawin ang Terminolohiya na Bahagi ng Tala ng Pagsusuri
Ang malinaw na terminolohiya ay tumutulong sa koponan ng instalasyon na ilapat ang tamang prosedura. Itala kung ang assembly ay gumagamit ng Studs , isang threaded stud , isang stud na may dalawang dulo , isang welding stud , o isang stud bolt . Ang identifier ay dapat lumitaw sa drawing, traveler, at inspection sheet. Para sa kritikal na Studs , idokumento ang tinukoy na threaded stud engagement at ang kondisyon ng nut-running.
| Termino ng fastener | Punto ng pagsusuri ng preload |
|---|---|
| Studs | Ang mga stud ay nangangailangan ng tiyak na target-load window at tala ng instalasyon. |
| threaded stud | Bawat nakasukat na stud ay nangangailangan ng pagsusuri sa pagkakasukat at kontrolado na panlabas na panunutol sa thread. |
| stud na may dalawang dulo | Ang isang double-ended stud ay nangangailangan ng hiwalay na pagsusuri para sa naka-install na dulo at sa dulo ng nuts. |
| welding stud | Ang isang welding stud ay nangangailangan ng pagsusuri sa attachment pati na rin ng pagsusuri sa load-path. |
| stud bolt | Ang isang stud bolt ay nangangailangan ng tugmang nuts at dokumentadong hakbang sa pagpapahigpit. |
Sa panahon ng pagpapanatili, suriin Studs pagkatapos ng kaugnay na thermal cycle. Kumpirmahin na ang threaded stud ay hindi gumalaw sa kanyang base thread, na ang stud na may dalawang dulo ay hindi natapos sa ilalim, na ang isang welding stud ay walang alalang pang-attachment, at na bawat stud bolt ay sinusuri batay sa kanyang tiyak na pamamaraan. Ang bokabularyong ito ay nagpapadali sa pagsubaybay sa mga natuklasan at pinipigilan ang pangkalahatang torque note na pumalit sa joint-specific preload plan.
Isang Listahan ng Pagbili at Kalidad para sa mga Industrial Studs
- Kumpirmahin na ang drawing ay tumutukoy sa tamang konpigurasyon ng industrial stud, anyo ng thread, haba, at kinakailangang pagkakasabay.
- Ipareho ang materyales ng stud at nuts sa tinukoy na temperatura at kapaligiran na may corrosion, pagkatapos ay i-verify ang dokumentasyon na hinihingi ng proyekto.
- Tukuyin ang pinapayagang lubrication, coating, at kondisyon ng paglilinis bago ilabas ang mga torque values sa produksyon.
- Humiling ng lot traceability at dimensional checks kung ang joint ay mahalaga para sa kaligtasan, presyon, o uptime.
- Gamitin ang representatibong assembly trials kapag nagbabago ng mga supplier, finishes, torque procedures, o materyales ng joint.
- Panatilihin ang mga record ng installation upang payagan ang koponan na ikumpara ang data ng preload process sa mga susunod na resulta ng inspeksyon.
Qingdao Jeekuu Hardware Mga produkto Ang Co., Ltd. ay nagpapadala ng mga industrial fasteners sa buong kategorya ng bolts, screws, nuts, washers, rigging hardware, at threaded rod. Para sa isang temperature-sensitive joint, ipasa ang drawing, ang kinakailangang materyales, ang saklaw ng serbisyo, ang paraan ng pag-aassemble, at ang inaasahang inspeksyon upang ma-review ang konpigurasyon ng fastener batay sa aktwal na aplikasyon, hindi lamang sa pangalan nito.
Konklusyon
Ang mga high-temperature joints ang nagpapakita kung bakit hindi maaaring balewalain ang pagkakaiba sa pagitan ng applied torque at retained preload. Ang epektibong mga estratehiya para sa Studs simulan sa isang tinukoy na load window, isaalang-alang ang thermal expansion at relaxation, kontrolin ang buong fastener system, at i-validate ang paraan ng pag-aassemble sa ilalim ng representatibong kondisyon. Kung anumang uri ng application ang gamitin—maging ito man ay isang threaded stud, double-ended stud, welding stud, o stud bolt—ang layunin ay pareho: panatilihin ang sapat na joint compression sa buong panahon ng paggamit nang hindi napapabigat nang labis ang mga bahagi na lumilikha nito.

