 EN

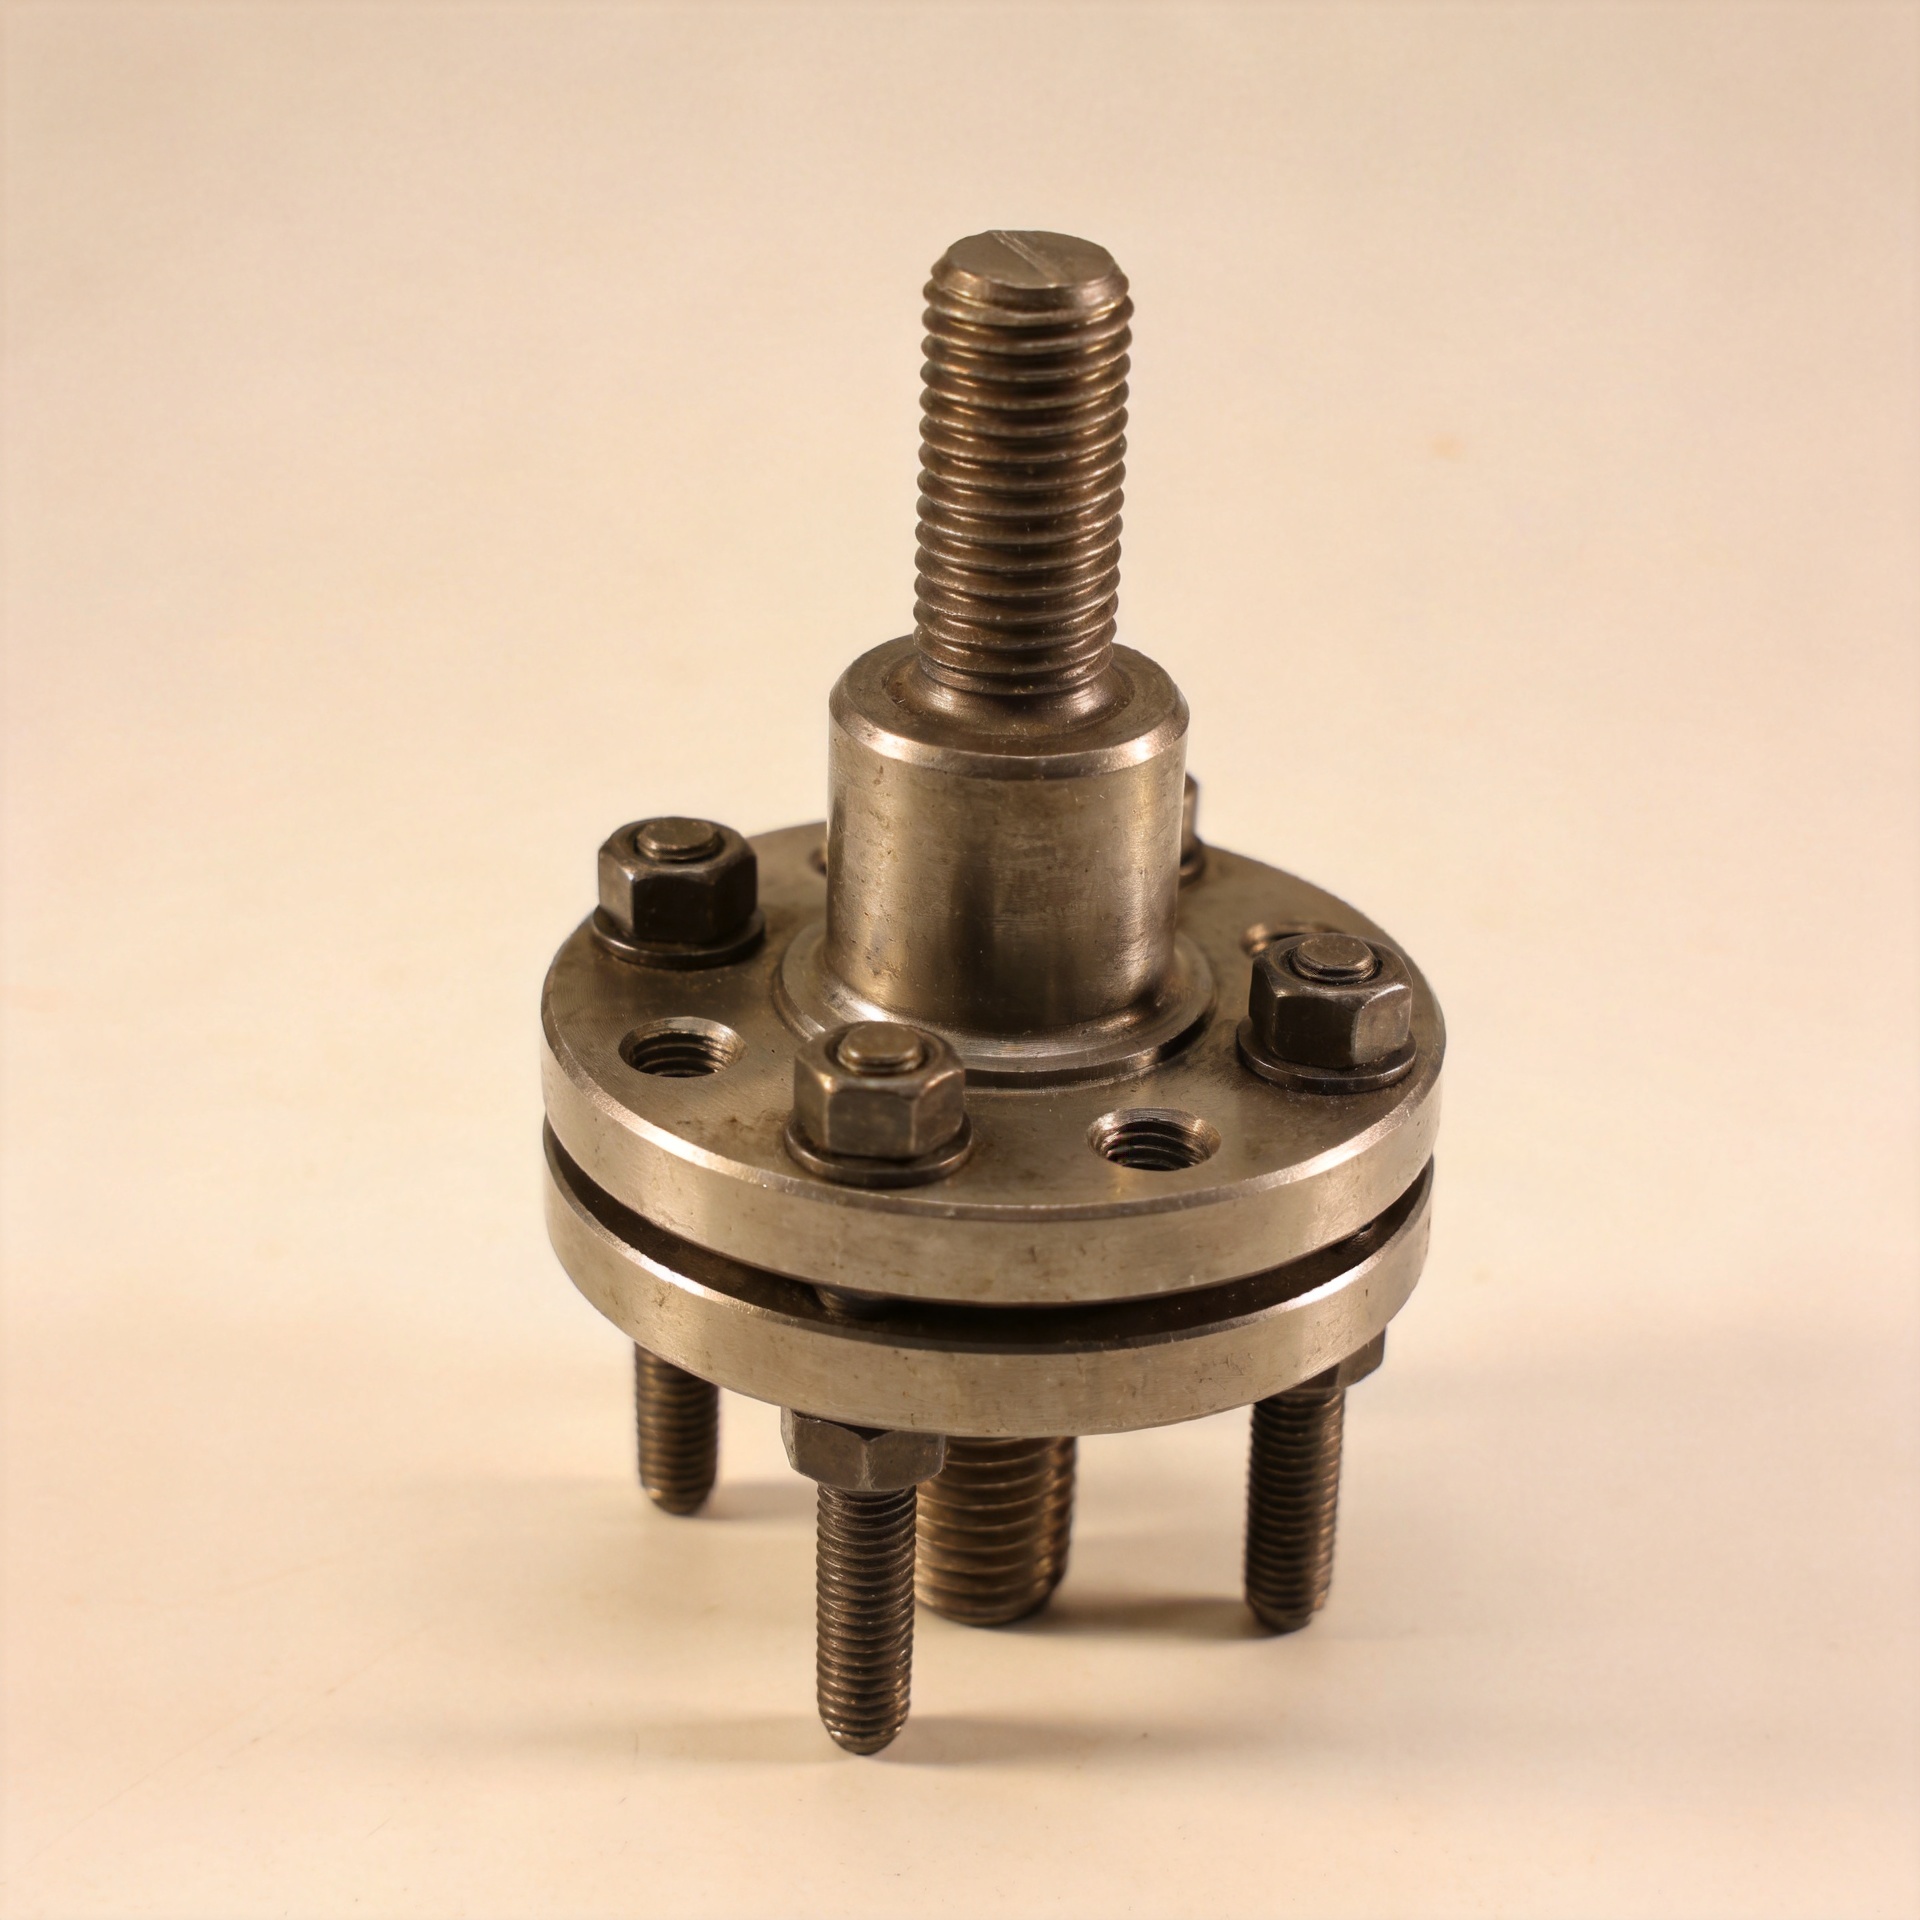
Ինչու է կարևոր ստյուդների նախնական լարման ռազմավարությունը բարձր ջերմաստիճանի միացումներում
Բարձր ջերմաստիճանում միացված պտտվող միացման դեպքում տեղադրման մոմենտը միայն սկզբնական կետն է: Ֆլանցի, ծածկի կամ կառուցվածքային շփման մակերեսի կայունությունը շահագործման ընթացքում պահպանվում է պահպանված սեղմման բեռնվածքով: Այդ պատճառով նախնական լարման ստրատեգիան Կրծքեր նույնքան մեծ ուշադրության է արժանի, որքան նյութի ընտրությունը, մետաղալարի միացման երկարությունը և սեղմման հաջորդականությունը: Միացումը կարող է հայտնվել ամբողջական հավաքման ժամանակ, սակայն ջերմային ազդեցության հետևանքով կարող է կորցնել ամրացման անվտանգության սահմանը կամ միացման կոշտությունը, եթե նրա նախնական լարման շրջանակը չի նախագծվել ամբողջ շահագործման ցիկլի համար:
Այս հոդվածը վերաբերում է արդյունաբերական մետաղալարավորված Կրծքեր , այլ ոչ թե զարդարանքների մետաղալարերի: Գործընթացային սարքավորումների, երկաթբետոնե կառուցվածքների, մալուխային միացումների կամ մեքենաների հետ աշխատող ինժեներների և գնորդների համար գործնական հարցը պարզ է. ինչպե՞ս կարող է միացումը պահպանել բավարար սեղմում ջերմաստիճանի, շփման և նստեցման պատճառով սկզբնական հավաքման ժամանակ ներմուծված բեռնվածքի փոփոխությունից հետո:
Նախնական լարումը միացման աշխատանքային վիճակն է
Նախնական լարումը սահմանվում է որպես միացման մասերի շղթայի մեջ մտցվող ձգողական ուժ, որը մտցվում է միացման մասերի մեջ դրանք ծակելիս: Այն սեղմում է միացվող մասերը՝ մինչև արտաքին բեռնվածքների հայտնվելը: Երբ բեռնվածքի ճանապարհը ճիշտ է նախագծված, շահագործման բեռնվածքի մեծ մասը կլանվում է այդ մասերի սեղմման նվազմամբ, այլ ոչ թե միացման մասերի լարման հավասար աճով: Նպատակն է պահպանել միացման մակերեսների շփումը սպասվող բեռնվածքի տիրույթում:
Այդ սկզբունքը հատկապես կարևոր է Կրծքեր բարձրացված ջերմաստիճանում շահագործվող միացումների համար: Ստանդակավորված միացումը կարող է ենթարկվել ներքին ճնշման, խողովակաշարի շարժման, թրթռման կամ կրկնվող տաքացման և սառեցման ցիկլերի: Եթե պահպանվող սեղմման բեռնվածքը չափից շատ նվազի, ապա սեղման մասերը կարող են ազատվել, մակերեսները կարող են միկրոսկոպիկ շարժվել, իսկ վարակվածության պայմանները կարող են վատթարվել: Առանց վերլուծության տեղադրման մոմենտի մեծացումը չի կարող լինել համընդհանուր լուծում. սկզբնական բեռնվածքը պետք է մնա ստանդակի, մույթի, մետաղալարի և միացվող մասերի թույլատրելի սահմաններում:
Ինչու՞ է ջերմությունը փոխում այն բեռնվածքը, որը դուք մտածում էիք, որ կիրառել եք
Ջերմաստիճանը չի ազդում միատեսակ ամբողջ միացված մասի վրա: Ա մետաղալար ստյուդ , մուտքը, ֆլանցը, վահանակը, սեալը և շրջապատող կառուցվածքը կարող են ունենալ տարբեր երկարություններ, կոշտություններ, նյութեր և ջերմային ընդլայնման վարքագիծ: Երբ փոխվում է ջերմաստիճանը, սահմանափակված ընդլայնումը փոխում է ուժերի հավասարակշռությունը: Կախված նյութերի համադրությունից և երկրաչափությունից՝ մուտքի բեռնվածքը կարող է աճել կամ նվազել տաքացման ընթացքում, ապա նորից փոխվել սառեցման ընթացքում:
Ջերմությունը նաև ժամանակը դարձնում է կարևոր: Բարձրացված ջերմաստիճանում տեղական նստեցումը, մտնելը, միացման տարրերում կրեպը (եթե նրանք կրեպի նկատմամբ զգայուն են) և լարվածության թուլացումը կարող են նվազեցնել առանցքային բեռնվածքը: Այս կորուստը պարզապես «մոմենտի թուլացում» չէ. դա ամբողջ միացման ուժային վիճակի փոփոխություն է: Դրա համար է մոմենտի ցուցման գրանցումը մոմենտաչափի վրա չի հաստատում, որ նախնական լարումը մնում է համապատասխան ջերմային պահման հետո:
Վերանայելու ենթակա երեք մեխանիզմներ նպատակային նախնական լարման ընտրության առաջ:
- Տարբերակված ընդարձակում. համեմատել ստյուդի և բռնած երկարության մեջ գտնվող յուրաքանչյուր շերտի ջերմային արձագանքը՝ ոչ միայն ֆլանցի նյութի:
- Լարվածության թուլացում և նստեցում. հաշվի առնել մակերևույթի հարթացումը, սեղմանյաց վահանակի վարքագիծը, պաշտպանիչ ծածկույթները, մետաղալարի տեղադրումը և ցանկացած նյութ, որը կարող է դեֆորմացվել («սահել») շահագործման ջերմաստիճանում:
- Շփման փոփոխականություն. նույն պտտման մոմենտը կարող է ստեղծել տարբեր լարում, երբ փոխվում է քսանյութի տեսակը, մակերևույթի մշակման աստիճանը, մետաղապատումը կամ հենարանի մակերևույթի վիճակը:
Այդ պատճառով գործնական նախնական լարման հաշվարկը օգտագործում է նվազագույն պահպանված բեռնվածության և առավելագույն բեռնվածության դեպքերը: Նվազագույն դեպքը ստուգում է մասերի բաժանման, հեղուկի կամ գազի արտահոսքի կամ սահմանային շփման վտանգը, իսկ առավելագույն դեպքը՝ մետաղալարի լարման լարվածությունը, մետաղալարի մեջ գտնվող մետաղային ատամների վնասվելու վտանգը, հենարանի ճնշումը և ավելի մեղմ սեղմվող նյութի վնասվելու վտանգը: Ընդունելի միջակայքը պետք է որոշվի շահագործման պայմանների հիման վրա, այլ ոչ թե կատալոգում նշված պտտման մոմենտի արժեքի մեկ միայն հիման վրա:
Ընտրել մետաղալարի կառուցվածքը՝ բեռնվածության ուղու համար
Ա երկու ծայրերով ստյուդ հաճախ օգտակար է, երբ մի բաղադրիչ պետք է մի քանի անգամ հավաքվի կամ երբ մեկուսացված մասի մեջ գտնվող մետաղալարը չպետք է խանգարվի յուրաքանչյուր անգամ, երբ ծածկոցը հանվում է: Մեկ ծայրը մնում է մեկուսացված մասում, իսկ երևացող ծայրի վրա գտնվող մատանին ապահովում է սեղմման գործողությունը: Այդ դասավորությունը կարող է պաշտպանել ներքին մետաղալարը, սակայն դա նախատեսված լարման ծրագրի մաս են դարձնում տեղադրման խո глուբինությունը, միացման երկարությունը, շեղման չափը և ստորին մասի ազատ տարածքը:
Ա եռացվող ստյուդ լուծում է մեկ այլ հավաքման խնդիր՝ ստեղծելով ֆիքսված ամրացման կետ եռակցման միջոցով, այլ ոչ թե տեղադրված մետաղալարով հիմնված մեթոդի վրա: Այն չպետք է համարվի փոխանակելի բարձր ջերմաստիճանի ճնշման միացման մետաղալարի հետ, եթե չեն գնահատվել եռակցման մեթոդը, հիմնական մետաղալարը, ջերմային ազդեցության գոտին և կիրառվող բեռը այդ նպատակով: Ամրացման մեթոդը փոխում է այն ձևերը, որոնց վրա պետք է կենտրոնանա նախագծման վերլուծությունը:
Այս տերմինը ստադ բոլտ սովորաբար օգտագործվում է լրիվ մետաղական մասերով սարքավորված ամրացման միջոցի համար, որը օգտագործվում է երկու ծայրերում սեպերի հետ միասին։ Ֆլանցային աշխատանքների և այլ կրիտիկական միացումների դեպքում ստուգեք գծագրի սահմանումը, նշված նյութի դասը, մետաղական մասերի դասը, սեպերի զուգավորումը, վերջնական մշակումը և անհրաժեշտ երկարացումը։ Անունները պակաս կարևոր են, քան ամբողջական ամրացման համակարգի սահմանումը։
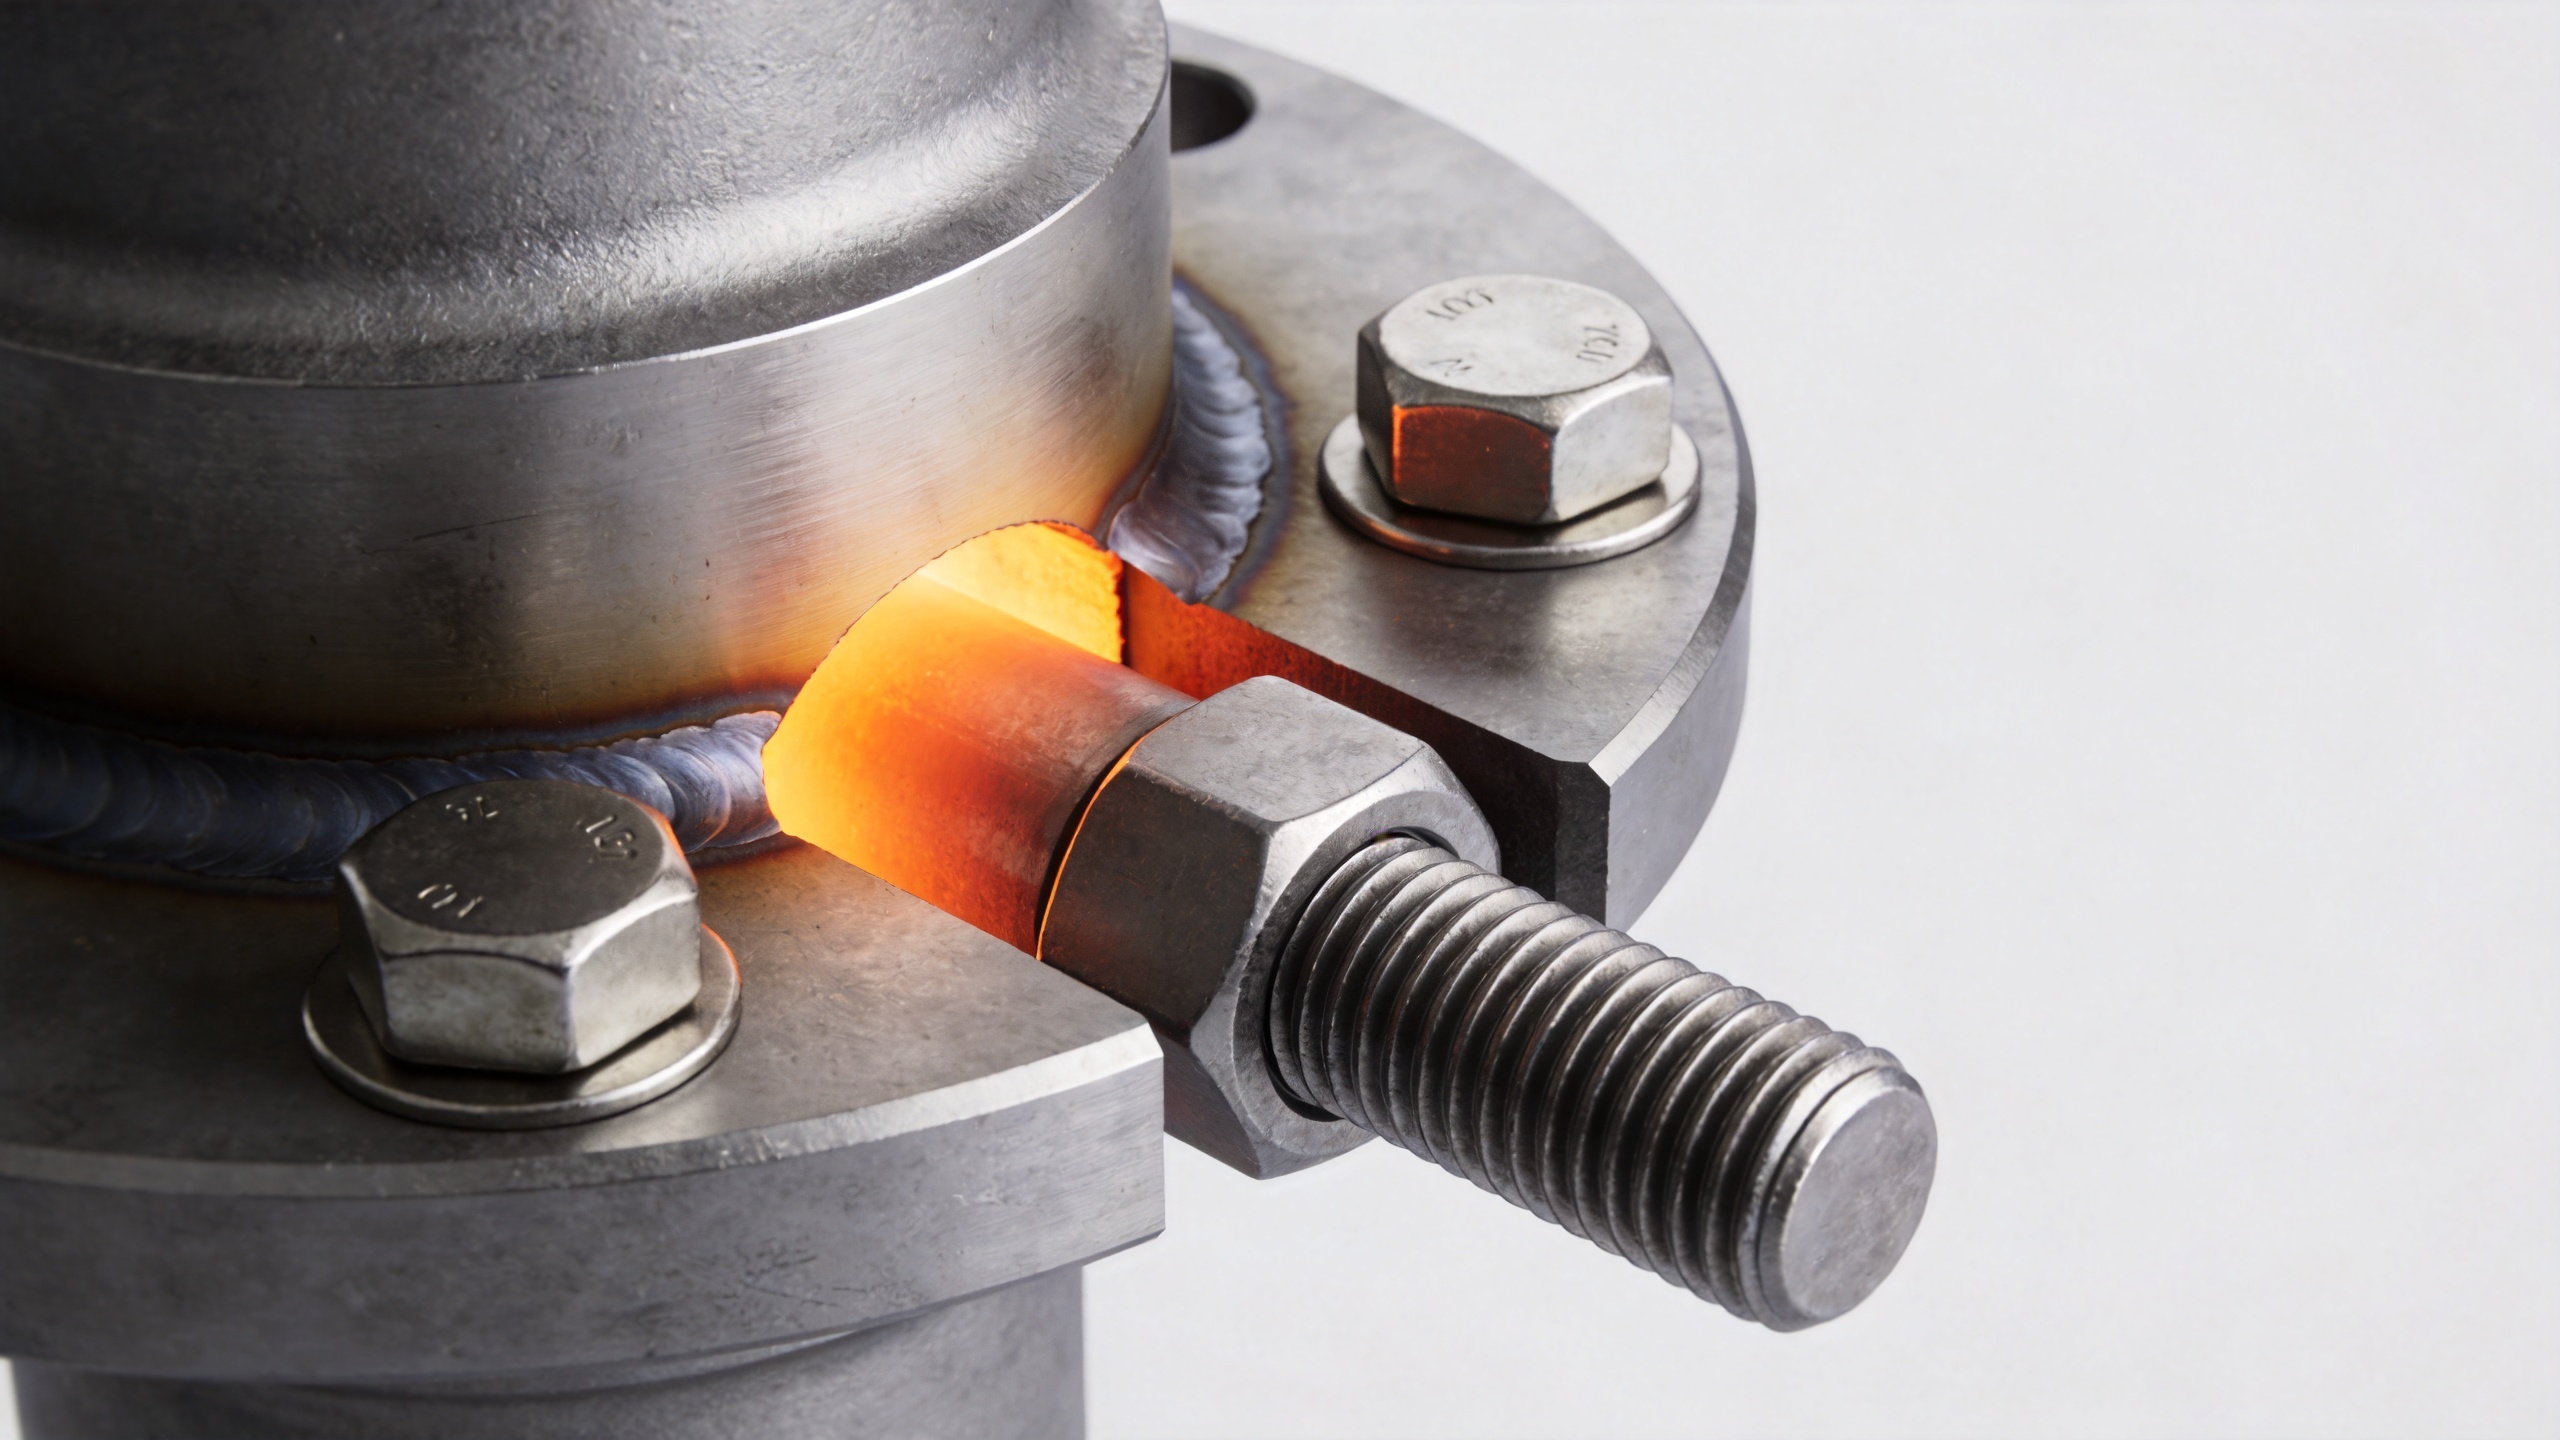
Կառուցեք նախնական լարման ռազմավարություն, ոչ թե միայն ամրացման հրահանգներ։
Արտադրական աշխատանքների համար օգտակար ռազմավարությունը սկսվում է մինչև սեղմելու գործիքի վերցնելը։ Նախ սահմանեք ծառայության շրջանակը՝ հավաքման ջերմաստիճանը, շահագործման ջերմաստիճանի միջակայքը, ճնշումը կամ արտաքին բեռնվածքները, ցիկլերի քանակը, թրթռումը, մուտքի սահմանափակումները և սպասարկման մոտեցումը։ Այնուհետև սահմանեք նպատակային ամրացման բեռնվածքը և ընդունելի վերին ու ստորին սահմանները՝ օգտագործելով միացման շարքի և նյութի տվյալները։
- Սահմանեք ամբողջ ամրացման համակարգը։ Նշել ստյուդի նյութը և վիճակը, մուրճերը, վահանակները, քսանյութը կամ ծածկույթը, մետաղալարի համապատասխանությունը և մաքրման պահանջները: Մեկ բաղադրիչի փոփոխությունը կարող է փոխել շփման ուժը և, հետևաբար, իրական նախնական լարումը:
- Վերահսկել միացման և բռնման գործընթացները: Համոզվել, որ երկու ծայրերով ստյուդը բավարար միացում ունի՝ առանց հատակին հասնելու, և որ բեռնված երկարությունը ապահովում է համապատասխան էլաստիկություն: Շատ կարճ արդյունավետ ձգման երկարությունը կարող է ավելի զգայուն դարձնել նախնական լարումը նստեցման կորուստների նկատմամբ:
- Ընտրել վերահսկվող տեղադրման մեթոդ: Պտտման մոմենտի կիրառումը կարող է համապատասխանել ցածր կրիտիկականության կիրառումների համար, եթե գործընթացը վավերացված է: Կրիտիկական միացումների համար հաշվի առնել կալիբրված պտտման մոմենտ-լարում փորձարկումը, չափված ձգումը, հիդրավլիկ լարումը կամ երկրորդային մեթոդ, որը համապատասխանում է երկրաչափությանը և ընթացակարգին:
- Օգտագործել սահմանված հաջորդականություն: Խաչաձև հաջորդականությամբ անցումները և փուլային բեռնումը օգնում են բաշխել սեղմումը ֆլանցների և ծածկույթների շուրջ: Ռեգիստրավորել հաջորդականությունը, գործիքի կալիբրման վիճակը, քսանյութի վիճակը և վերջնական պարամետրերը:
- Վավերացնել տաք վիճակը: Երբ սպասարկման ռիսկը այդպես է պահանջում, ստուգեք ներկայացուցչական հավաքածուները՝ ջերմաստիճանի ազդեցության տակ դնելով, և որոշեք, թե արդյոք պլանավորված կրկնակի ստուգումը, կրկնակի մեքենայացված ամրացումը կամ այլընտրանքային սարքավորումները արդարացված են: Չենթադրեք, որ ընդհանուր կրկնակի մեքենայացված ամրացման կանոնը համապատասխանում է յուրաքանչյուր միացման:
Բարձր ջերմաստիճանում ամրացված մասերի համար տարածված նախնական լարման սխալներ
Ներառեք տերմինաբանությունը ստուգման գրառման մեջ
Պարզ տերմինաբանությունը օգնում է տեղադրման թիմին կիրառել ճիշտ ընթացակարգը: Գրառեք, թե հավաքածուն օգտագործում է Կրծքեր , մի մետաղալար ստյուդ , մի երկու ծայրերով ստյուդ , մի եռացվող ստյուդ , կամ մի ստադ բոլտ . Իդենտիֆիկատորը պետք է նշված լինի գծագրում, ճանապարհորդային թերթիկում և ստուգման թերթիկում: Կրիտիկական Կրծքեր -ի դեպքում փաստաթղթավորեք նշված մետաղալար ստյուդ միացման աստիճանը և սեղման պայմանները:
| Ամրացնող մասի տերմին | Նախնական լարման վերանայման կետ |
|---|---|
| Կրծքեր | Ստադները պահանջում են սահմանված թիրախային բեռնվածքի շրջան և տեղադրման գրառում: |
| մետաղալար ստյուդ | Յուրաքանչյուր մետաղալարավոր ստյուդի միացումը պետք է ստուգվի, և թելային շփման վրա պետք է վերահսկություն հաստատվի: |
| երկու ծայրերով ստյուդ | Երկու ծայրային ստյուդի համար առանձին ստուգումներ են անհրաժեշտ տեղադրված ծայրի և մատակարարված սայլի համար: |
| եռացվող ստյուդ | Կառուցված ստյուդի համար անհրաժեշտ է միացման և բեռնվածության ճանապարհի վերանայում: |
| ստադ բոլտ | Ստյուդ բոլտի համար անհրաժեշտ են համապատասխանող սայլեր և փաստաթղթավորված սեղմման հաջորդականություն: |
Տեխնիկական սպասարկման ժամանակ ստուգել Կրծքեր համապատասխան ջերմային ցիկլից հետո: Հաստատել, որ մետաղալար ստյուդ չի շարժվել իր հիմնական թելում, որ երկու ծայրերով ստյուդ չի հասել մինչև վերջը, որ եռացվող ստյուդ չունի միացման հետ կապված խնդիր, և որ յուրաքանչյուր ստադ բոլտ գնահատվում է իր նշված ընթացակարգի համաձայն: Այս տերմինաբանությունը հնարավորություն է տալիս գտնված արդյունքները հետևել և կանխել, որ ընդհանուր պտտման մոմենտի նշումը փոխարինի միացման համար սահմանված նախապես սահմանված նախալարվածության պլանը:
Արդյունաբերական ստանդարտ մետաղալարերի ձեռքբերման և որակի ստուգման ցուցակ
- Համոզվեք, որ գծագրում նշված է ճիշտ արդյունաբերական ստանդարտ մետաղալարի կոնֆիգուրացիան, մետաղալարի ձևը, երկարությունը և միացման պահանջը:
- Համապատասխանեցրեք ստանդարտ մետաղալարի և մատակարարի նյութը նշված ջերմաստիճանին և կոռոզիայի միջավայրին, այնուհետև ստուգեք նախագծի կողմից պահանջվող փաստաթղթերը:
- Սահմանեք թույլատրելի քսանյութը, պաշտպանիչ ծածկույթը և մաքրման վիճակը՝ մինչև պտտման մոմենտի արժեքների տրամադրումը արտադրության համար:
- Պահանջեք լոտի հետագծելիություն և չափային ստուգումներ այն միացումների համար, որոնք կարևոր են անվտանգության, ճնշման կամ շահագործման անվտանգ ժամանակի համար:
- Օգտագործեք ներկայացուցչային հավաքման փորձարկումներ մատակարարների, մակերեսային մշակման տեսակների, պտտման մոմենտի կիրառման մեթոդների կամ միացման մասերի նյութերի փոփոխման դեպքում:
- Պահպանեք տեղադրման մասին գրառումներ, որոնք թույլ են տալիս թիմին համեմատել նախնական լարման գործընթացի տվյալները հետագա ստուգման արդյունքների հետ:
Qingdao Jeekuu Hardware Ապրանքներ Co., Ltd. մատակարարում է արդյունաբերական ամրացման միջոցներ՝ ներառյալ ստեղներ, վինտեր, մույթեր, շրջանակներ, մանրամասն սարքավորումներ և մետաղալարային ձողեր: Ջերմաստիճանի վրա զգայուն միացման համար ներկայացրեք գծագիրը, նյութի պահանջները, օգտագործման շրջանակը, մոնտաժի եղանակը և ստուգման սպասելիքները, որպեսզի ամրացման միջոցի կոնֆիգուրացիան վերլուծվի իրական կիրառման համատեքստում, այլ ոչ թե միայն անվանմամբ:
Եզրակացություն
Բարձր ջերմաստիճանի միացումները անհնարին են դարձնում կիրառված պտտման մոմենտի և պահպանված նախնական լարման միջև տարբերությունը: Արդյունավետ ռազմավարությունները Կրծքեր սկսվում են սահմանված բեռնվածության շրջանակից, հաշվի են առնում ջերմային ընդլայնումն ու թուլացումը, վերահսկում են ամբողջ ամրացման համակարգը և ստուգում են մոնտաժի եղանակը ներկայացուցչային պայմաններում: Անկախ նրանից, թե կիրառում է թելավոր ստեղն, երկակի ծայրային ստեղն, եռացված ստեղն կամ ստեղնավինտ, նպատակը միևնույնն է՝ պահպանել համապատասխան միացման սեղմումը ամբողջ շահագործման ընթացքում՝ առանց բաղադրիչների չափից շատ լարելու, որոնք այն ստեղծում են:

