 EN

Hvorfor strategien for skruforspenning er viktig i ledd med høy temperatur
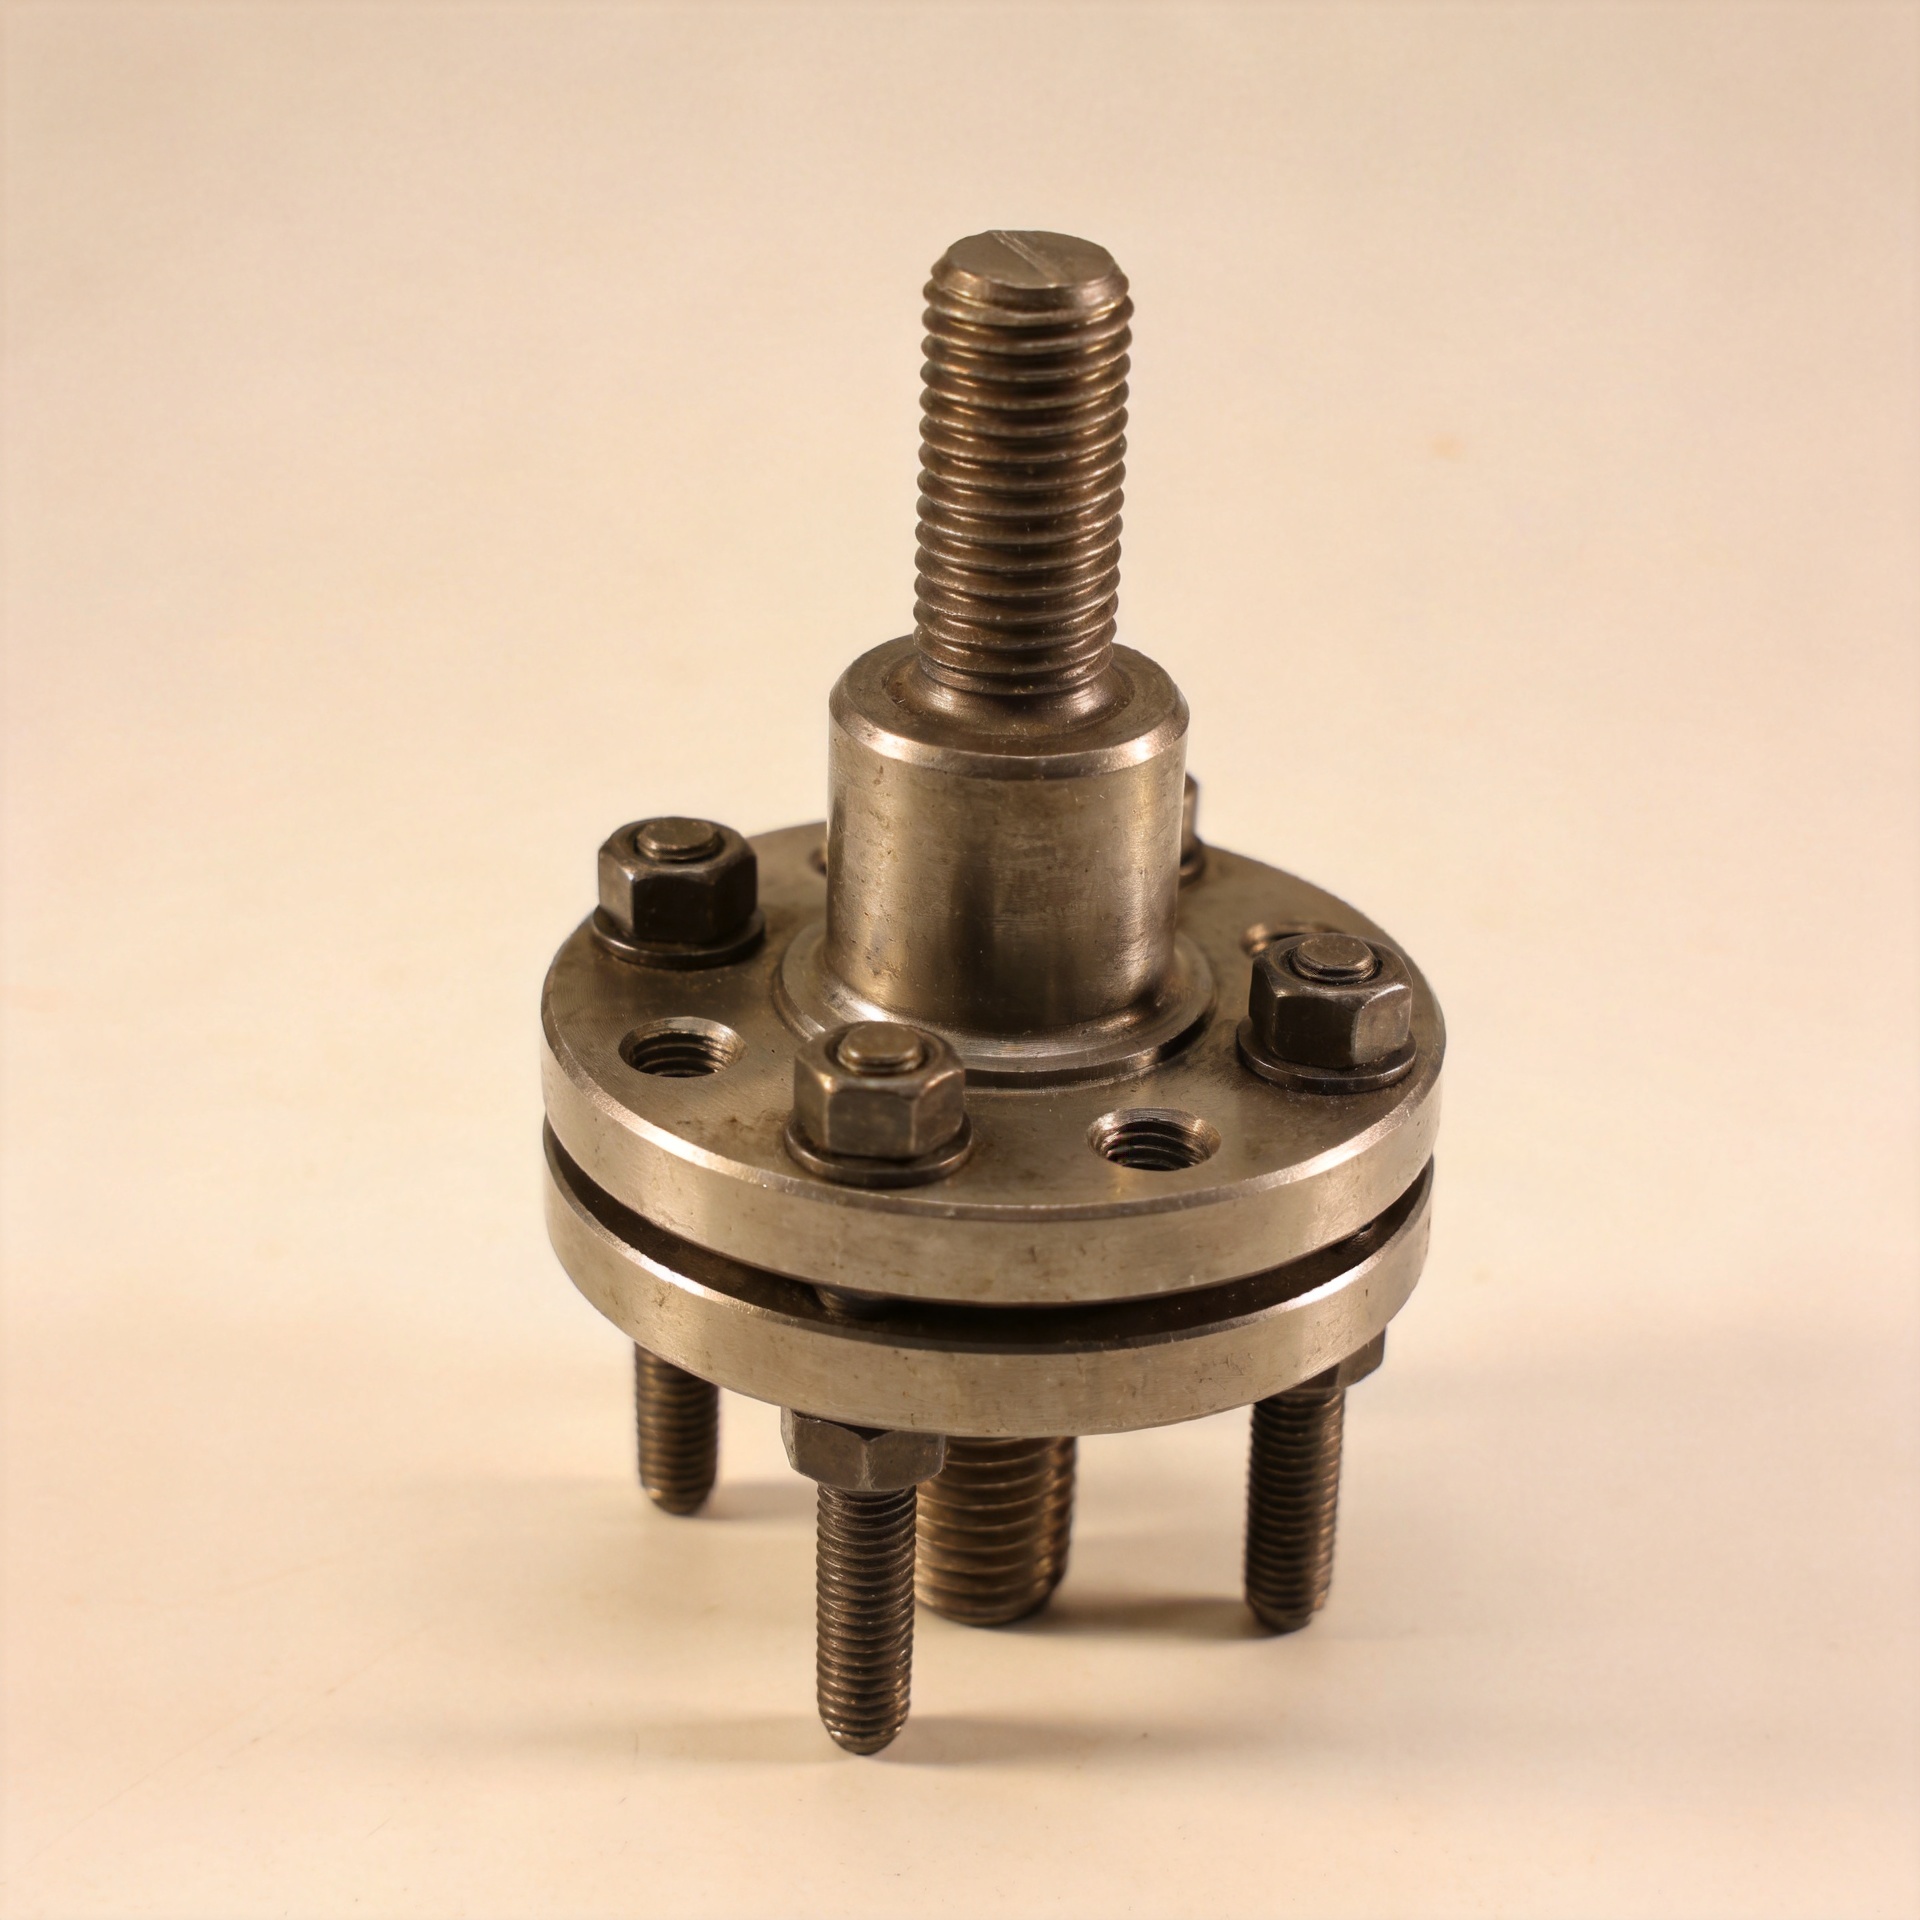
I en boltet leddforbindelse ved høy temperatur er monteringstorsjonen bare utgangspunktet. Det som holder en flens, en deksel eller et strukturelt kontaktsområde stabilt under drift, er den bevarte klemkraften. Derfor fortjener en forspent-strategi for Spyd like mye oppmerksomhet som materialevalg, gjenginngrep og stramme-rekkefølge. En forbindelse kan se solid ut ved montering, men miste tetthetsmargin eller leddstivhet etter varmeeksponering dersom vinduet for forspent ikke er utformet for hele driftssyklusen.
Denne artikkelen handler om industrielle gjengede Spyd , ikke smykkespisser. For ingeniører og innkjøpere som arbeider med prosessutstyr, stålkonstruksjoner, rørforbindelser eller maskiner, er det praktiske spørsmålet enkelt: hvordan kan forbindelsen opprettholde tilstrekkelig kompresjon etter at temperatur, friksjon og senkning har endret lasten som opprinnelig ble påført ved montering?
Forspent er driftstilstanden til forbindelsen
Forspenning er den strekkraften som bevisst påføres en skrue eller bolt under stramming. Den komprimerer de festede delene før ytre laster virker. Når lastbanen er godt utformet, absorberes mye av driftslasten ved en reduksjon i denne medlemskomprimeringen, snarere enn ved en tilsvarende økning i skruens strekkraft. Målet er å holde festeflatene i kontakt gjennom det forventede lastområdet.
Dette prinsippet er spesielt viktig for Spyd i tjeneste ved høy temperatur. En skruet festning kan utsettes for intern trykkbelastning, rørbevegelser, vibrasjoner eller gjentatte oppvarmings- og avkjølings-sykluser. Hvis den beholdte klemkraften blir for lav, kan tettningsmaterialer miste sin effekt, flater kan bevege seg mikroskopisk, og utmattelsesforholdene kan bli mindre gunstige. Å øke monteringstorsjonen uten analyse er ikke et universelt svar: den innledende kraften må forbli innenfor tillatte grenser for skruen, mutteren, gjengene og de festede komponentene.
Hvorfor varme endrer den kraften du trodde du hadde påført
Temperatur virker ikke på hver del av en samling på samme måte. En trådete stift , mutter, flens, skive, pakning og omkringliggende struktur kan ha ulike lengder, stivheter, materialer og termisk utvidelsesatferd. Når temperaturen endres, endrer den begrensede utvidelsen kraftbalansen. Avhengig av materialekombinasjon og geometri kan boltelasten øke eller minke under oppvarming og deretter bevege seg igjen under avkjøling.
Varme gjør også tiden viktig. Ved høyere temperatur kan lokal innsetting, innsenkning, krypning i følsomme leddelementer og spenningsavlastning redusere aksiallasten. Tapet er ikke bare «dreiemoment som slakner»; det er en endring i krafttilstanden til hele leddet. Derfor er dreiemoment registrert med en nøkkel ikke et bevis på at forspenningen fortsatt er egnet etter en termisk holdtid.
Tre mekanismer å vurdere før valg av målforspenning
- Differensiell utvidelse: sammenligne den termiske responsen til skruen og hver lag i gripelengden, ikke bare flensmaterialet.
- Avlastning og senkning: ta hensyn til overflateutjevning, pakningens oppførsel, belegg, gjengeinnsetting og ethvert materiale som kan krype ved driftstemperaturen.
- Frikjonsvariasjon: samme dreiemoment kan gi ulik spenning når smøring, overflatekvalitet, platering eller tilstanden til bæreflaten endres.
En praktisk forspenningsberegning bruker derfor et minimums-tilfelle med beholdt last og et maksimums-tilfelle. Minimumstilfellet sjekker risiko for separasjon, lekkasje eller glidning. Maksimumstilfellet sjekker spenning i skruen, gjengeskade, bæretrykk og skade på mykere klemte materialer. Driftsforholdene – ikke bare en katalogverdi for dreiemoment – bør definere den akseptable toleransen.
Velg skrukonfigurasjonen for lastbanen
Adobbeltskru er ofte nyttig når en komponent må monteres gjentatte ganger eller når et gjengd materiale i underlaget ikke skal påvirkes hver gang et deksel fjernes. Den ene enden forblir montert i underlagsdelen, mens mutteren på den eksponerte enden gir klemmekraften. Denne ordningen kan beskytte indre gjenger, men det betyr at monteringsdybde, inngrepsslengde, avvik fra rett linje (runout) og spillerom ved bunnen blir deler av forspentingsplanen.
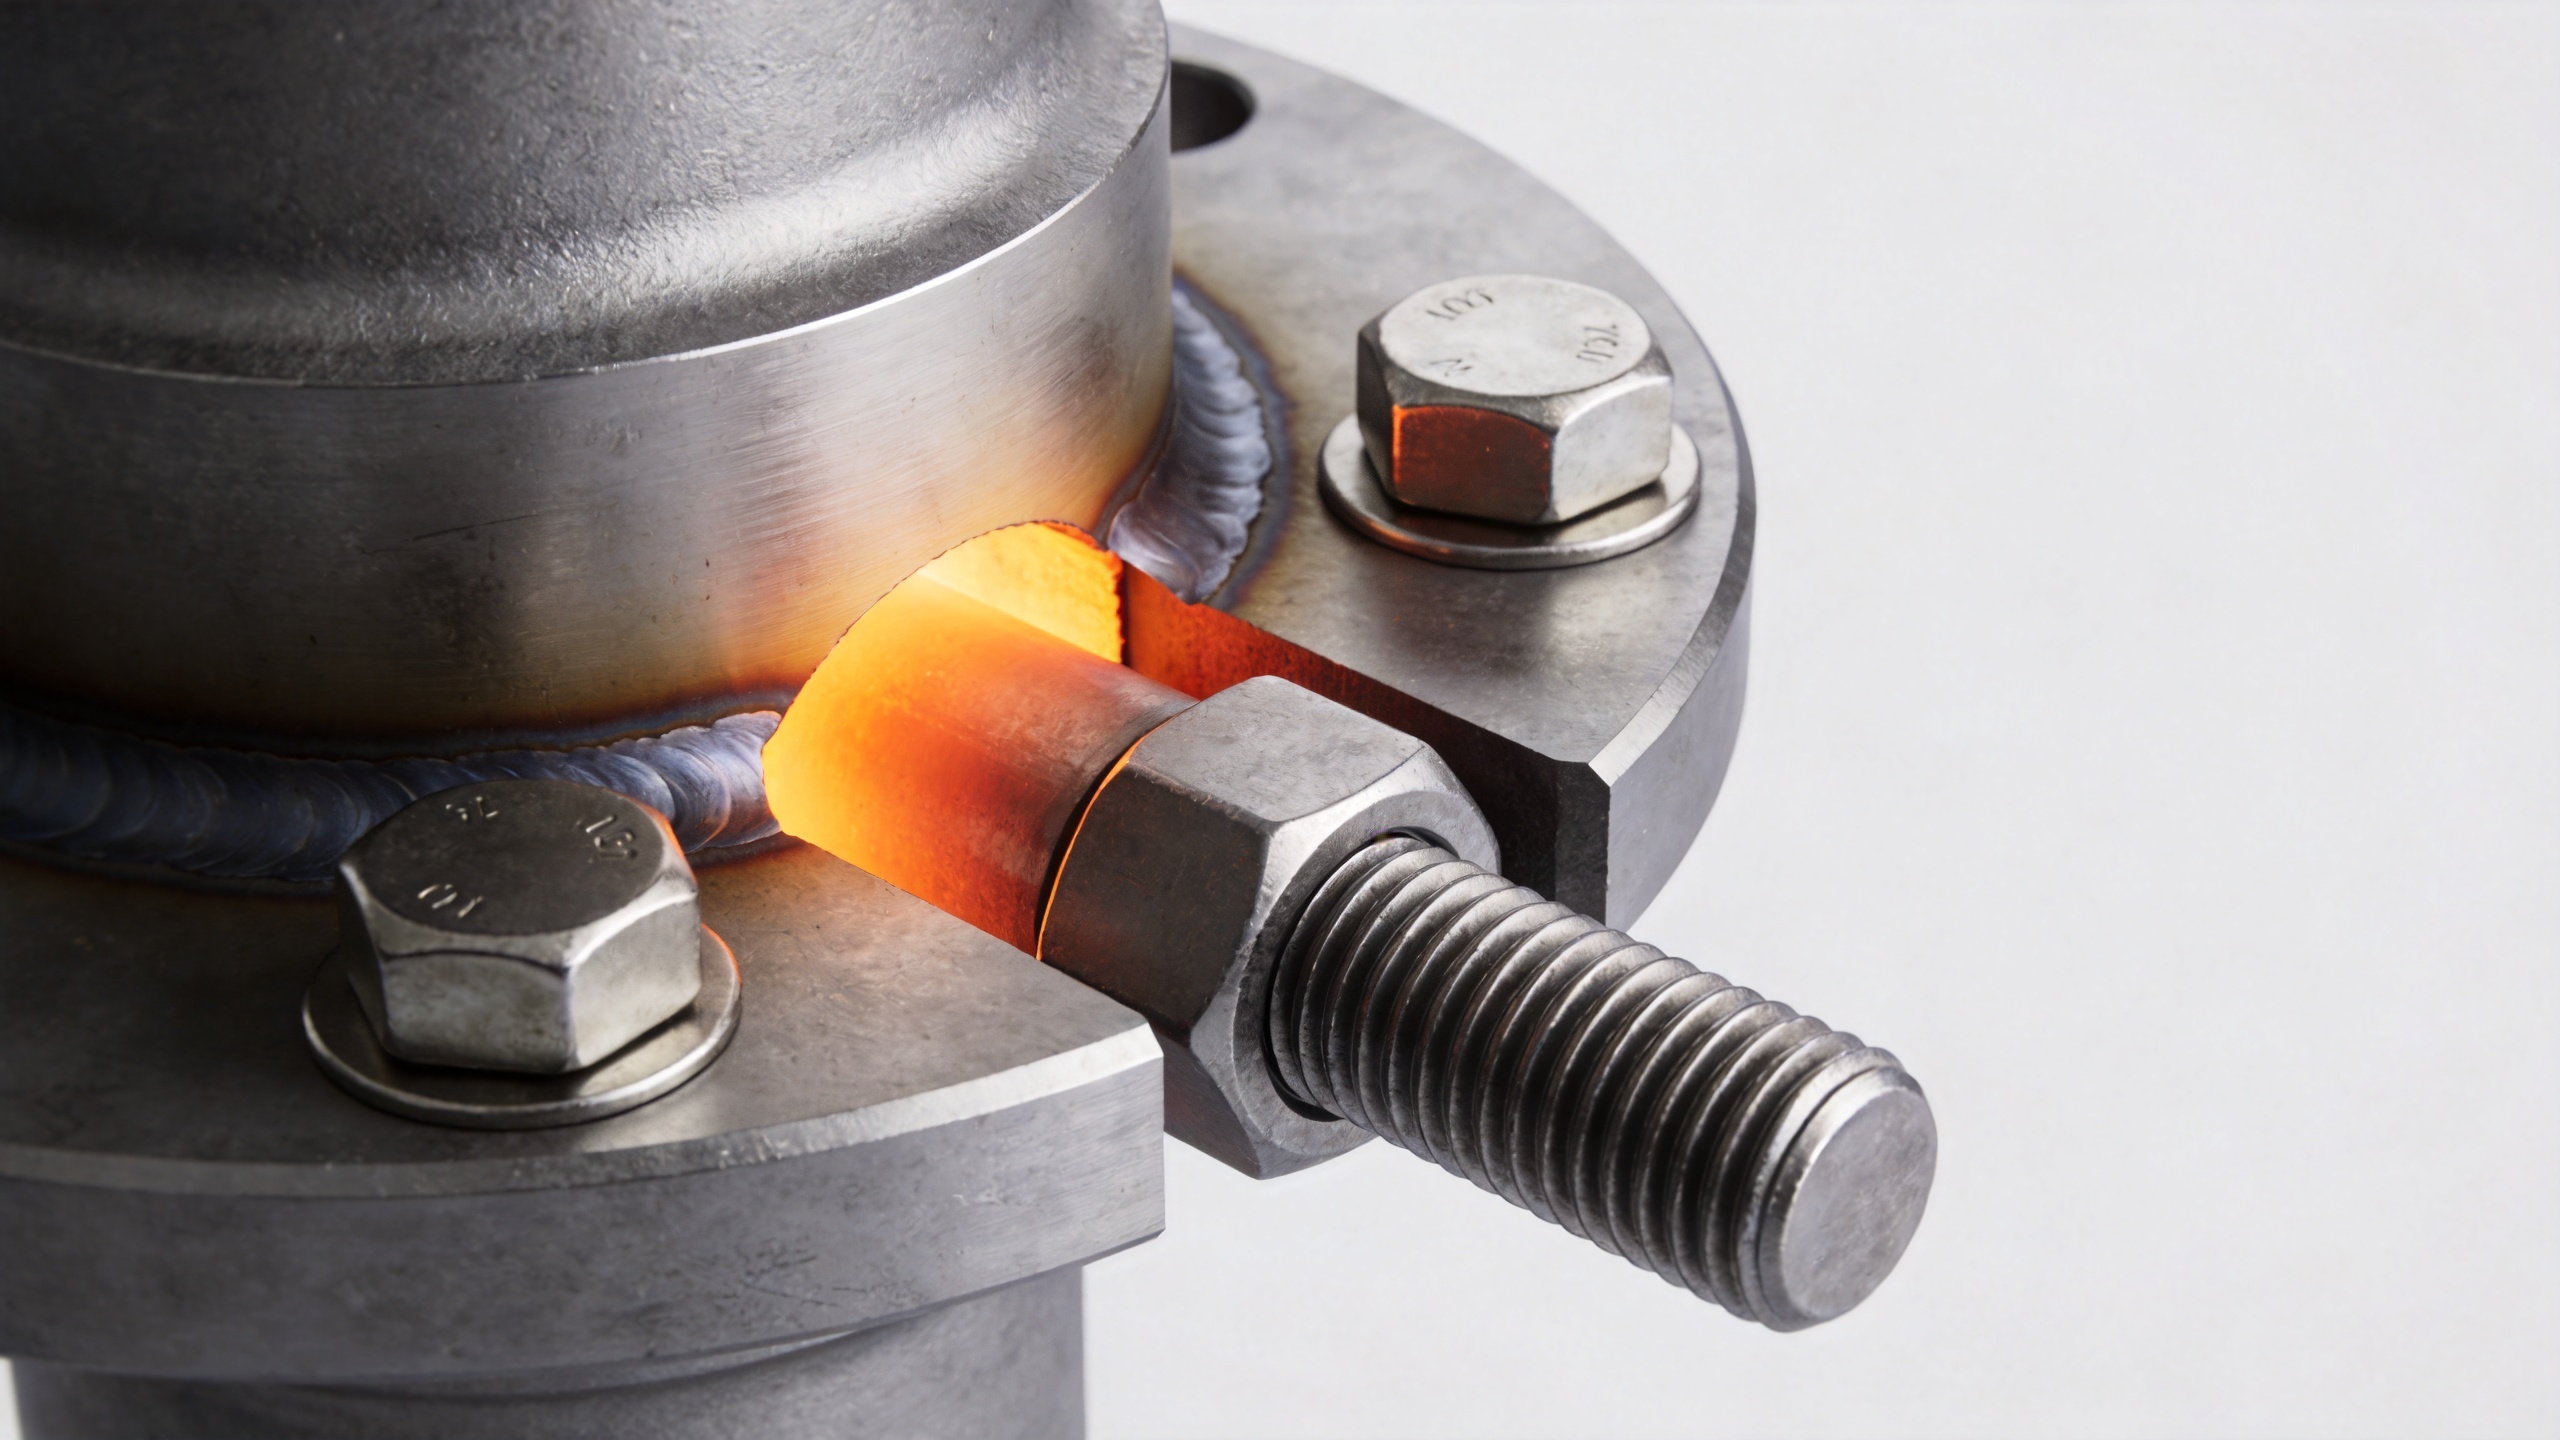
Aveldingsknepper løser et annet monteringsproblem: den skaper et fast festepunkt ved sveising i stedet for å stole på en montert gjengd ende. Den bør ikke behandles som utvekslingsbar med en høytemperatur trykkforbindelsesstift med mindre sveiseprosedyren, underlagsmaterialet, varmeinnvirkningssonen og den påførte belastningen er vurdert for dette bruksområdet. Festemåten endrer sviktmodellene som må vurderes i designgjennomgangen.
Begrepet stud bolt brukes vanligvis for en fullt gjerdet festeskruv som brukes med muttere på begge ender. For flensarbeid og andre kritiske skrujoints må tegningsdefinisjonen, spesifisert materialekvalitet, gjengklasse, mutterpar, overflatebehandling og nødvendig utstikk verifiseres. Navn er mindre viktige enn en fullstendig spesifikasjon av hele festesystemet.
Bygg en forspenningsstrategi, ikke bare en strammeinstruksjon
For produksjonsarbeid starter en brukbar strategi før skrunøkkelen tas opp. Definer først bruksområdet: monteringstemperatur, driftstemperaturområde, trykk eller eksterne belastninger, antall sykler, vibrasjoner, tilgangsbegrensninger og vedlikeholdsstrategi. Etterpå fastsettes målfestekraften og de akseptable øvre og nedre grensene ved hjelp av joint-stacking og materialedata.
- Spesifiser hele festesystemet. Angi materialet og tilstanden til skruene, mutterne, skivene, smøringen eller belegget, gjengespillet og rengjøringskravene. Å endre ett enkelt element kan endre friksjonen og dermed den faktiske forspentningen.
- Kontroller innkoblingen og grepstyrken. Bekreft at en dobbeltendet skrue har tilstrekkelig innkobling uten å sitte fast på bunnen, og at den belastede lengden gir passende elastisitet. En svært kort effektiv strekk-lengde kan gjøre forspentningen mer følsom for tap ved setning.
- Velg en kontrollert monteringsmetode. Dreiemoment kan være egnet for mindre kritiske applikasjoner når prosessen er validert. For kritiske skruetilfeller bør man vurdere kalibrert dreiemoment-spennings-testing, målt forlengelse, hydraulisk spenning eller en annen metode som passer til geometrien og prosedyren.
- Bruk en definert monteringsrekkefølge. Kryssmønster-passer og trinnvis belastning hjelper til å fordele kompresjonen rundt flenser og deksler. Registrer rekkefølgen, verktøyets kalibreringsstatus, smørens tilstand og endelige innstillinger.
- Valider tilstanden ved høy temperatur. Der hvor servicefaren tilsier det, skal representativ montering testes gjennom temperaturpåvirkning, og det må vurderes om en planlagt nykontroll, nyjustering av moment eller alternativt festemateriale er berettiget. Anta ikke at en generell regel for nyjustering av moment passer for alle skruer.
Vanlige feil ved forspenning i høytemperaturmonteringer
Gjør terminologi til del av inspeksjonsprotokollen
Tydelig terminologi hjelper monteringslaget med å bruke riktig fremgangsmåte. Registrer om monteringen bruker Spyd , en trådete stift , en dobbeltskru , en veldingsknepper , eller ein stud bolt . Identifikatoren skal vises på tegningen, følgesedlen og inspeksjonsskjemaet. For kritiske Spyd , dokumenter den angitte trådete stift innvirkningen og skruens tilstand under montering.
| Festemiddelterm | Forspenningskontrollpunkt |
|---|---|
| Spyd | Stifter krever et definert målbelastningsområde og en monteringsprotokoll. |
| trådete stift | Hver gjengd bolt må ha verifisert innvirkning og kontrollert gjengfriksjon. |
| dobbeltskru | En dobbeltgjengd bolt krever separate sjekker for den installerte enden og mutterenden. |
| veldingsknepper | En sveisebolt krever både en vurdering av festingen og en vurdering av laststien. |
| stud bolt | En bolt med gjenger på begge ender krever matchede muttere og en dokumentert strammeprosedyre. |
Ved vedlikehold: inspiser Spyd etter den aktuelle termiske syklusen. Bekreft at trådete stift ikke har beveget seg i sin basegjeng, at dobbeltskru ikke har gått helt inn, at en veldingsknepper ikke har noen festingsrelaterte problemer, og at hver stud bolt vurderes i henhold til sin spesifiserte prosedyre. Dette vokabularet gjør funn sporbare og hindrer at en generell dreiemomentnote erstatter en leddspesifikk forspentningsplan.
En innkjøps- og kvalitetsjekkliste for industrielle skruer
- Bekreft at tegningen angir riktig konfigurasjon, gjengform, lengde og innvrikningskrav for industrielle skruer.
- Tilpass materiale for skruer og muttere til den angitte temperaturen og korrosjonsmiljøet, og bekreft deretter dokumentasjonen som prosjektet krever.
- Definer tillatte smøremidler, belegg og rengjøringsforhold før dreiemomentverdier frigis til produksjon.
- Etterspør sporsikring per parti og dimensjonskontroller der leddet er kritisk for sikkerhet, trykk eller driftstid.
- Bruk representativ monteringsprøving ved bytte av leverandører, overflater, dreiemomentprosedyrer eller leddmaterialer.
- Oppbevar installasjonsdokumenter slik at teamet kan sammenligne forspenningsprosessdata med senere inspeksjonsfunn.
Qingdao Jeekuu Hardware Produkter Co., Ltd. leverer industrielle skruer i kategorier som skruer, muttere, underlagsskiver, riggutstyr og gjengerør. For en temperaturfølsom forbindelse, del tegningen, materiellkravene, bruksområdet, monteringsmetoden og inspeksjonskravene, slik at skrukonfigurasjonen kan vurderes ut fra den faktiske anvendelsen i stedet for å velges utelukkende etter navn.
Konklusjon
Høytemperaturforbindelser gjør det umulig å overse forskjellen mellom påført dreiemoment og beholdt forspenning. Effektive strategier for Spyd starter med et definert lastvindu, tar hensyn til termisk utvidelse og slakning, kontrollerer hele skrusystemet og validerer monteringsmetoden under representativa forhold. Uansett om applikasjonen bruker en gjengestang, en dobbeltgjengestang, en sveisebolt eller en studbolt, er målet det samme: å bevare passende sammenpressing i forbindelsen gjennom hele driftstiden uten å overbelaste komponentene som skaper den.

