 EN

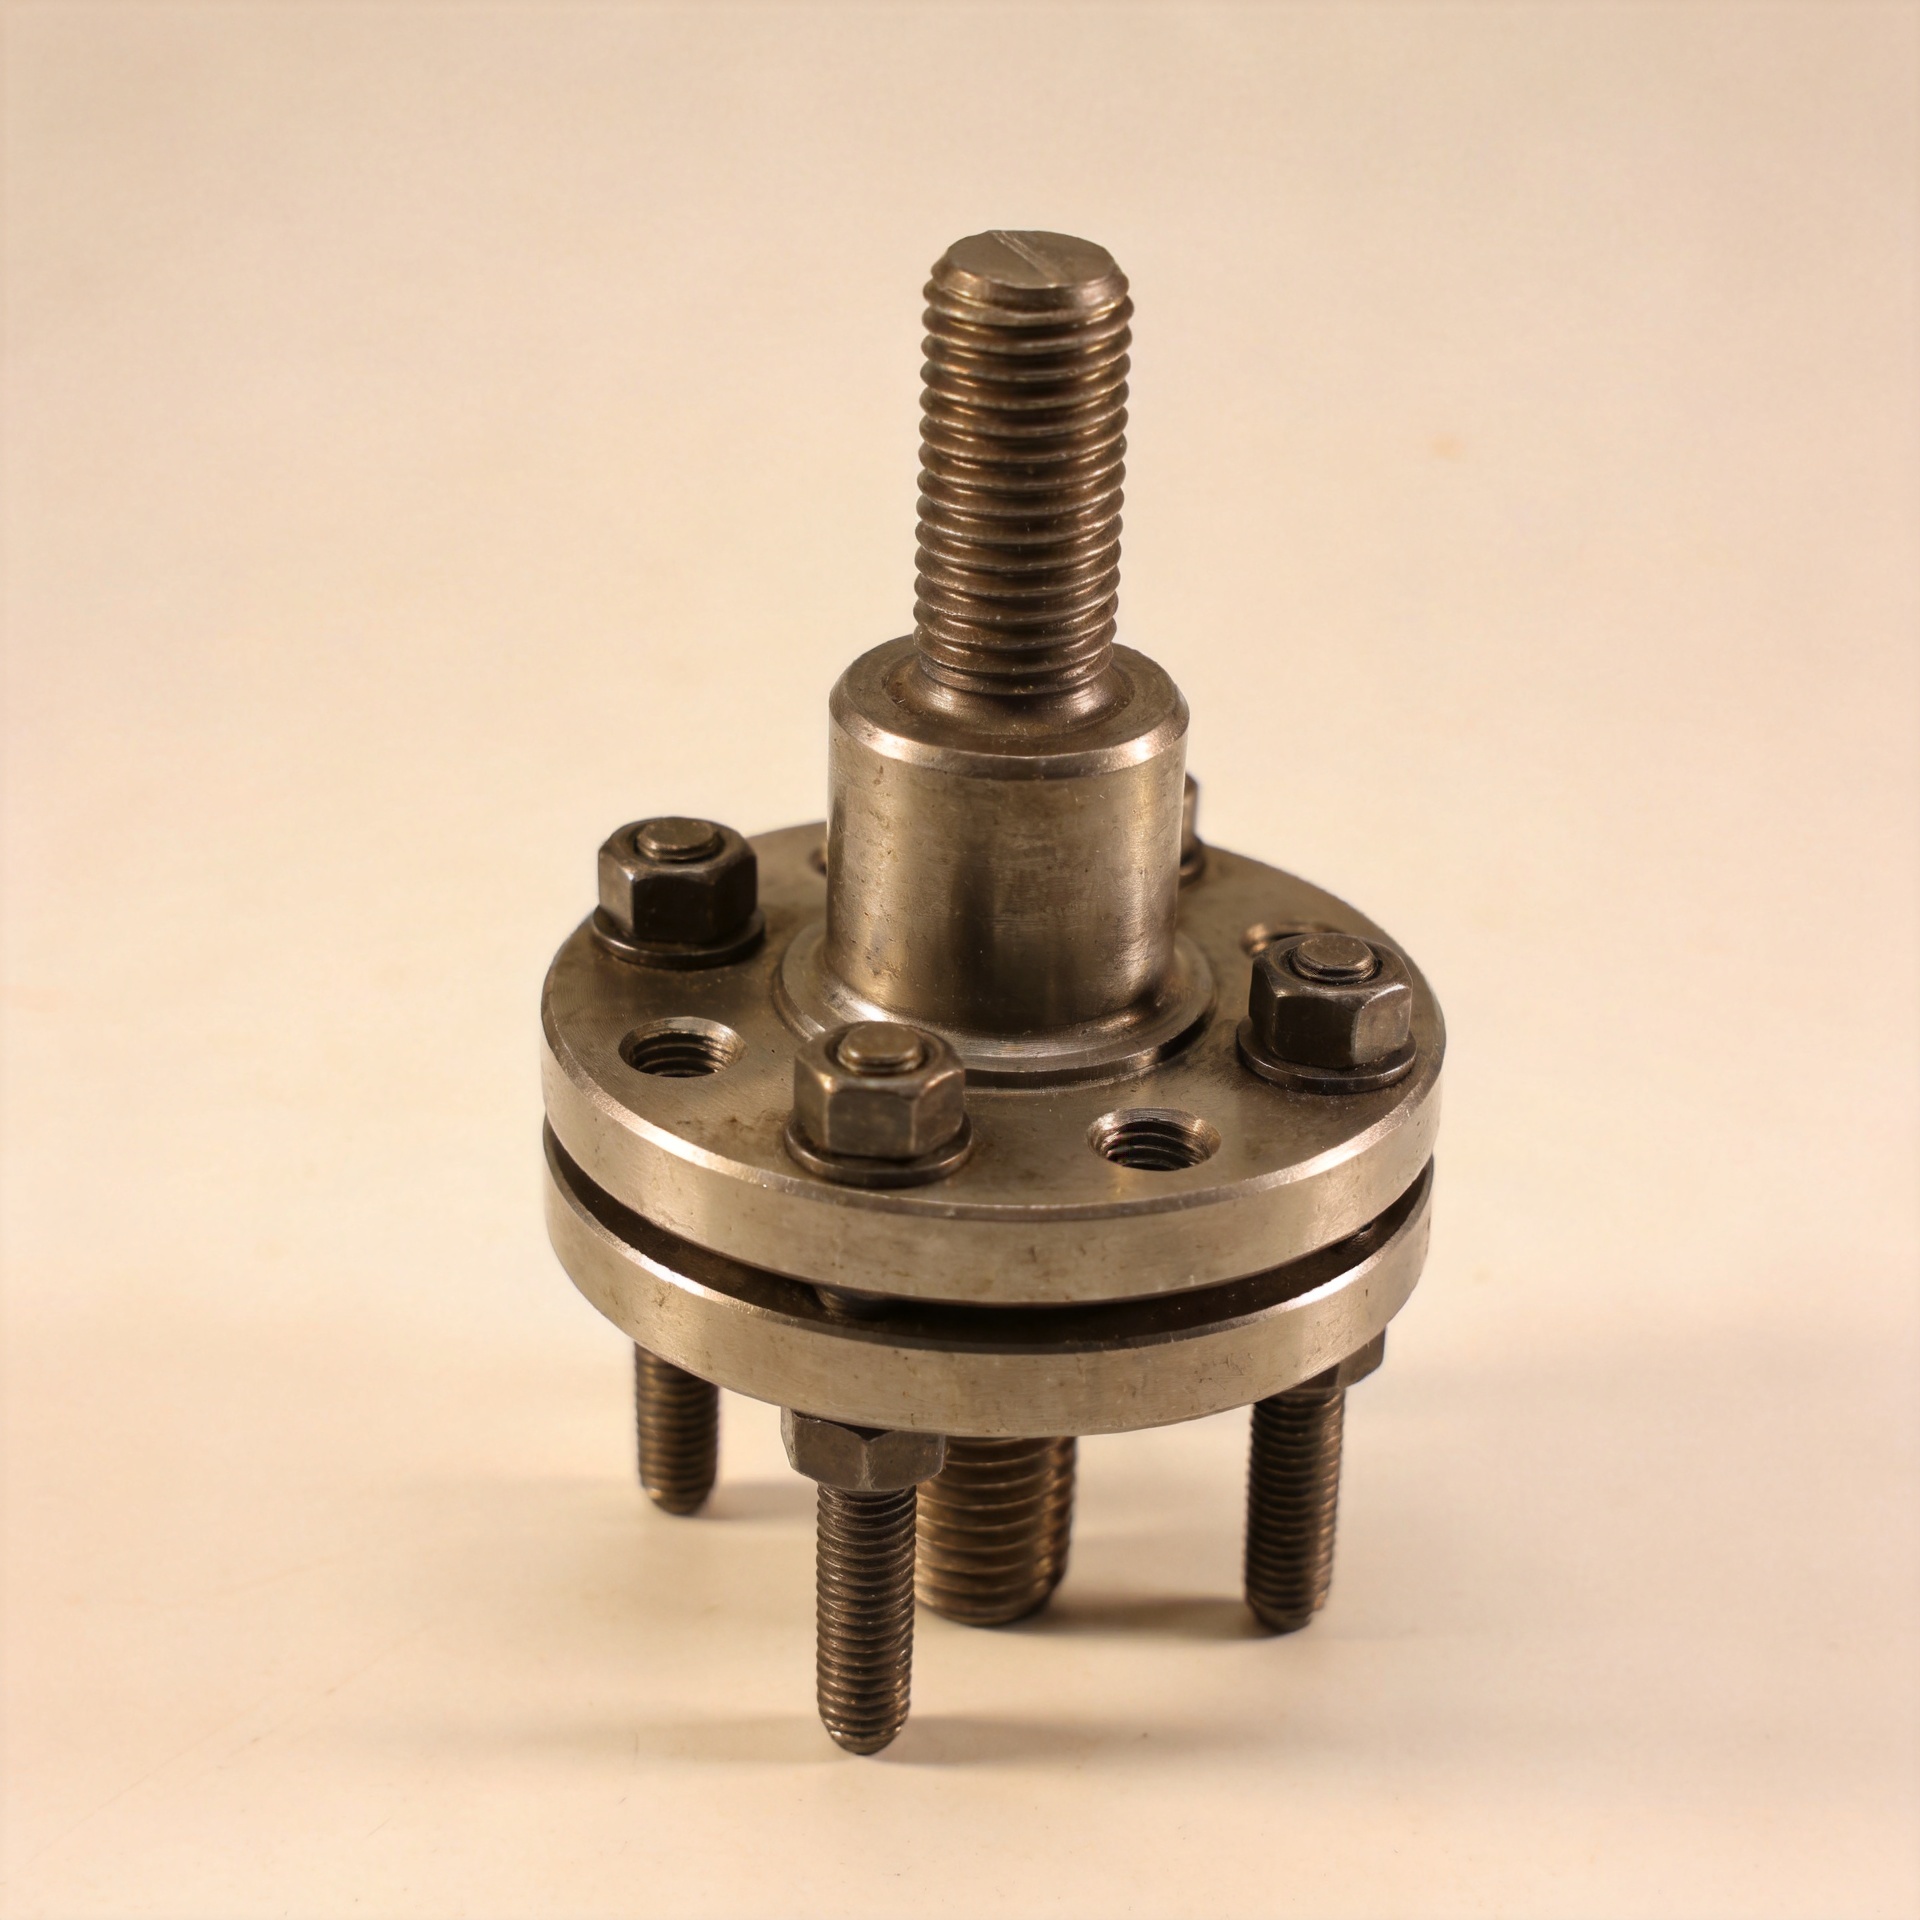
Varför förspänningsstrategin för skruvbultar är viktig i högtemperaturförband
I en högtemperatur-skruvförband är monteringsspännmomentet endast utgångspunkten. Det som håller en fläns, lock eller strukturell kontaktyta stabil under drift är den kvarhållna klämspåverkan. Därför kräver en förspännstrategi för Studs samma uppmärksamhet som materialval, gänginpassning och åtdragningsordning. Ett förband kan se solitt ut vid montering, men förlora tätningsmarginal eller förbandsstyvhet efter värmeexponering om dess förspännfönster inte är konstruerat för hela driftcykeln.
Den här artikeln avser industriella gängade Studs , inte smyckesstudsar. För ingenjörer och inköpare som arbetar med processutrustning, stålkonstruktioner, rörsystem eller maskiner är den praktiska frågan enkel: hur kan förbandet bibehålla tillräcklig kompression efter att temperatur, friktion och nedpackning förändrat den ursprungliga lasten som infördes vid montering?
Förspänning är förbandets arbetsförhållande
Förspänning är den dragkraft som avsiktligt införs i en förbindelse del under åtdragningen. Den komprimerar de sammanfogade delarna innan yttre laster påverkar förbindningen. När lastvägen är väl utformad absorberas en stor del av driftslasten genom minskning av denna medlemskompression snarare än genom en lika stor ökning av skruvens spännkraft. Målet är att hålla förbindningsytorna i kontakt över det förväntade lastområdet.
Detta princip är särskilt viktigt för Studs i högtemperaturdrift. En skruvförbindning kan utsättas för inre tryck, rörförflyttning, vibration eller upprepad uppvärmning och avkylning. Om den kvarvarande klämspänningen sjunker för lågt kan packningar lossna, ytor kan förflytta sig mikroskopiskt och utmattningstillståndet kan försämras. Att öka monteringstorkraften utan analys är inte en universell lösning: den initiala spänningen måste förbli inom tillåtet område för skruven, muttern, gängorna och de sammanfogade komponenterna.
Varför värme förändrar den last du trodde att du hade applicerat
Temperaturen påverkar inte varje del av en samling på samma sätt. En trådad skruv , mutter, fläns, bricka, packning och omgivande konstruktion kan ha olika längder, styvheter, material och termiska expansionsbeteenden. När temperaturen ändras förändras deras begränsade expansion kraftbalansen. Beroende på materialkombination och geometri kan bultlasten öka eller minska vid uppvärmning och sedan förändras igen vid nedkylning.
Värme gör också tiden viktig. Vid höjd temperatur kan lokal sättning, inbäddning, krypning i känslomaterial i fogelement och spänningsrelaxation minska den axiella lasten. Förlusten är inte bara "momentet som minskar"; det är en förändring av krafttillståndet i hela fogkonstruktionen. Därför är momentet som registrerats med ett momentnyckel inte bevis för att förspänningskraften fortfarande är lämplig efter en värmeperiod.
Tre mekanismer att granska innan man väljer en målförspänningskraft
- Differentiell expansion: jämför den termiska responsen hos skruven och varje lager i greppets längd, inte bara flänsmaterialet.
- Relaxation och nedsättning: rekommenderar ytnivellering, packningens beteende, beläggningar, gängans sittning och eventuellt material som kan krypa vid driftstemperaturen.
- Friktionsvariation: samma vridmoment kan ge olika spännkraft om smörjning, ytyta, beläggning eller kontaktytans tillstånd ändras.
En praktisk förspänningsberäkning använder därför ett fall med minsta behållen last och ett fall med högsta last. Fallet med minsta last kontrollerar risken för separation, läckage eller glidning. Fallet med högsta last kontrollerar spännstiftens spänning, gängans utslitning, bärtrycket och skador på det mjukare klämda materialet. Driftförhållandena – inte ett katalogvärde för vridmoment i sig – bör definiera det acceptabla intervallet.
Välj spännstiftskonfigurationen för lastvägen
Adubbeländad skruvspets är ofta användbart när en komponent måste monteras upprepade gånger eller när ett gängat basmaterial inte får rubbas varje gång en lock tas bort. Ett ände förblir monterat i basdelen, medan muttern på det exponerade änden tillhandahåller klämfunktionen. Denna anordning kan skydda interna gängor, men den gör att monteringsdjup, ingreppslängd, runout och undersida-klyvning blir del av förspänningsplaneringen.
Avärnadsnit löser ett annat monteringsproblem: den skapar en fast fästpunkt genom svetsning istället för att förlita sig på ett monterat gängat ände. Den får inte betraktas som utbytbar mot en högtemperaturtryckfogsskruv om inte svetshandlingen, basmaterialet, värmeinflyttszonen och den applicerade lasten har utvärderats för detta användningsområde. Fästmetsoden ändrar de felmoder som måste behandlas i designgranskningen.
Begreppet stud bolt används vanligtvis för en fullständigt gängad förbindningsdel som används med muttrar i båda ändarna. För flänsarbete och andra kritiska förbindningar bör ritningens definition, angiven materialklass, gängklass, parning av muttrar, ytbehandling och nödvändig framstående längd verifieras. Namn är mindre viktiga än en fullständig specifikation av hela förbindningssystemet.
Utveckla en förspänningsstrategi, inte bara en åtdragningsinstruktion
För produktionsarbete bör en användbar strategi påbörjas innan verktyget tas upp. Definiera först driftområdet: monteringstemperatur, drifttemperaturområde, tryck eller yttre belastningar, antal cykler, vibration, tillvägagångssätt för åtkomst och underhållsstrategi. Ange sedan målförspänningen för förbindningsdelen samt de acceptabla övre och undre gränsvärdena med hjälp av förbandets stack-up och materialdata.
- Specificera hela förbindningssystemet. Ange skruvstiftsmaterialet och dess tillstånd, muttrar, underläppar, smörjning eller beläggning, gängpassning och rengöringskrav. Att ändra ett enda objekt kan påverka friktionen och därmed den faktiska förspännningen.
- Kontrollera ingreppet och greppet. Bekräfta att en dubbelskruv har tillräckligt ingrepp utan att sitta fast i botten och att den belastade längden ger lämplig elasticitet. En mycket kort effektiv sträcklängd kan göra förspännningen mer känslomärk för sittförluster.
- Välj en kontrollerad monteringsmetod. Moment kan vara lämpligt för applikationer med lägre kritikalitet när processen är validerad. För kritiska förband bör kalibrerad moment-spänningsprovning, mätt förlängning, hydraulisk spännning eller en annan metod som är lämplig för geometrin och proceduren övervägas.
- Använd en definierad sekvens. Korsmönsterpasseringar och stegvis belastning hjälper till att fördela trycket runt flänsar och lock. Registrera sekvensen, verktygets kalibreringsstatus, smörjmedlets tillstånd och de slutliga inställningarna.
- Validera det heta tillståndet. Där servicerisken motiverar det ska representativa sammanslutningar testas genom temperaturexponering och det avgöras om en planerad återkontroll, återdragning eller alternativ hårdvara är befogad. Anta inte att en generell regel för återdragning passar alla förband.
Vanliga fel vid förspänningsinställning i högtemperatursammanslutningar
Gör terminologi till en del av kontrollprotokollet
Tydlig terminologi hjälper ett installationsteam att tillämpa rätt procedur. Registrera om sammanslutningen använder Studs , en trådad skruv , en dubbeländad skruvspets , en värnadsnit , eller en stud bolt . Identifieraren ska finnas på ritningen, följsedeln och kontrollbladet. För kritiska Studs , dokumentera den angivna trådad skruv ingreppslängden och mutterns åtdragningsförhållande.
| Fästdelsterm | Förspänningsgranskningspunkt |
|---|---|
| Studs | Studar kräver ett definierat mållastfönster och en installationsregistrering. |
| trådad skruv | Varje gängad spets kräver verifierad ingrepp och kontrollerad gängfriktion. |
| dubbeländad skruvspets | En dubbelspets kräver separata kontroller för den installerade änden och mutteränden. |
| värnadsnit | En svetsspets kräver både en fästgranskning och en lastvägsgranskning. |
| stud bolt | En spetsbolt kräver matchande muttrar och en dokumenterad åtdragningssekvens. |
Vid underhåll, undersök Studs efter den relevanta termiska cykeln. Bekräfta att trådad skruv inte har förflyttat sig i sin basgänga, att dubbeländad skruvspets inte har nått botten, att en värnadsnit inte har något fästproblem och att varje stud bolt bedöms enligt sin specificerade procedur. Denna terminologi gör resultat spårbara och förhindrar att en generisk vridmomentnotering ersätter en kopplingsspecifik förspänningsplan.
En inköps- och kvalitetskontrolllista för industriella skruvar
- Bekräfta att ritningen anger rätt konfiguration, gängform, längd och krav på gängengagemang för den industriella skruven.
- Anpassa skruv- och muttermaterial till den angivna temperatur- och korrosionsmiljön och verifiera sedan dokumentationen som krävs av projektet.
- Definiera tillåten smörjning, beläggning och rengöringsstatus innan vridmomentvärdena släpps till produktion.
- Begär spårbarhet per partibatch och dimensionskontroller där kopplingen är avgörande för säkerhet, tryck eller drifttid.
- Använd representativa monteringsförsök vid byte av leverantörer, ytbehandlingar, vridmomentprocedurer eller kopplingsmaterial.
- Spara installationsprotokoll som gör det möjligt for teamet att jämföra förspänningsprocessdata med senare inspektionsresultat.
Qingdao Jeekuu Hardware Produkter Co., Ltd. levererar industriella fästdon inom kategorier som skruvar, muttrar, brickor, riggningsutrustning och gängade stavar. För en temperaturkänslig förbindelse ange ritningen, materialkraven, användningsområdet, monteringsmetoden och kraven på inspektion så att fästdonskonfigurationen kan granskas utifrån den faktiska applikationen i stället för att väljas enbart efter namn.
Slutsats
Högtemperaturförbindelser gör det omöjligt att bortse från skillnaden mellan applicerad vridmoment och bevarad förspännning. Effektiva strategier för Studs börjar med ett definierat lastfönster, tar hänsyn till termisk expansion och relaxation, kontrollerar hela fästdonsystemet och validerar monteringsmetoden under representativa förhållanden. Oavsett om applikationen använder en gängad stav, en dubbelsidig stav, en svetsstav eller en stavgänga är målet detsamma: att bibehålla lämplig förbindningskompression under drift utan att överbelasta de komponenter som skapar den.

