 EN

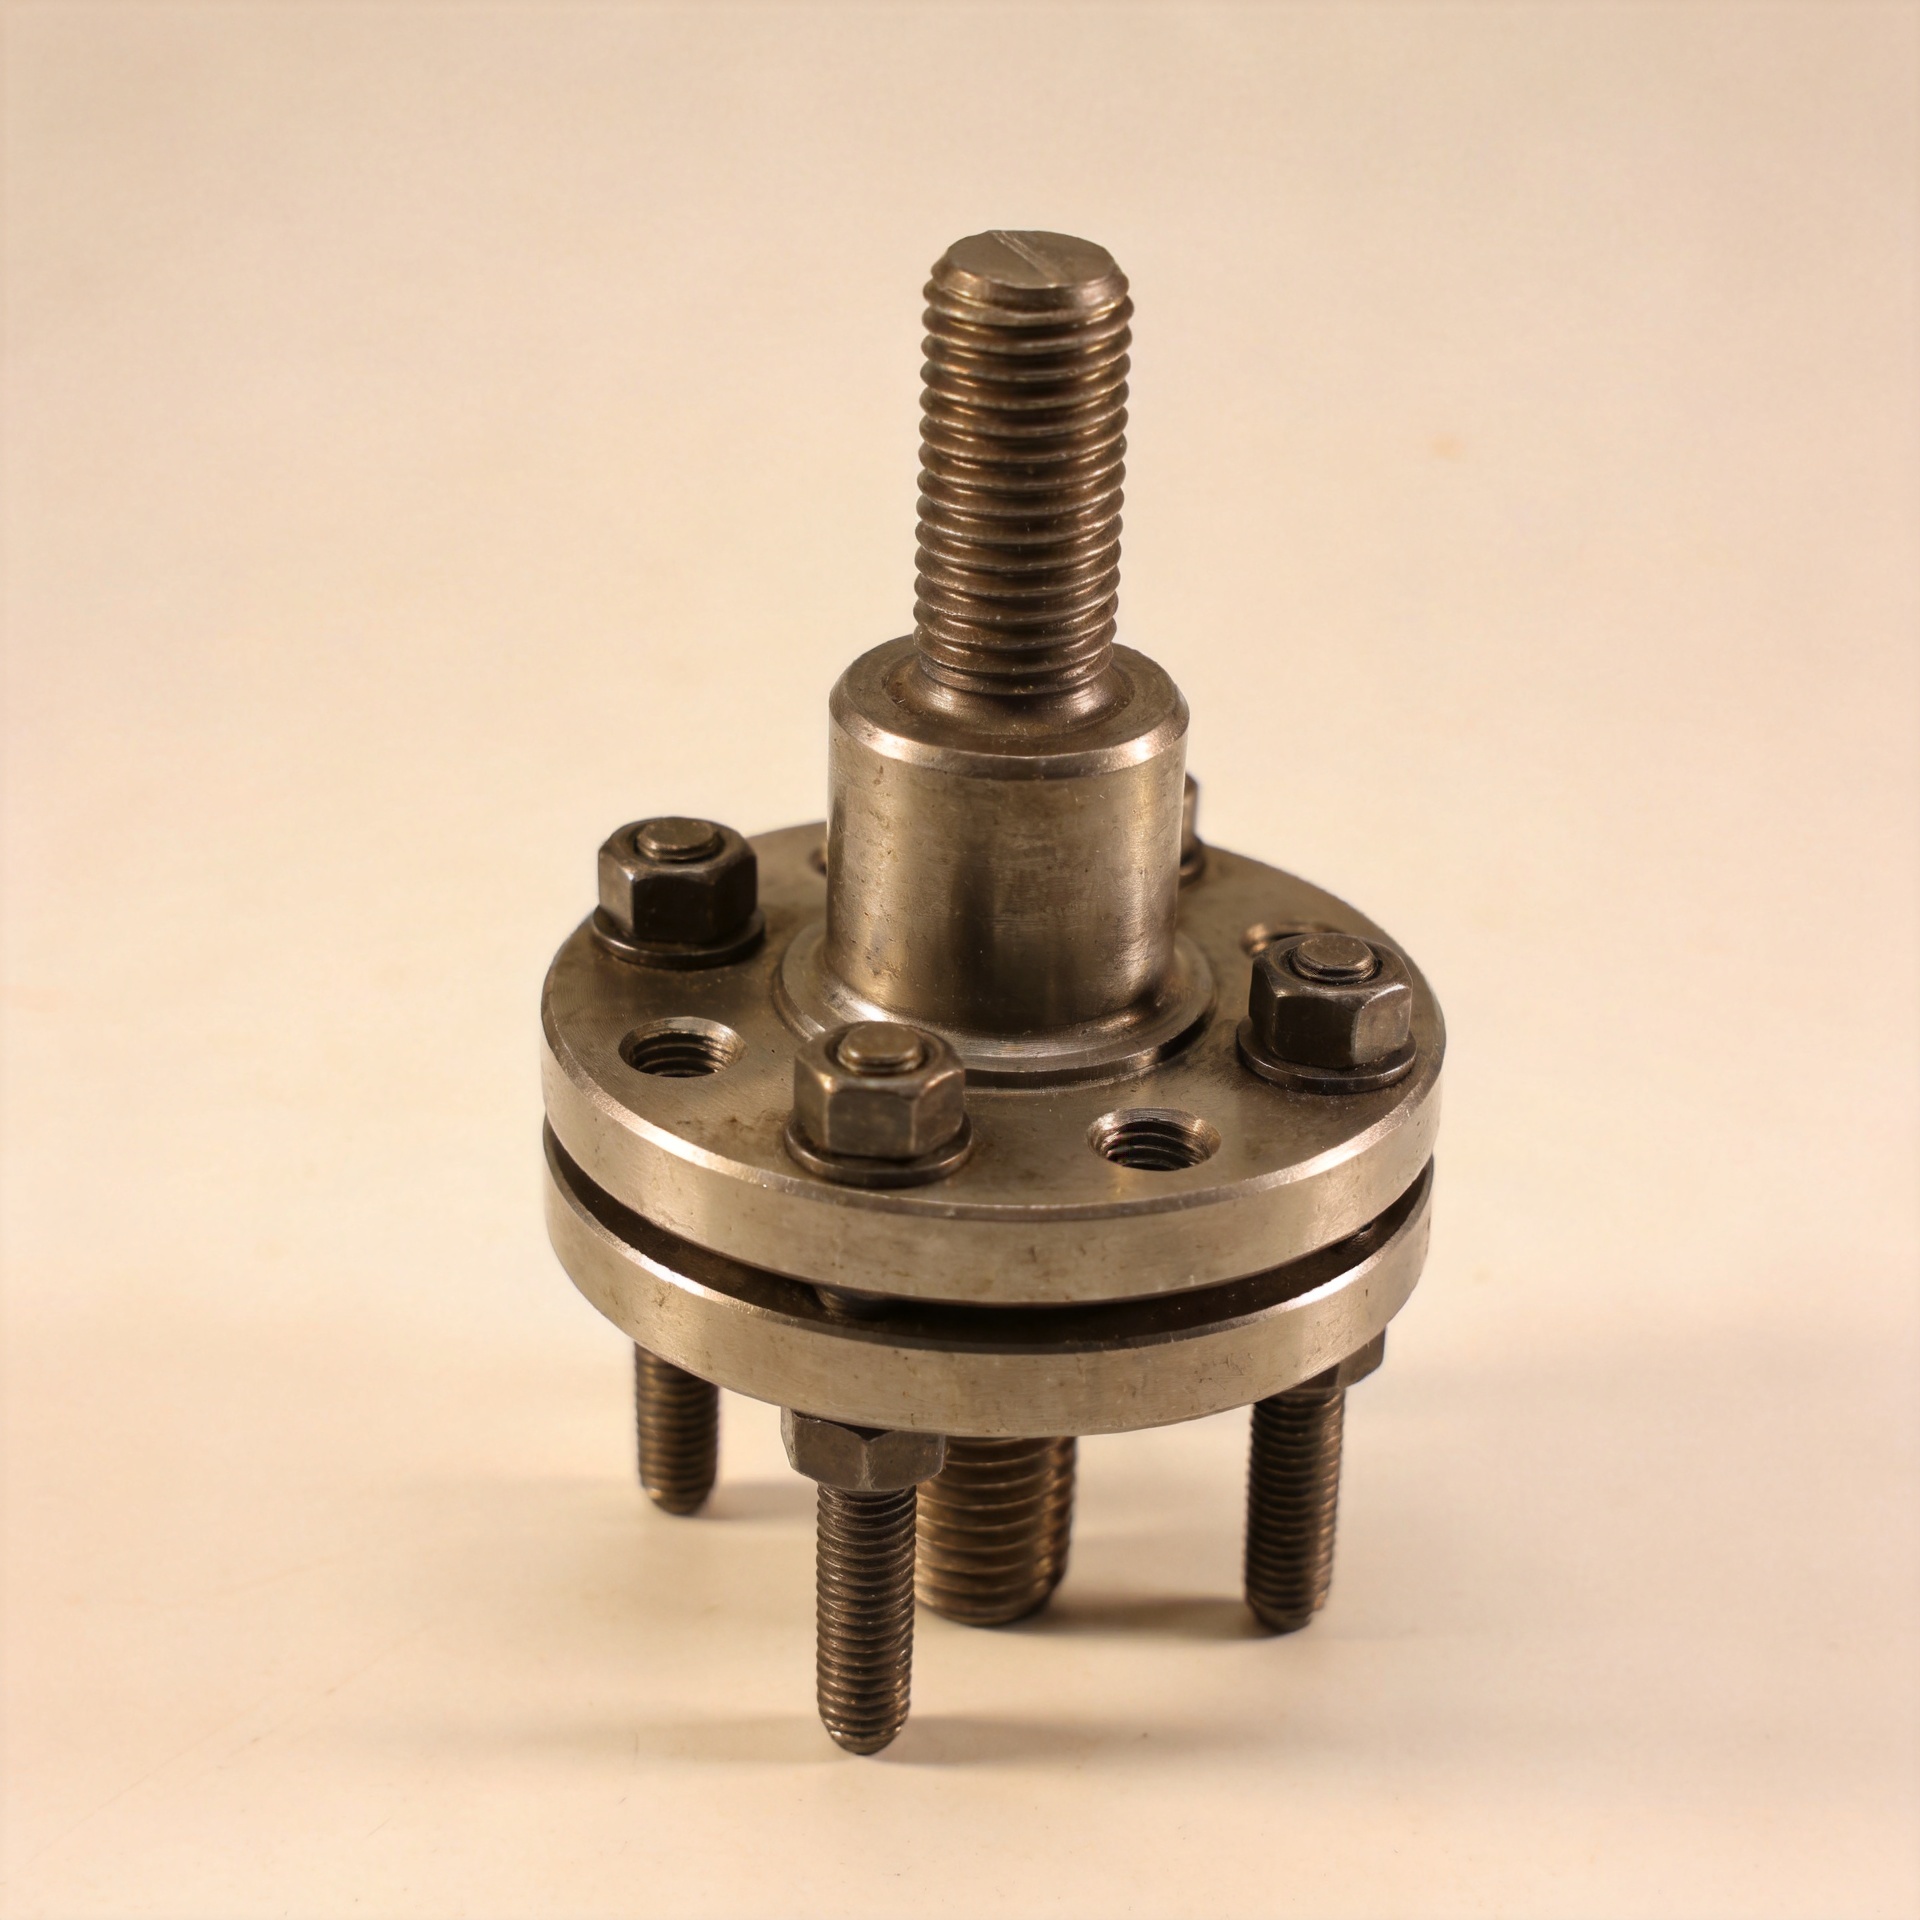
Почему стратегия предварительного натяга шпилек важна для соединений при высоких температурах
В болтовом соединении, работающем при высокой температуре, монтажный крутящий момент — лишь отправная точка. То, что обеспечивает стабильность фланца, крышки или контактной поверхности конструкции в эксплуатации, — это остаточная зажимная сила. Именно поэтому стратегия предварительного натяжения Шпильки заслуживает такого же внимания, как выбор материала, длина резьбового зацепления и последовательность затяжки. Соединение может выглядеть надёжным на этапе сборки, а затем потерять запас герметичности или жёсткости соединения после воздействия тепла, если окно предварительного натяжения не было рассчитано для всего рабочего цикла.
В данной статье речь идёт о промышленных резьбовых Шпильки , а не о ювелирных штифтах. Для инженеров и закупщиков, работающих с технологическим оборудованием, стальными конструкциями, трубопроводными соединениями или машинами, практический вопрос прост: как обеспечить достаточное сжатие в соединении после того, как температура, трение и усадка изменят нагрузку, первоначально приложенную при сборке?
Предварительный натяж — это рабочее состояние соединения
Предварительное натяжение — это растягивающее усилие, намеренно создаваемое в крепёжном элементе при его затяжке. Оно сжимает стягиваемые детали до приложения внешних нагрузок. При грамотно спроектированном пути передачи нагрузки значительная часть эксплуатационной нагрузки компенсируется уменьшением этого сжатия деталей, а не эквивалентным увеличением растягивающего усилия в крепёжном элементе. Цель состоит в том, чтобы сохранить контакт между поверхностями соединения в пределах ожидаемого диапазона нагрузок.
Этот принцип особенно важен для Шпильки в условиях повышенных температур. Фланцевое соединение с болтами может подвергаться внутреннему давлению, перемещению трубопроводов, вибрации или многократным циклам нагрева и охлаждения. Если остаточная сила зажима снижается слишком сильно, прокладка может потерять уплотнение, поверхности могут совершать микроскопические перемещения, а условия усталостного нагружения могут ухудшиться. Увеличение момента затяжки без расчёта — не универсальное решение: начальная нагрузка должна оставаться в допустимых пределах для шпильки, гайки, резьбы и стягиваемых деталей.
Почему температура изменяет ту нагрузку, которую вы, как вам казалось, задали
Температура воздействует не на все части сборки одинаково. резьбовой стержень , гайка, фланец, шайба, прокладка и окружающая конструкция могут иметь разную длину, жёсткость, материалы и поведение при тепловом расширении. При изменении температуры их ограниченное расширение изменяет баланс сил. В зависимости от комбинации материалов и геометрии нагрузка на болт может возрасти или уменьшиться при нагреве, а затем вновь измениться при охлаждении.
Тепло также делает важным фактор времени. При повышенной температуре локальное прилегание, вдавливание, ползучесть в чувствительных элементах соединения и релаксация напряжений могут снизить осевую нагрузку. Эта потеря — не просто «ослабление момента затяжки»; это изменение силового состояния всего соединения. Именно поэтому момент, зафиксированный динамометрическим ключом, не гарантирует, что предварительная нагрузка остаётся подходящей после термической выдержки.
Три механизма, подлежащие анализу перед выбором целевой предварительной нагрузки
- Разница в тепловом расширении: сравните тепловую реакцию шпильки и каждого слоя в зоне захвата, а не только материала фланца.
- Релаксация и оседание: учитывать выравнивание поверхностей, поведение прокладки, покрытия, посадку резьбы и любой материал, способный к ползучести при рабочей температуре.
- Изменение коэффициента трения: одно и то же значение крутящего момента может создавать различное натяжение при изменении условий смазки, шероховатости поверхности, гальванического покрытия или состояния опорной поверхности.
Практический расчёт предварительного натяжения поэтому использует минимальный случай остаточной нагрузки и максимальный случай нагрузки. Минимальный случай проверяет риск разъединения, утечки или проскальзывания. Максимальный случай проверяет напряжение в шпильке, срез резьбы, удельное давление на опорной поверхности и повреждение более мягкого зажимаемого материала. Допустимый диапазон должен определяться эксплуатационными условиями, а не только каталожным значением крутящего момента.
Выберите конфигурацию шпильки для силового потока
Aстяжной болт с резьбой с обоих концов часто полезен, когда компонент необходимо многократно собирать или когда резьбовой базовый материал не должен повреждаться при каждом снятии крышки. Один конец остаётся установленным в базовом элементе, а гайка на выступающем конце обеспечивает зажимное усилие. Такая конструкция может защищать внутреннюю резьбу, однако при этом глубина установки, длина зацепления, биение и зазор до упора становятся частью расчёта предварительного натяга.
Aсварная заклепка решает иную задачу сборки: он создаёт фиксированную точку крепления посредством сварки вместо использования резьбового конца. Его нельзя считать взаимозаменяемым с высокотемпературным шпильковым соединением для давления, если не проведена оценка технологического процесса сварки, базового материала, зоны термического влияния и приложенной нагрузки для такого применения. Метод крепления изменяет режимы разрушения, которые должны быть учтены при проектировании.
Термин стяжной болт обычно используется для полностью резьбового крепёжного элемента, применяемого с гайками на обоих концах. Для фланцевых соединений и других ответственных стыков уточните определение на чертеже: указанную марку материала, класс резьбы, пару гаек, покрытие и требуемую длину выступа. Названия менее важны, чем полная спецификация всей системы крепления.
Разрабатывайте стратегию предварительного натяга, а не просто инструкцию по затяжке.
Для производственных работ применимая стратегия начинается задолго до того, как будет взят в руки ключ. Сначала определите эксплуатационные условия: температуру сборки, диапазон рабочих температур, давление или внешние нагрузки, количество циклов, вибрацию, ограничения по доступу и подход к техническому обслуживанию. Затем установите целевую нагрузку на крепёжный элемент и допустимые верхний и нижний пределы с использованием расчёта компоновки соединения и данных по материалам.
- Укажите полную систему крепления. Укажите материал и состояние шпилек, гаек, шайб, смазки или покрытия, посадку резьбы и требования к очистке. Изменение одного из этих параметров может повлиять на коэффициент трения и, следовательно, на фактическое предварительное натяжение.
- Контролируйте зацепление и зажим. Убедитесь, что двусторонняя шпилька имеет достаточное зацепление без упора в дно отверстия и что расчётная длина растяжения обеспечивает необходимую упругость. Слишком короткая эффективная длина растяжения может повысить чувствительность предварительного натяжения к потерям при посадке.
- Выберите контролируемый метод установки. Затяжка моментом может быть применима в задачах с пониженной критичностью при условии валидации процесса. Для критических соединений рассмотрите калиброванное испытание «момент–растяжение», измерение удлинения, гидравлическое натяжение или другой метод, подходящий для конкретной геометрии и процедуры.
- Применяйте чётко определённую последовательность затяжки. Перекрёстные проходы и ступенчатая нагрузка способствуют равномерному распределению сжимающего усилия по фланцам и крышкам. Зафиксируйте последовательность, состояние калибровки инструмента, состояние смазки и конечные параметры затяжки.
- Проверьте работоспособность в горячем состоянии. Там, где риск для обслуживания этого требует, проводите испытания типовых сборок путём воздействия температуры и определяйте, оправдана ли запланированная повторная проверка, повторная затяжка или применение альтернативных крепёжных элементов. Не предполагайте, что универсальное правило повторной затяжки подходит для каждого соединения.
Распространённые ошибки при создании предварительного натяжения в высокотемпературных сборках
Сделайте терминологию частью отчёта по инспекции
Чёткая терминология помогает бригаде монтажников применять правильную процедуру. Зафиксируйте, использует ли сборка Шпильки ,резьбовой стержень ,стяжной болт с резьбой с обоих концов ,сварная заклепка , или стяжной болт . Идентификатор должен присутствовать на чертеже, сопроводительном документе и листе инспекции. Для критических Шпильки соединений задокументируйте указанное резьбовой стержень вхождение и состояние затяжки гайки.
| Термин крепёжного элемента | Точка проверки предварительного натяжения |
|---|---|
| Шпильки | Шпильки требуют чётко определённого окна целевой нагрузки и документирования процесса установки. |
| резьбовой стержень | Каждый резьбовой штырь требует проверки зацепления и контроля трения в резьбе. |
| стяжной болт с резьбой с обоих концов | Двусторонний штырь требует отдельной проверки установленного конца и конца под гайку. |
| сварная заклепка | Сварной штырь требует проверки крепления, а также анализа пути передачи нагрузки. |
| стяжной болт | Шпилька требует парных гаек и задокументированной последовательности затяжки. |
При техническом обслуживании проводите осмотр Шпильки после соответствующего термического цикла. Убедитесь, что резьбовой стержень штырь не сместился в резьбовом отверстии основания, что стяжной болт с резьбой с обоих концов штырь не уперся в дно, что сварная заклепка сварной штырь не вызывает вопросов по креплению, и что каждый стяжной болт стык оценивается в соответствии с установленной для него процедурой. Данная терминология обеспечивает прослеживаемость результатов и исключает замену специфичного плана предварительного натяжения стыка общей записью о моменте затяжки.
Чек-лист закупок и контроля качества промышленных шпилек
- Убедитесь, что на чертеже указаны правильная конфигурация промышленной шпильки, форма резьбы, длина и требуемая глубина ввинчивания.
- Сопоставьте материалы шпильки и гайки с заданными температурными и коррозионными условиями, затем проверьте документацию, требуемую проектом.
- Определите допустимые смазку, покрытие и состояние очистки до передачи значений крутящего момента в производство.
- Запросите возможность отслеживания партий и выполнения размерных проверок в тех случаях, когда соединение критично для безопасности, герметичности или бесперебойной работы.
- Проводите пробные сборки с использованием типичных компонентов при смене поставщиков, видов отделки, процедур затяжки моментом или материалов соединения.
- Ведите записи установки, позволяющие команде сравнивать данные о процессе создания предварительного натяга с последующими результатами осмотра.
Qingdao Jeekuu Hardware Продукты Компания Co., Ltd. поставляет промышленные крепёжные изделия, включая болты, винты, гайки, шайбы, такелажную арматуру и резьбовые стержни. Для соединения, чувствительного к температуре, предоставьте чертёж, требования к материалу, диапазон эксплуатации, метод сборки и ожидания относительно контроля, чтобы конфигурация крепёжного изделия могла быть проверена в контексте реального применения, а не выбрана исключительно по названию.
Заключение
Соединения при высоких температурах делают невозможным игнорировать разницу между приложенным крутящим моментом и сохранённым предварительным натяжением. Эффективные стратегии для Шпильки начинаются с чётко определённого окна нагрузки, учитывают тепловое расширение и релаксацию, контролируют всю систему крепления и проверяют метод сборки в представительных условиях. Независимо от того, используется ли в применении резьбовой шпилька, двусторонняя шпилька, сварная шпилька или шпилька-болт, цель остаётся неизменной: обеспечить надлежащее сжатие соединения на протяжении всего срока службы без перегрузки компонентов, формирующих это соединение.

