 EN

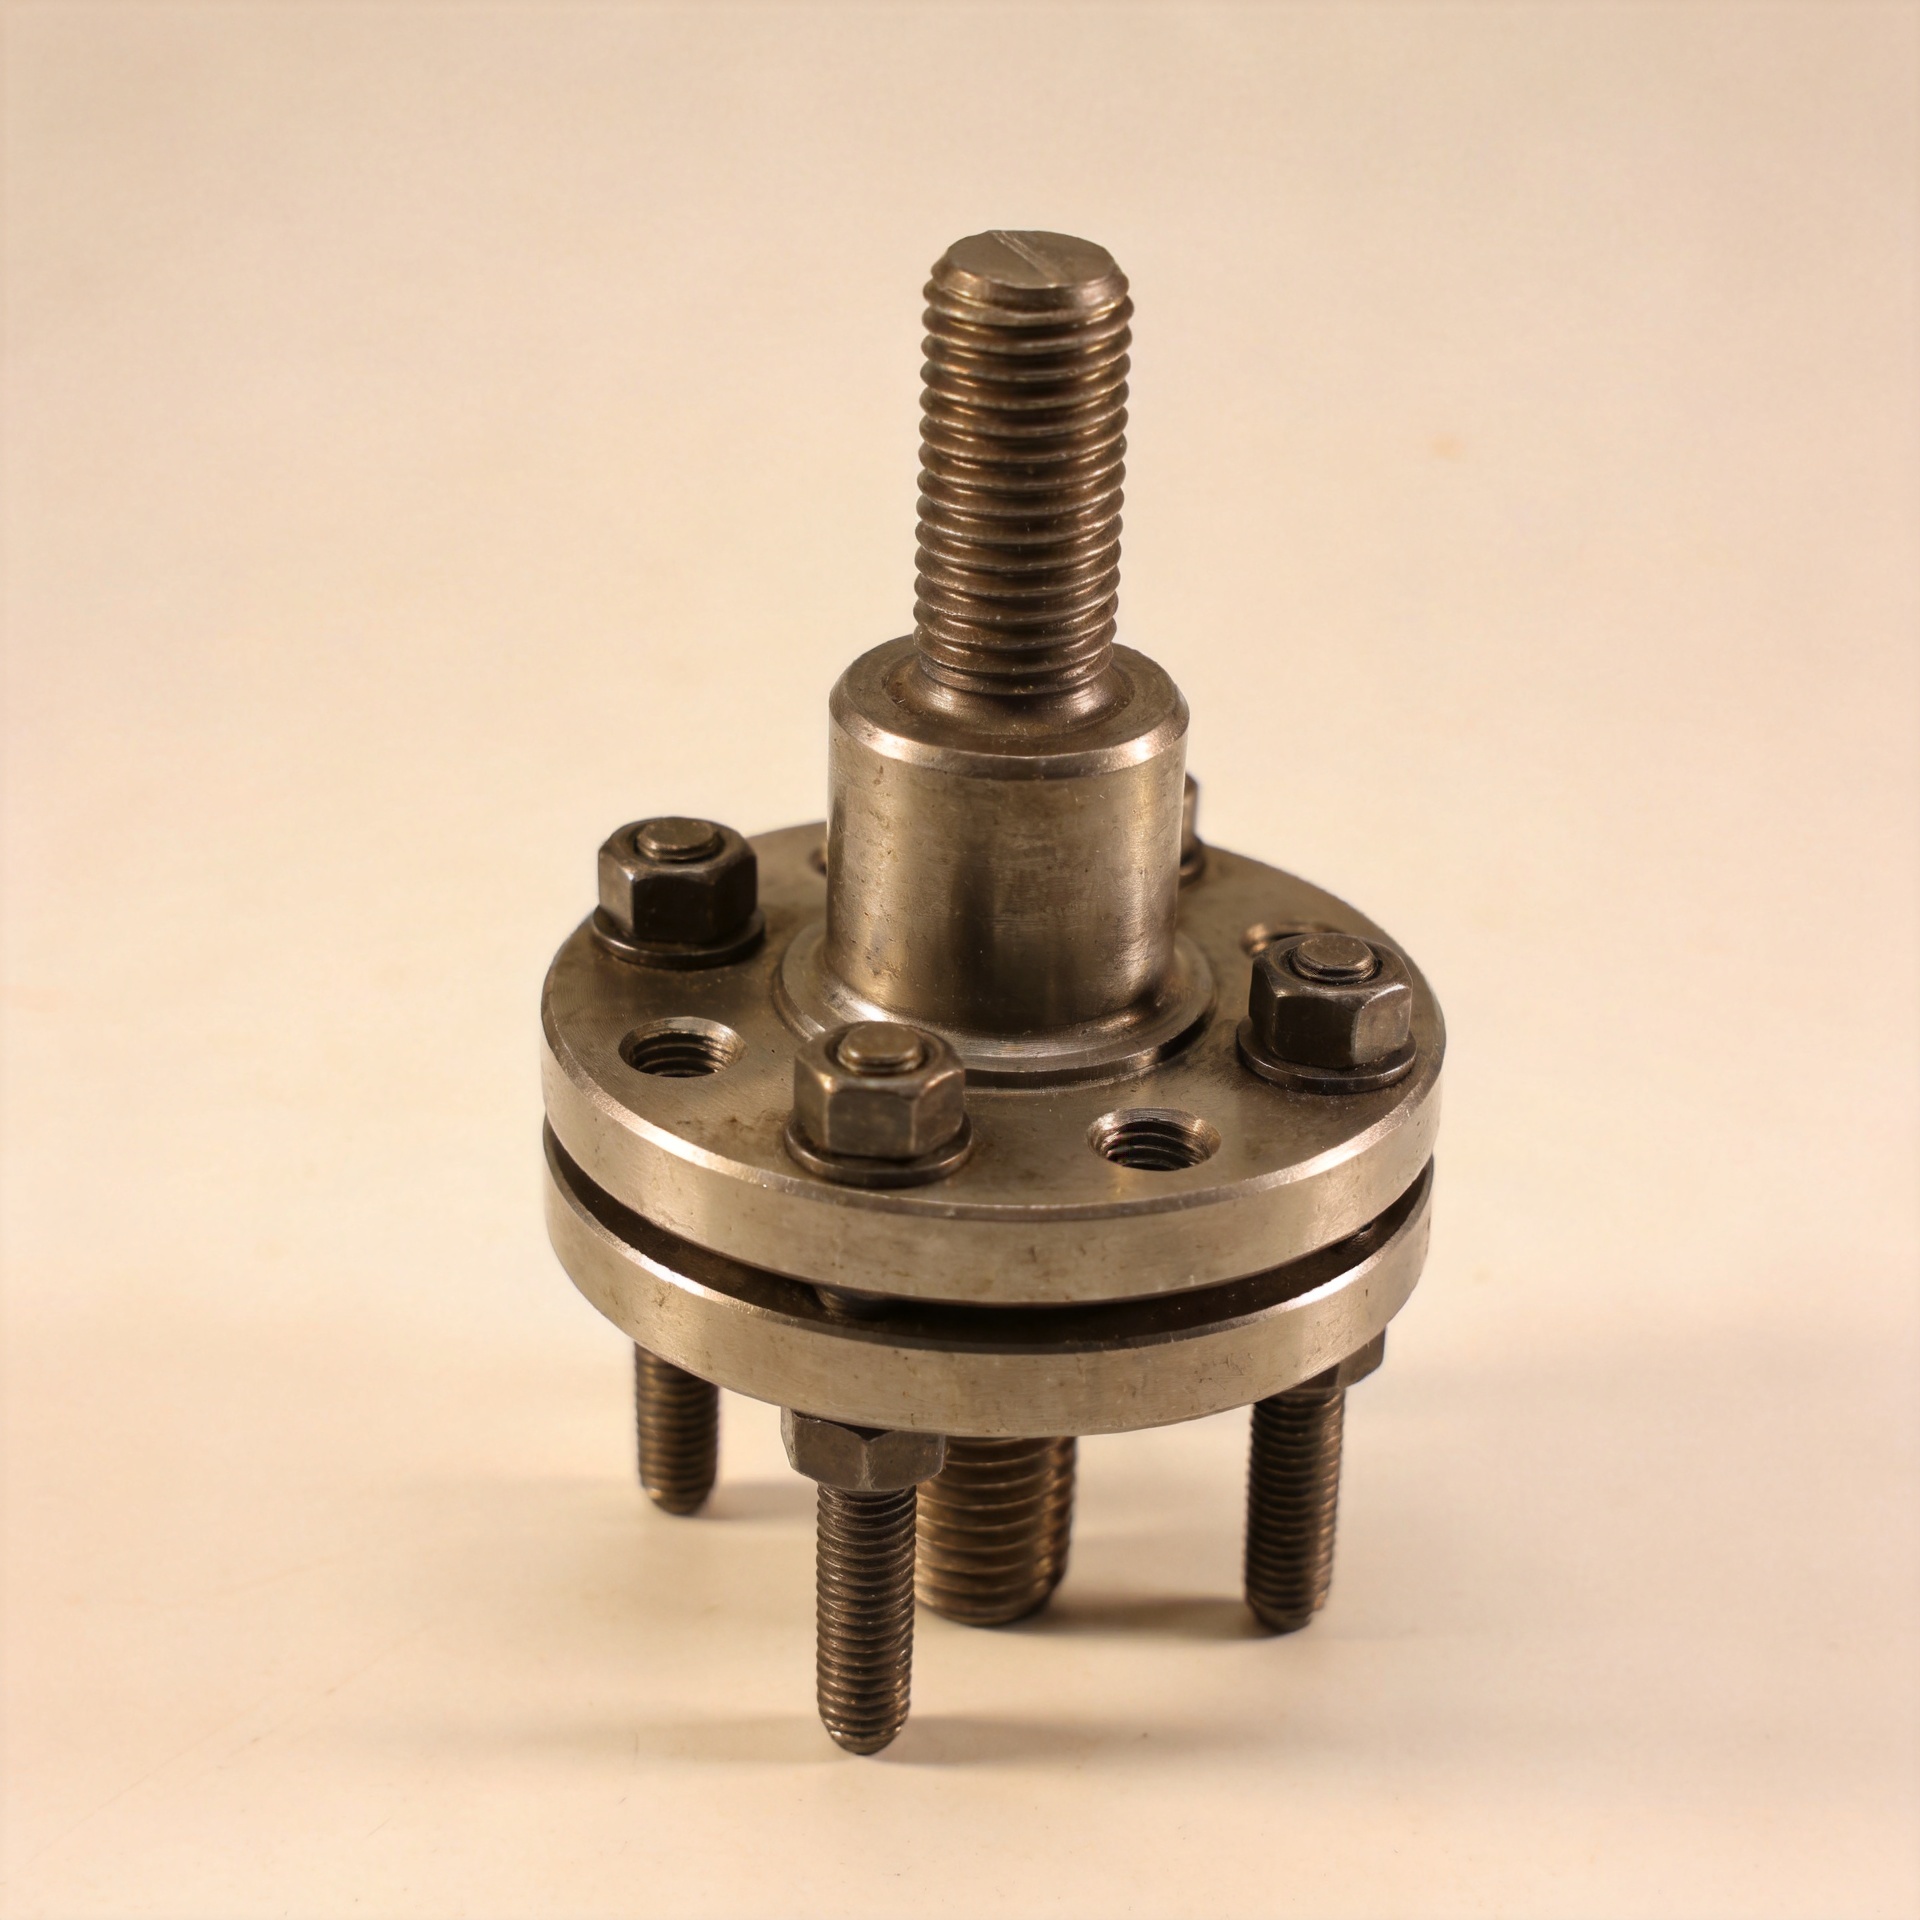
Жогорку температурадагы бириктирүүлөрдө шпилькаларга алгачкы багыттоо стратегиясы неге маанилүү
Жогорку температурада болт менен бириктирилген туташтыкта орнотуу моменти — башталган чек. Фланец, капак же конструкциялык туташуу аймагын иштеп жатканда туруктуу кармап турган күч — бул калдык кысым күчү. Ошондуктан Стаддар предварительдик кысым стратегиясына материалдын тандалышына, резьба туташуусуна жана кыскыруу тартибине окшош көңүл буруу керек. Бир туташтык жыйналганда саолуу көрүнсө да, анын предварительдик кысым терезеси толук иштеп жаткан цикл үчүн инженердик түзүлбөгөн учурда жылуулук таасиринен герметизация чеги же туташтык катуулугу жоголушу мүмкүн.
Бул макала өнөрөсөлүк резьбалык Стаддар , башкача айтканда, бижутериялык штырьдарга эмес. Процесс жабдуулары, темир-бетон конструкциялары, түтүк туташуулары же машиналар менен иштеген инженерлер жана сатып алуучулар үчүн практикалык суроо түз: туташтык кысымдын баштапкы мааниси жылуулук, үйкүлүш жана отургузуу таасири менен өзгөрсөнөн кийин жетиштүү компрессияны кандай сактап калууга болот?
Предварительдик кысым — бул туташтыктын иштеп жаткан шарты
Прелоад – бул кысымдын тартылганда белгилүүлүүчүлүк менен киргизилген созулуу күчү. Ал сырткы жүктөр келгенге чейин кысылып турган бөлүктөрдү кыскатат. Жүктүн траекториясы жакшы долбоорлонгондо, иштеп жаткан жүктүн көпчүлүгү ошол бөлүктүн кысылышынын азайышы аркылуу сиңирлетет, ал эми тартылган бөлүктүн кысымынын барабар өсүшү аркылуу эмес. Мақсат – күтүлгөн жүктүн диапазонунда бириктирүүнүн жактарын бири-бири менен түйүштүрүп туруу.
Бул принцип айрыкча Стаддар жогорку температурада иштегенде маанилүү. Стадный бириктирүү ичке басымга, шлангдын жылышына, вибрацияга же жылытуу жана суутуу циклдарына учурай алат. Эгерде сакталган кысым күчү азайса, прокладкалар кысымдан бошотулуп, беттер микроскопиялык жылыша алат жана чыдамдуулук шарттары начарлай алат. Талдоо жасабай тартылган күчтү көтөрүү универсалдык чечим эмес: баштапкы күч стад, гайка, резьба жана кысылып турган бөлүктөр үчүн жол берилген чегинде калышы керек.
Неге жылытуу колдонулган күчтү өзгөртөт
Температура айрым бөлүктөрдүн баарына бирдей таасир этпейт. А тегерек түрдөгү шыбык , гайка, фланец, шайба, прокладка жана чөйрөлөгүнүн конструкциясынын узундугу, катуулугу, материалдары жана термалдык кеңейүү өзгөрүшү артка-алга өзгөрүшү мүмкүн. Температура өзгөрүшү менен алардын чектелген кеңейиши күчтүн тең салмагын өзгөртөт. Материалдын түрү жана геометрияга жараша болттун жүктөмү жылытуу учурунда жогорула или төмөндөй алат, андан кийин суутуу учурунда дагы өзгөрүшү мүмкүн.
Жылуулук убакытты да маанилүү кылат. Жогорку температурада жергиликтүү отургузуу, тереңдеген орну, жумшак бөлүктөрдүн чөйрөлөгүнүн ичке деформациясы (creep) жана кернеэдин босонулушу (stress relaxation) осьтук жүктөмдү төмөндөтүшү мүмкүн. Бул жогору тартылган күчтүн жогору тартылган күчтүн кайра төмөндөшү эмес; бул бүтүн бириктирүүнүн күчтүк абалынын өзгөрүшү. Ошондуктан, күчтүн көрсөткүчүнүн (торк) винттүү аспапта (wrench) жазылган мааниси жылуулуктун узак убакытта таасир этишинен кийин алгачкы тартылган күчтүн жетиштүүлүгүн далилдебейт.
Максаттуу тартылган күчтү тандоодон мурун карап чыгылышы керек үч механизм
- Дифференциалдык кеңейүү: стерженьдин жана бардык башка туташтыруу узундугундагы катмарлардын термалдык реакциясын салыштырыңыз, фланецдин материала гана эмес.
- Босонулуш жана чөйрөлөгүнүн тереңдеген орну: жазыктыкты тегиздөөгө, прокладканын иштөөсүнө, жабык катмарларга, резьба отургучуна жана кызмат көрсөтүү температурасында чачырана алуучу материалдарга эсеп берет.
- Сырткалык күчтүн өзгөрүшү: бирдей бурчу күчтүн мааниси смазка, беттин жакшыртылышы, гальваникалык жабык катмар же таяныч бетинин абалы өзгөргөндө өзгөрөт.
Ошондуктан практикалык алгачкы жүктөмдүн эсеби минималдуу сакталган жүктөмдүн жана максималдуу жүктөмдүн иштөө шарттарын колдонот. Минималдуу шарт айрылуу, агып чыгуу же сырткалык күчтүн азалануу коркунучун текшерет. Максималдуу шарт болсо шпильканын кернеши, резьбанын жыгылуу коркунучу, таяныч басымы жана жумшак клампталган материалдын бузулушу текшерилет. Кабыл алынган терезе каталогдогу бурчу күчтүн мааниси менен эмес, иштөө шарттары менен аныкталат.
Жүктөмдүн траекториясы үчүн шпилька конфигурациясын тандаңыз
А эки учу тегерек түрдөгү шыбык бөлүктөрдү кайра-кайра жыйнап турганда же капак алынып турган сайын резьбалык негиздеги материалды бузбастан турганда көпчүлүк учурда пайдалуу болот. Бир учу негиздеги бөлүктө тургун турат, ал эми сыртка чыккан учуна орнотулган гайка басуу аракетин камсыз кылат. Бул жайгашуу ичке резьбаларды коргоого мүмкүндүк берет, бирок орнотулган тереңдик, туташуу узундугу, чыгышы жана түбүнө чейинки аралыктын чыңалуу планына кирет.
А түтүк түрдөгү шыбык башка бир жыйнап турган маселени чечет: ал резьбалык учу орнотулганга карабастан, түйүштүрүү үчүн түйүштүрүү нүктасын дайыма орнотуп берет. Ал жогорку температурадагы басымдык бириктирүү стержени менен алмаштырылбашы керек, эгерде түйүштүрүү ыкмасы, негиздеги материал, жылуулук таасири аймагы жана колдонулган жүктөм ошол колдонуу үчүн бааланбаса. Түйүштүрүү ыкмасы конструкциянын текшерүүсүнө карашы керек болгон бузулуштардын түрлөрүн өзгөртөт.
Термин штифт болт бул көпчүлүк учурда эки учу да тиштүү болгон бекитүү бөлүгү үчүн колдонулат, ал эми фланец иштеринде жана башка маанилүү бекитүүлөрдө сызма аныктамасын, белгиленген материалдын сортун, тиштүүлүк классты, гайкалык жупташтырууну, жөнөтүүнү жана талап кылынган чыгышты текшерип чыгыңыз. Аталыштар бекитүү системасынын толук спецификациясына караганда аз маанилүү.
Жөнөтүү инструкциясын түзбөй, алгачкы жүктөмдүн стратегиясын түзүңүз
Өндүрүш иштери үчүн ишке жарамдуу стратегия гаечный ключтун кармалышынан мурун башталат. Биринчи этапта иштетүү шарттарын аныктагыз: жыйналган температура, иштетүү температурасынын диапазону, басым же сырткы жүктөмдөр, циклдардын саны, вибрация, кирүү чектөөлөрү жана техникалык кызмат көрсөтүү ыкмасы. Андан кийин бекитүү бөлүгүнүн максаттуу жүктөмүн жана жумуштун жогорку жана төмөнкү чегине жетишүү үчүн бир нече бекитилген бөлүктөрдүн жана материалдын маалыматтарын пайдаланып аныктагыз.
- Толук бекитүү системасын белгилегиңиз. Сындыктын материалдык жана абалын, гайкаларды, сакыттарды, майланууну же каптаманы, резьба ылдамдыгын жана тазалоо талаптарын көрсөтүңүз. Бир нерсени өзгөртүш — үйкүлүштү өзгөртөт, ошондой эле чыныгы алгы басымды да.
- Киргизүүнү жана кармап турууну контролдоо. Эки учу бар сындыктын тереңдигине жетпей турганда жетиштүү киргизүүсү бар экендигин жана жүктөлгөн узундугу туура эластичносту камсыз кылат экендигин текшерип чыгыңыз. Терс элестетилген созулган узундук алгы басымду отургузуу жоготулушуна ичке сезгич болгоозо мүмкүн.
- Башкарылган орнотуу ыкмасын тандаңыз. Торкунуу төмөнкү маанилүүлүктөгү колдонулуштар үчүн жарамдуу болушу мүмкүн, эгерде процесс тастыкталган болсо. Маанилүү бирикмелер үчүн калибрленген торкунуу-кысым сыноолору, өлчөнгөн созулуш, гидравликалык кысым же геометрия менен процедурага ылайыктуу башка ыкма карап чыгылсын.
- Аныкталган тартибди колдонуңуз. Чыбык тартиби боюнча өтүүлөр жана басымдын баскычтуу коюлушу фланцдар жана каптамалардын айланасында басымды тарата. Тартиби, инструменттин калибрлөнүш абалы, майламдын абалы жана акыркы орнотулуштарды жазып алыңыз.
- Ысык абалды тастыктоо. Кызмат көрсөтүүнүн рискиси аны талап кылган учурда, температура таасири астында өрнөк бириктирүүлөрдү сыноо жүргүзүп, пландагы кайрадан текшерүү, кайрадан бургулоо же алмаштыруу үчүн башка компоненттер колдонуу окуштуруу болушуна чечим кылыңыз. Жалпы кайрадан бургулоо эрежеси ар бир бириктирүүгө туура келбейт деп жоромой кылыңыз.
Жогорку температурада иштеген бириктирүүлөрдөгү жалпы предварительдик күчтүн түзүлүшүндөгү ката
Терминологияны текшерүүгө жазып алуунун бөлүгү катары колдонуңуз
Терминологиянын ачыктыгы орнотуу командасына туура ыкма колдонууга жардам берет. Бириктирүүнүн төмөнкүлөрдүн кайсынын колдонулганын жазып алыңыз Стаддар , а тегерек түрдөгү шыбык , а эки учу тегерек түрдөгү шыбык , а түтүк түрдөгү шыбык , эсэ жана штифт болт . Бул белгилөө сызмада, жүрүштүк карточада жана текшерүү бетинде көрсөтүлүшү керек. Критикалык Стаддар , белгиленген тегерек түрдөгү шыбык туташуу жана гайка бургулоо шартын документтештирүү керек.
| Бургу термини | Предварительдик күчтүн текшерүү пунктусу |
|---|---|
| Стаддар | Шпилькаларга аныкталган максаттуу жүктөм тереңдиги жана орнотуу жазып алуусу талап кылынат. |
| тегерек түрдөгү шыбык | Ар бир резьбалык тайгактын ортосуна киргизилгендиги жана резьба үйкүлүшүнүн контролю тастыкталышы керек. |
| эки учу тегерек түрдөгү шыбык | Эки учу да резьбалык тайгак үчүн орнотулган учу жана гайка учу үчүн айрым текшерүүлөр талап кылынат. |
| түтүк түрдөгү шыбык | Токойлоо тайгагы үчүн бириктирүүнүн текшерүүсү жана жүктүн өтүшүнүн тармагынын текшерүүсү да талап кылынат. |
| штифт болт | Тайгак болт үчүн үйлэштирилген гайкалар жана документтелген тартылу тартиби талап кылынат. |
Кызмат көрсөтүүдө текшерүү Стаддар жоогуз тиешелүү термалдык циклден кийин. Тайгактын тегерек түрдөгү шыбык базалык резьбасында жылжып кетпегендигин, эки учу тегерек түрдөгү шыбык тайгактын түбүнө чейин кирбегендигин, түтүк түрдөгү шыбык токойлоо тайгагынын бириктирүүсүндө кандайдыр көйгөй жок экендигин жана ар бир штифт болт тайгактын белгиленген процедурага ылайык бааланганын тастыктоо. Бул лексика табылгыларды издөөгө мүмкүндүк берет жана жалпы токторго байланыштуу белгилөөнү түйүндүк тайгакка ылайыктуу алгачкы жүктүн планы менен алмаштырууну болтурат.
Өнөрөттүк шыбыктын сатып алуу жана сапаты боюнча текшерүү тизмеси
- Сызма өнөрөттүк шыбыктын туура конфигурациясын, резьба формасын, узундугун жана бириктирүү талабын көрсөтөбү?
- Шыбык жана гайка материалдарын белгиленген температура жана коррозиялык орчонго ылайык тандап, проект талабында көрсөтүлгөн документацияны текшерүү.
- Бургуулуу маанилерин өндүрүшкө берүүгө чейин жолугуу, каптама жана тазалоо шарттарын аныктоо.
- Бириктирүү коопсуздукка, басымга же үзүлбөс иштөөгө критикалык мааниге ээ болгон учурда партиянын илгерилиши жана өлчөмдүк текшерүүлөрүн талап кылуу.
- Жеткирүүчүлөр, жакшыртуу ыкмалары, бургуулуу ыкмалары же бириктирүү материалдары өзгөргөндө өкүлдүк жыйналган сынамаларды колдонуу.
- Команда баштапкы жүктөмдүн процесс маалыматын кийинки текшерүү натыйжалары менен салыштыра алганда, орнотуу жазууларын сактап тургула.
Qingdao Jeekuu Hardware компаниясы Мамыктар Co., Ltd. өнөрөттүк кыскартмаларды болттор, винттар, гайкалар, сакиналар, жыгылгыч токомдор жана резьбалуу стерженьдер санаттары боюнча камсыз кылат. Температура сезгич бириктирүү үчүн сызма, материал талаптары, иштетүү диапазону, орнотуу ыкмасы жана текшерүү күтүлүштөрүн бөлүштүрүңүз, анда кыскартманын конфигурациясы аталышына гана негизделген эмес, чыныгы колдонууга карата текшерилет.
Корутунду
Жогорку температурадагы бириктирүүлөр колдонулган бургу жана сакталган алгачкы жүктөмдүн ортосундагы айырманы элестетүүгө мүмкүндүк бербейт. Тиешелүү стратегиялар Стаддар аныкталган жүктөм тесиши менен башталат, термалдык кеңейүү жана релаксация эсепке алынат, бүтүн кыскартма системасы контролго алынат жана орнотуу ыкмасы өкүлдүк шарттарда текшерилет. Колдонуу тезисли стерженьди, эки учу резьбалуу стерженьди, токойлоо стерженьди же стержень болтту колдонсо да, максат бирдей: компоненттерге ашыкча жүктөм түшүрбөй, кызмат көрсөтүү мөөнөтүндө бириктирүүнүн туруктуулугун сактоо.

