 EN

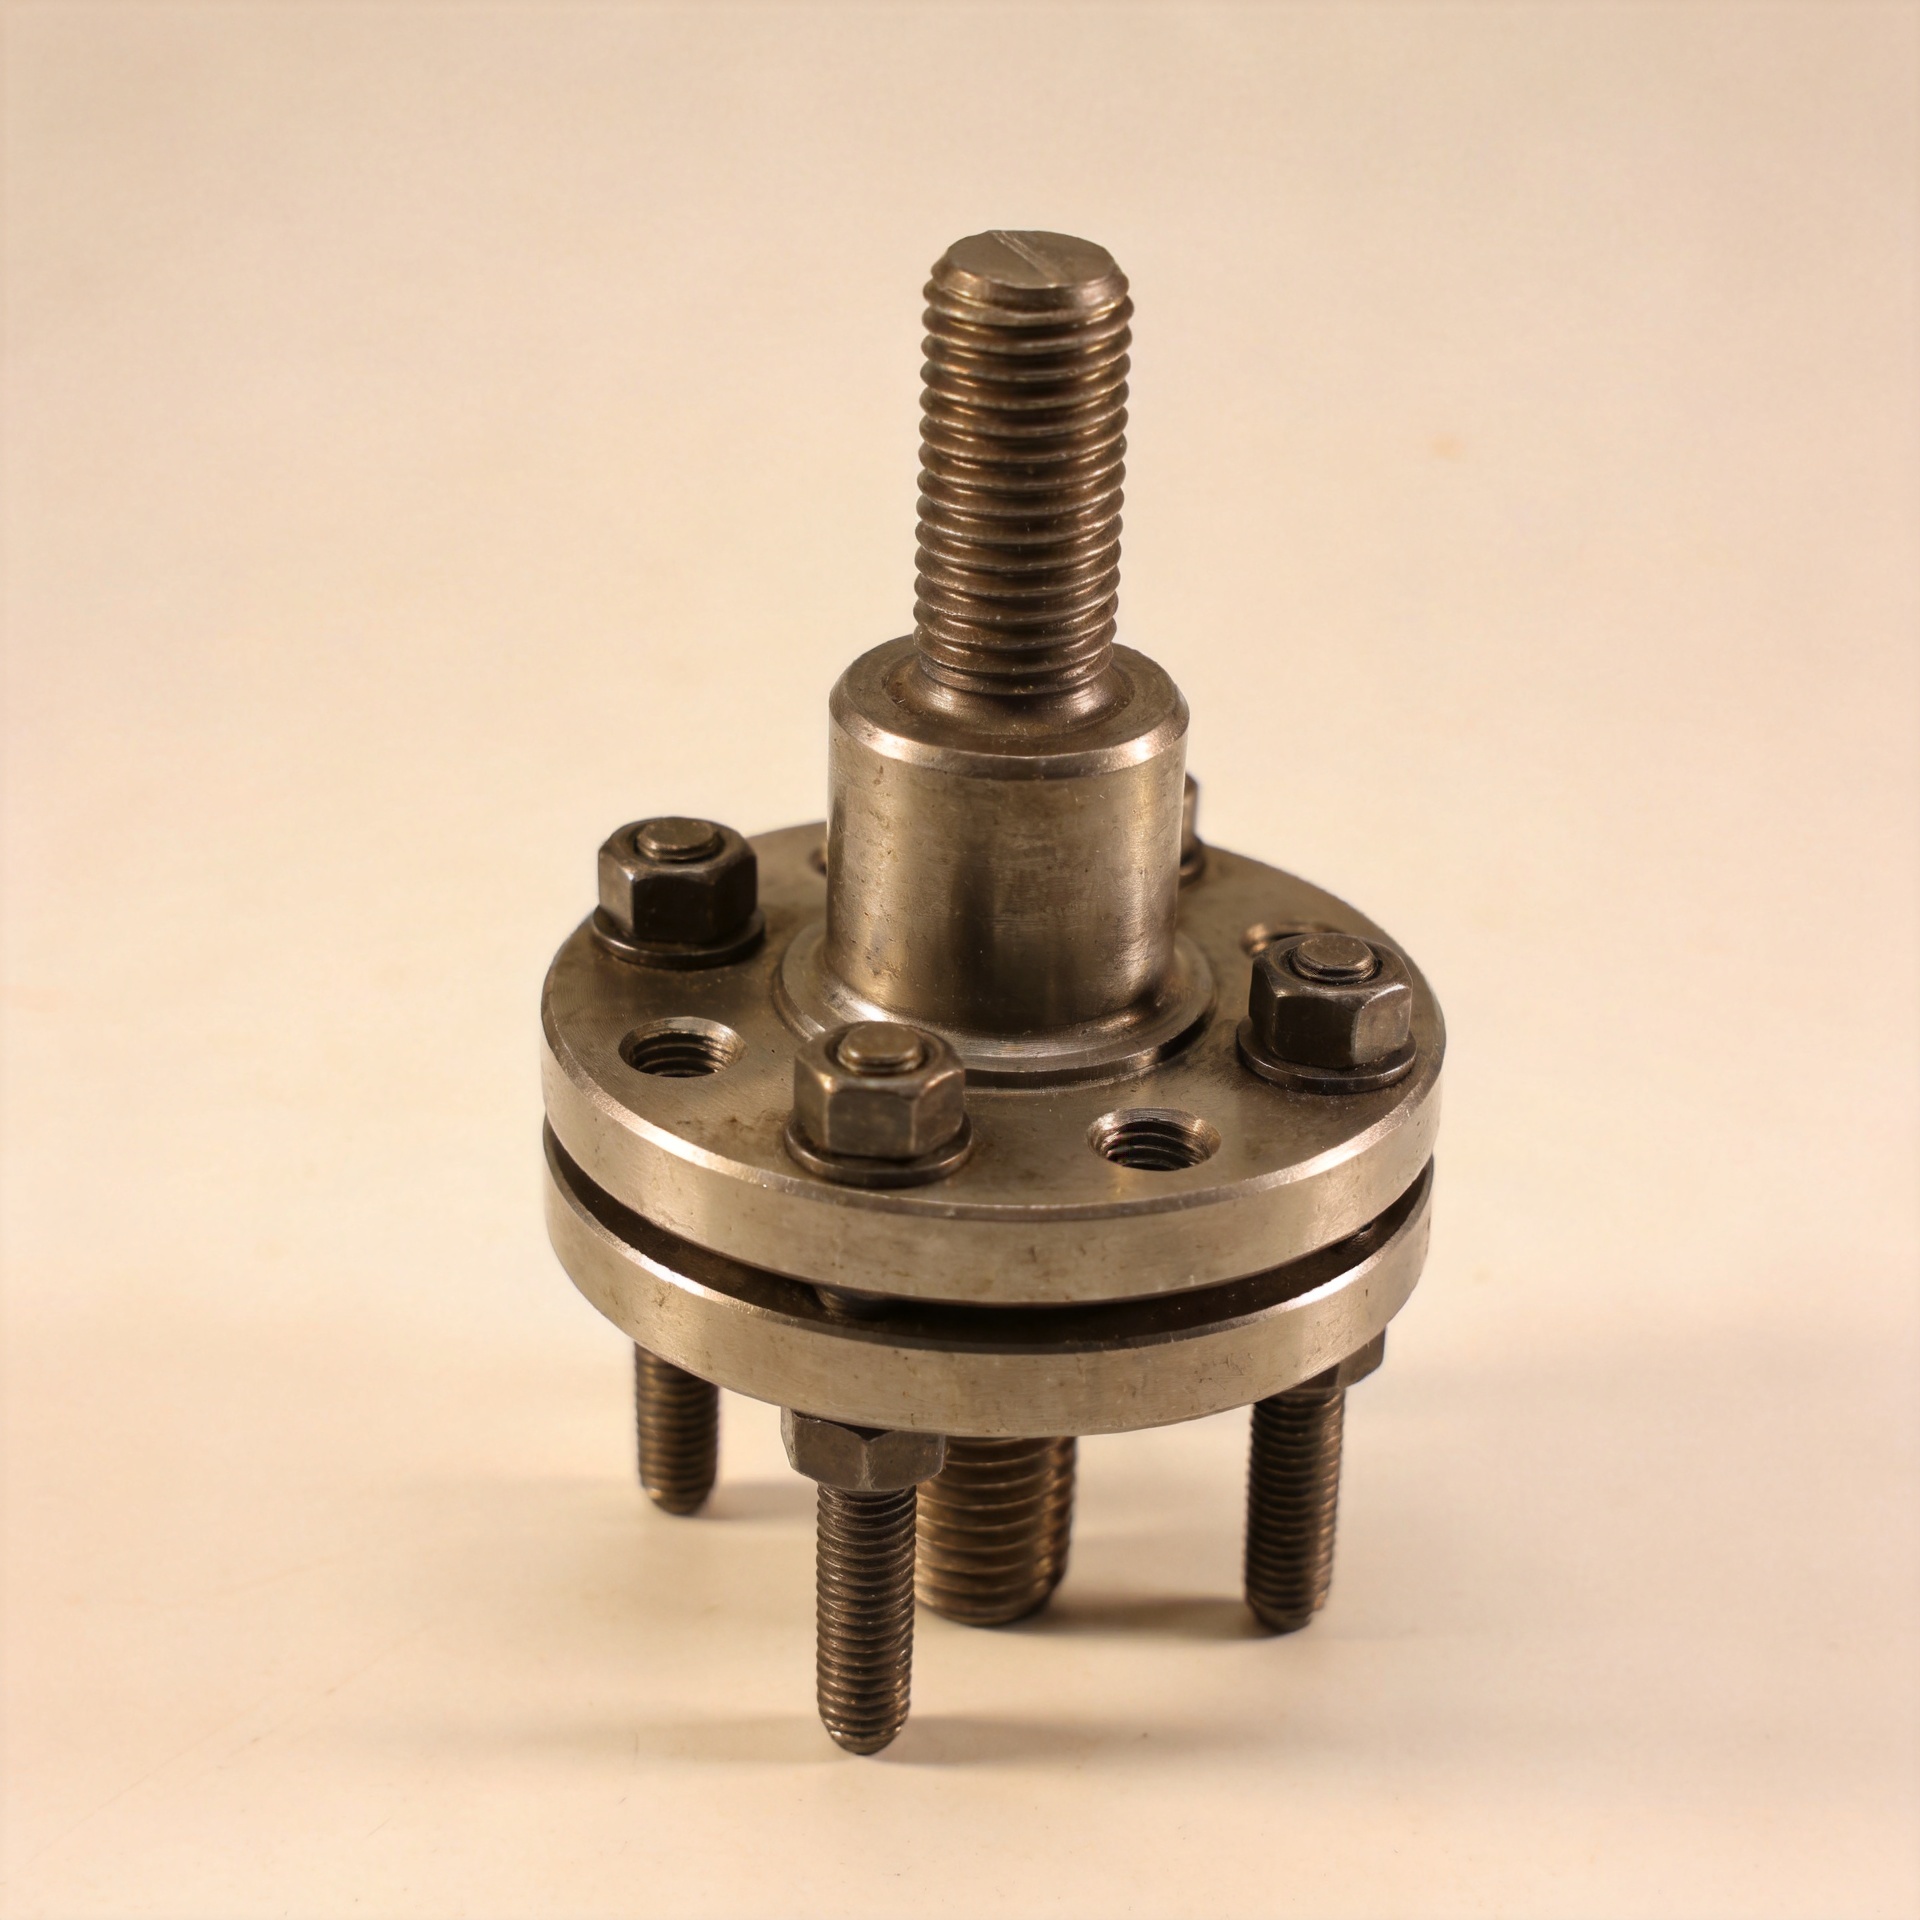
اعلیٰ درجہ حرارت کے جوائنٹس میں سٹڈ پری لوڈ کی حکمت عملی کیوں اہم ہوتی ہے؟
اُونچے درجہ حرارت والے بولٹڈ جوڑ میں، انسٹالیشن ٹارک صرف آغاز کا نقطہ ہوتا ہے۔ فلینج، کور، یا ساختی رابطہ علاقہ کو سروس کے دوران مستحکم رکھنے والا چیز برقرار رکھا گیا کلیمپ لوڈ ہوتا ہے۔ اسی لیے ایک پریلوڈ حکمت عملی کو بھی مواد کے انتخاب، تھریڈ انگیجمنٹ، اور ٹائٹننگ سیکوئنس کی طرح توجہ دینے کی ضرورت ہوتی ہے۔ اسٹڈز ایک جوڑ اسمبلی کے وقت تو محفوظ نظر آ سکتا ہے، لیکن اگر اس کی پریلوڈ ونڈو کو مکمل آپریٹنگ سائیکل کے لیے انجینئر نہ کیا گیا ہو تو گرمی کے بعد اس کی سیلنگ مارجن یا جوڑ کی سختی کم ہو سکتی ہے۔
اس مضمون کا تعلق صنعتی تھریڈڈ بولٹس سے ہے، جیولری کے اسٹڈز سے نہیں۔ اسٹڈز عملی سامان، سٹیل کی ساختیں، پائپنگ انٹرفیس، یا مشینری کے ساتھ کام کرنے والے انجینئرز اور خریداروں کے لیے عملی سوال سیدھا سادہ ہے: جوڑ ابتدائی اسمبلی کے وقت داخل کی گئی لوڈ کو درجہ حرارت، رگڑ، اور بیٹھنے کی تبدیلیوں کے بعد بھی کافی دباؤ برقرار رکھنے کا کیسے انتظام کر سکتا ہے؟
پریلوڈ جوڑ کی کام کرنے کی حالت ہے
پری لوڈ وہ کشیدگی کا زور ہے جو بولٹ کو کسی چیز سے مضبوط کرتے وقت عمدہ طور پر داخل کیا جاتا ہے۔ یہ بیرونی زوروں کے آنے سے پہلے جو چیزیں باندھی جا رہی ہیں ان کو دبائے رکھتا ہے۔ جب لوڈ کا راستہ اچھی طرح ڈیزائن کیا گیا ہو تو، سروس کے دوران آنے والے زیادہ تر لوڈ کو اس رکن کی دباؤ میں کمی کے ذریعے سنبھالا جاتا ہے، نہ کہ بولٹ کی کشیدگی میں برابر اضافے کے ذریعے۔ اس کا مقصد یہ ہوتا ہے کہ متوقع لوڈ کی حد کے اندر جوائنٹ کے رُخوں کو ایک دوسرے سے چپکا رکھا جائے۔
یہ اصول خاص طور پر اہم ہوتا ہے اسٹڈز بالا درجہ حرارت کی سروس میں۔ ایک اسٹڈ جوائنٹ کو اندرونی دباؤ، پائپنگ کی حرکت، کمپن، یا بار بار گرم ہونے اور ٹھنڈا ہونے کے سائیکلز کا سامنا کرنا پڑ سکتا ہے۔ اگر برقرار رکھا گیا کلیمپ لوڈ بہت کم ہو جائے تو، گاسکٹس غیر فعال ہو سکتے ہیں، سطحیں مائیکرو سکوپک طور پر حرکت کر سکتی ہیں، اور تھکاوٹ کی صورتحال کم موزوں ہو سکتی ہیں۔ بغیر تجزیہ کے انسٹالیشن ٹارک کو بڑھانا عام حل نہیں ہے: ابتدائی لوڈ کو اسٹڈ، نٹ، تھریڈز، اور جو چیزیں باندھی جا رہی ہیں ان کی اجازت شدہ حد کے اندر ہی رہنا چاہیے۔
حرارت کیوں وہ لوڈ بدل دیتی ہے جو آپ نے لگایا تھا
درجہ حرارت ایک اسمبلی کے ہر حصے پر ایک جیسے طریقے سے اثر نہیں ڈالتا۔ دھاگہ دار اسٹڈ بولٹ، نٹ، فلینج، واشر، گاسکٹ اور ارد گرد کی ساخت کی لمبائیاں، سختیاں، مواد اور حرارتی پھیلنے کا رویہ مختلف ہو سکتے ہیں۔ جب درجہ حرارت تبدیل ہوتا ہے تو ان کے محدود پھیلنے سے قوت کے توازن میں تبدیلی آتی ہے۔ مواد کے امتزاج اور ہندسیات کے مطابق، گرم ہونے کے دوران بولٹ لوڈ بڑھ سکتا ہے یا گھٹ سکتا ہے، اور پھر ٹھنڈا ہونے کے دوران دوبارہ تبدیل ہو سکتا ہے۔
حرارت کے ساتھ وقت بھی اہم ہو جاتا ہے۔ بلند درجہ حرارت پر، مقامی سیٹنگ، ایمبیڈمنٹ، جوائنٹ کے حساس اجزاء میں کریپ اور تناؤ کا آرام (سٹریس ری لیکسن) محوری لوڈ کو کم کر سکتے ہیں۔ یہ نقص صرف 'ٹارک کا کم ہونا' نہیں ہے؛ بلکہ یہ پورے جوائنٹ کی قوت کی حالت میں تبدیلی ہے۔ یہی وجہ ہے کہ ایک رینچ پر ریکارڈ کیا گیا ٹارک اس بات کا ثبوت نہیں ہے کہ حرارتی دورانیہ کے بعد پری لوڈ اب بھی مناسب ہے۔
ہدف پری لوڈ منتخب کرنے سے پہلے جائزہ لینے کے لیے تین آلات
- اختلافی پھیلاؤ: سٹڈ اور گرپ لمبائی میں ہر تہہ کے حرارتی ردِ عمل کا موازنہ کریں، صرف فلینج کے مواد کا نہیں۔
- آرام اور بسیں: سطح کو ہموار کرنے، گاسکٹ کے رویے، کوٹنگز، تھریڈ سیٹنگ، اور کسی بھی ایسے مواد کو جو سروس درجہ حرارت پر کریپ کر سکتا ہو، کا احتساب کریں۔
- فرکشن میں تبدیلی: ایک ہی ٹارک مختلف تناؤ پیدا کر سکتا ہے جب لُبریکیشن، سطح کی ختم شدگی، پلیٹنگ، یا بیئرنگ فیس کی حالت تبدیل ہو جائے۔
عملی پری لوڈ کے حساب کتاب میں اس لیے ایک کم سے کم باقی رہنے والے بوجھ کے معاملے اور ایک زیادہ سے زیادہ بوجھ کے معاملے کا استعمال کیا جاتا ہے۔ کم سے کم معاملہ علیحدگی، رسش، یا پھسلن کے خطرے کی جانچ کرتا ہے۔ زیادہ سے زیادہ معاملہ اسٹڈ کے تناؤ، تھریڈ کے ٹوٹنے، بیئرنگ دباؤ، اور نرم جکڑے ہوئے مواد کو نقصان پہنچنے کی جانچ کرتا ہے۔ قابلِ قبول حدود کی وضاحت آپریٹنگ حالت کے مطابق ہونی چاہیے—کیٹلاگ کا ٹارک ویلیو خود بخود نہیں۔
لوڈ پاتھ کے لیے اسٹڈ کی تشکیل منتخب کریں
ای ڈبل اینڈڈ اسٹڈ یہ اکثر اس وقت مفید ہوتا ہے جب کسی جزو کو بار بار اسمبل کرنا ہو یا جب کسی تھریڈڈ بنیادی مواد کو ہر بار ڈھکن ہٹانے پر متاثر نہیں ہونا چاہیے۔ اس کا ایک سِرا بنیادی رکن میں لگا رہتا ہے، جبکہ ظاہری سِرے پر لگا نٹ دباؤ کا عمل فراہم کرتا ہے۔ اس ترتیب سے اندرونی تھریڈز کی حفاظت ہو سکتی ہے، لیکن اس سے نصب شدہ گہرائی، مصروفیت کی لمبائی، رن آؤٹ، اور نچلی صفائی کو پری لوڈ کے منصوبے کا حصہ بنانا پڑتا ہے۔
ای ویلڈنگ اسٹڈ یہ ایک مختلف اسمبلی مسئلے کا حل پیش کرتا ہے: یہ ایک مستقل منسلک نقطہ قائم کرنے کے لیے ویلڈنگ کا استعمال کرتا ہے، بجائے کہ نصب شدہ تھریڈڈ سِرے پر انحصار کرتا ہو۔ اسے اُس وقت تک اعلیٰ درجہ حرارت کے دباؤ جوڑ کے اسٹڈ کے ساتھ قابلِ تبادلہ نہیں سمجھا جانا چاہیے جب تک کہ ویلڈنگ کا طریقہ کار، بنیادی مواد، حرارت متاثرہ علاقہ، اور درج کردہ بوجھ کا اس استعمال کے لیے جائزہ نہ لیا گیا ہو۔ منسلک کرنے کا طریقہ ڈیزائن جائزہ میں زیرِ غور آنے والے ناکامی کے طریقوں کو تبدیل کر دیتا ہے۔
اصطلاح اسٹڈ بولٹ اسے عام طور پر ایک مکمل طور پر دھاگہ دار فاسٹنر کے لیے استعمال کیا جاتا ہے جس کے دونوں سروں پر نٹ لگائے جاتے ہیں۔ فلینج کے کام اور دیگر اہم جوڑوں کے لیے، ڈرائنگ کی تعریف، مخصوص مواد کی گریڈ، دھاگے کی کلاس، نٹ کی جوڑی، ختم کرنے کا انداز، اور درکار نکلنے کی لمبائی کی تصدیق کریں۔ ناموں سے زیادہ اہم ایک مکمل فاسٹنر سسٹم کی تفصیل ہوتی ہے۔
صرف ایک ٹائٹننگ ہدایت نہ بنائیں، بلکہ ایک پری لوڈ کی حکمت عملی تیار کریں۔
پیداواری کام کے لیے، ایک قابلِ استعمال حکمت عملی اس وقت شروع ہوتی ہے جب ورنچ اُٹھانے سے پہلے ہی۔ پہلے سروس اینویلپ کی وضاحت کریں: اسمبلی کا درجہ حرارت، آپریٹنگ درجہ حرارت کی حد، دباؤ یا بیرونی لوڈز، سائیکل گنتی، وائبریشن، رسائی کی پابندیاں، اور مرمت کا طریقہ کار۔ پھر جوئنٹ اسٹیک اپ اور مواد کے اعداد و شمار کی مدد سے ہدف فاسٹنر لوڈ اور قبول کردہ اعلیٰ اور ذیلی حدود طے کریں۔
- مکمل فاسٹنر سسٹم کی تفصیل دیں۔ پیچ کے مواد اور حالت، نٹس، واشرز، چکنائی یا کوٹنگ، تھریڈ فٹ، اور صفائی کی ضروریات کا بیان کریں۔ ایک چیز میں تبدیلی رگڑ کو تبدیل کر سکتی ہے، جس کی وجہ سے درحقیقت پری لوڈ بھی تبدیل ہو جاتا ہے۔
- منسلک ہونے اور پکڑ کو کنٹرول کریں۔ تصدیق کریں کہ ڈبل اینڈیڈ اسٹڈ کا منسلک ہونا کافی ہے اور وہ نیچے تک نہیں جا رہا ہے، اور لوڈڈ لمبائی مناسب لچک فراہم کرتی ہے۔ بہت چھوٹی مؤثر اسٹریچ لمبائی پری لوڈ کو سیٹنگ کے نقصانات کے لحاظ سے زیادہ حساس بنا سکتی ہے۔
- کنٹرول شدہ انسٹالیشن کا طریقہ منتخب کریں۔ کم اہمیت کے استعمال کے لیے ٹارک مناسب ہو سکتا ہے جب تک کہ عمل کی توثیق کی گئی ہو۔ اہم جوائنٹس کے لیے، کیلبریٹڈ ٹارک-ٹینشن ٹیسٹنگ، ماپی گئی لمبائی میں اضافہ، ہائیڈرولک ٹینشننگ، یا جیومیٹری اور طریقہ کار کے مطابق کوئی اور مناسب طریقہ غور کریں۔
- ایک مقررہ ترتیب کا استعمال کریں۔ کراس-پیٹرن پاسز اور مرحلہ وار لوڈنگ فلینجز اور کورز کے اردگرد دباؤ کو برابر تقسیم کرنے میں مدد دیتے ہیں۔ ترتیب، آلے کی کیلیبریشن کی حالت، چکنائی کی حالت، اور آخری سیٹنگز کو ریکارڈ کریں۔
- گرم حالت کی توثیق کریں۔ جہاں سروس کا خطرہ اس بات کی اجازت دیتا ہو، درجہ بندی شدہ اسمبلیز کا درجہ حرارت کے ماحول میں ٹیسٹ کریں اور یہ طے کریں کہ منصوبہ بند دوبارہ جانچ، دوبارہ ٹارک یا متبادل ہارڈ ویئر کی ضرورت ہے یا نہیں۔ کسی بھی جوائنٹ کے لیے عمومی دوبارہ ٹارک کے اصول پر انحصار نہ کریں۔
اعلیٰ درجہ حرارت کی اسمبلیز میں عام پری لوڈ کی غلطیاں
اصطلاحات کو معائنہ ریکارڈ کا حصہ بنائیں
واضح اصطلاحات انسٹالیشن ٹیم کو صحیح طریقہ کار لاگو کرنے میں مدد دیتی ہیں۔ ریکارڈ کریں کہ اسمبلی میں استعمال ہونے والی اصطلاح کیا ہے اسٹڈز ، ایک دھاگہ دار اسٹڈ ، ایک ڈبل اینڈڈ اسٹڈ ، ایک ویلڈنگ اسٹڈ , یا ایک اسٹڈ بولٹ ۔ یہ شناخت کنندہ ڈرائنگ، ٹریولر اور معائنہ شیٹ پر ظاہر ہونا چاہیے۔ اہم اسٹڈز کے لیے، مخصوص دھاگہ دار اسٹڈ انگیجمنٹ اور نٹ رننگ کی حالت کو دستاویزی شکل دیں۔
| فاسٹنر اصطلاح | پری لوڈ جائزہ نقطہ |
|---|---|
| اسٹڈز | سٹڈز کو ایک مقررہ ہدف لوڈ ونڈو اور انسٹالیشن ریکارڈ کی ضرورت ہوتی ہے۔ |
| دھاگہ دار اسٹڈ | ہر دھاگہ دار اسٹڈ کو تصدیق شدہ ملاپ اور کنٹرول شدہ دھاگہ رگڑ کی ضرورت ہوتی ہے۔ |
| ڈبل اینڈڈ اسٹڈ | ڈبل اینڈڈ اسٹڈ کے لیے انسٹالڈ سِرے اور نٹ سِرے دونوں کے الگ الگ جائزے کی ضرورت ہوتی ہے۔ |
| ویلڈنگ اسٹڈ | ویلڈنگ اسٹڈ کے لیے منسلکہ جائزہ کے علاوہ لوڈ-پاتھ جائزہ بھی درکار ہوتا ہے۔ |
| اسٹڈ بولٹ | اسٹڈ بولٹ کے لیے مطابقت رکھنے والی نٹس اور دستاویزی تنظیم شدہ ٹائٹننگ ترتیب کی ضرورت ہوتی ہے۔ |
مرمت کے دوران، معائنہ کریں اسٹڈز متعلقہ حرارتی سائیکل کے بعد۔ تصدیق کریں کہ دھاگہ دار اسٹڈ اپنے بنیادی دھاگے میں نہیں ہلی ہے، کہ ڈبل اینڈڈ اسٹڈ نیچے تک نہیں پہنچی ہے، کہ ایک ویلڈنگ اسٹڈ کا کوئی منسلکہ خدشہ نہیں ہے، اور کہ ہر ایک اسٹڈ بولٹ کا جائزہ اس کی مخصوص طریقہ کار کے مطابق لیا جاتا ہے۔ یہ اصطلاحیات نتائج کو ٹریس ایبل بناتی ہیں اور عام ٹارک نوٹ کو جوائنٹ کے لیے مخصوص پرلوڈ منصوبے کی جگہ لینے سے روکتی ہیں۔
صنعتی اسٹڈز کے لیے خریداری اور معیار کی فہرست
- تصویر میں درج صحیح صنعتی اسٹڈ کی ترتیب، دھاگے کی شکل، لمبائی اور جڑنے کی ضرورت کی تصدیق کریں۔
- اسٹڈ اور نٹ کے مواد کو مخصوص درجہ حرارت اور کھانے والے ماحول کے مطابق منتخب کریں، پھر منصوبہ کے ذریعہ مطلوبہ دستاویزات کی تصدیق کریں۔
- ٹارک کی اقدار کو پیداوار کے لیے جاری کرنے سے پہلے اجازت شدہ چکنائی، کوٹنگ اور صفائی کی حالت کو طے کریں۔
- جب جوڑ سلامتی، دباؤ یا بے رُکاوٹ کام کے لحاظ سے انتہائی اہم ہو تو، لوٹ کی نشاندہی اور ابعادی جانچ کی درخواست کریں۔
- جب فراہم کنندہ، ختم ہونے کا انداز، ٹارک کے طریقہ کار یا جوڑ کے مواد میں تبدیلی کی جائے تو نمائندہ اسمبلی کے تجربات استعمال کریں۔
- ایسے انسٹالیشن ریکارڈز محفوظ کریں جو ٹیم کو پری لوڈ کے عمل کے اعداد و شمار کو بعد کی معائنہ کی یافتوں کے ساتھ موازنہ کرنے کی اجازت دیں۔
Qingdao Jeekuu Hardware مصنوعات کمپنی لمیٹڈ صنعتی فاسٹنرز فراہم کرتی ہے جو بولٹس، سکرُوز، نٹس، واشرز، رگنگ ہارڈ ویئر اور تھریڈیڈ راڈ کی اقسام پر مشتمل ہیں۔ درجہ حرارت کے حوالے سے حساس جوائنٹ کے لیے، براہ کرم ڈرائنگ، مواد کی ضروریات، سروس کا دائرہ کار، اسمبلی کا طریقہ کار اور معائنہ کی توقعات شیئر کریں تاکہ فاسٹنر کی ترتیب کا جائزہ اصل درخواست کے تناظر میں لیا جا سکے، نہ کہ صرف نام کی بنیاد پر منتخب کیا جائے۔
نتیجہ
اعلیٰ درجہ حرارت کے جوائنٹس اطلاق کردہ ٹارک اور برقرار رکھی گئی پری لوڈ کے درمیان فرق کو نظرانداز کرنے کے قابل نہیں چھوڑتے۔ مؤثر حکمت عملیاں: اسٹڈز ایک واضح لوڈ ونڈو سے شروع ہوتی ہیں، حرارتی پھیلاؤ اور ریلیکسن کو مدنظر رکھا جاتا ہے، پورے فاسٹنر سسٹم پر کنٹرول برقرار رکھا جاتا ہے، اور اسمبلی کے طریقہ کار کو نمائندہ حالات کے تحت جانچا جاتا ہے۔ چاہے درخواست میں تھریڈیڈ اسٹڈ، ڈبل اینڈیڈ اسٹڈ، ویلڈنگ اسٹڈ یا اسٹڈ بولٹ استعمال کیا جا رہا ہو، مقصد ایک جیسا ہے: سروس کے دوران جوائنٹ کے مناسب کمپریشن کو برقرار رکھنا، بغیر اس کے کہ اسے تخلیق کرنے والے اجزاء پر زیادہ دباؤ ڈالا جائے۔

