 EN

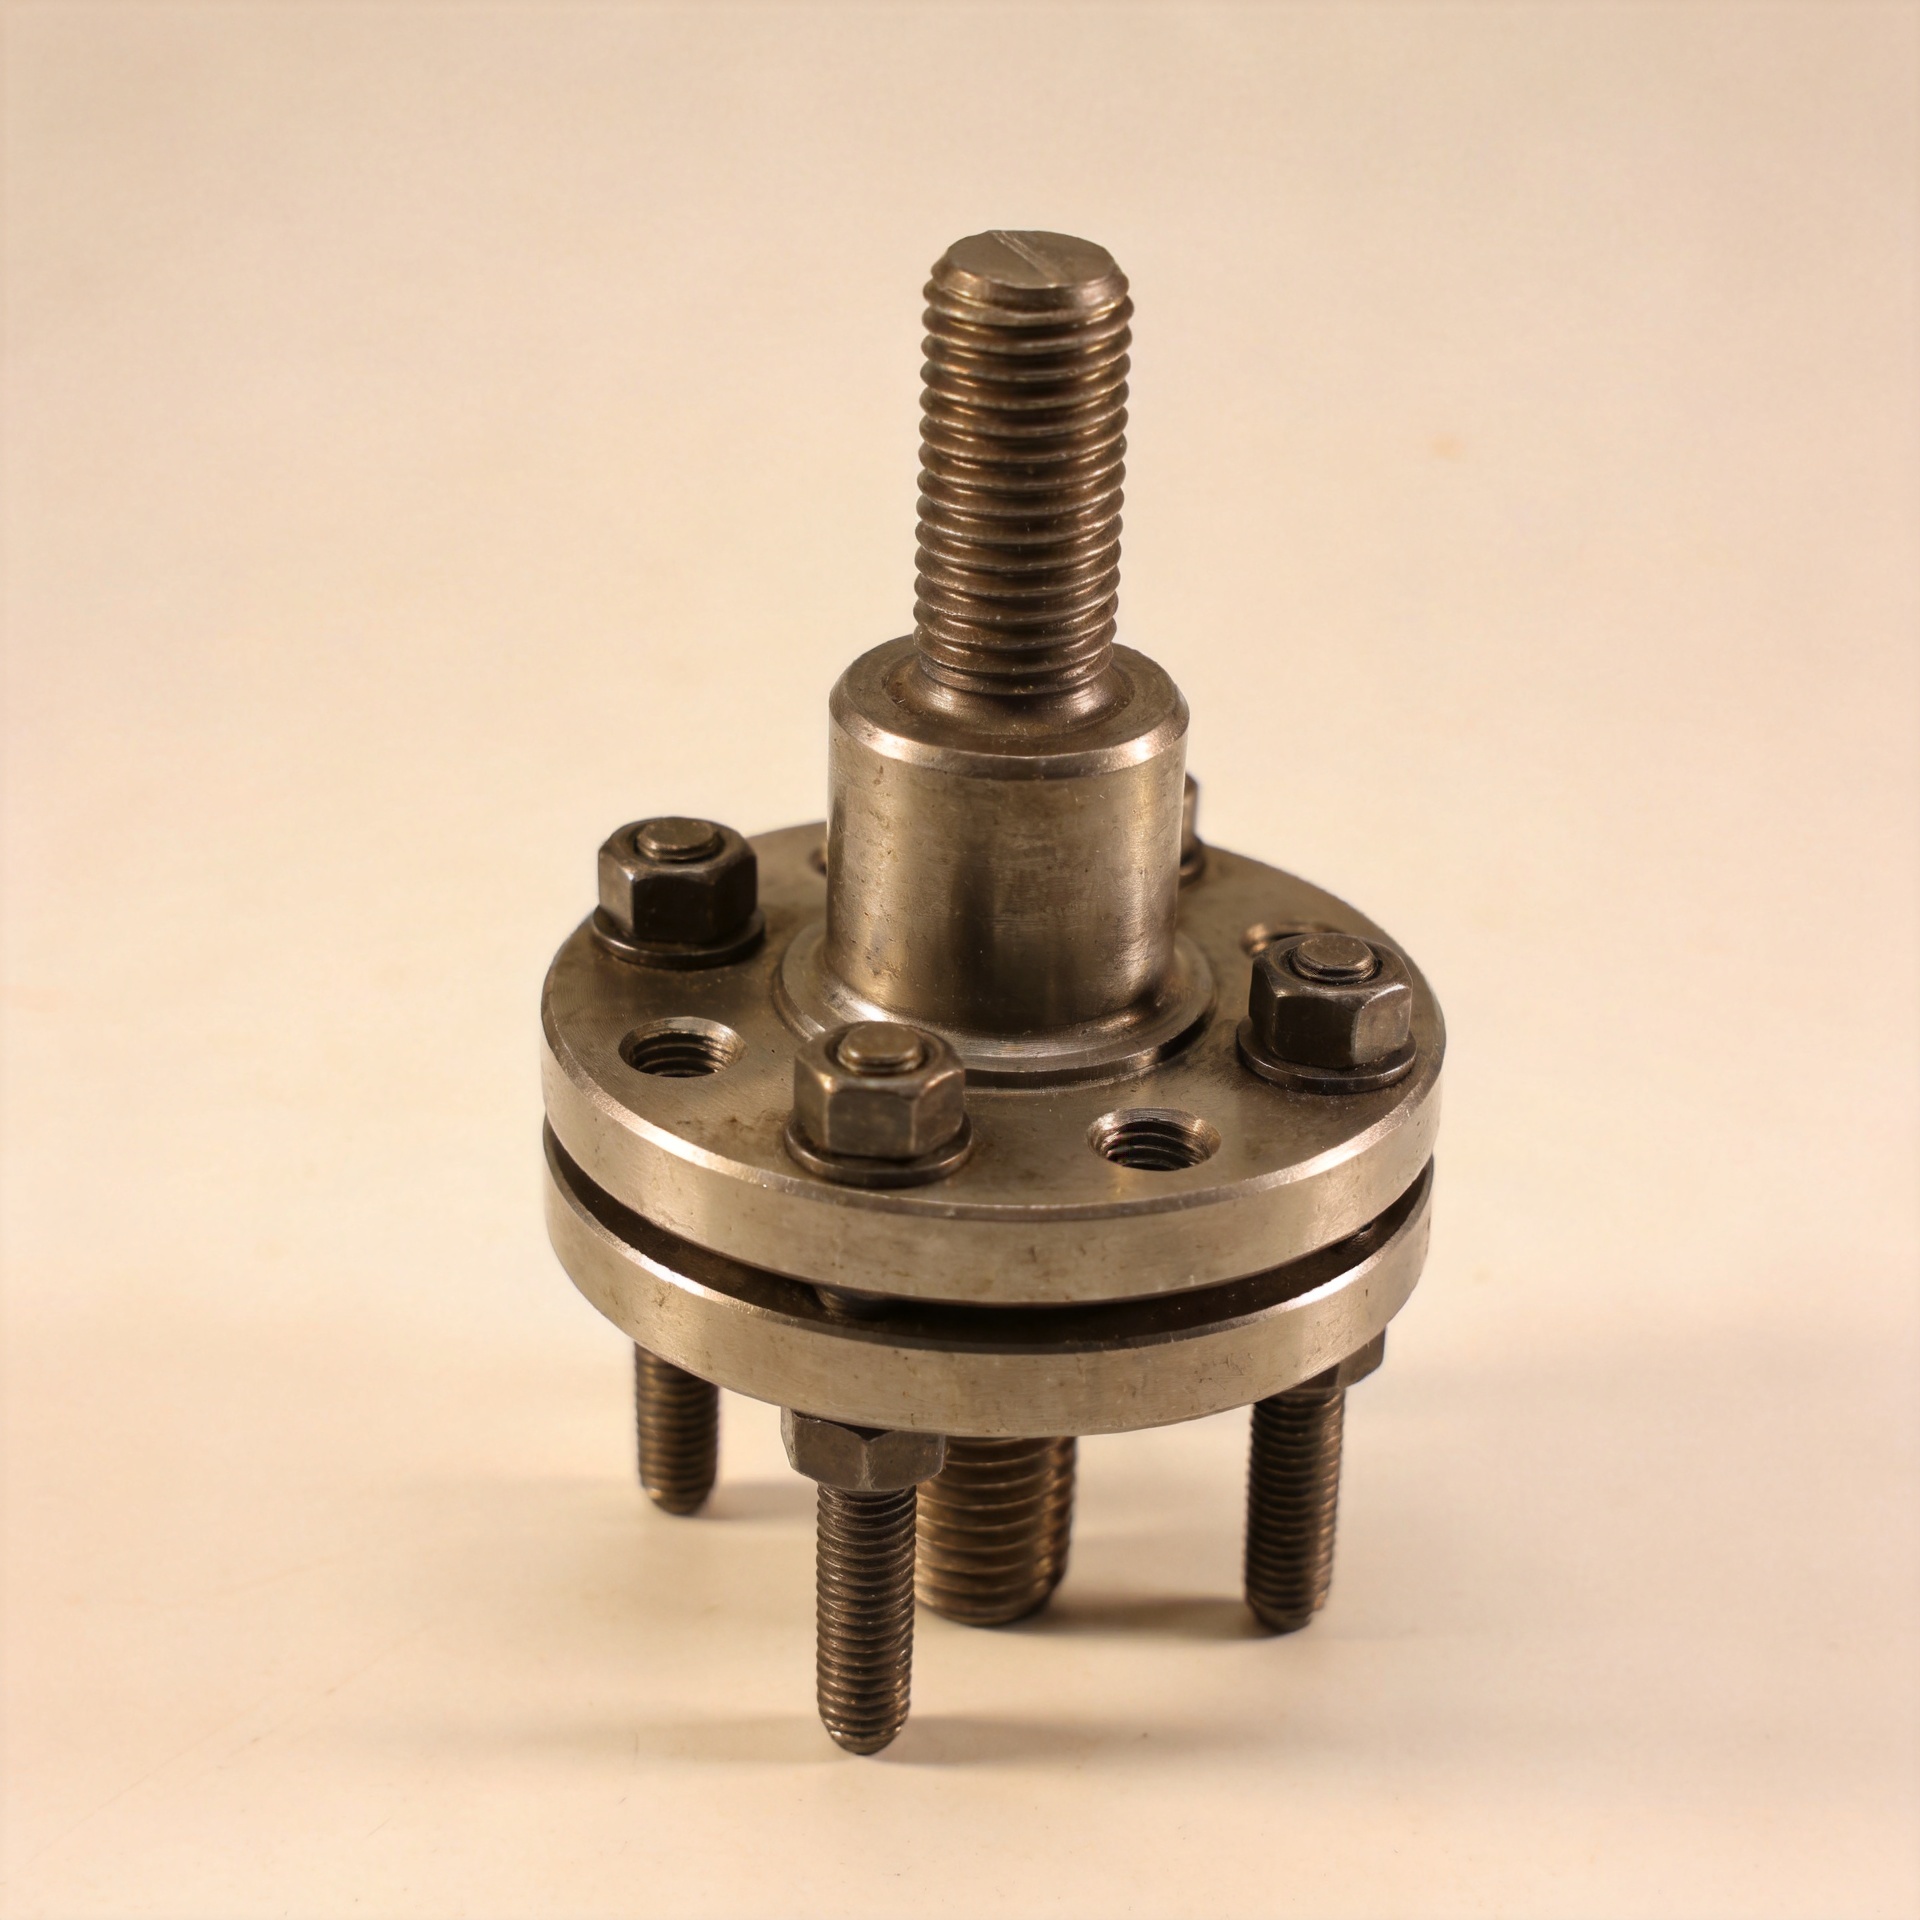
Mengapa Strategi Pra-Muatan (Preload) Stud Penting pada Sambungan Bersuhu Tinggi
Pada sambungan baut bersuhu tinggi, torsi pemasangan hanyalah titik awal. Yang menjaga kestabilan flens, tutup, atau area kontak struktural selama operasi adalah beban jepit yang tersisa. Oleh karena itu, strategi pra-muatan untuk Studs memerlukan perhatian setara dengan pemilihan material, keterlibatan ulir, dan urutan pengencangan. Suatu sambungan dapat tampak kokoh saat perakitan, namun kehilangan margin penyegelan atau kekakuan sambungan setelah terpapar panas jika jendela pra-muatannya tidak direkayasa untuk seluruh siklus operasi.
Artikel ini mengacu pada baut berulir industri, Studs bukan stud perhiasan. Bagi insinyur dan pembeli yang bekerja dengan peralatan proses, struktur baja, antarmuka pipa, atau mesin, pertanyaan praktisnya sederhana: bagaimana sambungan dapat mempertahankan kompresi yang cukup setelah suhu, gesekan, dan penurunan (settling) mengubah beban yang awalnya diberikan saat perakitan?
Pra-muatan Adalah Kondisi Kerja Sambungan
Preload adalah gaya tarik yang sengaja diberikan pada pengencang saat proses pengencangan. Gaya ini menekan komponen yang dijepit sebelum beban eksternal diterapkan. Ketika jalur beban dirancang dengan baik, sebagian besar beban operasional diserap melalui pengurangan tekanan pada komponen tersebut, bukan melalui peningkatan tegangan pengencang secara proporsional. Tujuannya adalah menjaga permukaan sambungan tetap bersentuhan selama rentang beban yang diprediksi.
Prinsip tersebut sangat penting terutama untuk Studs dalam layanan suhu tinggi. Sambungan berbaut dapat mengalami tekanan internal, pergerakan pipa, getaran, atau siklus pemanasan dan pendinginan berulang. Jika beban jepit yang tersisa turun terlalu rendah, gasket dapat kehilangan tekanan, permukaan dapat bergerak secara mikroskopis, dan kondisi kelelahan material dapat memburuk. Meningkatkan torsi pemasangan tanpa analisis tidak selalu menjadi solusi universal: beban awal harus tetap berada dalam kisaran yang diizinkan untuk baut, mur, ulir, serta komponen yang dijepit.
Mengapa Panas Mengubah Beban yang Menurut Anda Telah Anda Terapkan
Suhu tidak bekerja secara seragam pada setiap bagian suatu perakitan. Sebuah baut batang berulir , mur, flens, ring washer, gasket, dan struktur di sekitarnya dapat memiliki panjang, kekakuan, bahan, serta perilaku ekspansi termal yang berbeda. Saat suhu berubah, ekspansi terkendali masing-masing komponen mengubah keseimbangan gaya. Bergantung pada kombinasi bahan dan geometri, beban baut dapat meningkat atau menurun selama pemanasan, lalu berubah lagi selama pendinginan.
Panas juga menjadikan waktu penting. Pada suhu tinggi, penyesuaian lokal (seating), penanaman (embedment), creep pada elemen sambungan yang rentan, serta relaksasi tegangan dapat mengurangi beban aksial. Penurunan ini bukan sekadar ‘torsi yang berkurang’; melainkan perubahan kondisi gaya keseluruhan sambungan. Oleh karena itu, nilai torsi yang tercatat pada kunci pas tidak menjamin bahwa priload tetap memadai setelah penahanan termal.
Tiga mekanisme yang perlu ditinjau sebelum memilih priload target
- Ekspansi diferensial: bandingkan respons termal batang baut (stud) dan setiap lapisan sepanjang panjang grip, bukan hanya bahan flens.
- Relaksasi dan penurunan (settlement): memperhitungkan perataan permukaan, perilaku gasket, lapisan pelindung, dudukan ulir, serta material apa pun yang dapat mengalami deformasi kriep pada suhu operasional.
- Variasi gesekan: torsi yang sama dapat menghasilkan tegangan berbeda ketika pelumasan, kehalusan permukaan, lapisan pelindung, atau kondisi permukaan penumpu berubah.
Oleh karena itu, perhitungan priload praktis menggunakan dua skenario: kasus beban tersisa minimum dan kasus beban maksimum. Kasus minimum memeriksa risiko pemisahan, kebocoran, atau selip; sedangkan kasus maksimum memeriksa tegangan baut, kerusakan ulir, tekanan penumpu, serta kerusakan pada material terjepit yang lebih lunak. Kondisi operasional—bukan nilai torsi dari katalog secara terpisah—yang harus menentukan rentang penerimaan.
Pilih Konfigurasi Baut untuk Jalur Beban
Abaut pengikat berujung ganda sering berguna ketika suatu komponen perlu dirakit berulang kali atau ketika bahan dasar berulir tidak boleh terganggu setiap kali penutup dilepas. Salah satu ujungnya tetap terpasang pada anggota dasar, sedangkan mur di ujung yang terbuka memberikan gaya penjepitan. Susunan tersebut dapat melindungi ulir internal, namun menjadikan kedalaman pemasangan, panjang keterlibatan (engagement length), runout, dan clearance dasar sebagai bagian dari rencana preload.
Astud las menyelesaikan masalah perakitan yang berbeda: ia menetapkan titik lampiran tetap melalui pengelasan, bukan mengandalkan ujung berulir yang terpasang. Komponen ini tidak boleh dianggap saling dipertukarkan dengan stud sambungan tekanan suhu tinggi kecuali prosedur pengelasan, bahan dasar, zona terpengaruh panas (heat-affected zone), dan beban yang diterapkan telah dievaluasi untuk penggunaan tersebut. Metode lampiran mengubah mode kegagalan yang harus dibahas dalam tinjauan desain.
Istilah baut stud umumnya digunakan untuk pengencang berulir penuh yang dipasang dengan mur di kedua ujungnya. Untuk pekerjaan flens dan sambungan kritis lainnya, verifikasi definisi gambar, kelas material yang ditentukan, kelas ulir, pasangan mur, lapisan permukaan, serta panjang ulir yang harus menonjol. Nama-nama tidak sepenting spesifikasi lengkap sistem pengencang.
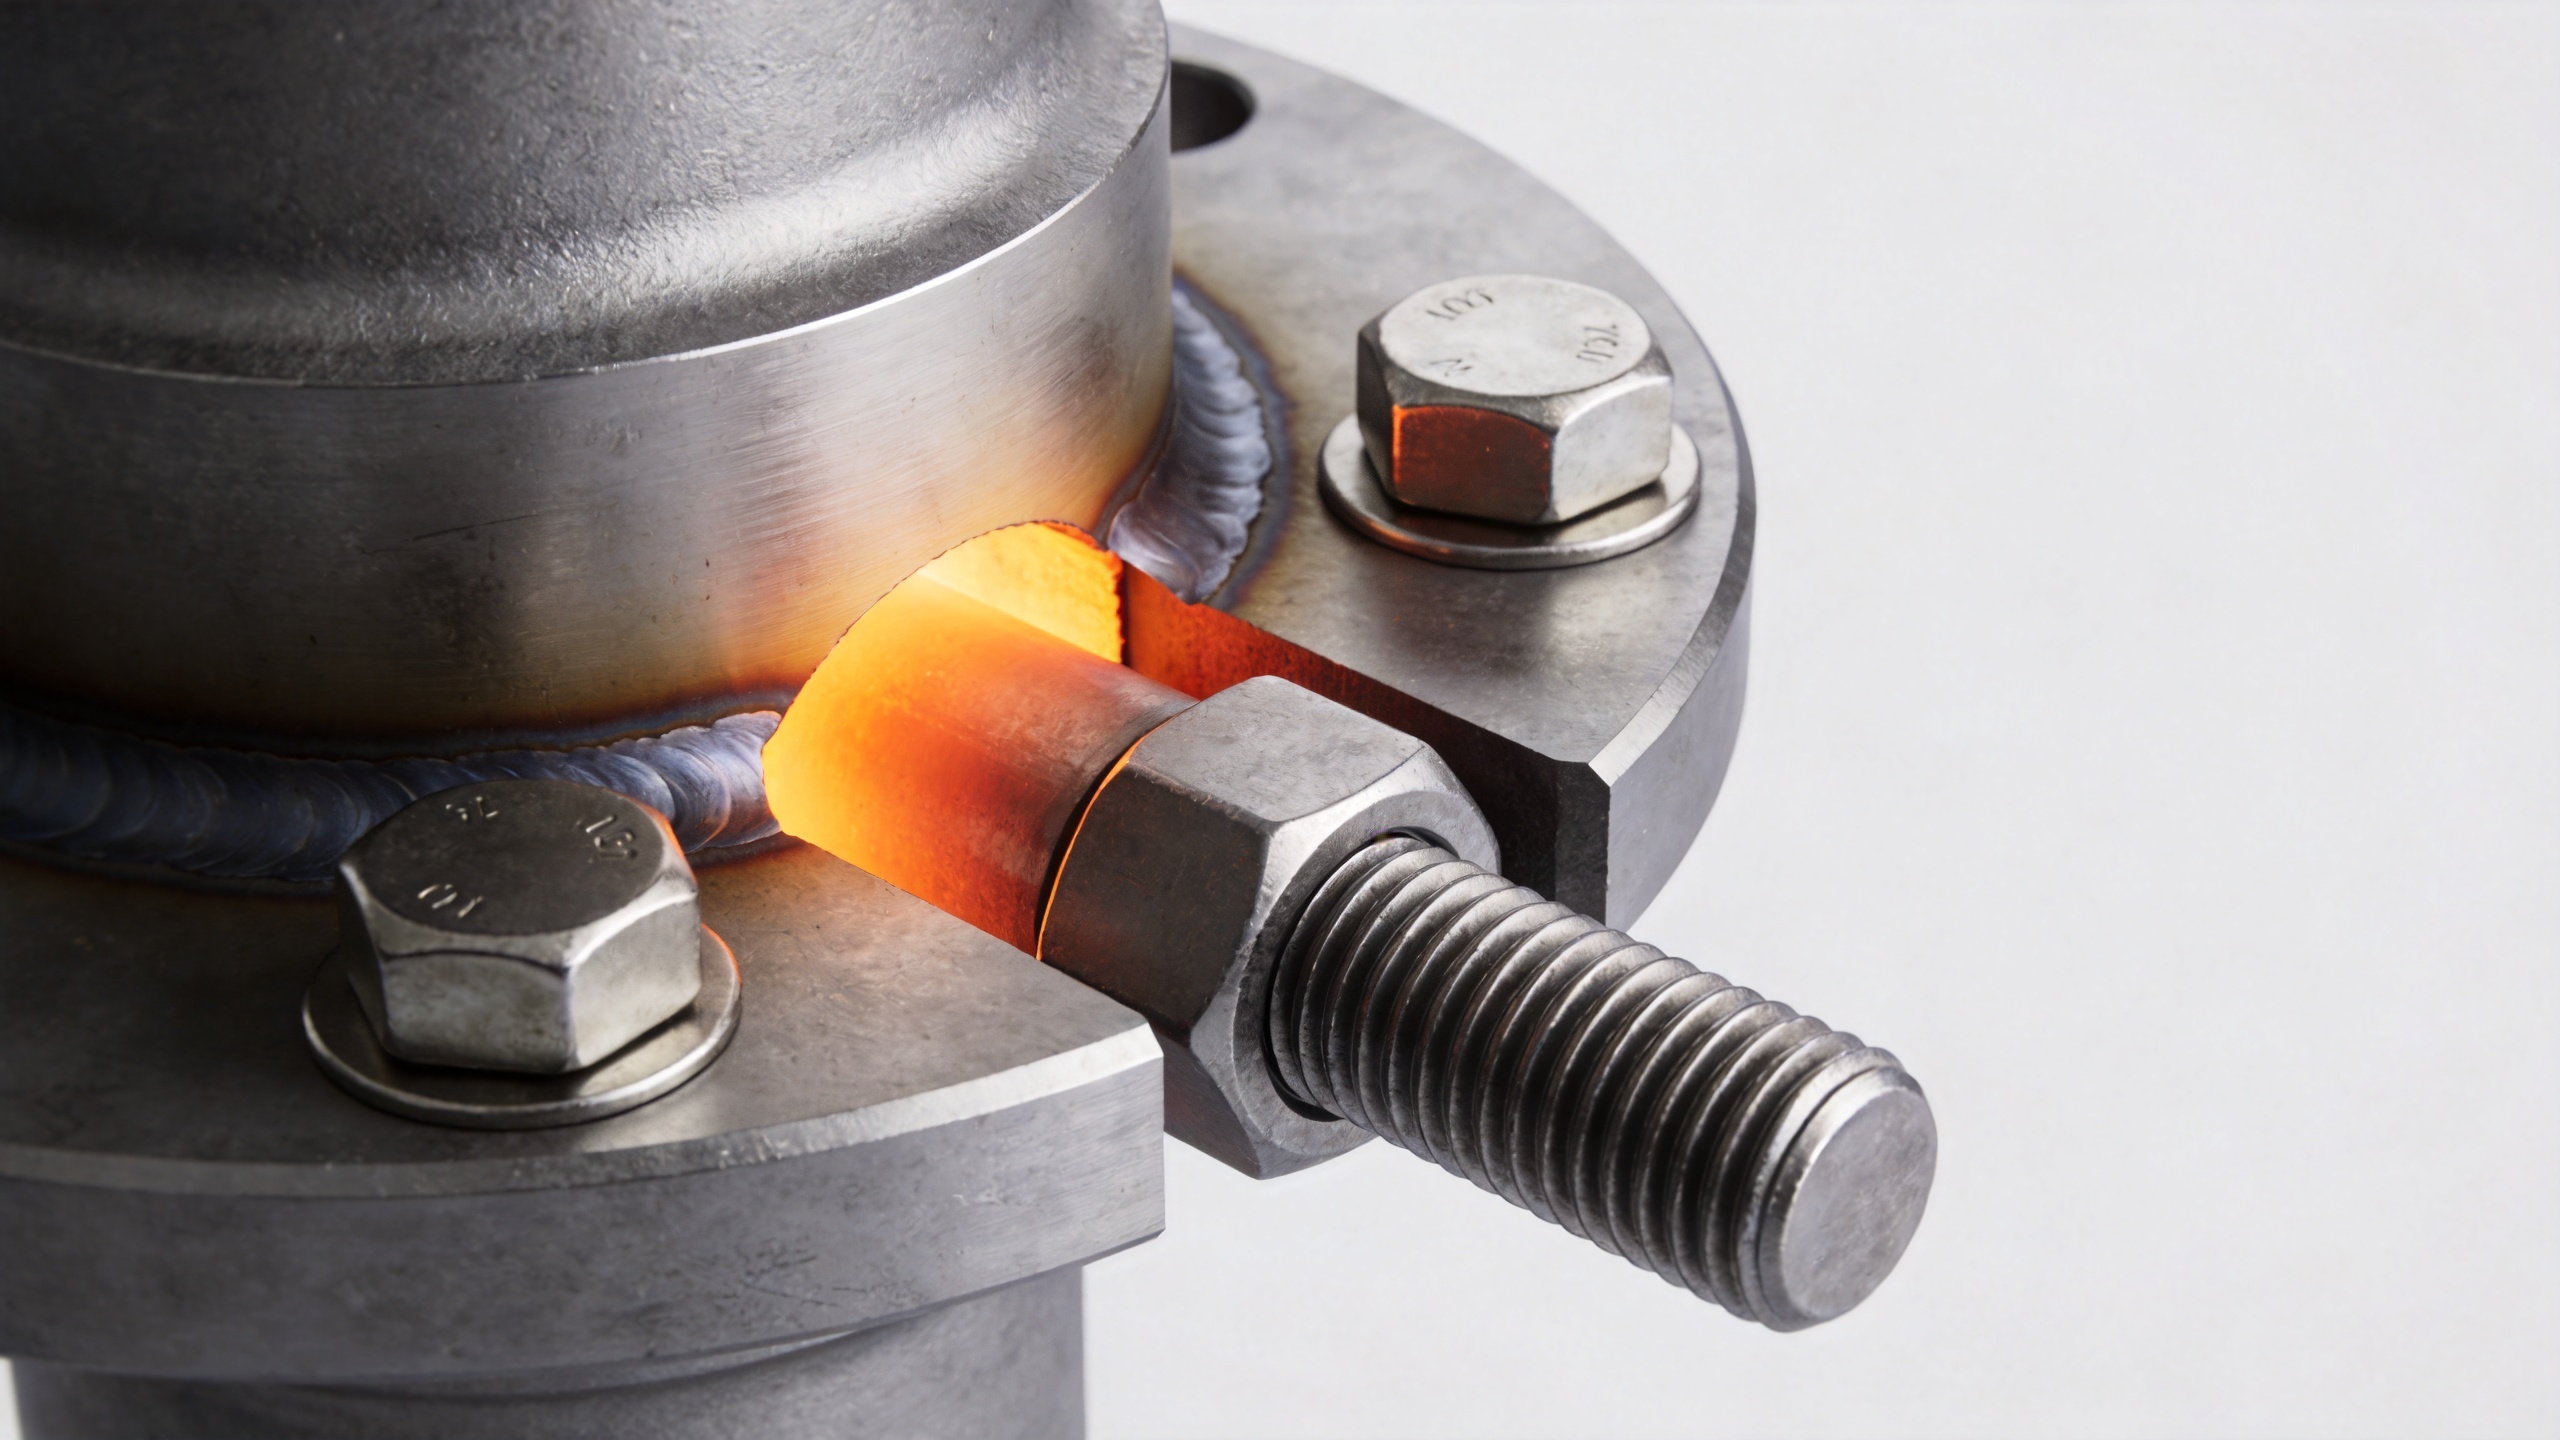
Bangun Strategi Priload, Bukan Sekadar Instruksi Pengencangan
Untuk pekerjaan produksi, strategi yang dapat digunakan dimulai bahkan sebelum kunci pas diambil. Pertama-tama definisikan lingkup layanan: suhu perakitan, rentang suhu operasi, tekanan atau beban eksternal, jumlah siklus, getaran, batasan akses, serta pendekatan pemeliharaan. Selanjutnya tetapkan beban pengencang target beserta batas atas dan bawah yang dapat diterima menggunakan analisis tumpukan sambungan (joint stack-up) dan data material.
- Tentukan spesifikasi lengkap sistem pengencang. Nyatakan bahan dan kondisi baut sekrup, mur, ring, pelumas atau lapisan, kecocokan ulir, serta persyaratan pembersihan. Mengganti satu komponen dapat mengubah gesekan dan akibatnya memengaruhi priload aktual.
- Kendalikan keterkaitan dan cengkeraman. Pastikan baut sekrup berujung ganda memiliki keterkaitan yang memadai tanpa menyentuh dasar (bottoming) dan bahwa panjang terbebani memberikan elastisitas yang sesuai. Panjang peregangan efektif yang sangat pendek dapat membuat priload lebih sensitif terhadap kehilangan dudukan (seating losses).
- Pilih metode pemasangan terkendali. Pengencangan dengan torsi mungkin cocok untuk aplikasi berkritikalitas rendah apabila prosesnya telah divalidasi. Untuk sambungan kritis, pertimbangkan pengujian tarik-torsi terkalibrasi, pengukuran pemanjangan, penegangan hidrolik, atau metode lain yang sesuai dengan geometri dan prosedur.
- Gunakan urutan yang telah ditetapkan. Lewati pola silang (cross-pattern) dan bebankan secara bertahap untuk mendistribusikan tekanan secara merata di sekitar flens dan tutup. Catat urutan tersebut, status kalibrasi alat, kondisi pelumas, serta pengaturan akhir.
- Validasi kondisi panas. Di mana risiko layanan mengharuskannya, uji perakitan representatif melalui paparan suhu dan tentukan apakah pemeriksaan ulang terjadwal, pengencangan ulang, atau perlengkapan alternatif dibenarkan. Jangan berasumsi bahwa aturan pengencangan ulang generik cocok untuk setiap sambungan.
Kesalahan Umum dalam Pra-beban pada Perakitan Suhu Tinggi
Jadikan Istilah Bagian dari Catatan Inspeksi
Istilah yang jelas membantu tim pemasangan menerapkan prosedur yang tepat. Catat apakah perakitan menggunakan Studs , sebuah baut batang berulir , sebuah baut pengikat berujung ganda , sebuah stud las , atau baut stud . Pengidentifikasi tersebut harus muncul pada gambar, lembar pelacakan (traveler), dan lembar inspeksi. Untuk sambungan kritis Studs , dokumentasikan baut batang berulir keterlibatan (engagement) dan kondisi pengencangan mur (nut-running).
| Istilah pengencang (fastener) | Titik tinjauan pra-beban |
|---|---|
| Studs | Stud memerlukan jendela beban target yang ditentukan serta catatan pemasangan. |
| baut batang berulir | Setiap baut berulir memerlukan verifikasi keterkaitan (engagement) dan pengendalian gesekan ulir. |
| baut pengikat berujung ganda | Baut berulir dua ujung memerlukan pemeriksaan terpisah untuk ujung yang terpasang dan ujung mur. |
| stud las | Baut las memerlukan tinjauan sambungan serta tinjauan jalur beban. |
| baut stud | Baut stang memerlukan mur yang saling cocok dan urutan pengencangan yang terdokumentasi. |
Saat perawatan, lakukan inspeksi Studs setelah siklus termal terkait selesai. Pastikan bahwa baut batang berulir tidak bergeser pada ulir dasarnya, bahwa baut pengikat berujung ganda tidak mencapai dasar (bottomed), bahwa sebuah stud las tidak menimbulkan kekhawatiran sambungan, dan bahwa setiap baut stud dinilai berdasarkan prosedur spesifik yang ditetapkan. Kosakata ini memungkinkan temuan dilacak dan mencegah catatan torsi umum menggantikan rencana preload khusus sambungan.
Daftar Periksa Pengadaan dan Kualitas untuk Baut Tumpu Industri
- Konfirmasi gambar menunjukkan konfigurasi baut tumpu industri yang benar, bentuk ulir, panjang, serta persyaratan keterkaitan (engagement).
- Sesuaikan bahan baut tumpu dan mur dengan suhu serta lingkungan korosi yang ditentukan, lalu verifikasi dokumentasi yang diminta oleh proyek.
- Tetapkan pelumas, lapisan, dan kondisi pembersihan yang diizinkan sebelum nilai torsi dirilis ke produksi.
- Minta pelacakan lot dan pemeriksaan dimensi bila sambungan bersifat kritis terhadap keselamatan, tekanan, atau waktu operasional (uptime).
- Gunakan uji coba perakitan representatif saat mengganti pemasok, lapisan permukaan, prosedur torsi, atau bahan sambungan.
- Simpan catatan pemasangan agar tim dapat membandingkan data proses priload dengan temuan inspeksi berikutnya.
Qingdao Jeekuu Hardware Produk Co., Ltd. memasok pengencang industri di seluruh kategori baut, sekrup, mur, ring, perangkat keras rigging, dan batang berulir. Untuk sambungan yang sensitif terhadap suhu, bagikan gambar teknis, persyaratan bahan, rentang layanan, metode perakitan, serta harapan inspeksi agar konfigurasi pengencang dapat ditinjau berdasarkan aplikasi aktualnya—bukan hanya dipilih berdasarkan namanya saja.
Kesimpulan
Sambungan bersuhu tinggi membuat perbedaan antara torsi yang diterapkan dan priload yang dipertahankan menjadi tidak mungkin diabaikan. Strategi efektif untuk Studs dimulai dari jendela beban yang terdefinisi dengan jelas, memperhitungkan ekspansi termal dan relaksasi, mengendalikan seluruh sistem pengencang, serta memvalidasi metode perakitan dalam kondisi yang representatif. Baik aplikasi tersebut menggunakan batang berulir, batang berulir dua ujung, batang las, maupun baut batang, tujuannya tetap sama: mempertahankan kompresi sambungan yang memadai sepanjang masa pakai tanpa memberi tekanan berlebih pada komponen-komponen yang membentuknya.

