 EN

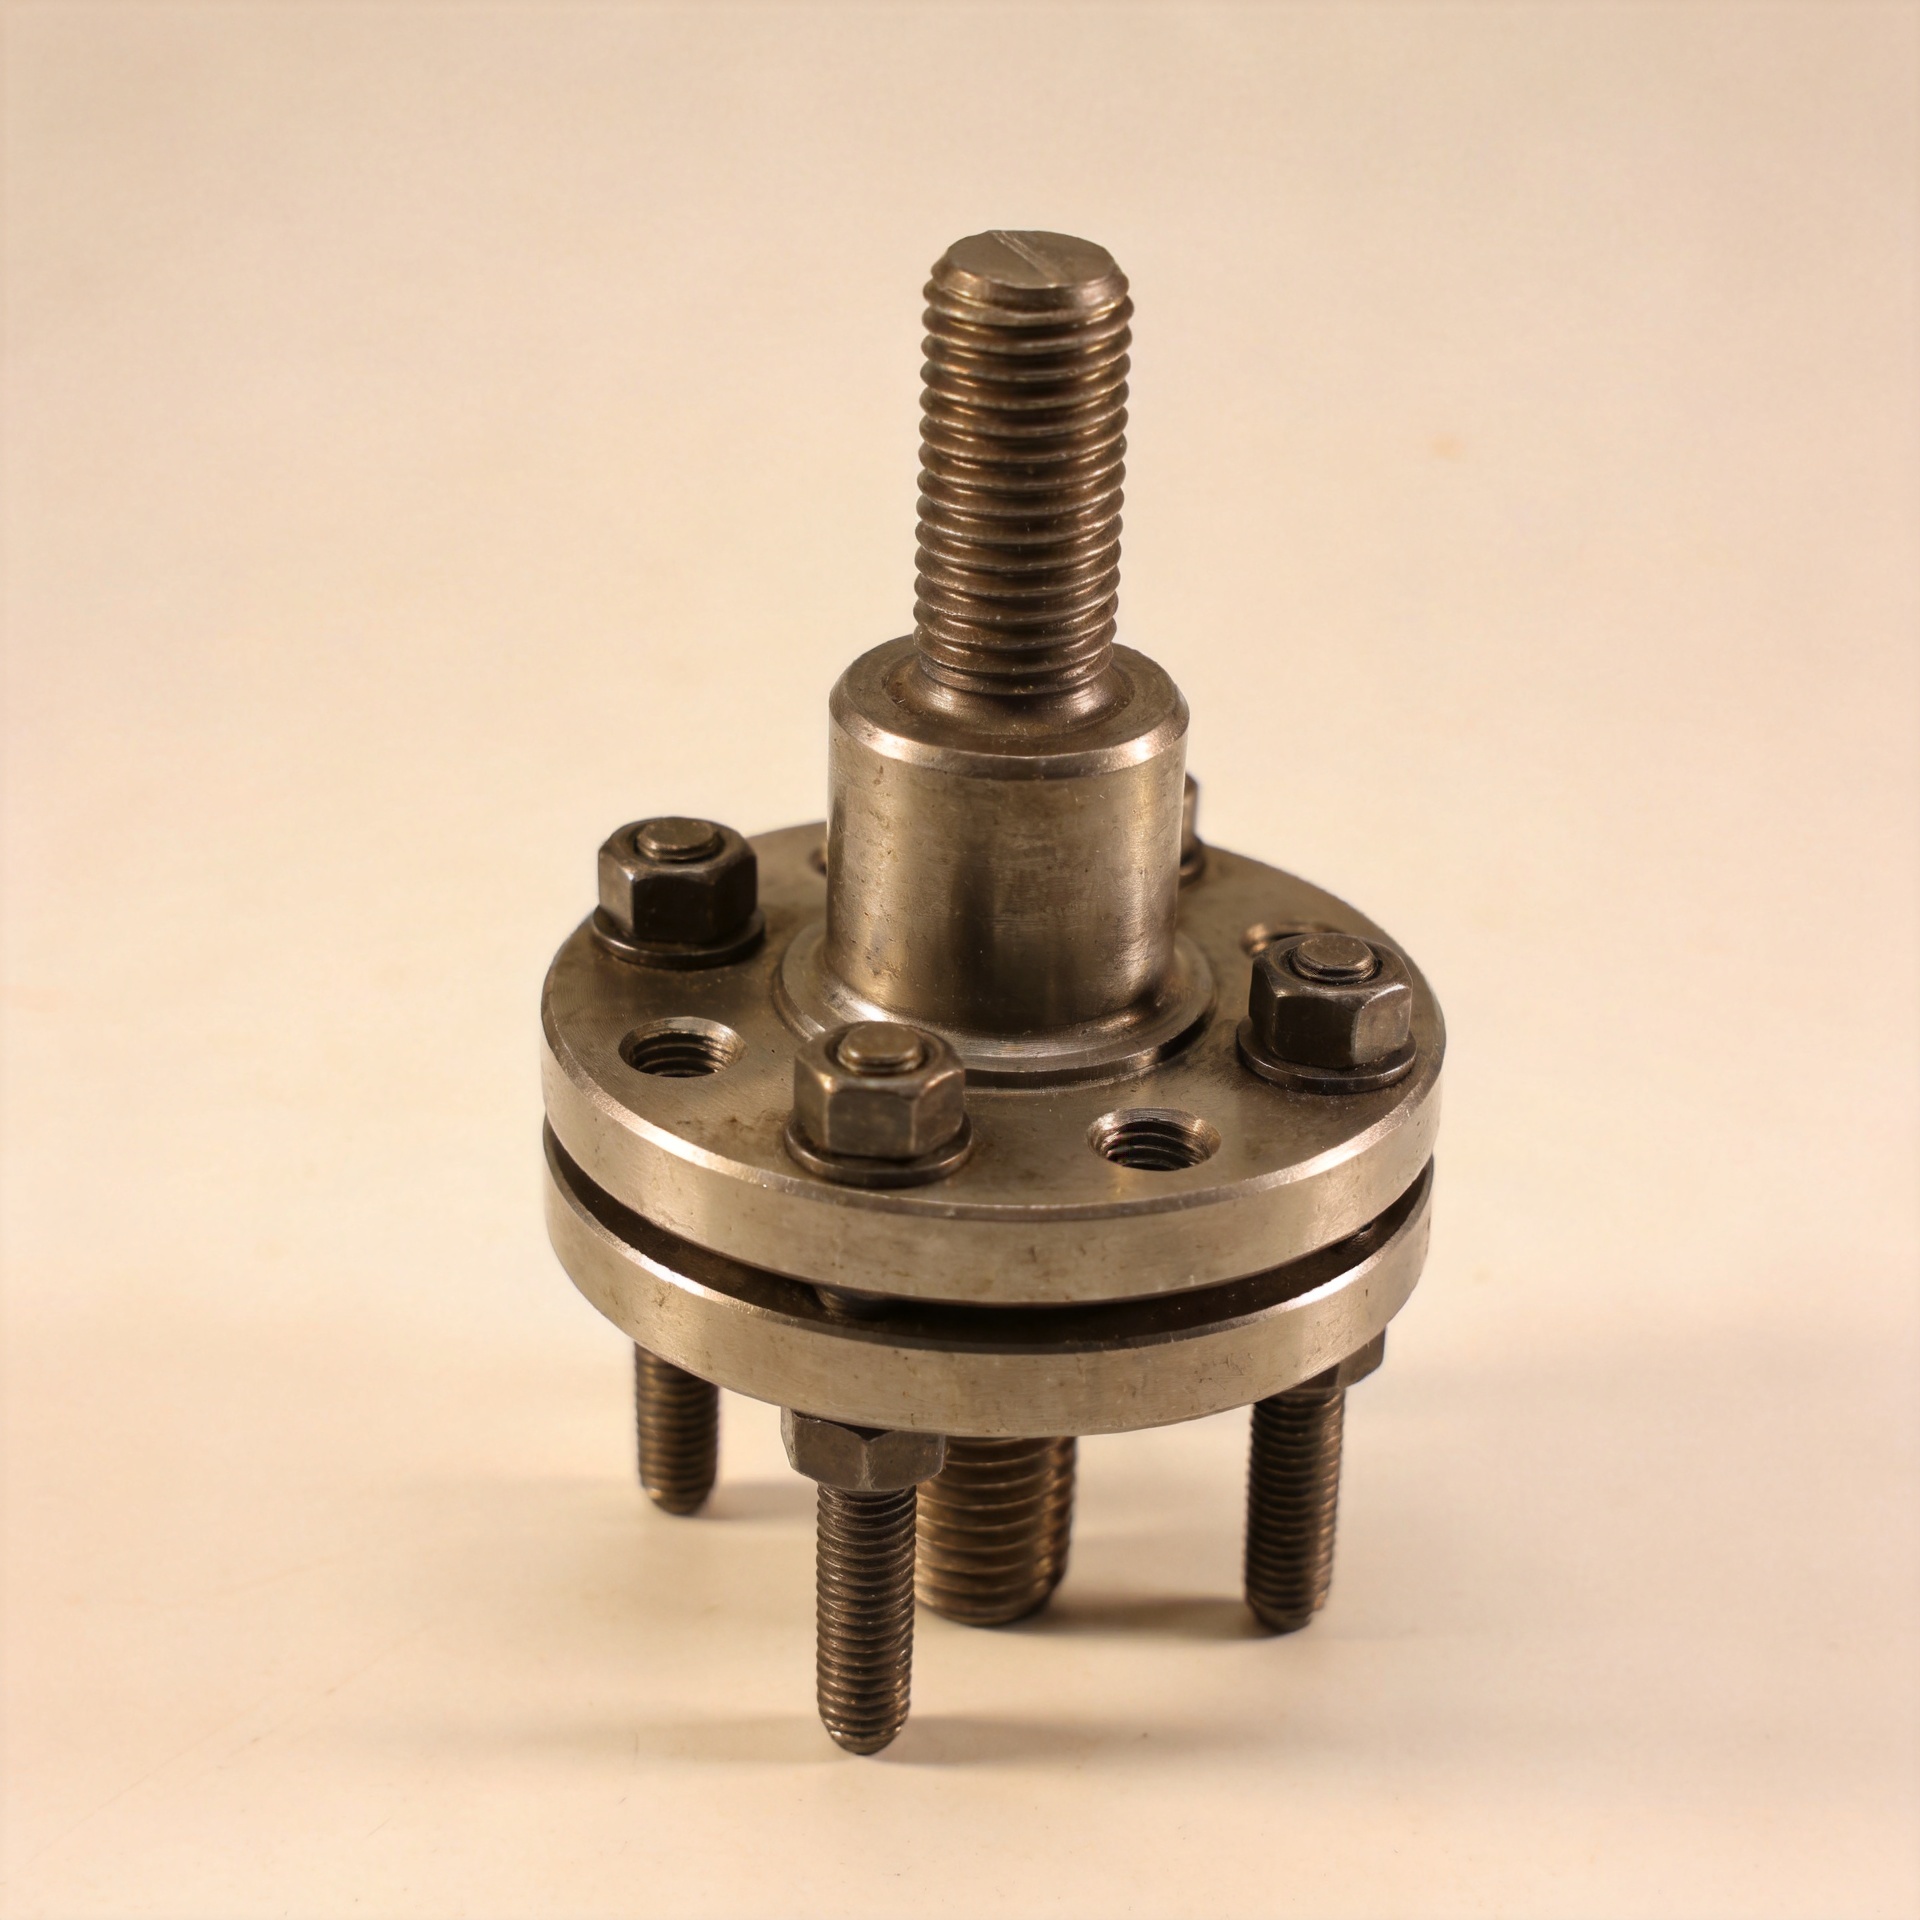
Warum die Vorspannstrategie bei Schraubbolzen in Hochtemperaturverbindungen entscheidend ist
Bei einer hochtemperaturbeständigen Schraubverbindung ist das Montagedrehmoment lediglich der Ausgangspunkt. Was eine Flansch-, Deckel- oder Strukturkontaktfläche im Betrieb stabil hält, ist die verbleibende Klemmkraft. Daher verdient eine Vorspannstrategie für Nieten die gleiche Aufmerksamkeit wie die Werkstoffauswahl, die Gewindeeintauchtiefe und die Anziehreihenfolge. Eine Verbindung kann bei der Montage intakt erscheinen, dann aber nach Wärmebelastung Spielraum für die Dichtung oder Steifigkeit der Verbindung verlieren, falls ihr Vorspannfeld nicht für den gesamten Betriebszyklus ausgelegt wurde.
Dieser Artikel bezieht sich auf industrielle Gewindeverbindungen Nieten , nicht auf Schmuckstifte. Für Konstrukteure und Einkäufer, die mit Prozessanlagen, Stahlkonstruktionen, Rohrleitungsanschlüssen oder Maschinen arbeiten, lautet die praktische Frage einfach: Wie kann die Verbindung nach Temperaturwechsel, Reibung und Setzung noch ausreichend Kompression aufrechterhalten, obwohl sich die ursprünglich bei der Montage eingebrachte Last verändert hat?
Vorspannung ist der Betriebszustand der Verbindung
Vorspannkraft ist die Zugkraft, die beim Anziehen einer Verbindungselementes gezielt eingeleitet wird. Sie verdichtet die zu verbindenden Teile, noch bevor externe Lasten wirken. Bei einer gut ausgelegten Lastpfadführung wird ein Großteil der Betriebslast durch eine Verringerung dieser Bauteilverdichtung aufgenommen, anstatt durch eine gleich große Erhöhung der Zugkraft im Verbindungselement. Ziel ist es, die Fügeflächen über den erwarteten Lastbereich hinweg in Kontakt zu halten.
Dieses Prinzip ist besonders wichtig für Nieten verbindungen im Hochtemperaturbetrieb. Eine verschraubte Verbindung kann inneren Druck, Rohrbewegung, Vibration oder wiederholte Aufheiz- und Abkühlzyklen erfahren. Falls die verbleibende Klemmkraft zu stark abfällt, können Dichtungen entlastet werden, Flächen können sich mikroskopisch bewegen und die Ermüdungsbedingungen können sich verschlechtern. Eine Erhöhung des Montagetors ohne vorherige Analyse ist keine universelle Lösung: Die Anfangsvorspannkraft muss innerhalb des zulässigen Bereichs für Bolzen, Mutter, Gewinde und zu verbindende Komponenten bleiben.
Warum Temperatur die Last verändert, die Sie ursprünglich eingestellt haben
Die Temperatur wirkt nicht auf jeden Teil einer Baugruppe in gleicher Weise. Ein gedrehter Stab , eine Mutter, eine Flanschverbindung, eine Unterlegscheibe, eine Dichtung und die umgebende Struktur können unterschiedliche Längen, Steifigkeiten, Werkstoffe und thermische Ausdehnungsverhalten aufweisen. Bei Temperaturänderungen verändert sich durch die eingeschränkte Ausdehnung das Kräftegleichgewicht. Je nach Werkstoffkombination und Geometrie kann die Schraubenlast beim Erwärmen steigen oder fallen und sich beim Abkühlen erneut verändern.
Wärme macht zudem die Zeitbedeutung deutlich. Bei erhöhter Temperatur können lokalisierte Anpressung, Einsinken, Kriechen in anfälligen Verbindungselementen sowie Spannungsrelaxation die axiale Last verringern. Der Verlust ist nicht einfach ein „Nachlassen des Drehmoments“; es handelt sich vielmehr um eine Änderung des Kraftzustands der gesamten Verbindung. Daher ist ein am Drehmomentschlüssel gemessenes Drehmoment kein Beweis dafür, dass die Vorspannkraft nach einer thermischen Haltephase noch geeignet bleibt.
Drei Mechanismen, die vor der Festlegung der Zielvorspannkraft zu prüfen sind
- Unterschiedliche Ausdehnung: den thermischen Ansprechen des Gewindestifts und jeder Schicht innerhalb der Greiflänge vergleichen – nicht nur den Flanschwerkstoff.
- Relaxation und Setzung: berücksichtigen die Oberflächenplanheit, das Dichtverhalten, Beschichtungen, das Gewindeflansch-Anliegen und sämtliche Materialien, die sich bei der Einsatztemperatur verformen (creep) können.
- Reibungsschwankung: derselbe Drehmomentwert kann unterschiedliche Vorspannkräfte erzeugen, wenn sich Schmierung, Oberflächenbeschaffenheit, Beschichtung oder Zustand der Auflagefläche ändern.
Eine praktische Vorspannberechnung verwendet daher einen Fall mit minimaler verbleibender Last und einen Fall mit maximaler Last. Der Minimalfall prüft das Risiko von Trennung, Undichtigkeit oder Rutschen; der Maximalfall prüft die Zugspannung im Bolzen, das Gewindeausreißen, den Flächenpressdruck und Schäden am weicheren zu spannenden Material. Der Betriebszustand – nicht allein ein Katalog-Drehmomentwert – sollte das zulässige Fenster definieren.
Wählen Sie die Bolzenanordnung für den Lastpfad
Adoppelgewindebolzen ist oft nützlich, wenn eine Komponente wiederholt montiert werden muss oder wenn ein Gewinde in dem Grundmaterial bei jedem Abnehmen einer Abdeckung ungestört bleiben soll. Ein Ende bleibt dabei im Grundteil eingebaut, während die Mutter am freiliegenden Ende die Klemmwirkung erzeugt. Diese Anordnung kann innere Gewinde schützen; sie macht jedoch die Einbautiefe, die Eingriffslänge, die Laufgenauigkeit und den Bodenabstand zu Bestandteilen des Vorspannkonzepts.
Aschweißnute löst ein anderes Montageproblem: Sie schafft durch Schweißen – statt durch ein eingeschraubtes Gewindeende – einen festen Befestigungspunkt. Sie darf nicht als austauschbar mit einem Hochtemperatur-Druckverbindungs-Stift betrachtet werden, es sei denn, das Schweißverfahren, das Grundmaterial, die wärmebeeinflusste Zone und die aufgebrachte Last wurden für diesen Einsatz bewertet. Die Befestigungsart verändert die Versagensmodi, die bei der Konstruktionsprüfung berücksichtigt werden müssen.
Der Begriff stud bolt wird üblicherweise für ein vollgewindetes Befestigungselement verwendet, das mit Muttern an beiden Enden eingesetzt wird. Bei Flanscharbeiten und anderen kritischen Verbindungen ist die Zeichnungsdefinition, die vorgeschriebene Werkstoffqualität, die Gewindeklasse, die zugehörige Mutter, die Oberflächenbeschichtung sowie die erforderliche Gewindevorstehlänge zu prüfen. Die Bezeichnung ist weniger wichtig als eine vollständige Spezifikation des gesamten Befestigungssystems.
Entwickeln Sie eine Vorspannungsstrategie – nicht nur eine Anziehanweisung
Für Serienfertigung beginnt eine praktikable Strategie bereits vor dem Greifen des Drehmomentschlüssels. Definieren Sie zunächst den Einsatzbereich: Montagetemperatur, Betriebstemperaturbereich, Druck oder externe Lasten, Zyklenanzahl, Vibration, Zugangsbeschränkungen sowie Wartungsansatz. Legen Sie dann die Zielvorspannkraft des Befestigungselements sowie die zulässigen oberen und unteren Grenzwerte mithilfe der Verbindungsberechnung (Joint Stack-up) und der Werkstoffdaten fest.
- Spezifizieren Sie das gesamte Befestigungssystem. Geben Sie das Material und den Zustand der Schraubenbolzen, die Muttern, Unterlegscheiben, Schmierung oder Beschichtung, die Gewindepassung sowie die Reinigungsanforderungen an. Die Änderung eines einzelnen Elements kann die Reibung und damit die tatsächliche Vorspannkraft beeinflussen.
- Steuern Sie das Eingreifen und die Klemmwirkung. Stellen Sie sicher, dass ein Doppelgewindebolzen ausreichend eingreift, ohne aufzusetzen, und dass die belastete Länge eine geeignete Elastizität bietet. Eine sehr kurze effektive Dehnungslänge kann die Vorspannkraft empfindlicher gegenüber Setzverlusten machen.
- Wählen Sie ein gesteuertes Montageverfahren. Das Anziehen mit Drehmoment kann für Anwendungen mit geringerer Sicherheitsrelevanz geeignet sein, sofern das Verfahren validiert ist. Für kritische Verbindungen sollten kalibrierte Drehmoment-Zugkraft-Prüfungen, gemessene Dehnung, hydraulische Zugspannung oder eine andere, der Geometrie und dem Verfahren angemessene Methode in Betracht gezogen werden.
- Wenden Sie eine definierte Reihenfolge an. Kreuzmuster-Durchläufe und gestufte Belastung tragen dazu bei, die Kompression gleichmäßig über Flansche und Deckel zu verteilen. Dokumentieren Sie die Reihenfolge, den Kalibrierstatus des Werkzeugs, den Zustand des Schmierstoffs sowie die endgültigen Einstellungen.
- Validieren Sie den heißen Zustand. Wenn das Service-Risiko dies erfordert, führen Sie Temperaturbelastungstests an repräsentativen Baugruppen durch und prüfen Sie, ob eine geplante Nachkontrolle, ein erneutes Anziehen oder eine alternative Befestigungslösung gerechtfertigt ist. Gehen Sie nicht davon aus, dass eine allgemeingültige Regel zum erneuten Anziehen für jede Verbindung geeignet ist.
Häufige Vorspannungsfehler bei Hochtemperatur-Baugruppen
Machen Sie die Terminologie Bestandteil des Prüfprotokolls
Eine klare Terminologie hilft dem Montageteam, das korrekte Verfahren anzuwenden. Dokumentieren Sie, ob die Baugruppe Nieten , ein gedrehter Stab , ein doppelgewindebolzen , ein schweißnute , oder stud bolt verwendet. Der Kennzeichner muss auf der Zeichnung, dem Fertigungsbegleitschein und dem Prüfblatt erscheinen. Für kritische Nieten dokumentieren Sie die vorgeschriebene gedrehter Stab eingriffstiefe und den Mutternanzugzustand.
| Befestigungselement-Begriff | Vorspannungs-Prüfpunkt |
|---|---|
| Nieten | Dübel erfordern ein definiertes Zielbelastungsfenster sowie eine Installationsdokumentation. |
| gedrehter Stab | Jeder Gewindestift erfordert eine Überprüfung des Eingriffs und eine Kontrolle der Gewindefriktion. |
| doppelgewindebolzen | Ein doppelseitiger Gewindestift erfordert separate Prüfungen für das eingebaute Ende und das Mutternende. |
| schweißnute | Ein Schweißstift erfordert sowohl eine Überprüfung der Befestigung als auch eine Überprüfung des Lastpfads. |
| stud bolt | Ein Gewindebolzen erfordert passende Muttern und eine dokumentierte Anziehfolge. |
Während der Wartung prüfen Nieten nach dem jeweiligen thermischen Zyklus. Stellen Sie sicher, dass der gedrehter Stab sich nicht in seinem Basismuttergewinde bewegt hat, dass der doppelgewindebolzen nicht aufgesetzt hat, dass ein schweißnute kein Befestigungsproblem aufweist und dass jeder stud bolt gemäß seiner spezifizierten Vorschrift bewertet wird. Dieser Fachwortschatz macht Ergebnisse nachvollziehbar und verhindert, dass eine allgemeine Drehmomentangabe anstelle eines gelenkspezifischen Vorspannplans verwendet wird.
Eine Beschaffungs- und Qualitäts-Checkliste für Industrieschrauben
- Stellen Sie sicher, dass die Zeichnung die korrekte Konfiguration der Industrieschraube, das Gewindeprofil, die Länge und die erforderliche Eingriffstiefe angibt.
- Passen Sie das Material von Schraube und Mutter an die vorgegebene Temperatur- und Korrosionsumgebung an und überprüfen Sie anschließend die vom Projekt geforderten Unterlagen.
- Definieren Sie zulässige Schmierstoffe, Beschichtungen und Reinigungszustände, bevor Drehmomentwerte für die Serienfertigung freigegeben werden.
- Fordern Sie Chargen-Rückverfolgbarkeit und dimensionsbezogene Prüfungen an, wenn die Verbindung sicherheits-, druck- oder betriebszeitkritisch ist.
- Führen Sie repräsentative Montageversuche durch, wenn Lieferanten, Oberflächenbeschichtungen, Anzugsverfahren oder Verbindungsmaterialien geändert werden.
- Führen Sie Installationsdokumentationen, mit denen das Team Vorlast-Prozessdaten mit späteren Inspektionsbefunden vergleichen kann.
Qingdao Jeekuu Hardware Produkte Co., Ltd. liefert industrielle Verbindungselemente aus den Kategorien Schrauben, Gewindeschrauben, Muttern, Unterlegscheiben, Spann- und Hebezeughardware sowie Gewindestangen. Für eine temperaturempfindliche Verbindung teilen Sie bitte die Zeichnung, die Materialanforderung, den Einsatzbereich, die Montagemethode und die Erwartungen an die Prüfung mit, damit die Verbindungselement-Konfiguration im Hinblick auf die konkrete Anwendung – und nicht allein anhand des Namens – bewertet werden kann.
Fazit
Hochtemperaturverbindungen machen den Unterschied zwischen angelegtem Drehmoment und verbleibender Vorspannkraft unmöglich zu ignorieren. Effektive Strategien für Nieten beginnen mit einem definierten Lastfenster, berücksichtigen thermische Ausdehnung und Relaxation, steuern das gesamte Verbindungselement-System und validieren die Montagemethode unter repräsentativen Bedingungen. Ob die Anwendung eine Gewindestange, eine doppelseitige Gewindestange, eine Schweißstiftschraube oder eine Gewindebolzenverbindung nutzt – das Ziel bleibt dasselbe: eine geeignete Verbindungskompression während des gesamten Betriebs zu bewahren, ohne die Komponenten, die sie erzeugen, übermäßig zu belasten.

