 EN

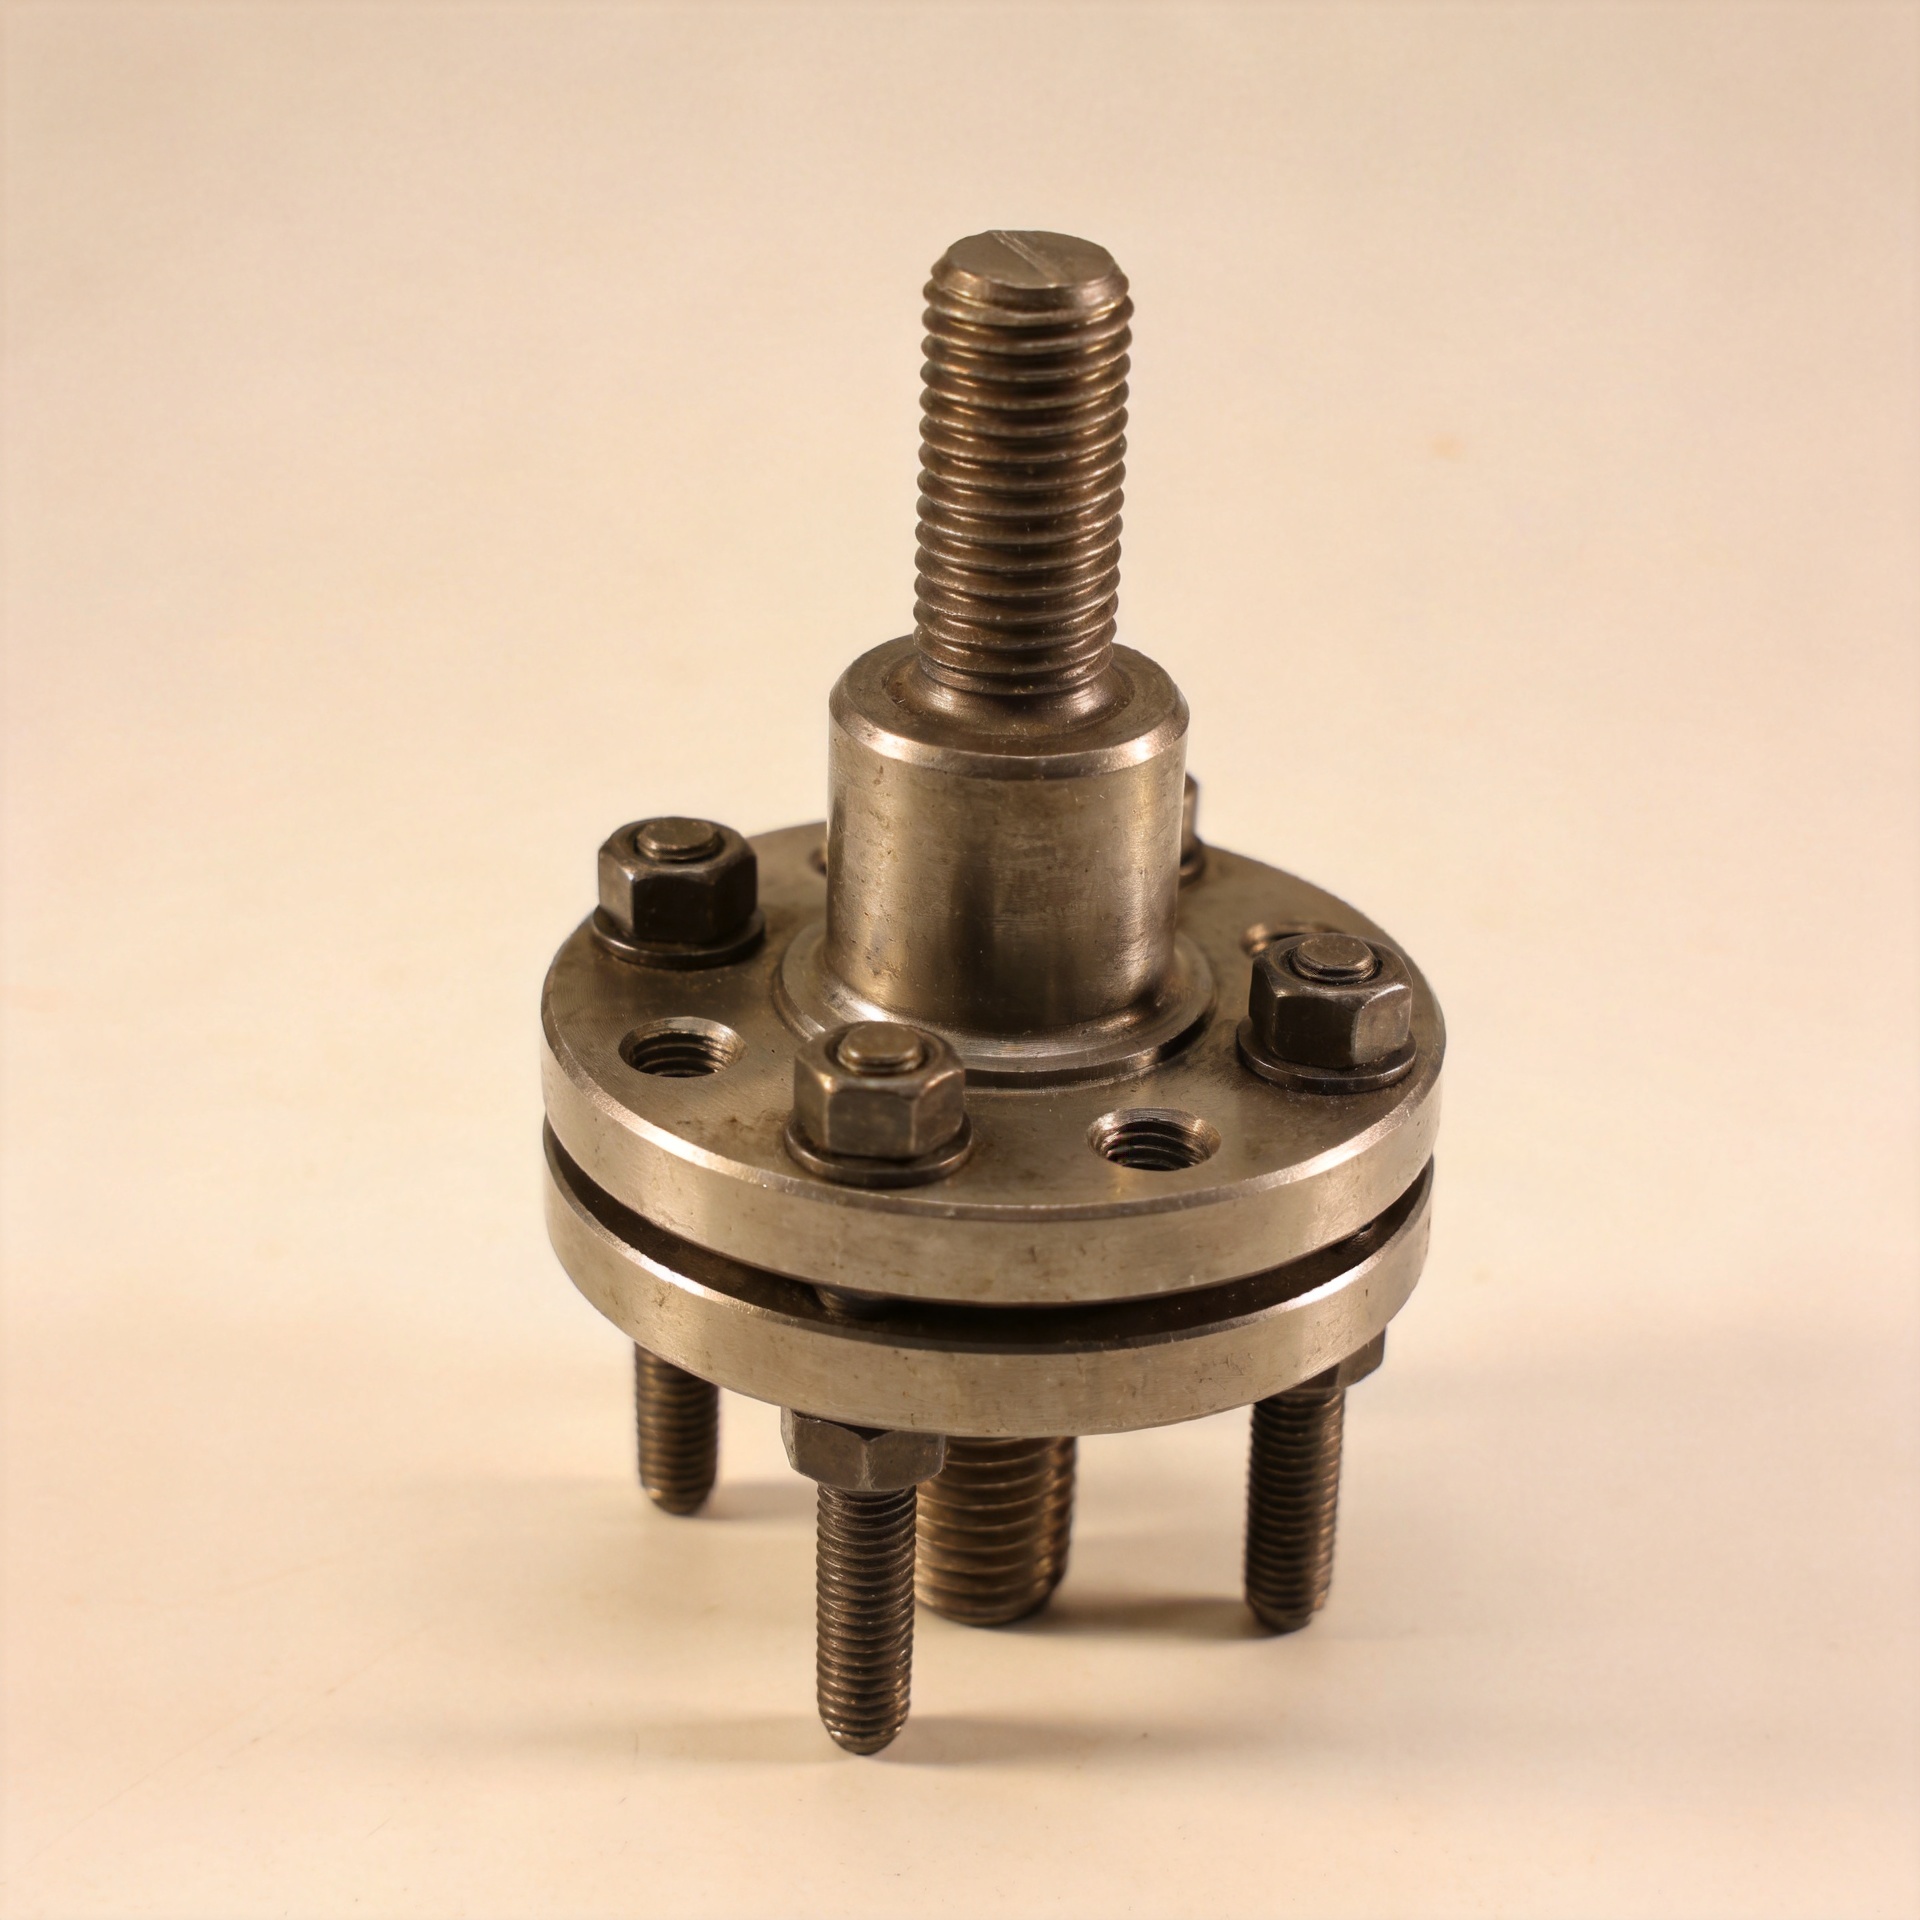
Yüksek sıcaklıklı bağlantı noktalarında cıvata ön gerilme stratejisinin önemi
Yüksek sıcaklıkta cıvatalı bir bağlantıda, montaj torku yalnızca başlangıç noktasıdır. Flanş, kapak veya yapısal temas alanının kullanım sırasında kararlı kalmasını sağlayan şey, korunan sıkma yüküdür. Bu nedenle, Kılçık küpe için ön yükleme stratejisi, malzeme seçimi, dişli etkileşim derinliği ve sıkma sırası kadar dikkat gerektirir. Bir bağlantı montaj sırasında sağlam görünse de, ön yükleme penceresi tam işletme çevrimi için mühendislik olarak tasarlanmamışsa, ısıya maruz kalmanın ardından sızdırmazlık payını veya bağlantı rijitliğini kaybedebilir.
Bu makale, endüstriyel vida bağlantılı Kılçık küpe , takı çivileri değil, bahsedilmektedir. Süreç ekipmanları, çelik yapılar, boru bağlantıları veya makine sistemleriyle çalışan mühendisler ve satın alım uzmanları için pratik soru doğrudan şudur: bağlantı, montaj sırasında uygulanan orijinal yükü sıcaklık, sürtünme ve oturma etkileriyle değişen koşullar altında yeterli sıkma kuvvetini nasıl koruyabilir?
Ön Yükleme, Bağlantının Çalışma Koşuludur
Ön yük, sıkma sırasında bir bağlantı elemanına kasıtlı olarak uygulanan çekme kuvvetidir. Bu kuvvet, dış yüklerin etki etmesinden önce sıkılan parçaları sıkıştırır. Yük yolu iyi tasarlandığında, işletme yükünün büyük bir kısmı bağlantı elemanındaki gerilmenin eşit bir artışına değil, o üyenin sıkışmasındaki azalmaya karşılık gelir. Amacımız, beklenen yük aralığı boyunca eklem yüzeylerinin temas halinde kalmasını sağlamaktır.
Bu ilke özellikle Kılçık küpe yüksek sıcaklıkta çalışan bağlantılar için önemlidir. Bir cıvatalı eklem, iç basınç, boru hareketi, titreşim veya tekrarlayan ısıtma ve soğuma döngüleri gibi etkilere maruz kalabilir. Kalan sıkma yükü çok düşük düşerse conta boşalabilir, yüzeyler mikroskopik düzeyde hareket edebilir ve yorulma koşulları daha az elverişli hâle gelebilir. Analiz yapılmadan montaj torkunu artırmak evrensel bir çözüm değildir: başlangıç yükü, cıvata, somun, dişler ve sıkılan bileşenler için izin verilen sınırlar içinde kalmalıdır.
Neden Sıcaklık, Uyguladığınızı Sandığınız Yükü Değiştirir
Sıcaklık, bir montajın her parçasına aynı şekilde etki etmez. A sarmallı çivi , somun, flanş, washer, conta ve çevre yapı farklı uzunluklara, rijitliklere, malzemelere ve termal genleşme davranışlarına sahip olabilir. Sıcaklık değiştiğinde, kısıtlanmış genleşmeler kuvvet dengesini değiştirir. Malzeme kombinasyonuna ve geometriye bağlı olarak, cıvata yükü ısıtma sırasında artabilir veya azalabilir; daha sonra soğuma sırasında tekrar değişebilir.
Isı ayrıca zamanı önemli kılar. Yüksek sıcaklıkta, yerel oturma, gömülme, bağlantı elemanlarının hassas bölgelerinde sürünme ve gerilme gevşemesi eksenel yükü azaltabilir. Bu kayıp yalnızca "torkun gevşemesi" değildir; bu, tüm bağlantının kuvvet durumundaki bir değişikliktir. Bu nedenle, bir anahtarla kaydedilen tork, termal beklemeden sonra ön yüklemin uygun kalması için bir kanıt değildir.
Hedef ön yükleme seçmeden önce gözden geçirilecek üç mekanizma
- Farklı genleşme: çubuğun ve sıkma uzunluğundaki her katmanın termal tepkisini karşılaştırın; yalnızca flanş malzemesini değil.
- Gevşeme ve oturma: yüzey düzleştirilmesi, conta davranışı, kaplamalar, diş oturumu ve işletme sıcaklığında akma eğilimi gösteren herhangi bir malzeme için hesap yapılır.
- Sürtünme değişimi: aynı tork değeri, yağlama, yüzey pürüzlülüğü, kaplama veya yatak yüzeyi koşullarında değişiklik olduğunda farklı çekme kuvvetleri oluşturabilir.
Pratik bir ön yükleme hesabı bu nedenle minimum kalıcı yük durumunu ve maksimum yük durumunu kullanır. Minimum durum, ayrılmayı, sızıntıyı veya kaymayı kontrol eder. Maksimum durum ise cıvata gerilmesini, diş sökülmesini, yatak basıncını ve daha yumuşak sıkıştırılan malzemeye verilebilecek hasarı kontrol eder. Kabul edilebilir aralık, yalnızca bir katalog tork değeri değil, çalışma koşulu tarafından belirlenmelidir.
Yük yolu için Cıvata Konfigürasyonunu Seçin
K çift uçlu somun cıvata bir bileşenin tekrar tekrar monte edilmesi gerektiğinde veya bir kapak her çıkarıldığında dişli taban malzemesinin bozulmaması gerektiğinde genellikle kullanışlıdır. Bir ucu taban elemanına sabit olarak yerleştirilirken, dışarıda kalan uçtaki somun sıkma eylemini sağlar. Bu düzenleme iç dişleri koruyabilir; ancak montaj derinliğini, temas uzunluğunu, runout'u (döner parçalardaki eksantriklik) ve alttan boşluğu ön yükleme planının bir parçası haline getirir.
K kaynak çivi farklı bir montaj sorununu çözer: bir kaynak işlemiyle sabit bir bağlantı noktası oluşturur; bunun yerine dişli uçlu bir montajdan yararlanmaz. Kaynak prosedürü, taban malzemesi, ısı etkilenmiş bölge ve uygulanan yük bu kullanım için değerlendirilmedikçe, yüksek sıcaklıkta basınçlı bağlantı cıvatası ile değiştirilebilir kabul edilmemelidir. Bağlantı yöntemi, tasarım incelemesinin ele alması gereken hasar biçimlerini değiştirir.
Terim şerit bolt genellikle her iki ucunda somunla kullanılan tamamen dişli bir bağlantı elemanı için kullanılır. Flanş işleri ve diğer kritik eklemler için çizim tanımını, belirtilen malzeme sınıfını, vida sınıfını, somun eşleşmesini, yüzey işleme türünü ve gerekli çıkıntıyı doğrulayın. İsimler, tam bir bağlantı sistemi spesifikasyonundan daha az önemlidir.
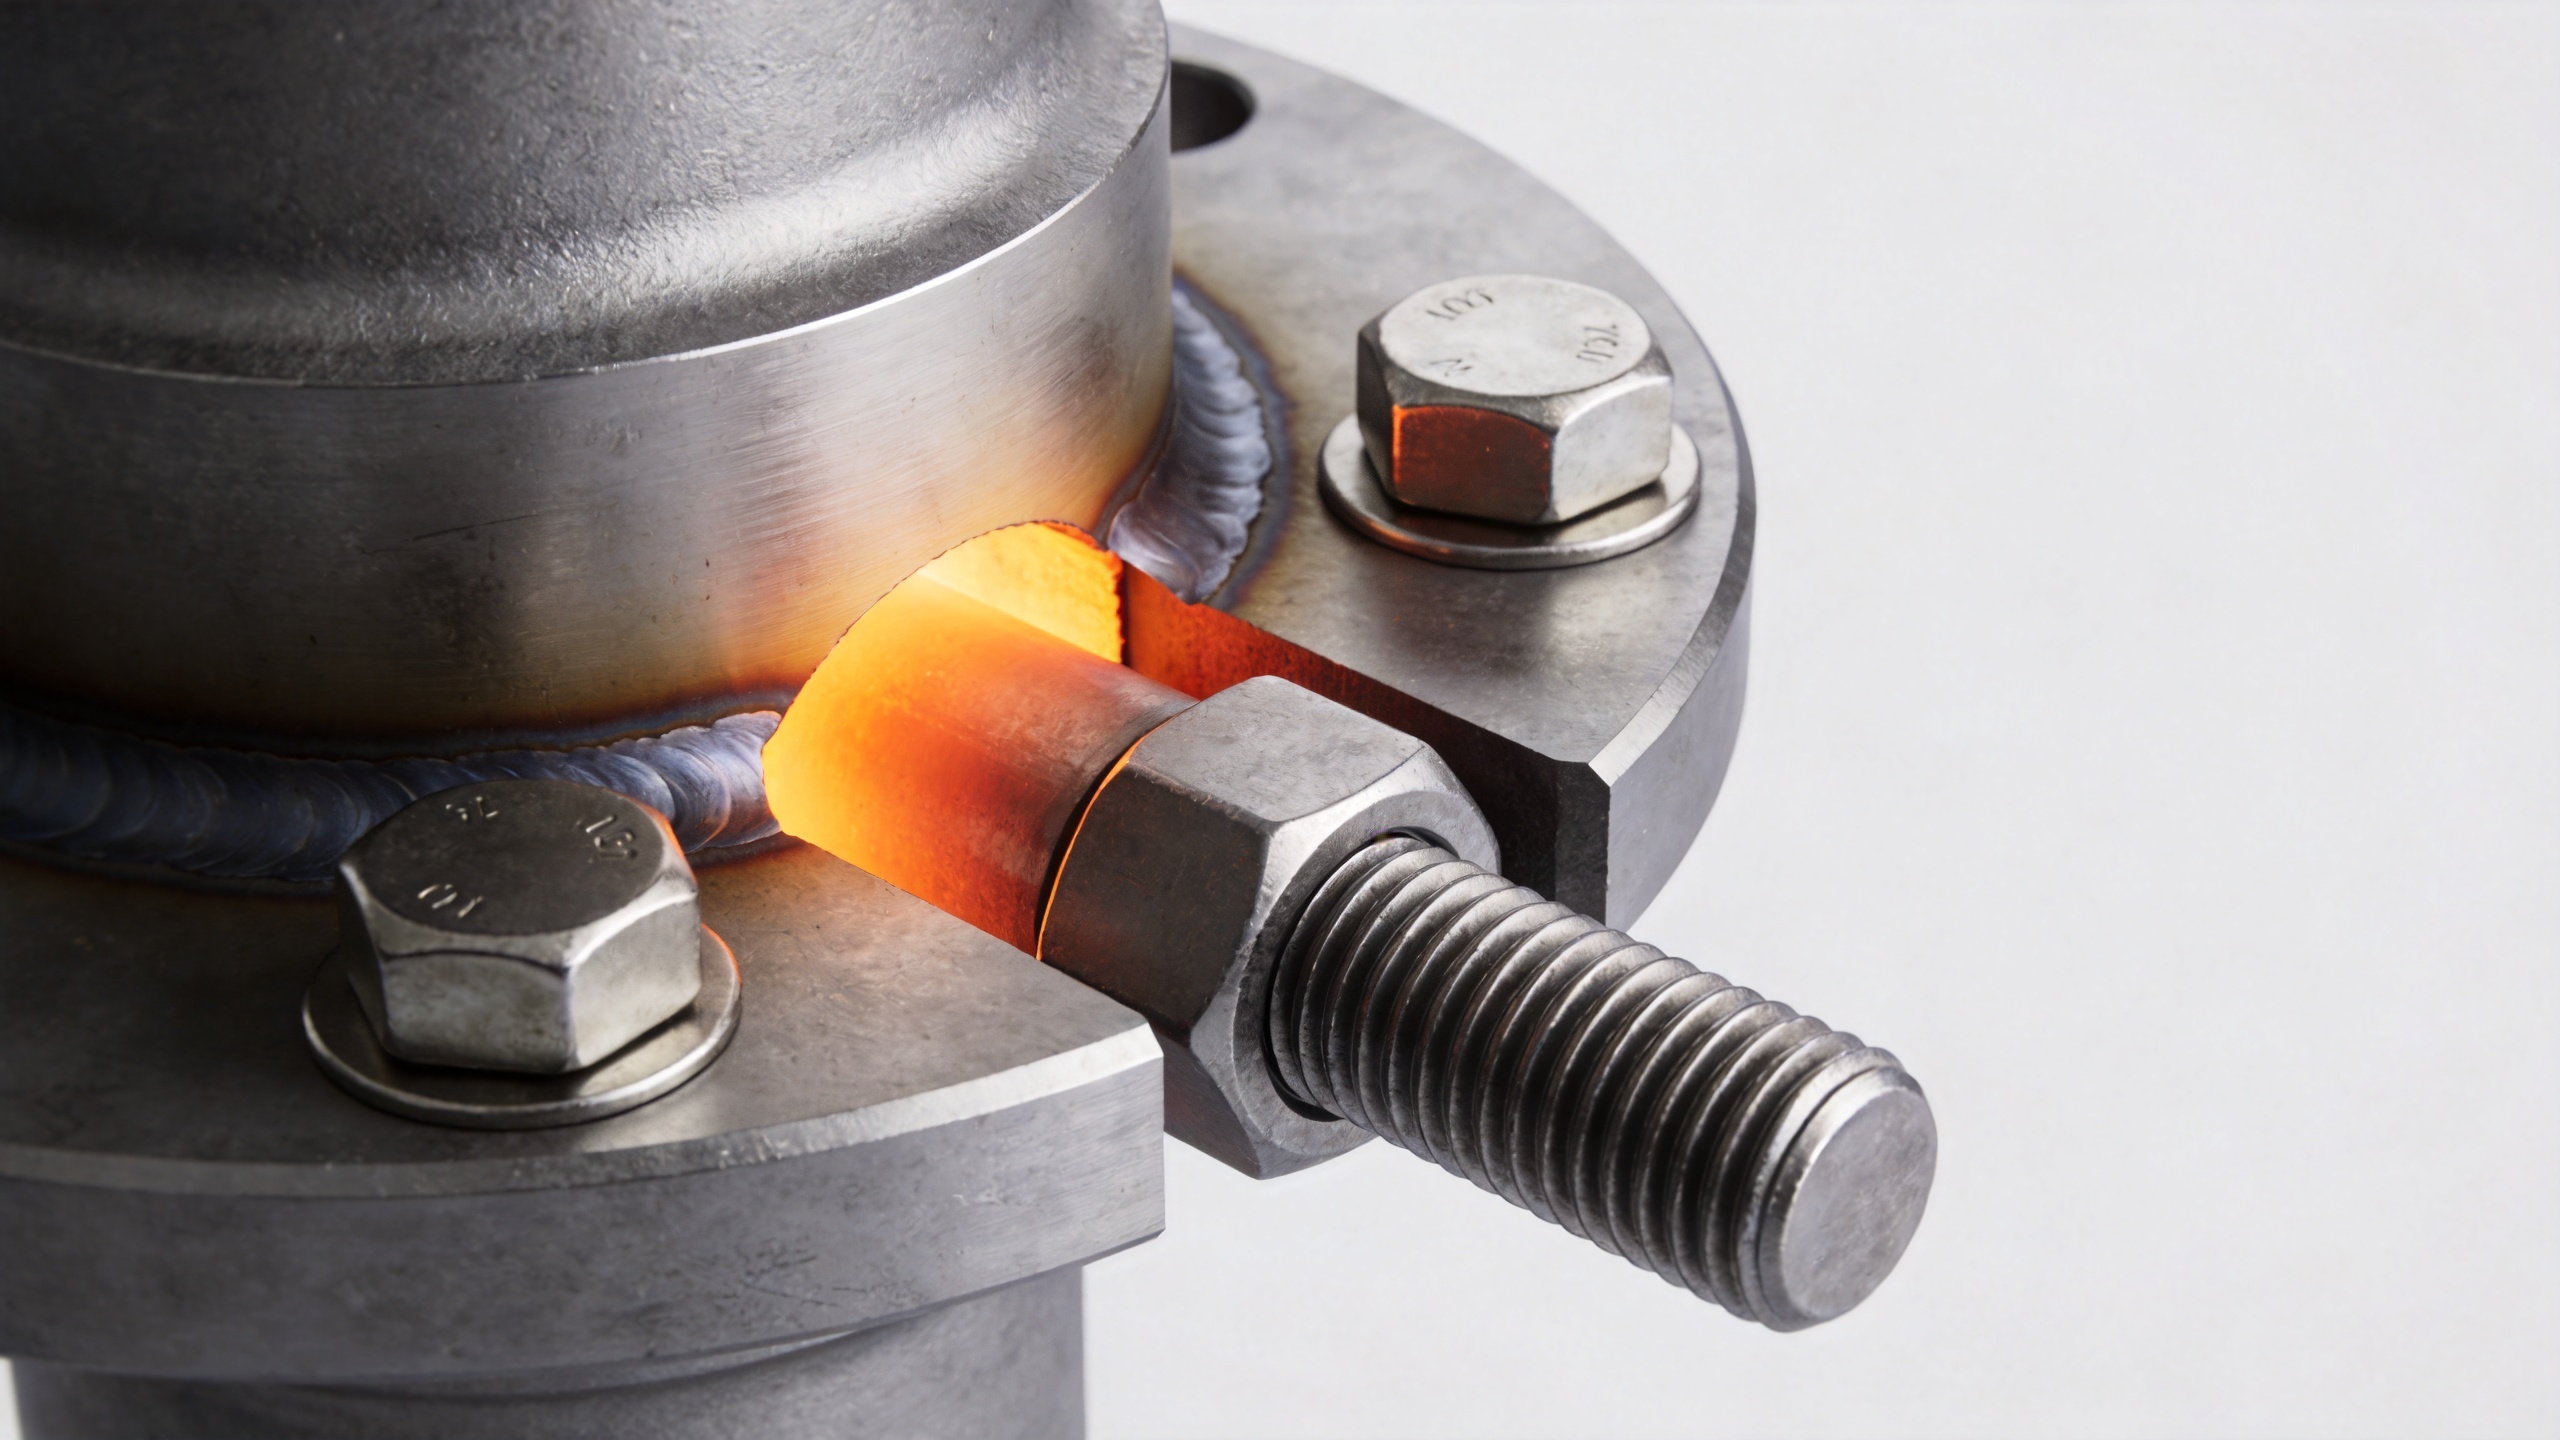
Sadece bir sıkma talimatı değil, bir Ön Yük Stratejisi oluşturun
Üretim işleri için kullanışlı bir strateji, anahtarın elde alınmasından önce başlar. Önce kullanım koşulları kapsamını tanımlayın: montaj sıcaklığı, çalışma sıcaklık aralığı, basınç veya dış yükler, çevrim sayısı, titreşim, erişim kısıtlamaları ve bakım yaklaşımı. Ardından, eklemin katman yığın analizi ve malzeme verilerini kullanarak hedef bağlantı elemanı yükünü ve kabul edilebilir üst ve alt sınırları belirleyin.
- Tam bağlantı sisteminin tümünü belirtin. Cıvata malzemesini ve durumunu, somunları, washer'ları (rondelaları), yağlamayı veya kaplamayı, diş uyumunu ve temizlik gereksinimlerini belirtin. Tek bir öğenin değiştirilmesi sürtünmeyi ve dolayısıyla gerçek ön yükü değiştirebilir.
- Takma işlemini ve kavramayı kontrol edin. Çift uçlu cıvatanın yeterli takılma derinliğine sahip olduğunu ve alt yüzeye oturmadığını doğrulayın; ayrıca yüklü uzunluğun uygun elastikiyeti sağladığını teyit edin. Çok kısa bir etkili uzama uzunluğu, ön yükü oturma kayıplarına karşı daha duyarlı hâle getirebilir.
- Kontrollü bir montaj yöntemi seçin. İşlem doğrulanmışsa tork uygulaması daha az kritik uygulamalar için uygun olabilir. Kritik bağlantılar için kalibre edilmiş tork-gerilme testleri, ölçülen uzama, hidrolik gerilme ya da geometri ve prosedüre uygun başka bir yöntem değerlendirilmelidir.
- Belirlenmiş bir sırayı kullanın. Çapraz desen geçişleri ve aşamalı yükleme, flanşlar ve kapaklar çevresinde sıkıştırmanın dengeli dağılmasına yardımcı olur. Sırayı, kullanılan aletin kalibrasyon durumunu, yağlayıcının durumunu ve nihai ayarları kaydedin.
- Sıcak koşulları doğrulayın. Servis riski gerektirdiğinde, sıcaklık maruziyeti testi ile temsilci montajları test edin ve planlanan yeniden kontrol, tekrar sıkma veya alternatif donanımın gerekçelendirilip gerekçelendirilmediğini belirleyin. Genel bir yeniden sıkma kuralının her bağlantıya uygun olduğunu varsaymayın.
Yüksek Sıcaklık Montajlarında Yaygın Önyükleme Hataları
Terminolojiyi Denetim Kaydının Bir Parçası Hale Getirin
Açık terminoloji, bir montaj ekibinin doğru prosedürü uygulamasına yardımcı olur. Montajın şunlardan hangisini kullandığını kaydedin Kılçık küpe ,sarmallı çivi ,çift uçlu somun cıvata ,kaynak çivi , veya şerit bolt . Tanımlayıcı, çizimde, üretim takip formunda ve denetim sayfasında yer almalıdır. Kritik Kılçık küpe , belirtilen sarmallı çivi dişli etkileşim derinliğini ve somun sıkma durumunu belgeleyin.
| Sabitleştirme elemanı terimi | Önyükleme inceleme noktası |
|---|---|
| Kılçık küpe | Cıvatalar, tanımlanmış bir hedef yük aralığına ve bir montaj kaydına ihtiyaç duyar. |
| sarmallı çivi | Her vida pimi için bağlantı doğrulaması ve vida sürtünmesinin kontrol edilmesi gerekir. |
| çift uçlu somun cıvata | Çift uçlu vida, monte edilen uç ve somun ucu için ayrı ayrı kontroller gerektirir. |
| kaynak çivi | Kaynaklı vida, bağlantı incelemesinin yanı sıra yük yolu incelemesi de gerektirir. |
| şerit bolt | Vida cıvatası, eşleştirilmiş somunlar ve belgelenmiş sıkma sırası gerektirir. |
Bakım sırasında kontrol edin Kılçık küpe i̇lgili termal döngüden sonra. Şunların doğrulanması gerekir: sarmallı çivi taban vida dişinde yer değiştirmemiş olmalı, çift uçlu somun cıvata dibe oturmamış olmalı, bir kaynak çivi bağlantı ile ilgili herhangi bir endişe göstermemeli ve her şerit bolt belirtilen prosedüre göre değerlendirilmelidir. Bu terminoloji, bulguların izlenebilir olmasını sağlar ve genel bir tork notunun, ekleme özelindeki ön yükleme planını yerine geçmesini engeller.
Endüstriyel Cıvatalar İçin Bir Satın Alma ve Kalite Kontrol Listesi
- Çizimin doğru endüstriyel cıvata konfigürasyonunu, diş formunu, uzunluğunu ve bağlantı gereksinimini belirttiğini doğrulayın.
- Cıvata ve somun malzemesini belirtilen sıcaklık ve korozyon ortamına uyacak şekilde seçin; ardından projenin gerektirdiği belgeleri doğrulayın.
- Tork değerleri üretimde kullanılmaya başlamadan önce izin verilen yağlama, kaplama ve temizlik koşullarını tanımlayın.
- Bağlantının güvenliğe, basınca veya işletme sürekliliğine kritik olduğu durumlarda parti takip edilebilirliği ve boyutsal kontroller talep edin.
- Tedarikçiler, yüzey işlemleri, tork prosedürleri veya bağlantı malzemeleri değiştirildiğinde temsilci montaj denemeleri kullanın.
- Ekip, ön yükleme işlem verilerini daha sonraki muayene bulgularıyla karşılaştırabilmek için montaj kayıtlarını saklasın.
Qingdao Jeekuu Hardware Ürünler Co., Ltd., cıvata, vida, somun, washer, donanım ve dişli çubuk gibi endüstriyel bağlantı elemanlarını tedarik eder. Sıcaklık hassasiyeti gösteren bir bağlantı için, bağlantı elemanı konfigürasyonunun yalnızca ismine göre değil, gerçek uygulamaya göre değerlendirilebilmesi amacıyla çizim, malzeme gereksinimi, kullanım aralığı, montaj yöntemi ve muayene beklentilerini paylaşınız.
Sonuç
Yüksek sıcaklıklı bağlantılar, uygulanan tork ile korunan ön yük arasındaki farkı göz ardı edilemez hale getirir. Etkili stratejiler Kılçık küpe belirlenmiş bir yük penceresiyle başlar, termal genleşmeyi ve gevşemeyi dikkate alır, tüm bağlantı elemanı sistemini kontrol eder ve montaj yöntemini temsil edici koşullar altında doğrular. Uygulama bir dişli pim, çift uçlu pim, kaynaklı pim ya da pim cıvatası kullanıyor olsun, amaç aynıdır: bağlantı elemanlarını oluşturan bileşenleri aşırı yüklemeden, hizmet süresince uygun bağlantı sıkıştırmasını korumak.

