 EN

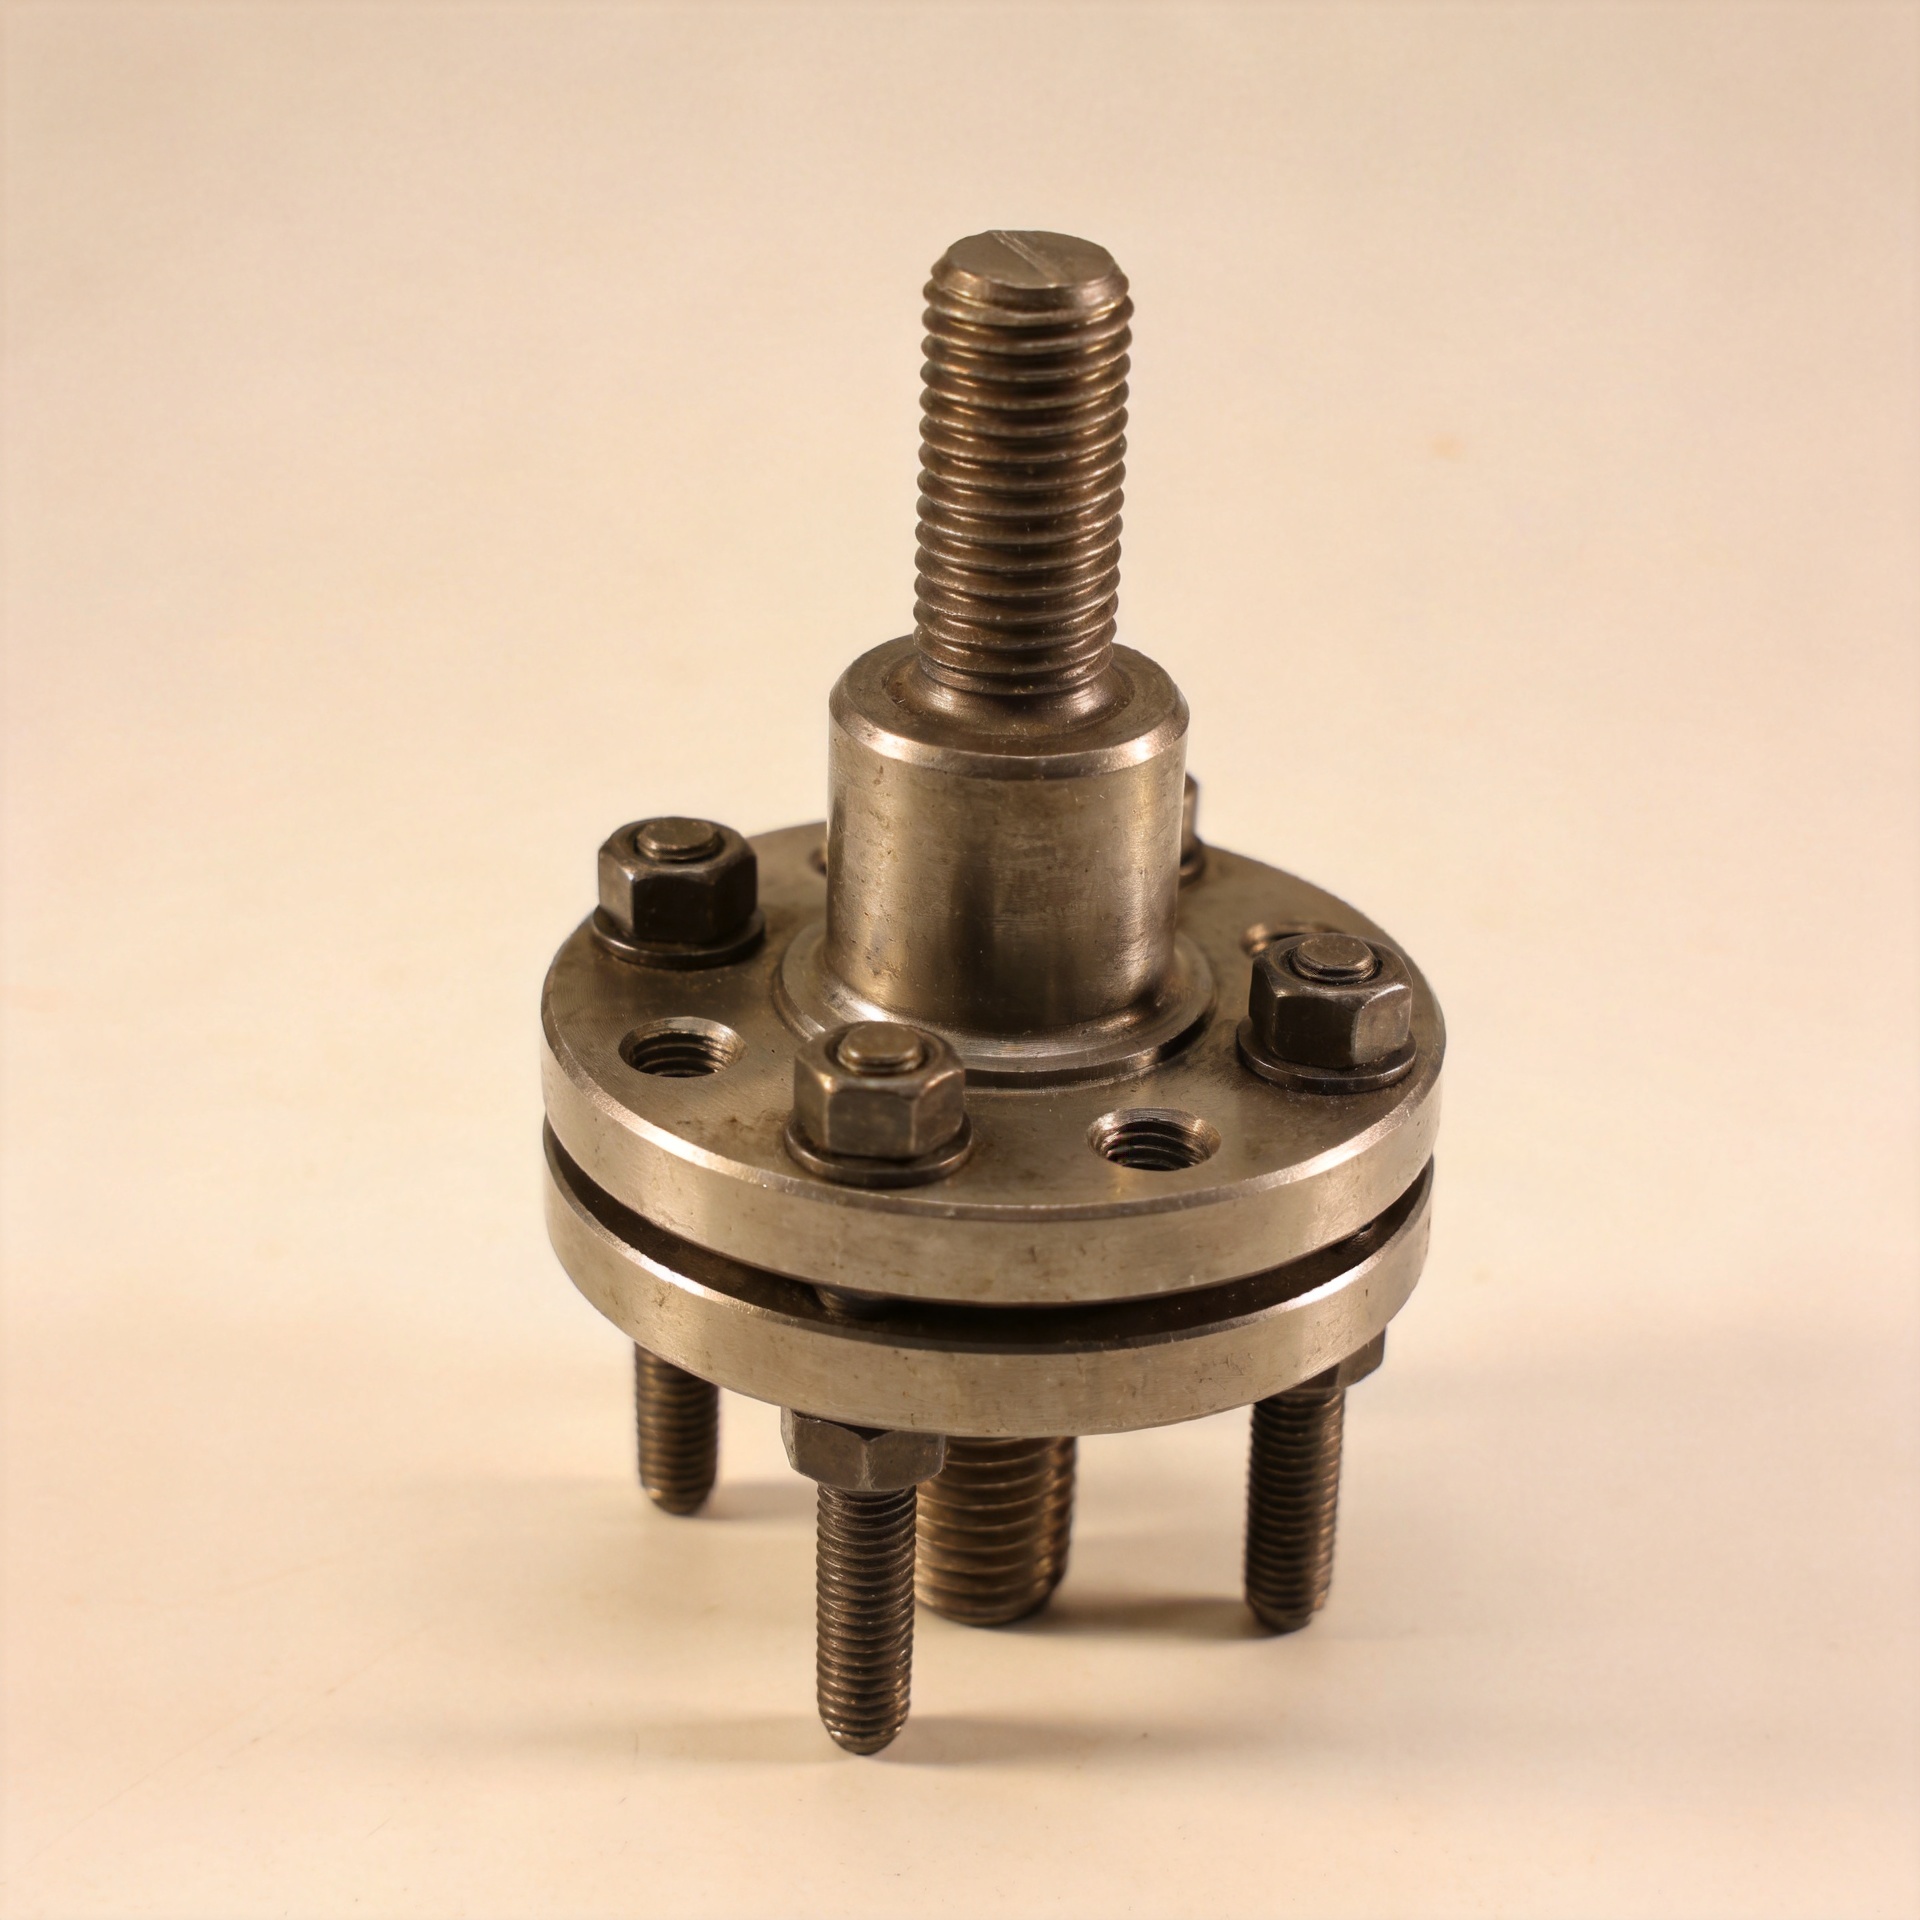
چرا استراتژی پیشبارگذاری پیچهای مهرهدار در اتصالات با دمای بالا اهمیت دارد
در اتصال پیچومهرهای با دمای بالا، گشتاور نصب تنها نقطه شروع است. آنچه در طول بهرهبرداری، فلنج، پوشش یا سطح تماس سازهای را پایدار نگه میدارد، بار فشردهسازی باقیمانده است. به همین دلیل، استراتژی پیشبارگذاری برای پیچهای برجسته (استاد) نیازمند توجهی برابر با انتخاب ماده، عمق درگیری ر threads و ترتیب سفتکردن است. یک اتصال ممکن است در زمان مونتاژ سالم به نظر برسد، اما پس از قرار گرفتن در معرض گرما، حاشیه آببندی یا سختی اتصال را از دست بدهد، در صورتی که پنجره پیشبارگذاری آن برای کل چرخه عملیاتی طراحی نشده باشد.
این مقاله به پیچهای صنعتی ر threadدار اشاره دارد، نه به پیچهای جواهرسازی. پیچهای برجسته (استاد) , نه به پیچهای جواهرسازی. برای مهندسان و خریدارانی که با تجهیزات فرآیندی، سازههای فولادی، اتصالات لولهها یا ماشینآلات کار میکنند، پرسش عملی ساده است: چگونه میتوان اتصال را طوری طراحی کرد که پس از تأثیر دما، اصطکاک و نشست، فشار کافی را حفظ کند؟
پیشبارگذاری شرایط کاری اتصال است
پیشبارگذاری نیروی کششی است که عمدتاً در هنگام سفت کردن یک پیچ یا بولت به آن اعمال میشود. این نیرو قطعات محکمشده را پیش از ورود بارهای خارجی فشرده میسازد. اگر مسیر انتقال بار بهدرستی طراحی شده باشد، بخش عمدهای از بار کاری توسط کاهش این فشار در قطعات محکمشده جذب میشود، نه افزایش معادل نیروی کششی در پیچ یا بولت. هدف این است که صفحات اتصال در طول محدودهی بارهای پیشبینیشده همچنان در تماس با یکدیگر باقی بمانند.
این اصل بهویژه برای پیچهای برجسته (استاد) در سرویسهای دمای بالا اهمیت دارد. یک اتصال پیچدار ممکن است تحت فشار داخلی، حرکت لولهها، ارتعاش یا چرخههای مکرر گرمشدن و سردشدن قرار گیرد. اگر بار محکمکنندهی باقیمانده بیش از حد کاهش یابد، واشرها ممکن است از حالت بارگذاری خارج شوند، سطوح ممکن است بهصورت ریزحرکتی جابهجا شوند و شرایط خستگی ممکن است نامطلوبتر شوند. افزایش گشتاور نصب بدون تحلیل علمی راهحلی عمومی نیست: بار اولیه باید در محدودهی مجاز برای پیچ، مهره، ر threads و قطعات محکمشده باقی بماند.
چرا گرما باری را که فکر میکردید اعمال کردهاید تغییر میدهد
دما بر همهٔ بخشهای یک مجموعه بهصورت یکسان اثر نمیگذارد. مسمار گرهدار پیچ، مهره، فلنج، واشر، آببند و سازهٔ اطراف میتوانند طولها، سفتیها، مواد و رفتار انبساط حرارتی متفاوتی داشته باشند. با تغییر دما، انبساط محدودشدهٔ این اجزا تعادل نیرو را تغییر میدهد. بسته به ترکیب مواد و هندسه، بار واردبر پیچ ممکن است در حین گرمشدن افزایش یابد یا کاهش یابد و سپس در حین سردشدن دوباره تغییر کند.
گرما زمان را نیز مهم میکند. در دمای بالاتر، نشست محلی، فرونشست، خزش در اجزای مناسب اتصال و کاهش تنش میتوانند بار محوری را کاهش دهند. این کاهش صرفاً «کاهش گشتاور» نیست؛ بلکه تغییری در وضعیت نیروی کل اتصال است. این دلیل آن است که گشتاور ثبتشده توسط گشتاورسنج اثباتی بر مناسب بودن پیشبار پس از مدتی نگهداری در دمای بالا نیست.
سه مکانیسمی که پیش از انتخاب پیشبار هدف باید بررسی شوند
- منبسطشدن نامساوی: پاسخ حرارتی میلهٔ پیچ و هر لایه در طول قفلشده را مقایسه کنید، نه فقط مادهٔ فلنج.
- کاهش تنش و نشست: برای تسطیح سطح، رفتار واشر، پوششها، نشستن ر threadها و هر مادهای که در دمای کار تغییر شکل خزشی نشان دهد، در نظر گرفته میشود.
- تغییرات اصطکاک: همان گشتاور میتواند در صورت تغییر روغنکاری، پرداخت سطحی، آبکاری یا وضعیت سطح تماس، کشش متفاوتی ایجاد کند.
بنابراین، محاسبه عملی پیشبارگذاری از حالت بار باقیماندهٔ حداقل و حالت بار حداکثر استفاده میکند. حالت حداقل برای بررسی خطر جدایی، نشت یا لغزش به کار میرود. حالت حداکثر برای ارزیابی تنش پیچ، پارگی دندانهها، فشار تماسی و آسیب به مادهٔ نرمترِ قطعهٔ بین دو سطح بستهشده به کار میرود. شرایط عملیاتی — نه صرفاً مقدار گشتاور ذکرشده در کاتالوگ — باید محدودهٔ قابل قبول را تعیین کند.
پیکربندی پیچ مناسب را برای مسیر انتقال بار انتخاب کنید
ا میلهٔ دوسر اغلب زمانی مفید است که قطعهای باید بهطور مکرر مونتاژ شود یا اینکه مادهٔ پایهٔ ر thread دار نباید هر بار که درپوش برداشته میشود، مورد تأثیر قرار گیرد. یک سر آن در عضو پایه ثابت میماند، در حالی که صفحهٔ فلزی (نات) روی سر باز آن، نیروی فشار را فراهم میکند. این روش میتواند ر threads داخلی را محافظت کند، اما عمق نصب، طول درگیری، انحراف محوری و فاصلهٔ ایمنی در انتهای سوراخ را نیز باید در برنامهٔ پیشتنیدگی در نظر گرفت.
ا پیچ جوشی مسئلهٔ مونتاژی متفاوتی را حل میکند: با جوشکاری، نقطهٔ اتصال ثابتی ایجاد میکند نه اینکه به انتهای ر thread دار نصبشده وابسته باشد. نباید آن را بهجای پیچمیلهٔ اتصال فشاری با مقاومت در برابر دماهای بالا بهکار برد، مگر اینکه روش جوشکاری، مادهٔ پایه، منطقهٔ تحت تأثیر حرارت و بار واردشده برای این کاربرد ارزیابی شده باشند. روش اتصال، حالتهای شکست را تغییر میدهد و این امر باید در بررسی طراحی لحاظ شود.
اصطلاح بولت مطالعه معمولاً برای پیچهایی با رزوه کامل که از دو طرف با مهره استفاده میشوند، به کار میرود. برای کارهای فلنج و سایر اتصالات حیاتی، تعریف نقشه، درجه مواد مشخصشده، رده رزوه، جفتبندی مهره، پوشش سطحی و میزان بیرونزدگی مورد نیاز را تأیید کنید. نامها از مشخصات کامل سیستم پیچبندی اهمیت کمتری دارند.
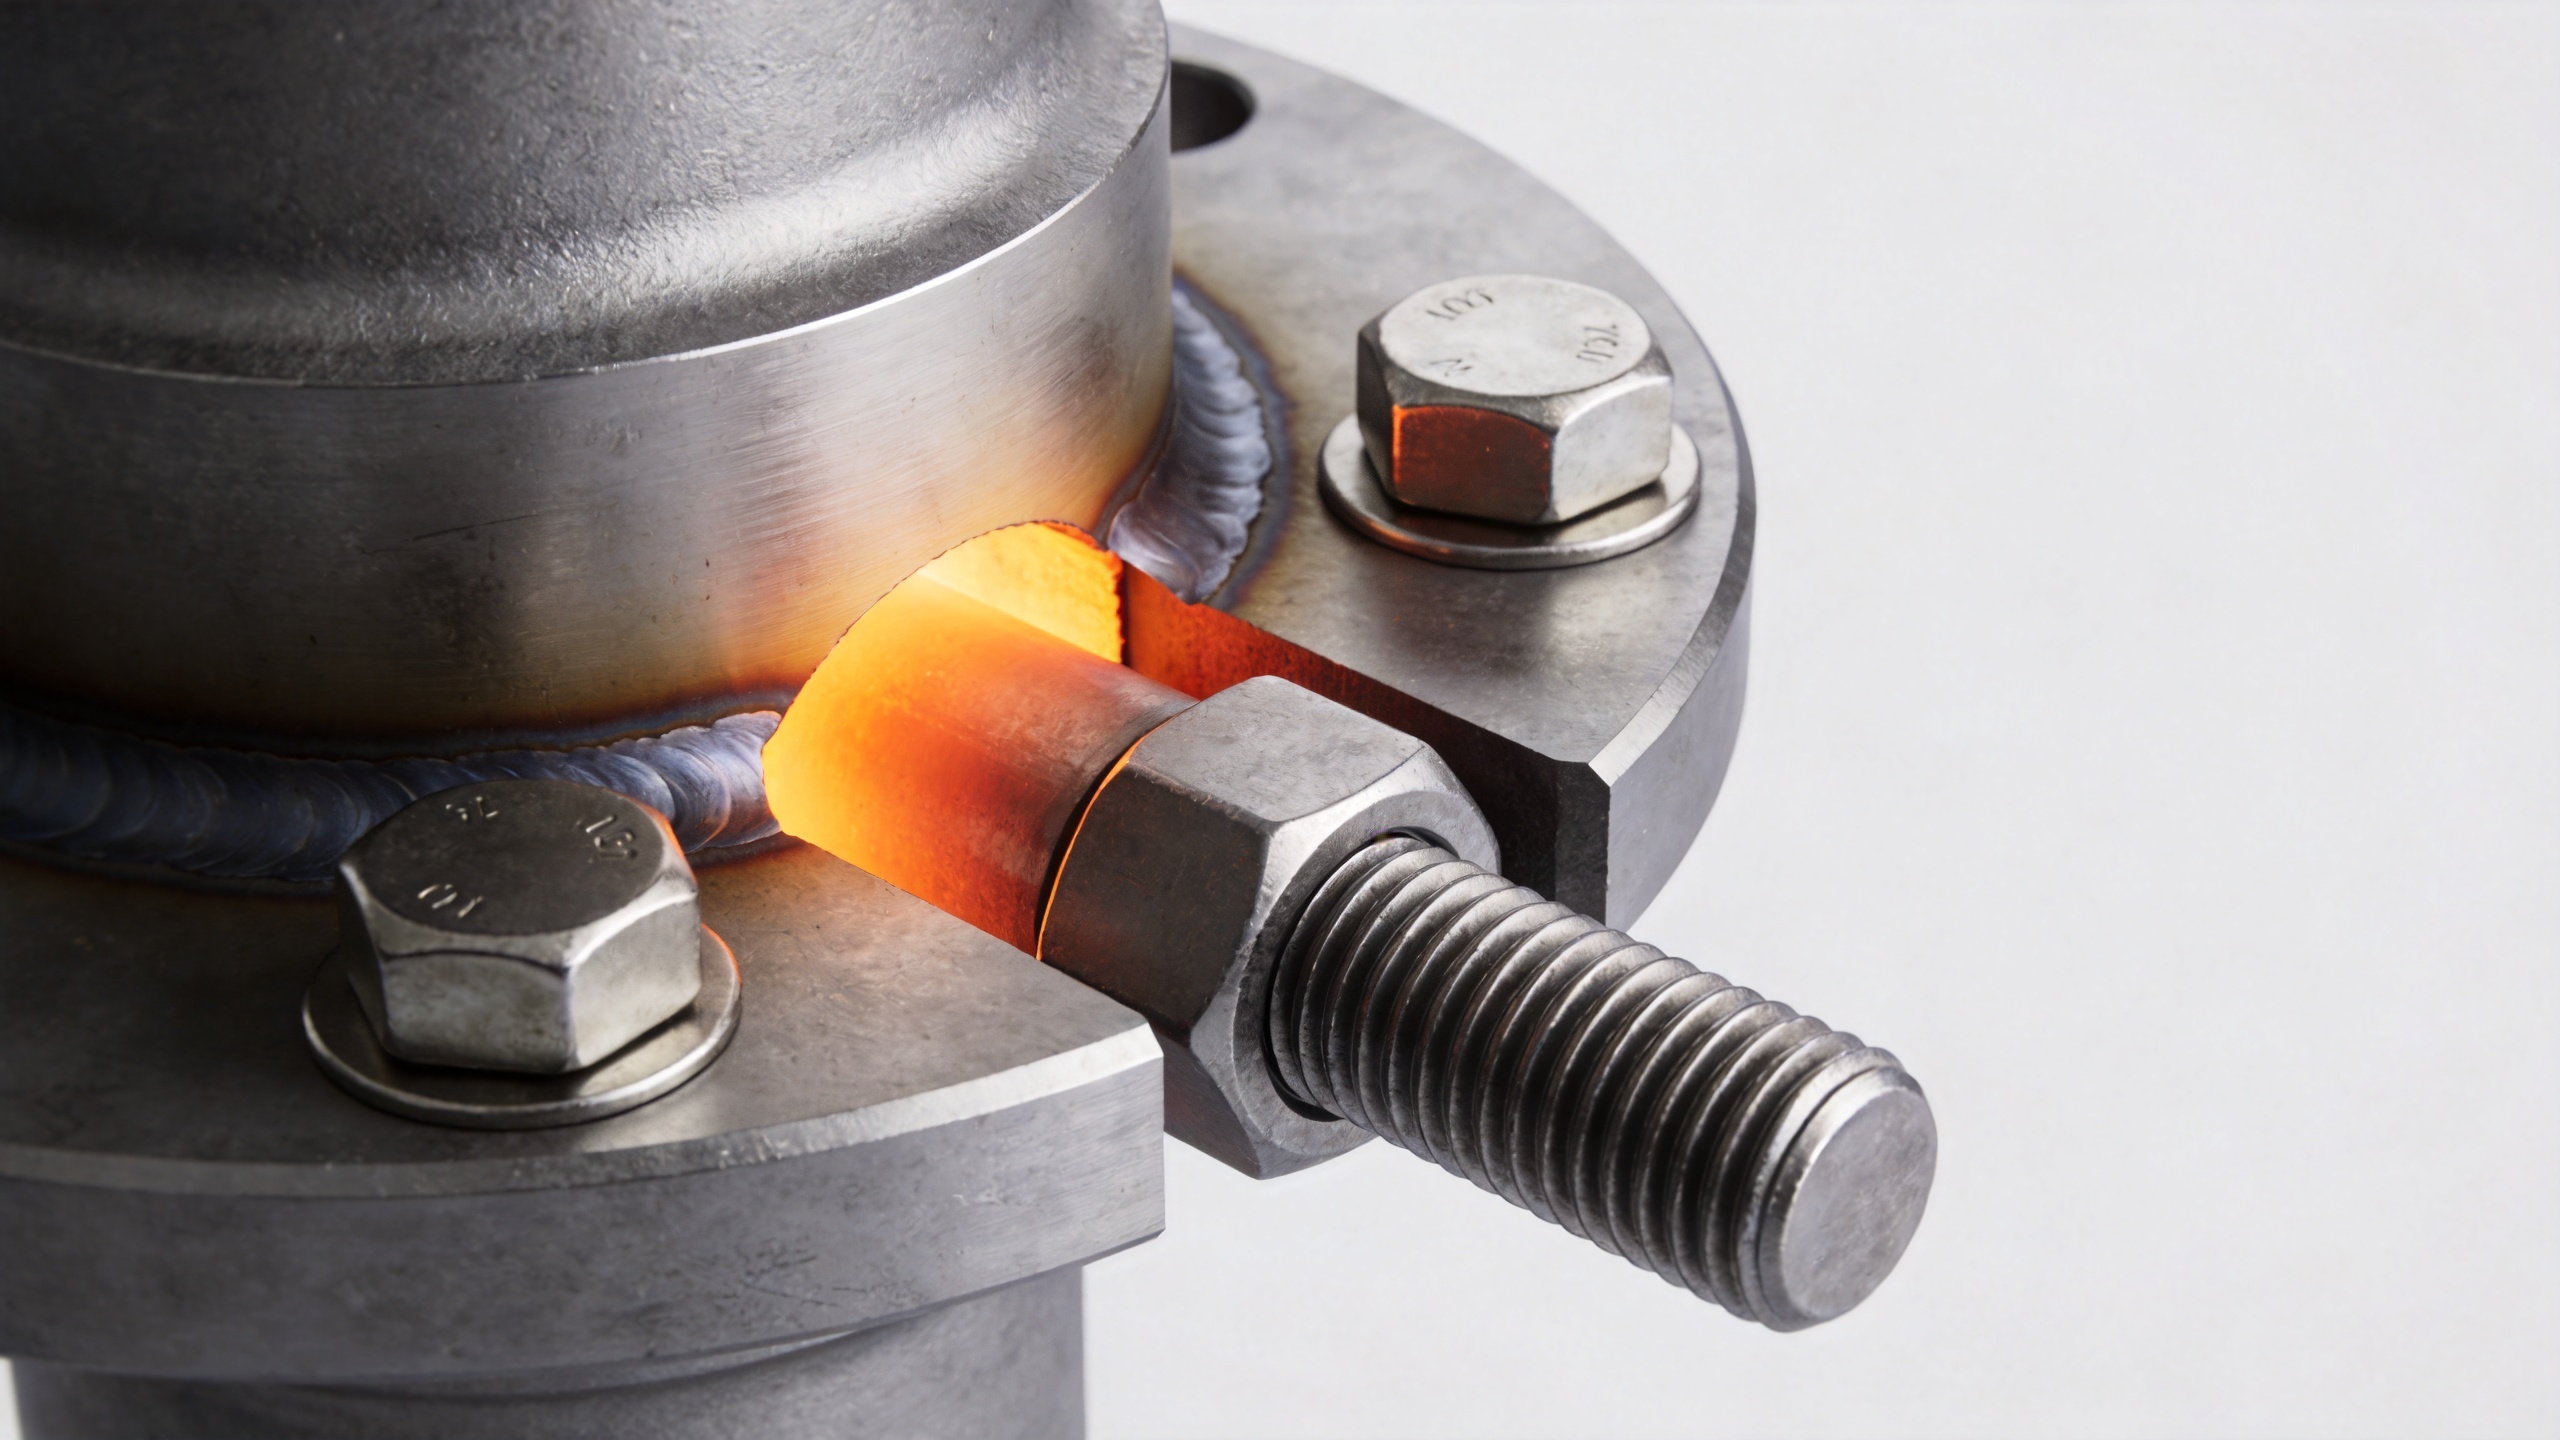
استراتژی پیشبارگذاری را طراحی کنید، نه صرفاً دستورالعمل سفتکردن.
برای کارهای تولیدی، یک استراتژی کاربردی از زمانی آغاز میشود که آچار هنوز برداشته نشده است. ابتدا محیط خدمات را تعریف کنید: دمای مونتاژ، محدوده دمای کار، فشار یا بارهای خارجی، تعداد چرخهها، ارتعاش، محدودیتهای دسترسی و رویکرد نگهداری. سپس بار هدف پیچ و محدودههای بالا و پایین قابل قبول را با استفاده از تحلیل انباشتگی اتصال و دادههای مواد تعیین کنید.
- سیستم کامل پیچبندی را مشخص کنید. جنس و وضعیت پیچهای مهرهدار، مهرهها، واشرها، روانکننده یا پوشش، تناسب دندانهها و الزامات تمیزکاری را مشخص کنید. تغییر هر یک از این موارد میتواند اصطکاک و در نتیجه پیشبارگذاری واقعی را تغییر دهد.
- کنترل درگیری و گرفتن بار. تأیید کنید که پیچ مهرهدار دوسر دارای درگیری کافی بدون رسیدن به انتهای سوراخ است و طول بارگذاریشده انعطافپذیری مناسبی فراهم میکند. طول کشش مؤثر بسیار کوتاه میتواند پیشبارگذاری را نسبت به اتلاف نشستن حساستر کند.
- روش نصب کنترلشدهای را انتخاب کنید. گشتاور ممکن است برای کاربردهای با اهمیت کمتر مناسب باشد، مشروط بر اینکه فرآیند اعتبارسنجی شده باشد. برای اتصالات حیاتی، آزمون کالیبرهشده گشتاور-کشش، اندازهگیری افزایش طول، کشش هیدرولیکی یا روش دیگری که با هندسه و رویه مربوطه سازگان دارد را در نظر بگیرید.
- از یک ترتیب تعریفشده استفاده کنید. عبورهای الگوی متقاطع و بارگذاری مرحلهای به توزیع فشار دور لبههای فلنج و پوششها کمک میکنند. ترتیب، وضعیت کالیبراسیون ابزار، وضعیت روانکننده و تنظیمات نهایی را ثبت کنید.
- شرایط داغ را اعتبارسنجی کنید. در جایی که خطر خدماترسانی این کار را توجیه میکند، مجموعههای نماینده را با قرار دادن در معرض دما آزمایش کنید و بررسی کنید که آیا بازبینی برنامهریزیشده، تنظیم مجدد گشتاور یا استفاده از قطعات جایگزین توجیهپذیر است یا خیر. فرض نکنید که یک قاعدهٔ عمومی برای تنظیم مجدد گشتاور برای همهٔ اتصالها مناسب است.
اشتباهات رایج در ایجاد پیشبار در مجموعههای دمای بالا
گنجاندن اصطلاحات در سند بازرسی
استفاده از اصطلاحات روشن به تیم نصب کمک میکند تا روش صحیح را اعمال کند. ثبت کنید که آیا مجموعه از پیچهای برجسته (استاد) ، مسمار گرهدار ، میلهٔ دوسر ، پیچ جوشی یا بولت مطالعه استفاده میکند. شناسه باید در نقشه، برگهٔ پیگیری و صفحهٔ بازرسی درج شود. برای اتصالهای حیاتی پیچهای برجسته (استاد) ، مقدار مشخصشدهٔ مسمار گرهدار درگیری و شرایط سفتکردن مهره را مستند کنید.
| اصطلاح پیچومهره | نقطهٔ بازبینی پیشبار |
|---|---|
| پیچهای برجسته (استاد) | برای پیچهای استوانهای (استاد)، پنجرهٔ بار هدف تعریفشده و سند نصب الزامی است. |
| مسمار گرهدار | هر پیچ مهرهدار نیازمند تأیید درگیری و کنترل اصطکاک رزوه است. |
| میلهٔ دوسر | یک پیچ دوسر نیازمند بررسیهای جداگانه برای سر نصبشده و سر مهره است. |
| پیچ جوشی | یک پیچ جوشی نیازمند بررسی اتصال و همچنین بررسی مسیر بار است. |
| بولت مطالعه | یک پیچ مهرهدار نیازمند مهرههای هماهنگ و ترتیب سفتکردن مستندشده است. |
در زمان نگهداری، بازرسی کنید پیچهای برجسته (استاد) پس از چرخه حرارتی مربوطه. تأیید کنید که مسمار گرهدار در رزوه پایهاش جابهجا نشده باشد، که میلهٔ دوسر به انتهای رزوه نرسیده باشد، که یک پیچ جوشی هیچ مشکلی در اتصال نداشته باشد، و اینکه هر بولت مطالعه بر اساس رویه مشخصشدهاش ارزیابی شده باشد. این واژگان، یافتهها را ردیابیپذیر میکند و از جایگزینی یک یادداشت عمومی گشتاور بهجای یک طرح پیشبارگذاری خاص برای اتصال جلوگیری میکند.
فهرست بازرسی تهیه و کیفیت برای پیچهای صنعتی
- تأیید اینکه نقشه، پیکربندی صحیح پیچهای صنعتی، شکل دندانهها، طول و نیاز به درگیری را مشخص کرده است.
- مواد پیچ و مهره را با محیط دمایی و خوردگی تعیینشده تطبیق دهید و سپس اسناد مورد نیاز پروژه را تأیید کنید.
- قبل از انتشار مقادیر گشتاور به تولید، روغنکاری مجاز، پوشش و وضعیت تمیزکاری را تعریف کنید.
- در مواردی که اتصال از نظر ایمنی، فشار یا زمانبندی عملیات حیاتی است، قابلیت ردیابی لات و بررسی ابعادی را درخواست کنید.
- هنگام تغییر تأمینکنندگان، پوششها، رویههای گشتاور یا مواد اتصال، آزمایشهای نمونهای مونتاژ را انجام دهید.
- سوابق نصب را نگهداری کنید تا تیم بتواند دادههای فرآیند پیشتنیدگی را با یافتههای بازرسی بعدی مقایسه کند.
Qingdao Jeekuu Hardware محصولات شرکت محدود (Co., Ltd.) تامینکنندهٔ اتصالدهندههای صنعتی در دستههای پیچ، بولت، مهره، واشر، تجهیزات باربری و میلههای ر threaded است. برای اتصالی که به دما حساس است، طرح فنی، نیازمندیهای مواد، محدودهٔ کاربرد، روش مونتاژ و انتظارات از بازرسی را ارائه دهید تا پیکربندی اتصالدهنده با توجه به کاربرد واقعی — نه صرفاً بر اساس نام آن — ارزیابی شود.
نتیجهگیری
اتصالهای دمای بالا تفاوت بین گشتاور اعمالشده و پیشبار باقیمانده را غیرقابل چشمپوشی میسازد. راهبردهای مؤثر برای پیچهای برجسته (استاد) شروع با پنجرهٔ بار مشخص، در نظر گرفتن انبساط حرارتی و رلکسیشن، کنترل کل سیستم اتصالدهنده و اعتبارسنجی روش مونتاژ در شرایط نماینده است. چه کاربرد از میلهٔ رزوهدار، میلهٔ دوسر رزوهدار، میلهٔ جوشی یا بولت میلهای استفاده کند، هدف یکسان است: حفظ فشار مناسب اتصال در طول دورهٔ بهرهبرداری بدون ایجاد تنش اضافی روی اجزای تشکیلدهندهٔ آن.

