 EN

لماذا يحدث التشابك العكسي، وكيف يوقف الفنيون هذه الظاهرة
تشابك عرضي مرفق قد يحوِّل عملية تركيب روتينية إلى حدث يتطلّب إعادة العمل. وغالبًا ما تبدأ الأضرار قبل أن يكمل الجزء دورةً كاملة: حيث يلتقي الخيط الذكري بالخيط المستقبل بزاوية، ولا تتشارك الدورات الأولى في نفس الميل، وتؤدي القوة المطبَّقة إلى قطع قمم الخيوط أو تسويتها. وقد يلاحظ الفني أولًا شعورًا خشناً أو مقاومة غير معتادة أو برغيًا يبدو أنه يدخل لكنه لا يستقر بشكل طبيعي.
وبصفتي مهندسًا أركّز على اختيار البراغي ومطابقة التركيب، فأنا أعتبر هذه المسألة مشكلة نظامية بدلًا من كونها خطأً بسيطًا من قِبل المشغل. المسمار ذي الخيوط تؤثّر الخيوط المتداخلة، وزاوية الوصول، والتجهيزات، وسلوك الأداة، وقواعد الفحص جميعها في ما إذا كان البدء نظيفًا أم لا. والاستجابة المفيدة هي التعرُّف على النمط مبكرًا، وإيقاف عملية التثبيت فورًا، ثم تحديد الحالة التي جعلت الانحراف في المحاذاة محتملًا.
ما الذي تسببه ظاهرة التشابك الخيطي في وصلات البراغي
تحدث ظاهرة التشابك الخيطي عندما يدخل برغي مُخَطَّب في ثقب أو صامولة أو إدخال أو أي خيط أنثوي آخر على مسارٍ خاطئ. وبدل أن يتبع الأخاديد الحلزونية الموجودة بالفعل، يمرّ البرغي عبرها عابرًا فوقها. وقد يؤدي هذا إلى إزاحة المادة في أحد الجزأين أو كليهما. وقد يبدو الوصل مشدودًا في البداية، لكن عزم الدوران قد يكون ناتجًا عن تلامسٍ تضرّر بدلًا من حمل التثبيت الصحيح.
يكتسب هذا التمييز أهميةً في أعمال الصيانة والإنتاج. فقد تحتفظ المسمار الذي يبلغ قيمة العزم المطلوبة بعد دخوله بشكل تالف بخيوط مشوَّهة أو بتكرارية منخفضة أو بصعوبة في إزالته لاحقًا. وفي التجميع القابل للصيانة، قد يؤدي إجبار القطعة على الدخول إلى إتلاف المكوِّن المتلقي، الذي قد يكون استبداله أكثر تكلفةً من المسمار نفسه.
لماذا يبدأ النمط
عدم التصاق الخيط الأول
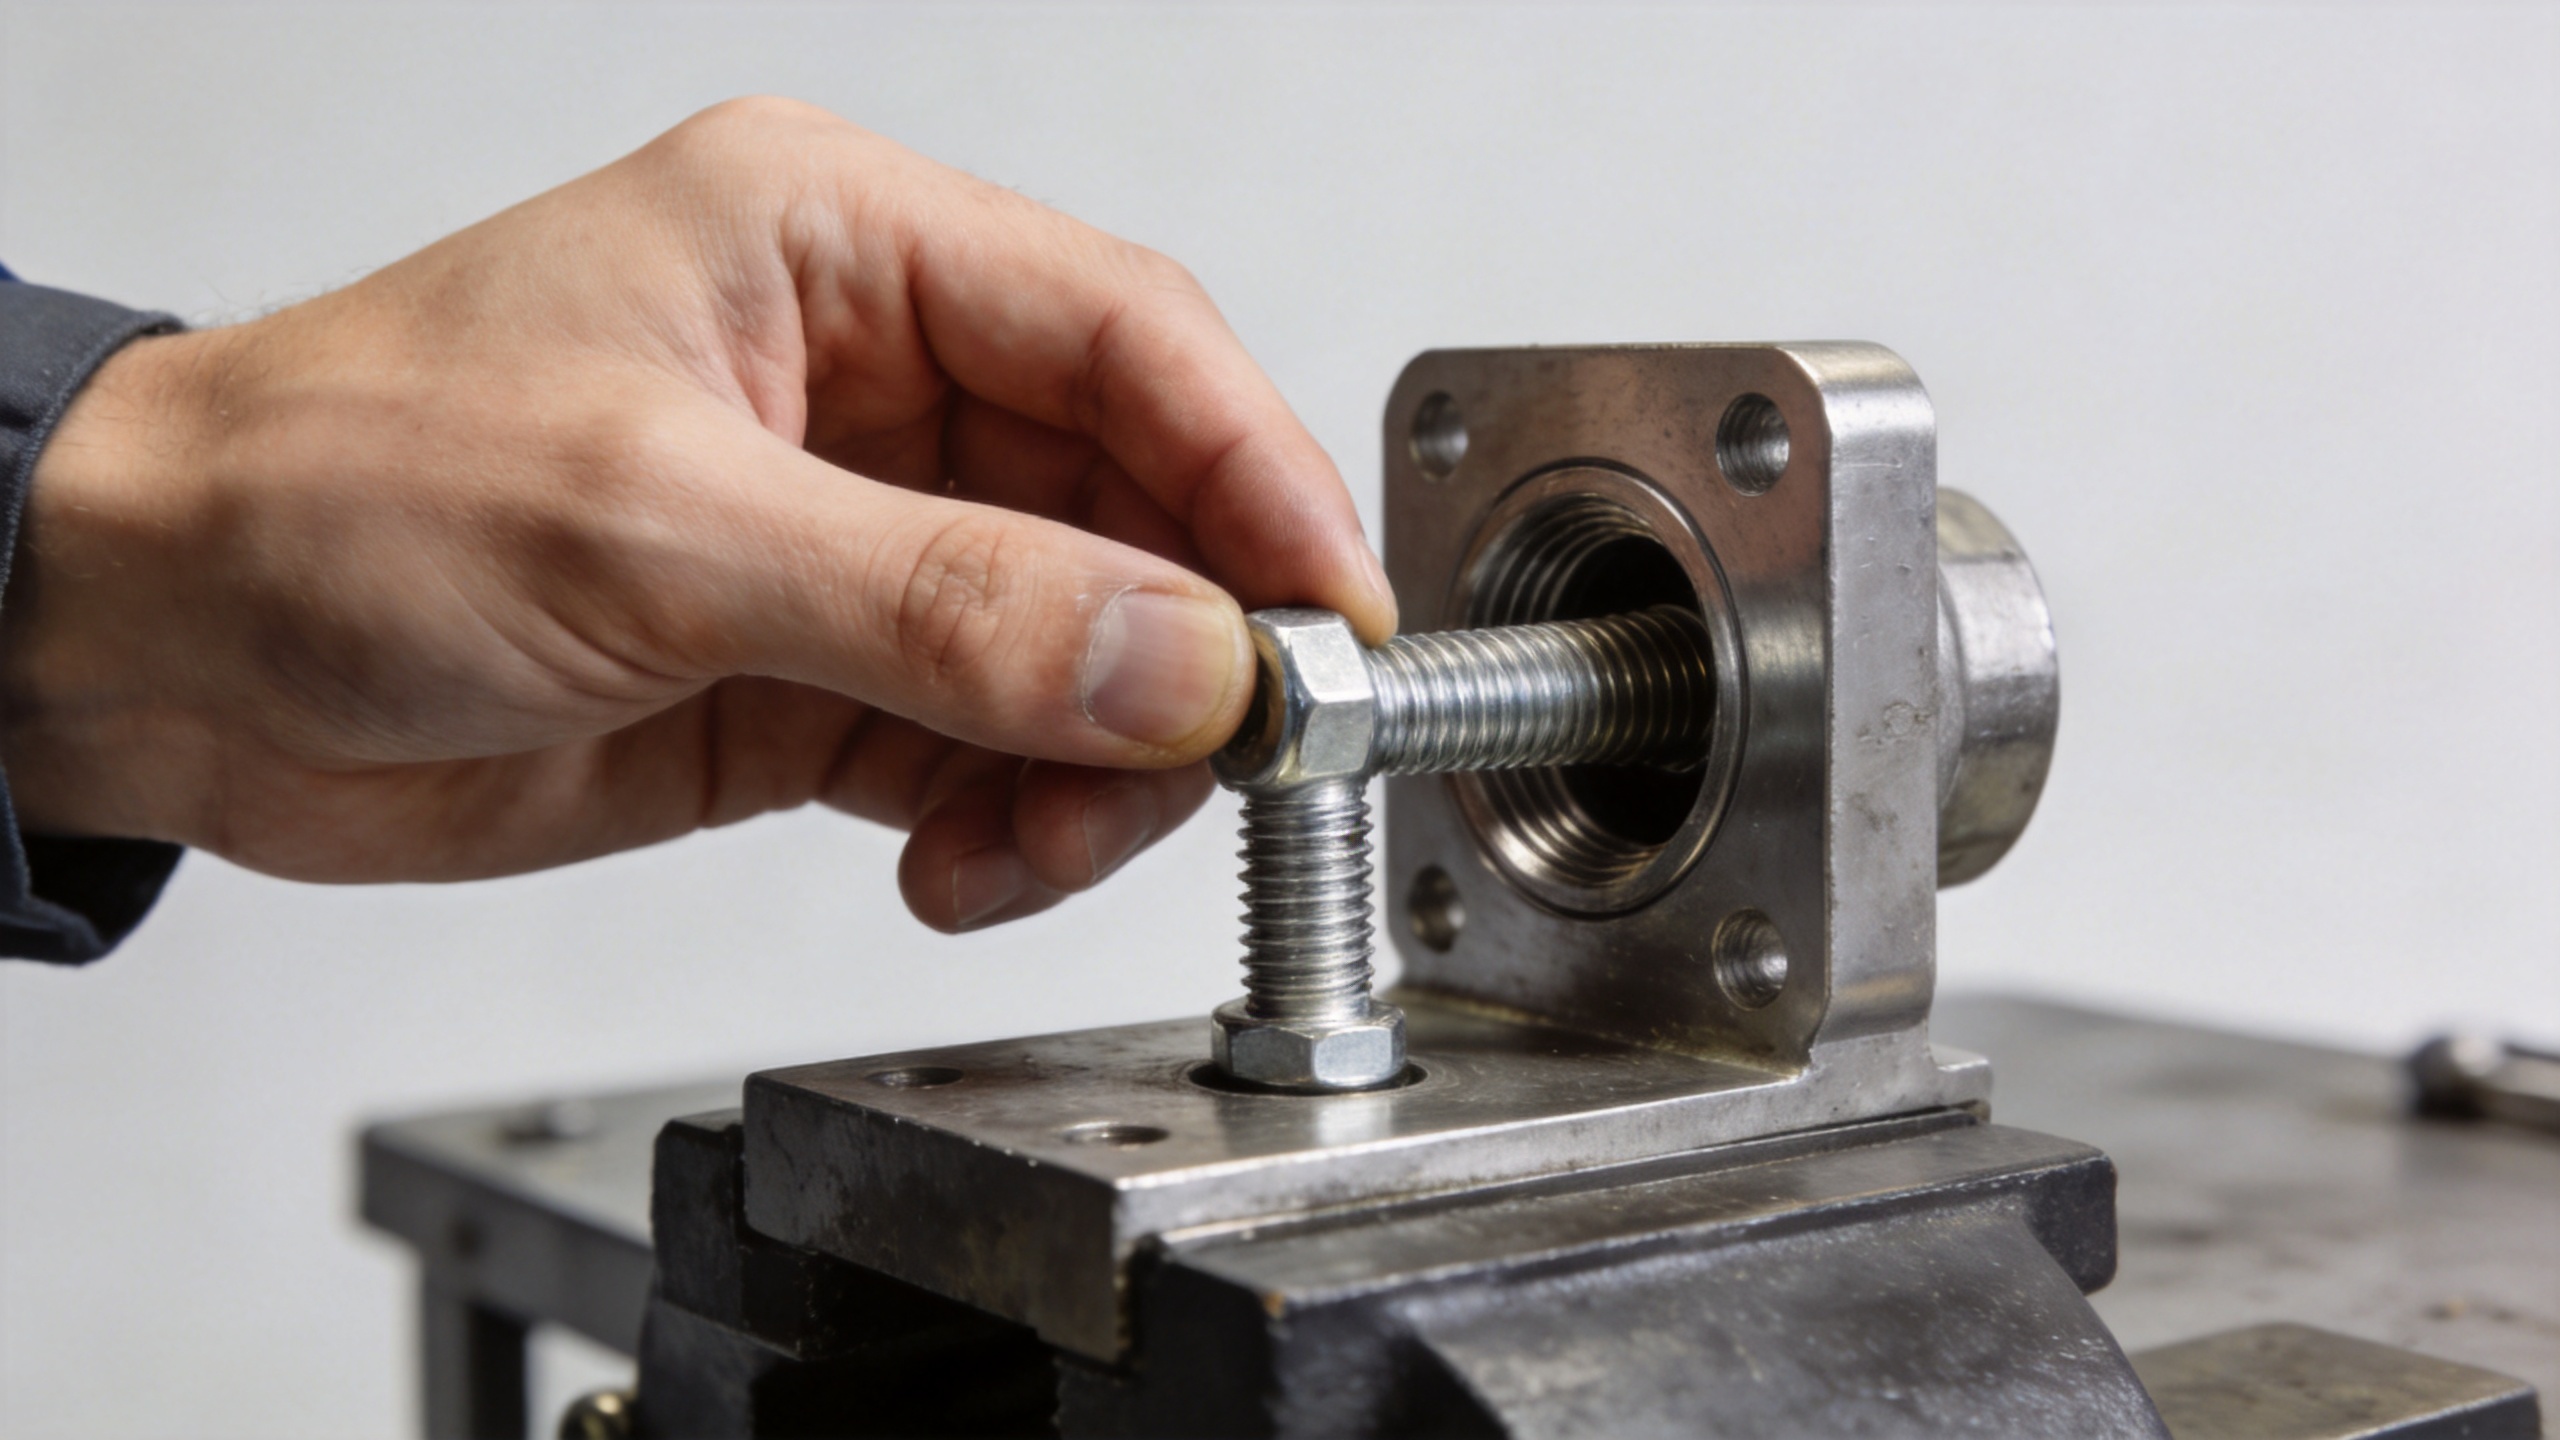
يُعَد عدم التصاق البداية سببًا شائعًا. فإذا لم يكن المسمار ذا الخيوط عموديًّا على خيوط الاستقبال، فقد يستقر قمة الخيط الأولى فوق القمة المقابلة بدلًا من الانزياح داخل الجذر. وتزيد خطورة هذه الحالة عند وجود مجال رؤية محدود، أو ثقوب غاطسة عميقة، أو صعوبة في الوصول، أو أجزاء مرنة. فالمسمار الميكانيكي لا يصلح زاويته ذاتيًّا لمجرد استخدام مشغِّل كهربائي.
خيوط ابتدائية تالفة أو متسخة أو غير مُحضَّرة جيدًا
الحُبُكات، وبقايا التآكل، وتراكم الطلاء، والتشققات، أو خدش في أول خيط يمكن أن تزيل الميزة القيادية التي توجّه البرغي عادةً عند الدخول. ويظهر نفس المشكل عندما يُزال الجزء مرارًا وتكرارًا، وتكون الخيوط في الفتحة قد تآكلت بالفعل. وقبل إلقاء اللوم على طريقة التركيب، افحص بداية الخيوط لكلا الجزأين تحت إضاءة جيدة. فمظهر الجذع النظيف لا يدل بالضرورة على سلامة أول خيط يتداخل معه.
عدم التطابق بين الأجزاء
القطر المماثل وحده لا يكفي لكي يتناسب البرغي ذي الخيوط بشكل صحيح. فالخطوة (البيتش)، وشكل الخيط، واتجاه التدوير (يميني أو يساري)، وتراكم الطلاء أو التغليف، والمقاس الاسمي كلها يجب أن تتطابق بدقة. كما أن خلط الأجزاء في صناديق واحدة، أو استخدام مكونات تشبه بعضها ظاهريًّا، يسبب مشاكل كبيرة خاصةً عند العمل بسرعة. وقد يحتاج البرغي المخصص إلى ميزة استقبال مُصمَّمة خصيصًا له أيضًا؛ إذ إن استبدال جزءٍ ما بجزءٍ آخر يبدو مماثلًا بصريًّا قد يولِّد مقاومة تشبه مقاومة التشابك الخاطئ للخيوط.
أدوات تطبّق العزم قبل التأكُّد من الاندماج الصحيح
يمكن لأدوات التأثير، والمشغلات غير المدعومة جيدًا، والمقابض البالية، والوصلات الطويلة أن تحوِّل خطأً صغيرًا في المحاذاة إلى تلفٍ خلال ثوانٍ. المشكلة ليست في كون التركيب بالطاقة أمرًا خاطئًا بطبيعته، بل في أن عزم الدوران يصل قبل أن يتأكد الفني من أن البرغي ذي الخيوط قد اتخذ مساره الطبيعي. وقد تفاقم وتيرة الإنتاج العالية هذه المشكلة عندما يُكافَأ الأداء السريع في العملية دون وجود إشارة توقف واضحة عند حدوث الالتصاق المبكر.
كيف يوقف الفنيون هذه الدورة عند محطة العمل
أكثر العادات موثوقيةً هي فصل مرحلة الانخراط عن مرحلة الشد. أولاً، ضع البرغي بشكل مستوٍ أمام الفتحة أو الجزء المقابل. ثم ابدأ في لفه يدويًّا أو باستخدام طريقة منخفضة السرعة ومُحكمة تناسب العملية، حتى ينخرط بسلاسة. وينبغي أن يشعر الفني بحركةٍ منتظمةٍ بدلًا من نقطة خشنة مفاجئة عند المدخل.
- تحقق من الأجزاء. افحص الحجم، والمسافة بين الخيوط، واتجاه الخيوط، وحالة السطح، والموقع المقصود قبل البدء في تركيب البرغي.
- عيّن الزاوية. احتفظ بالبرغي ذي الخيوط عموديًّا على الفتحة في كل مكان تسمح به تصميم المفصلة. واعِزِّز القطعة أو القالب إذا أدّى التحرُّك إلى تغيير الزاوية.
- استخدم الدورات الأولى كفحص ابتدائي. ابدأ بدوران خفيف ومُتحكَّم فيه. وإذا لم تدخل القطعة بسلاسة، فلا تُضف قوةً إضافيةً ولا تزيد سرعة أداة التثبيت.
- افكِّ البرغي عند أول عَرقلة غير طبيعية. أخرج البرغي، وافحص الخيوط الابتدائية والفتحة، ونظِّف أي شوائب، ثم أعد محاذاة الأجزاء. وإن تكرار المحاولة نفسها بالقوة يوسع عادةً المنطقة المتضرِّرة.
- طبِّق العزم النهائي فقط بعد أن يتم إدخال البرغي بسلاسة وبدون عوائق. وبمجرد أن يبدأ البرغي بالدوران بشكل طبيعي خلال المرحلة الابتدائية من الإدخال، استخدم الأداة المعتمدة وعملية العزم المُعتمدة لتجميع القطع.
هناك توازن عملي في هذا الموقف. فعندما يتأخر خط الإنتاج عن الجدول الزمني، قد يغري ذلك العاملَ بالضغط على قطعةٍ تقاوم التركيب. لكن إجراء فحصٍ بسيطٍ في البداية غالبًا ما يكون أقل إرباكًا من استخراج مسمار ذي خيوط تالفة، أو إصلاح ثقب مُخَرَّط، أو فرز تجميعٍ اكتمل تركيبه بالفعل. أما بالنسبة للمفاصل الحرجة، فيجب اتباع تعليمات العمل الموثَّقة والمتطلبات الهندسية ذات الصلة بدلًا من الاعتماد فقط على الحس الشخصي.
كيفية تشخيص مسمار مشكوكٍ في أن خيوطه متقاطعة
عندما يبدأ المسمار بالتركيب بشكل غير صحيح بالفعل، فلا تفترض أن شده أكثر فأكثر سيؤدي إلى استقرار المفصل. بل أزله فور إمكانية إزالته بأمان، ثم فحِّص الخيوط الأولى التي دخلت في التداخل على كلٍّ من القطعتين. وابحث عن قمم مسطحة، أو معادن منزاحة، أو خدوش لامعة، أو طلاء ممزَّق، أو مسار خيط يبدأ بعيدًا عن المركز.
قد يكون إجراء تنظيف خفيف للخيوط مناسبًا عندما يكون الضرر بسيطًا وتسمح طريقة الإصلاح المعتمدة به. أما التشوه الأشد فقد يستدعي استبدال القطعة السريعة، أو إعادة تأهيل الخيط المستقبل باستخدام عملية الإصلاح المحددة، أو استبدال المكوّن كاملاً. ويجب أن تستند هذه القرارات إلى وظيفة الوصلة، ونوع المادة، وإمكانية الوصول إليها للتحقق منها، ومتطلبات الصيانة. كما أن القطعة السريعة المصنوعة من الفولاذ المقاوم للصدأ تتطلب فحص توافق دقيق بنفس القدر المطلوب لأي جزء آخر ذي خيوط؛ إذ لا يمكن لاختيار المادة أن يعوّض عن بدء التثبيت بشكل غير صحيح.
دمج ضبط التشابك الخيطي في العملية
تُهمّ المهارة الفردية، لكن الفشل المتكرر يشير عادةً إلى عيبٍ في العملية. راجع ما إذا كان المسمار المناسب سهل التعرُّف عليه، وما إذا كانت المثقاب تمتلك الدعم الكافي، وما إذا أمكن الاقتراب من الوصلة بشكلٍ مربعٍ تمامًا، وما إذا كانت القطع تصل خاليةً من الأوساخ أو الخيوط الابتدائية التالفة. وفي المحطات الآلية أو شبه الآلية، راقب سلوك العزم والزاوية غير الطبيعي، واجعل الاستجابة واضحة: أوقف التشغيل، وافحص، وفرِّق القطع المشكوك فيها لمعاينتها.
كما يساعد تحديد ماهية «الانخراط الجيِّد» في تعليمات العمل. فصور بدايات الخيوط المقبولة، ومتطلبات البدء اليدوي المحددة عند الإمكان، وقاعدة منع إجبار المسمار عند وجود انسدادٍ، كلُّ ذلك يجعل التوقع قابلاً للتكرار عبر النوبات المختلفة. أما بالنسبة لمسمارٍ مخصصٍ أو تطبيقٍ ذي خيوط دقيقة، فإن إجراء تركيب تجريبي باستخدام المكوِّن المقابل الفعلي يمكن أن يكشف مشكلات التحمل أو الطلاء قبل بدء التجميع بالكميات الكبيرة.
قائمة مراجعة موجزة للمُ technician
- تأكد من أن المسمار ذي الخيوط والمسمار المستقبل للخيوط هما الزوج المقصود.
- افحص الخيوط الابتدائية للكشف عن التلوث أو الحواف الحادة أو أي تلف مرئي.
- حاذا المسمار بدقة قبل تطبيق عزم الدوران باستخدام الأداة.
- استخدم الدورات الأولى للتأكد من انخراط الخيوط بسلاسة.
- أوقف التشغيل عند أول مقاومة؛ ثم أزل المسمار، وافحصه، وصحّح السبب.
- سجّل المواقع أو الدفعات التي تتكرر فيها المشكلة لمعالجة الجذر العميق في العملية الإنتاجية.
الخاتمة
غالبًا ما لا يكون الانحراف في التشابك خفيًّا إذا رُوعيت الدورات الأولى بدقة. فعادةً ما يعكس هذا مشكلة في المحاذاة، أو تلفًا في بداية الخيط، أو عدم توافق بين القطع، أو أدوات تطبّق عزم الدوران مبكرًا جدًّا. وباعتبار الانخراط الأولي خطوة تحقّق منفصلة، يستطيع الفنيون وقف هذه العادة قبل أن يتحوّل وصل المسمار إلى مشكلة تتطلب إصلاحًا. والهدف ليس مجرّد إدخال المسمار، بل هو ضمان انخراط نظيف ومتكرر للخيوط قبل الشد النهائي.

