 EN

کراس تھریڈنگ کیوں ہوتی ہے اور ٹیکنیشن اس کے نمونے کو کیسے روکتے ہیں
ایک کراس تھریڈ کیا ہے فاسٹنر ایک روزمرہ کی اسمبلی آپریشن کو دوبارہ کام کا واقعہ بنا سکتا ہے۔ نقصان اکثر اس وقت شروع ہو جاتا ہے جب جزو ایک مکمل گھماؤ بھی نہیں کر پاتا: مرد تھریڈ وصول کرنے والے تھریڈ سے زاویہ پر ملتا ہے، پہلے گھماؤ ایک جیسا لیڈ نہیں رکھتے، اور درج کردہ قوت تھریڈ کے چوٹیوں کو کاٹنے یا چپٹا کرنے لگتی ہے۔ ٹیکنیشن کو پہلی بار ریتیلی سیٹی، غیر معمولی مزاحمت، یا ایک فاسٹنر کا احساس ہو سکتا ہے جو داخل ہونے کی طرح لگتا ہے لیکن عام طور پر سیٹ نہیں ہوتا۔
فاسٹنر کے انتخاب اور اسمبلی فٹ پر توجہ مرکوز کرنے والے انجینئر کے طور پر، میں اسے ایک سسٹم کا مسئلہ سمجھتا ہوں نہ کہ صرف آپریٹر کی غلطی۔ تھریڈڈ فاسٹنر , میٹنگ تھریڈ، رسائی کا زاویہ، فکسچر، ٹول کا رویہ، اور معائنہ کا اصول سب کے ساتھ صاف شروعات کو متاثر کرتے ہیں۔ مفید ردِ عمل جلد ہی الگ تھلگ پیٹرن کو پہچاننا، ڈرائیونگ بند کرنا، اور وہ حالات تلاش کرنا ہے جو غلط ترتیب کے امکان کو بڑھا سکتے ہیں۔
کراس تھریڈنگ ایک فاسٹنر جوائنٹ پر کیا اثر ڈالتی ہے
کراس تھریڈنگ اس وقت واقع ہوتی ہے جب ایک تھریڈ شدہ فاسٹنر ایک سوراخ، نٹ، انسرٹ، یا دوسری فیملی تھریڈ میں غلط راستے سے داخل ہوتا ہے۔ بجائے موجودہ ہیلیکل گروو کے اس کے ساتھ منسلک ہونے کے، فاسٹنر اس کے اوپر سے گزرتا ہے۔ اس سے ایک یا دونوں اجزاء پر مواد کا بے جا منتقل ہونا ممکن ہے۔ شروع میں جوائنٹ ٹائٹ لگ سکتی ہے، لیکن ٹارک کا سبب خراب رابطے کی وجہ سے ہو سکتا ہے نہ کہ مناسب کلیم لوڈ کی وجہ سے۔
یہ فرق مرمت اور تولید کے کام میں اہمیت رکھتا ہے۔ اگر کوئی بولٹ یا نٹ کسی خراب ہوئی چڑھن کے بعد ٹارک کی مطلوبہ قدر تک پہنچ جائے، تو پھر بھی اس کے دھاگے بگڑ سکتے ہیں، دہرائی جانے کی صلاحیت کم ہو سکتی ہے، یا بعد میں اسے نکالنا مشکل ہو سکتا ہے۔ کسی مرمت کے قابل اسمبلی میں، جبری طور پر حصہ داخل کرنے سے وہ جزو جس میں یہ داخل ہو رہا ہو، بھی خراب ہو سکتا ہے، جس کی بجائے بولٹ یا نٹ کو تبدیل کرنا زیادہ مہنگا ہو سکتا ہے۔
نمونہ کا آغاز کیوں ہوتا ہے
پہلے دھاگے پر غیر موازیت
شروع میں غیر موازیت ایک عام وجہ ہے۔ اگر دھاگے دار بولٹ یا نٹ وصول کنندہ دھاگے کے ساتھ عمودی نہ ہو، تو پہلا بلند نقطہ (کرسٹ) ملنے والے بلند نقطے کے اوپر گر سکتا ہے، بجائے اس کے کہ وہ جڑ (روٹ) میں داخل ہو۔ محدود دید، گہرے کاؤنٹر بورز، مشکل رسائی، اور لچکدار اجزاء اس امکان کو بڑھا دیتے ہیں۔ ایک میکانیکی بولٹ یا نٹ اپنے زاویہ کو خود بخود درست نہیں کرتا، صرف اس لیے نہیں کہ اس پر ایک طاقتور ڈرائیور لگایا گیا ہو۔
خراب، گندے، یا خراب طریقے سے تیار کیے گئے دھاگوں کے آغاز
بررز، کوروزن کے باقیات، پینٹ کی تہہ، چپس، یا پہلے تھریڈ کا نشان لگنا اس رہنمائی کو ختم کر سکتا ہے جو عام طور پر فاسٹنر کو راستہ دکھاتی ہے۔ یہی مسئلہ اس صورت میں بھی ظاہر ہوتا ہے جب کوئی حصہ بار بار اتارا جا چکا ہو اور کھولنے کے لیے استعمال ہونے والے تھریڈ پہلے ہی خراب ہو چکے ہوں۔ انسٹالیشن کے طریقہ کار کو قصوروار ٹھہرانے سے پہلے اچھی روشنی میں دونوں تھریڈ کے آغاز کو غور سے دیکھیں۔ ایک صاف نظر آنے والی شافٹ یہ ثابت نہیں کرتی کہ پہلا ملوث تھریڈ درست حالت میں ہے۔
حصوں کے درمیان عدم مطابقت
ایک مشابہ قطر کسی تھریڈ شدہ فاسٹنر کے صحیح طریقے سے منسلک ہونے کے لیے کافی نہیں ہوتا۔ پچ، تھریڈ کی شکل، دائیں یا بائیں طرف کا رخ، کوٹنگ کی تہہ، اور اسمی سائز تمام کا آپس میں مطابقت رکھنا ضروری ہے۔ مختلف برتنوں میں ملاوٹ اور ایک جیسی نظر آنے والی اشیاء خاص طور پر اس وقت پریشان کن ہوتی ہیں جب ٹیمیں تیزی سے کام کر رہی ہوں۔ ایک مخصوص فاسٹنر کے لیے ایک مخصوص وصولی کی خصوصیت بھی درکار ہو سکتی ہے؛ بصارتی طور پر مشابہ حصہ کا استعمال کرنا ایک ایسی مزاحمت پیدا کر سکتا ہے جو کراس تھریڈنگ جیسی نظر آتی ہے۔
اُس آلے کا استعمال جو ملوث ہونے کی تصدیق ہونے سے پہلے ٹارک لاگو کرتا ہو
اثر انداز اوزار، کمزور سپورٹ والے ڈرائیورز، پہنے ہوئے ساکٹس، اور لمبے ایکسٹینشنز ایک چھوٹی سی ترتیب کی غلطی کو صرف کچھ سیکنڈز میں نقصان میں بدل سکتے ہیں۔ مسئلہ یہ نہیں ہے کہ طاقت سے لگانا بنیادی طور پر غلط ہے۔ بلکہ یہ ہے کہ ٹارک ٹیکنیشن کے ذریعے دھاگے دار فاسٹنر کے اپنے قدرتی راستے پر آنے کی تصدیق ہونے سے پہلے پہنچ جاتا ہے۔ زیادہ تیز پیداواری رفتار اس صورتحال کو مزید خراب کر سکتی ہے جب عمل رفتار کو انعام دیتا ہے لیکن ابتدائی بانڈ کے لیے کوئی واضح روکنے کا اشارہ نہیں ہوتا۔
ٹیکنیشن ورک اسٹیشن پر اس طرز عمل کو کیسے روکتے ہیں
سب سے قابل اعتماد عادت ہے کہ شامل ہونے کو کسی ٹائٹننگ سے الگ کر دیا جائے۔ پہلے فاسٹنر کو سوراخ یا ملانے والے حصے پر بالکل درست طریقے سے رکھیں۔ پھر اسے ہاتھ سے شروع کریں، یا آپریشن کے لیے مناسب کنٹرول شدہ کم رفتار طریقے سے اس وقت تک چلائیں جب تک کہ وہ ہمواری سے شامل نہ ہو جائے۔ ٹیکنیشن کو مستقل حرکت محسوس کرنی چاہیے، نہ کہ کھولنے کے آغاز پر اچانک کسی خشک یا خراب جگہ کو۔
- اجزاء کی تصدیق کریں۔ فاسٹنر شروع کرنے سے پہلے اس کے سائز، پچ، دھاگے کی سمت، ختم ہونے کی حالت، اور مخصوص مقام کی جانچ کریں۔
- زاویہ طے کریں۔ جہاں بھی جوائنٹ کے ڈیزائن کی اجازت ہو، دھاگے والے فاسٹنر کو کھلے مقام کے عمودی رکھیں۔ اگر حرکت زاویہ تبدیل کر دے تو ورک پیس یا فکسچر کو سہارا دیں۔
- ابتدائی چکر کو جانچ کے طور پر استعمال کریں۔ ہلکے، کنٹرول شدہ گھماؤ کے ساتھ شروع کریں۔ اگر حصہ ہموار طریقے سے داخل نہ ہو تو لیوریج یا ڈرائیور کی رفتار نہ بڑھائیں۔
- پہلی غیر معمولی رکاوٹ پر واپس نکل جائیں۔ فاسٹنر کو نکالیں، لیڈ تھریڈز اور سوراخ کا معائنہ کریں، گندگی صاف کریں اور دوبارہ ترتیب دیں۔ ایک ہی جبری کوشش کو دہرانے سے عام طور پر خراب شدہ علاقہ بڑھ جاتا ہے۔
- صرف صاف انگیجمنٹ کے بعد حتمی ٹارک لاگو کریں۔ جب فاسٹنر ابتدائی انگیجمنٹ کے دوران عام طور پر گھمنے لگے، تو اسمبلی کے لیے منظور شدہ آلہ اور ٹارک عمل کا استعمال کریں۔
یہاں ایک عملی توازن ہے۔ جب کوئی لائن شیڈول سے پیچھے ہو جاتی ہے، تو ایک مزاحمت کرنے والے حصے کو دبا کر گزرنے کا رجحان پیدا ہوتا ہے۔ لیکن شروع میں چھوٹی سی معائنہ کاری اکثر خراب ہوئے ہوئے تھریڈڈ فاسٹنر کو نکالنے، تھریڈڈ فیچر کی مرمت کرنے، یا مکمل اسیمبلی کو الگ کرنے سے کم خلل انداز ہوتی ہے۔ کسی اہم جوڑ کے لیے، صرف احساس پر بھروسہ کرنے کے بجائے، دستاویزی کام کی ہدایات اور منسلک انجینئرنگ کی ضروریات کا استعمال کریں۔
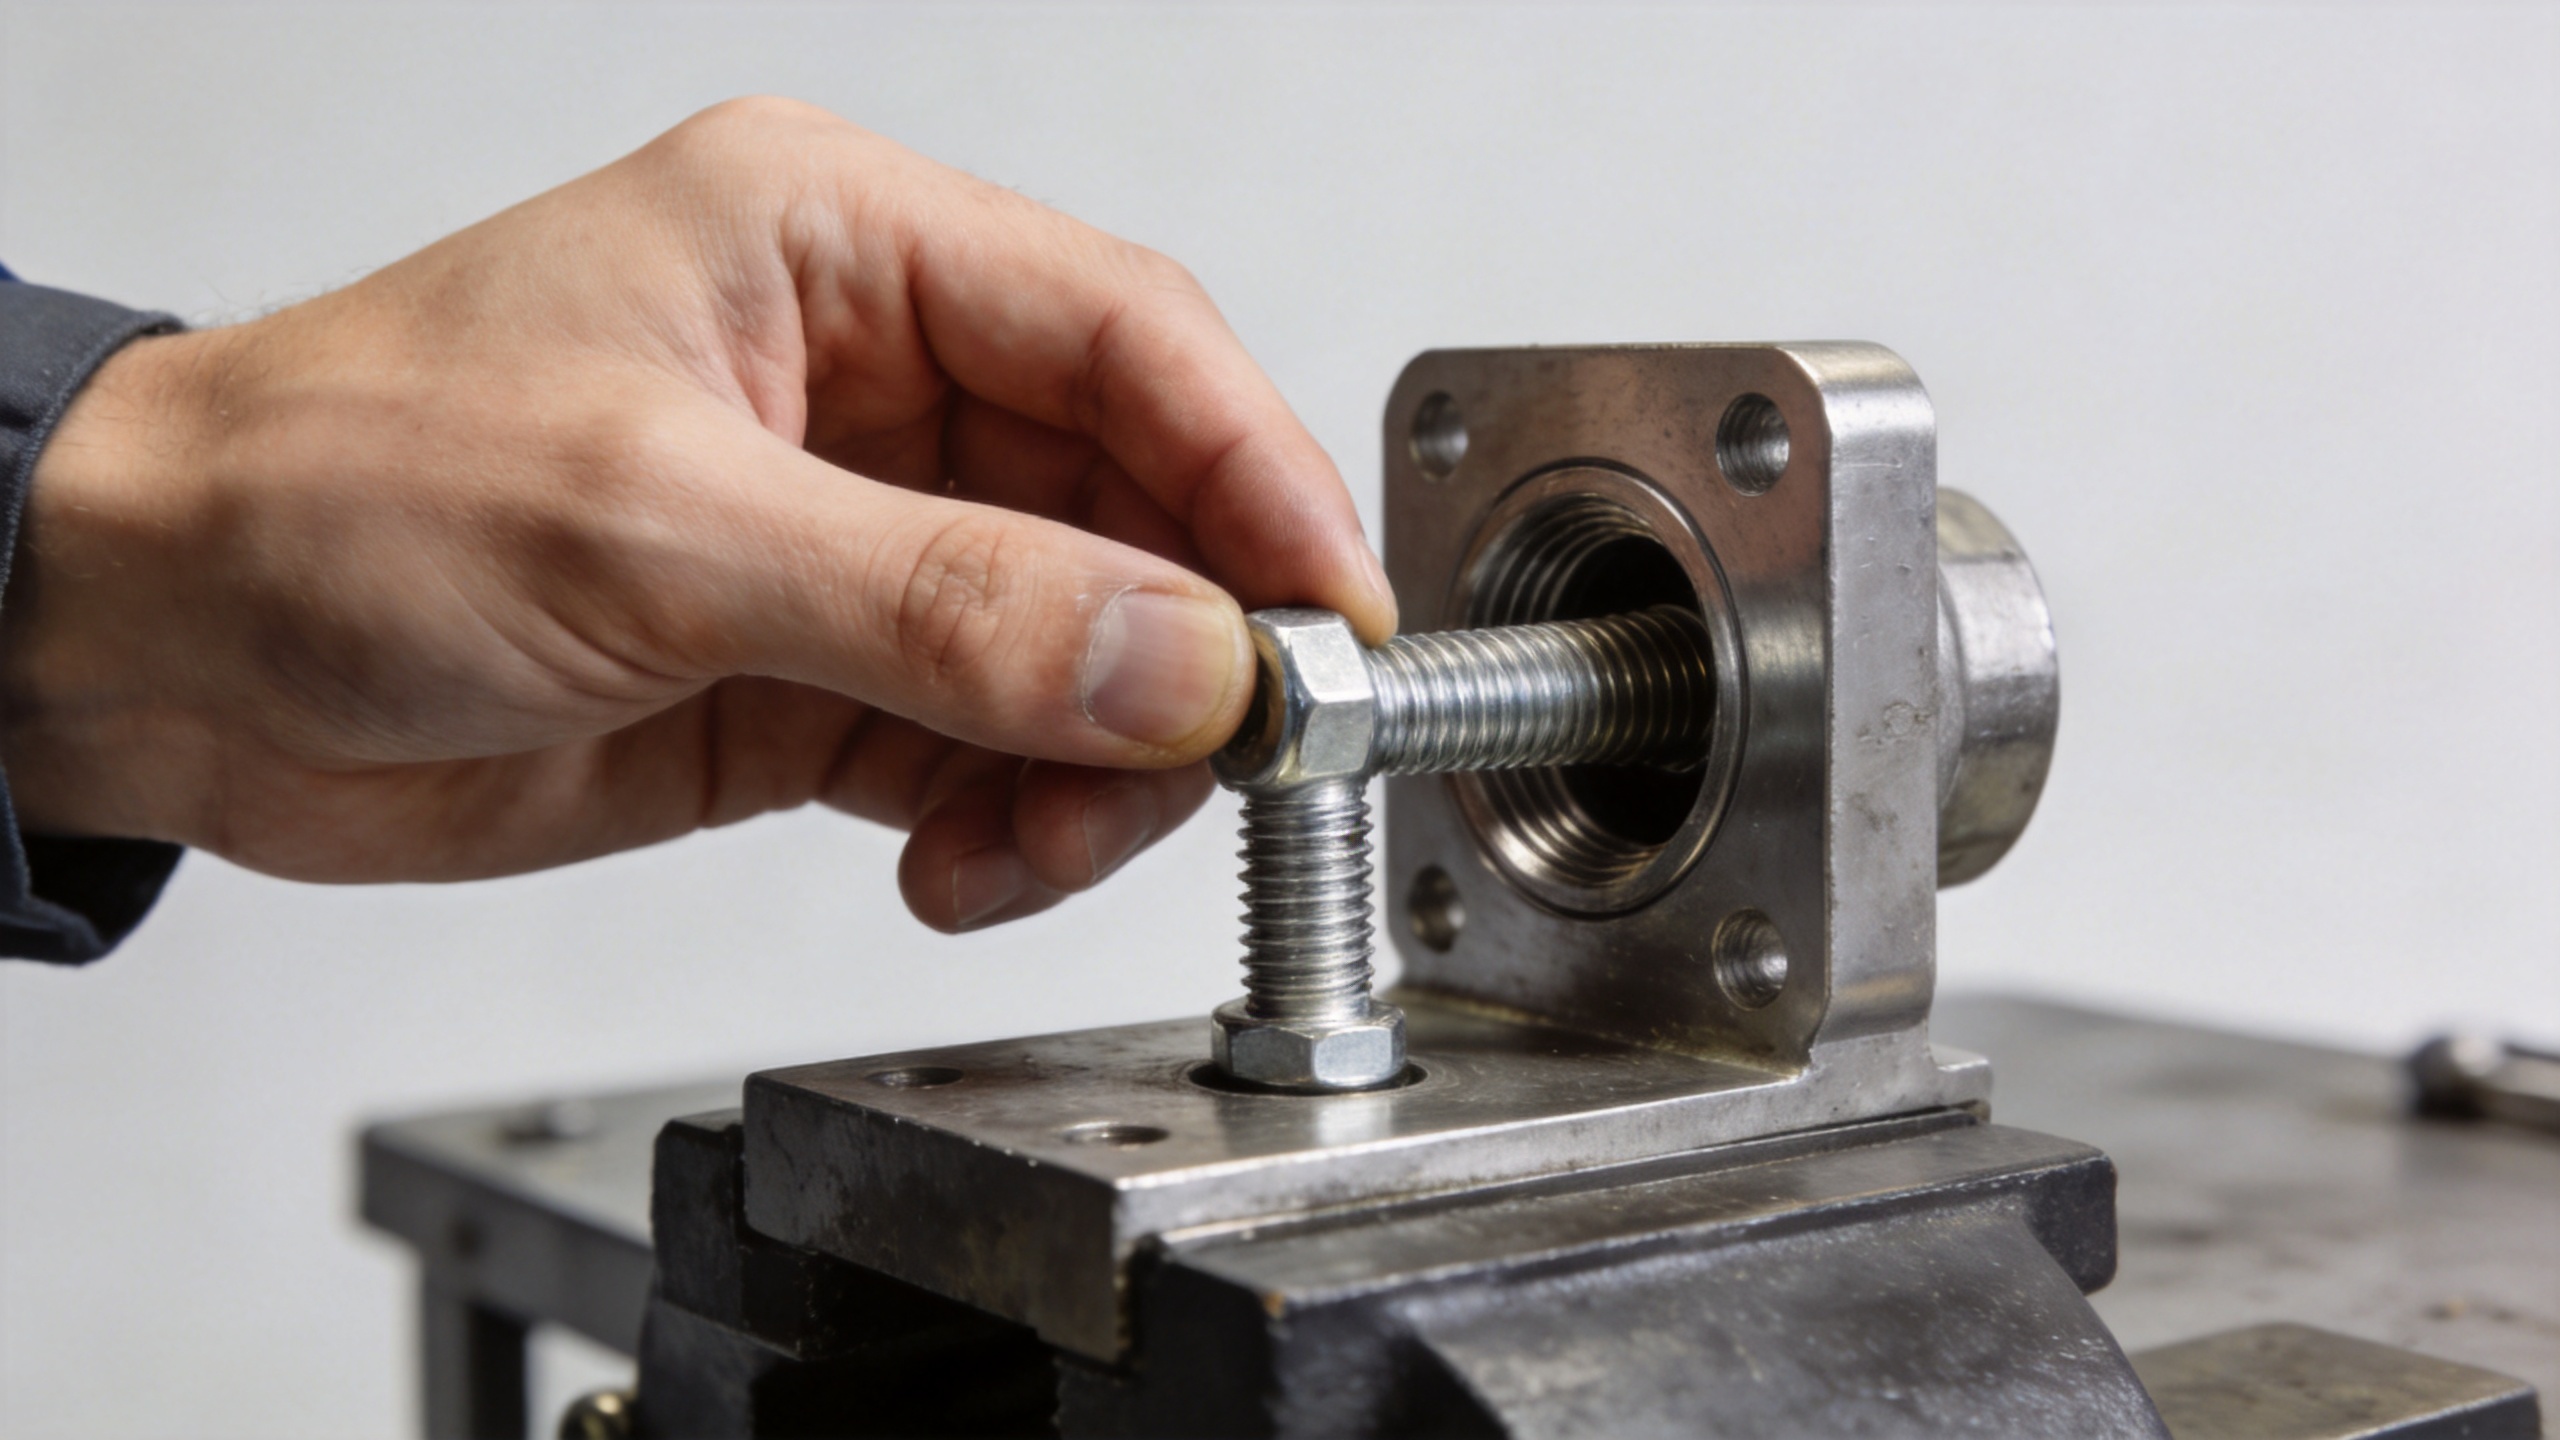
مشکوک کراس تھریڈ فاسٹنر کی تشخیص کیسے کریں
جب کوئی فاسٹنر پہلے ہی غلط طریقے سے شروع ہو چکا ہو، تو اسے مزید ٹائٹ کرنے سے جوڑ مستحکم ہو جانے کا ا presumption نہ کریں۔ جب اسے محفوظ طریقے سے نکالا جا سکے، تو اسے نکال دیں، پھر دونوں اجزاء پر پہلے ملوث تھریڈز کا معائنہ کریں۔ چپٹے ہوئے چوٹیوں، منتقل ہوئے دھاتی مواد، چمکدار رگڑ، اُتاری گئی کوٹنگ، یا مرکز سے بہت دور سے شروع ہونے والے تھریڈ راستے کی تلاش کریں۔
اگر نقص چھوٹا ہو اور منظور شدہ مرمت کا طریقہ اسے اجازت دے، تو دھاگے کی صفائی کا ہلکا عمل مناسب ہو سکتا ہے۔ زیادہ شدید تبدیلی کی صورت میں بولٹ یا پیچ کو تبدیل کرنا، وصول کرنے والے دھاگے کو مخصوص مرمت کے طریقے سے بحال کرنا، یا پورے جزو کو تبدیل کرنا ضروری ہو سکتا ہے۔ فیصلہ مشترکہ جوڑ کے کام، مواد، تصدیق کے لیے رسائی اور رکھ راس کی ضروریات کو مدنظر رکھ کر کیا جانا چاہیے۔ سٹین لیس سٹیل کے بولٹ یا پیچ کے لیے بھی دوسرے دھاگے دار اجزاء کی طرح ہی مواد کی موزوں صلاحیت کی تفصیلی جانچ ضروری ہے؛ مواد کا انتخاب غلط شروعات کی جگہ نہیں لے سکتا۔
پروسیس میں کراس-تھریڈ کنٹرول کی تعمیر کریں
فردی مہارت اہم ہوتی ہے، لیکن بار بار کی ناکامیاں عام طور پر کسی عمل کی حالت کی نشاندہی کرتی ہیں۔ جائزہ لیں کہ آیا درست فاسٹنر کو پہچاننا آسان ہے، کیا ڈرائیور کو مناسب سہارا دیا گیا ہے، کیا جوائنٹ کو بالکل سیدھا موڑ کر رسائی حاصل کی جا سکتی ہے، اور کیا اجزاء گندگی یا خراب شروعاتی تھریڈز کے بغیر پہنچ رہے ہیں۔ خودکار یا نیم خودکار اسٹیشنز پر، غیر معمولی ٹارک-اینگل کے رویے کو نگرانی میں رکھیں اور ردِ عمل واضح کریں: کام روکیں، معائنہ کریں، اور مشکوک اجزاء کو الگ کر کے جائزہ کے لیے بھیجیں۔
کام کے ہدایت نامے میں یہ بھی واضح کرنا مددگار ہوتا ہے کہ 'اچھی انگیجمنٹ' کیا ہوتی ہے۔ قابل قبول تھریڈ شروعات کی تصاویر، جہاں عملی ہو سکے، مقررہ ہاتھ سے شروع کرنے کی ضرورت، اور جبری جوڑ لگانے کے خلاف اصول، تمام شفٹس میں اس امید کو دہرایا جا سکتا ہے۔ کسی خاص فاسٹنر یا باریک پچ اطلاق کے لیے، اصل ملانے والے جزو کے ساتھ آزمائشی فٹنگ حجمی اسمبلی شروع ہونے سے پہلے ٹالرنس یا کوٹنگ کے مسائل کو ظاہر کر سکتی ہے۔
ایک مختصر ٹیکنیشن چیک لسٹ
- تصدیق کریں کہ تھریڈ والا فاسٹنر اور وصول کرنے والا تھریڈ مطلوبہ جوڑا ہیں۔
- شروعی دھاگوں کو آلودگی، کناروں کے نشانات یا ظاہری نقص کے لیے معائنہ کریں۔
- ٹول ٹارک لگانے سے پہلے فاسٹنر کو بالکل سیدھا ترتیب دیں۔
- پہلے چند موڑ استعمال کر کے ہموار انضمام کی تصدیق کریں۔
- ابتدائی رکاوٹ پر روکیں؛ فاسٹنر کو نکالیں، معائنہ کریں اور وجہ کو درست کریں۔
- دوبارہ آنے والی جگہوں یا بیچوں کو ریکارڈ کریں تاکہ بنیادی عمل کو درست کیا جا سکے۔
نتیجہ
اگر پہلے چند موڑوں پر غور سے نظر رکھی جائے تو کراس تھریڈنگ عام طور پر پراسرار نہیں رہتی۔ یہ عام طور پر ترتیب کے مسئلے، متاثرہ دھاگے کے آغاز، غیر مطابقت پذیر حصے، یا ایسے ٹولنگ کا اشارہ ہوتی ہے جو بہت جلد ٹارک لاگو کرتی ہے۔ ابتدائی انضمام کو الگ تصدیقی مرحلے کے طور پر سمجھ کر تکنیشین اس طرز عمل کو اس وقت روک سکتے ہیں جب فاسٹنر جوڑ ایک مرمت کے مسئلے میں تبدیل ہونے سے پہلے ہو۔ مقصد صرف فاسٹنر کو اندر ڈالنا نہیں ہے؛ بلکہ حتمی کساؤ سے پہلے صاف اور دہرائے جانے والے دھاگے کے انضمام کو یقینی بنانا ہے۔

