 EN

Чому виникає перехресне нарізання різьби та як техніки припиняють цей процес
Перехресне нарізання різьби закріплювач може перетворити звичайну операцію збирання на процес переділки. Пошкодження часто починається ще до того, як деталь зробить повний оберт: зовнішня різьба стикається з внутрішньою під кутом, перші оберти мають різний крок, а прикладена сила починає зрізати або сплющувати вершини різьби. Технік може спочатку відчути грубе відчуття, незвичайний опір або те, що кріпильний елемент, здається, входить у отвір, але не сідає в нього нормально.
Як інженер, що спеціалізується на виборі кріпильних елементів та забезпеченні відповідності збирання, я розглядаю це як системну проблему, а не як просту помилку оператора. різьбовий кріпильний елемент , кут доступу, пристрій, поведінка інструменту та правило перевірки впливають на те, чи буде початок чистим. Корисною відповіддю є раннє розпізнавання цього шаблону, припинення затягування й виявлення умови, яка зробила ймовірним неправильне вирівнювання.
Що перехресне нарізання робить із з’єднанням кріпильного елемента
Перехресне нарізання виникає, коли нарізаний кріпильний елемент входить у отвір, гайку, вставку або іншу внутрішню різьбу не за правильним шляхом. Замість того щоб слідувати за наявною гвинтовою канавкою, кріпильний елемент ковзає поперек неї. Це може призвести до зміщення матеріалу на одній або обох деталях. З’єднання спочатку може здаватися міцним, проте момент затягування може бути спричинений пошкодженим контактом, а не правильною затискною силою.
Ця відмінність має значення під час технічного обслуговування та виробництва. Кріпильний елемент, який досягає заданого значення крутного моменту після пошкодженого зачеплення, може мати спотворені різьби, знижену повторюваність або ускладнений процес демонтажу в майбутньому. У ремонтопридатному з’єднанні примусове затягування деталі також може пошкодити приймаючу деталь, заміна якої може коштувати дорожче, ніж сам кріпильний елемент.
Чому починається цей візерунок
Невідповідність на першому витку різьби
Погана початкова відповідність — поширена причина. Якщо різьбовий кріпильний елемент не розташований перпендикулярно до приймаючої різьби, перший гребінь може опинитися поверх спарювального гребеня замість того, щоб увійти в корінь. Обмежені обзори, глибокі конусні отвори, незручний доступ та гнучкі деталі підвищують ймовірність цього. Механічний кріпильний елемент не виправляє свій кут самостійно лише через те, що до нього застосовано електричний інструмент.
Пошкоджені, забруднені або погано підготовлені початки різьби
Зачіпки, залишки корозії, шар фарби, тріщини або пошкоджений перший різьбовий виток можуть знищити вхідний уклон, який зазвичай направляє кріпильний елемент. Така сама проблема виникає, коли деталь була демонтована кілька разів і різьба отвору вже зношена. Перш ніж звинувачувати метод монтажу, ретельно огляньте обидва початки різьби за гарного освітлення. Чистий вигляд стержня не гарантує, що перший зачеплений різьбовий виток справний.
Невідповідність між деталями
Подібний діаметр — недостатня умова для правильного з’єднання різьбового кріпильного елемента. Повинні збігатися крок різьби, профіль різьби, напрямок різьби (права чи ліва), товщина покриття та номінальний розмір. Змішування деталей у спільному контейнері та використання схожих за виглядом компонентів особливо ускладнюють роботу, коли бригади працюють швидко. Для спеціального кріпильного елемента може знадобитися також спеціальна приймальна конструкція; заміна його на візуально подібну деталь може викликати опір, схожий на перекручення різьби.
Інструмент, що прикладає крутний момент до підтвердження зачеплення
Інструменти ударної дії, слабо підтримувані насадки, зношені трещотки та довгі удовжувачі можуть перетворити невелику помилку вирівнювання на пошкодження за кілька секунд. Проблема не в тому, що механізована установка принципово неправильна. Проблема в тому, що момент затягування надходить раніше, ніж технік переконується, що різьбовий кріпильний елемент знайшов свій природний шлях. Високий темп виробництва може погіршити ситуацію, коли процес поощрює швидкість, але не має чіткого сигналу зупинки при ранньому заклинюванні.
Як техніки припиняють цей патерн безпосередньо на робочому місці
Найбільш надійна звичка — розділяти процес зачеплення й затягування. Спочатку розмістіть кріпильний елемент точно в отворі або на стиковому елементі. Потім запустіть його вручну або за допомогою контролюваного методу з низькою швидкістю, який підходить для даної операції, доки він не зачепиться плавно. Технік повинен відчувати рівномірне переміщення, а не раптове грубе утруднення на початку.
- Перевірте деталі. Перед початком затягування кріпильного елемента перевірте його розмір, крок різьби, напрямок різьби, стан поверхні та призначене місце розташування.
- Встановіть кут. Тримайте різьбовий кріпильний елемент перпендикулярно до отвору, де це дозволяє конструкція з’єднання. Підтримуйте заготовку або пристосування, якщо їх рух змінює кут.
- Використовуйте початкові оберти як перевірку. Починайте з легкого, контрольованого обертання. Якщо деталь не входить плавно, не застосовуйте додатковий важіль або не підвищуйте швидкість інструменту.
- Виведіть кріпильний елемент при першому незвичному утрудненні. Видаліть кріпильний елемент, огляньте різьбу на початку та отвір, очистіть від забруднень і вирівняйте. Повторення того самого примусового спроби, як правило, збільшує пошкоджену ділянку.
- Застосовуйте кінцевий момент лише після чистого зачеплення. Як тільки кріпильний елемент починає обертатися нормально під час початкового зачеплення, використовуйте затверджений інструмент і процес затягування моментом для збирання.
Тут існує практичний компроміс. Коли лінія відстає від графіку, спокусливо примусово затягнути деталь, що чинить опір. Проте короткий огляд на початковому етапі часто менш руйнівний, ніж вилучення пошкодженого різьбового кріплення, відновлення нарізаної різьби або сортування завершеної збірки. Для критичного з’єднання слід використовувати задокументовану інструкцію з виконання робіт та відповідні інженерні вимоги замість того, щоб покладатися лише на відчуття.
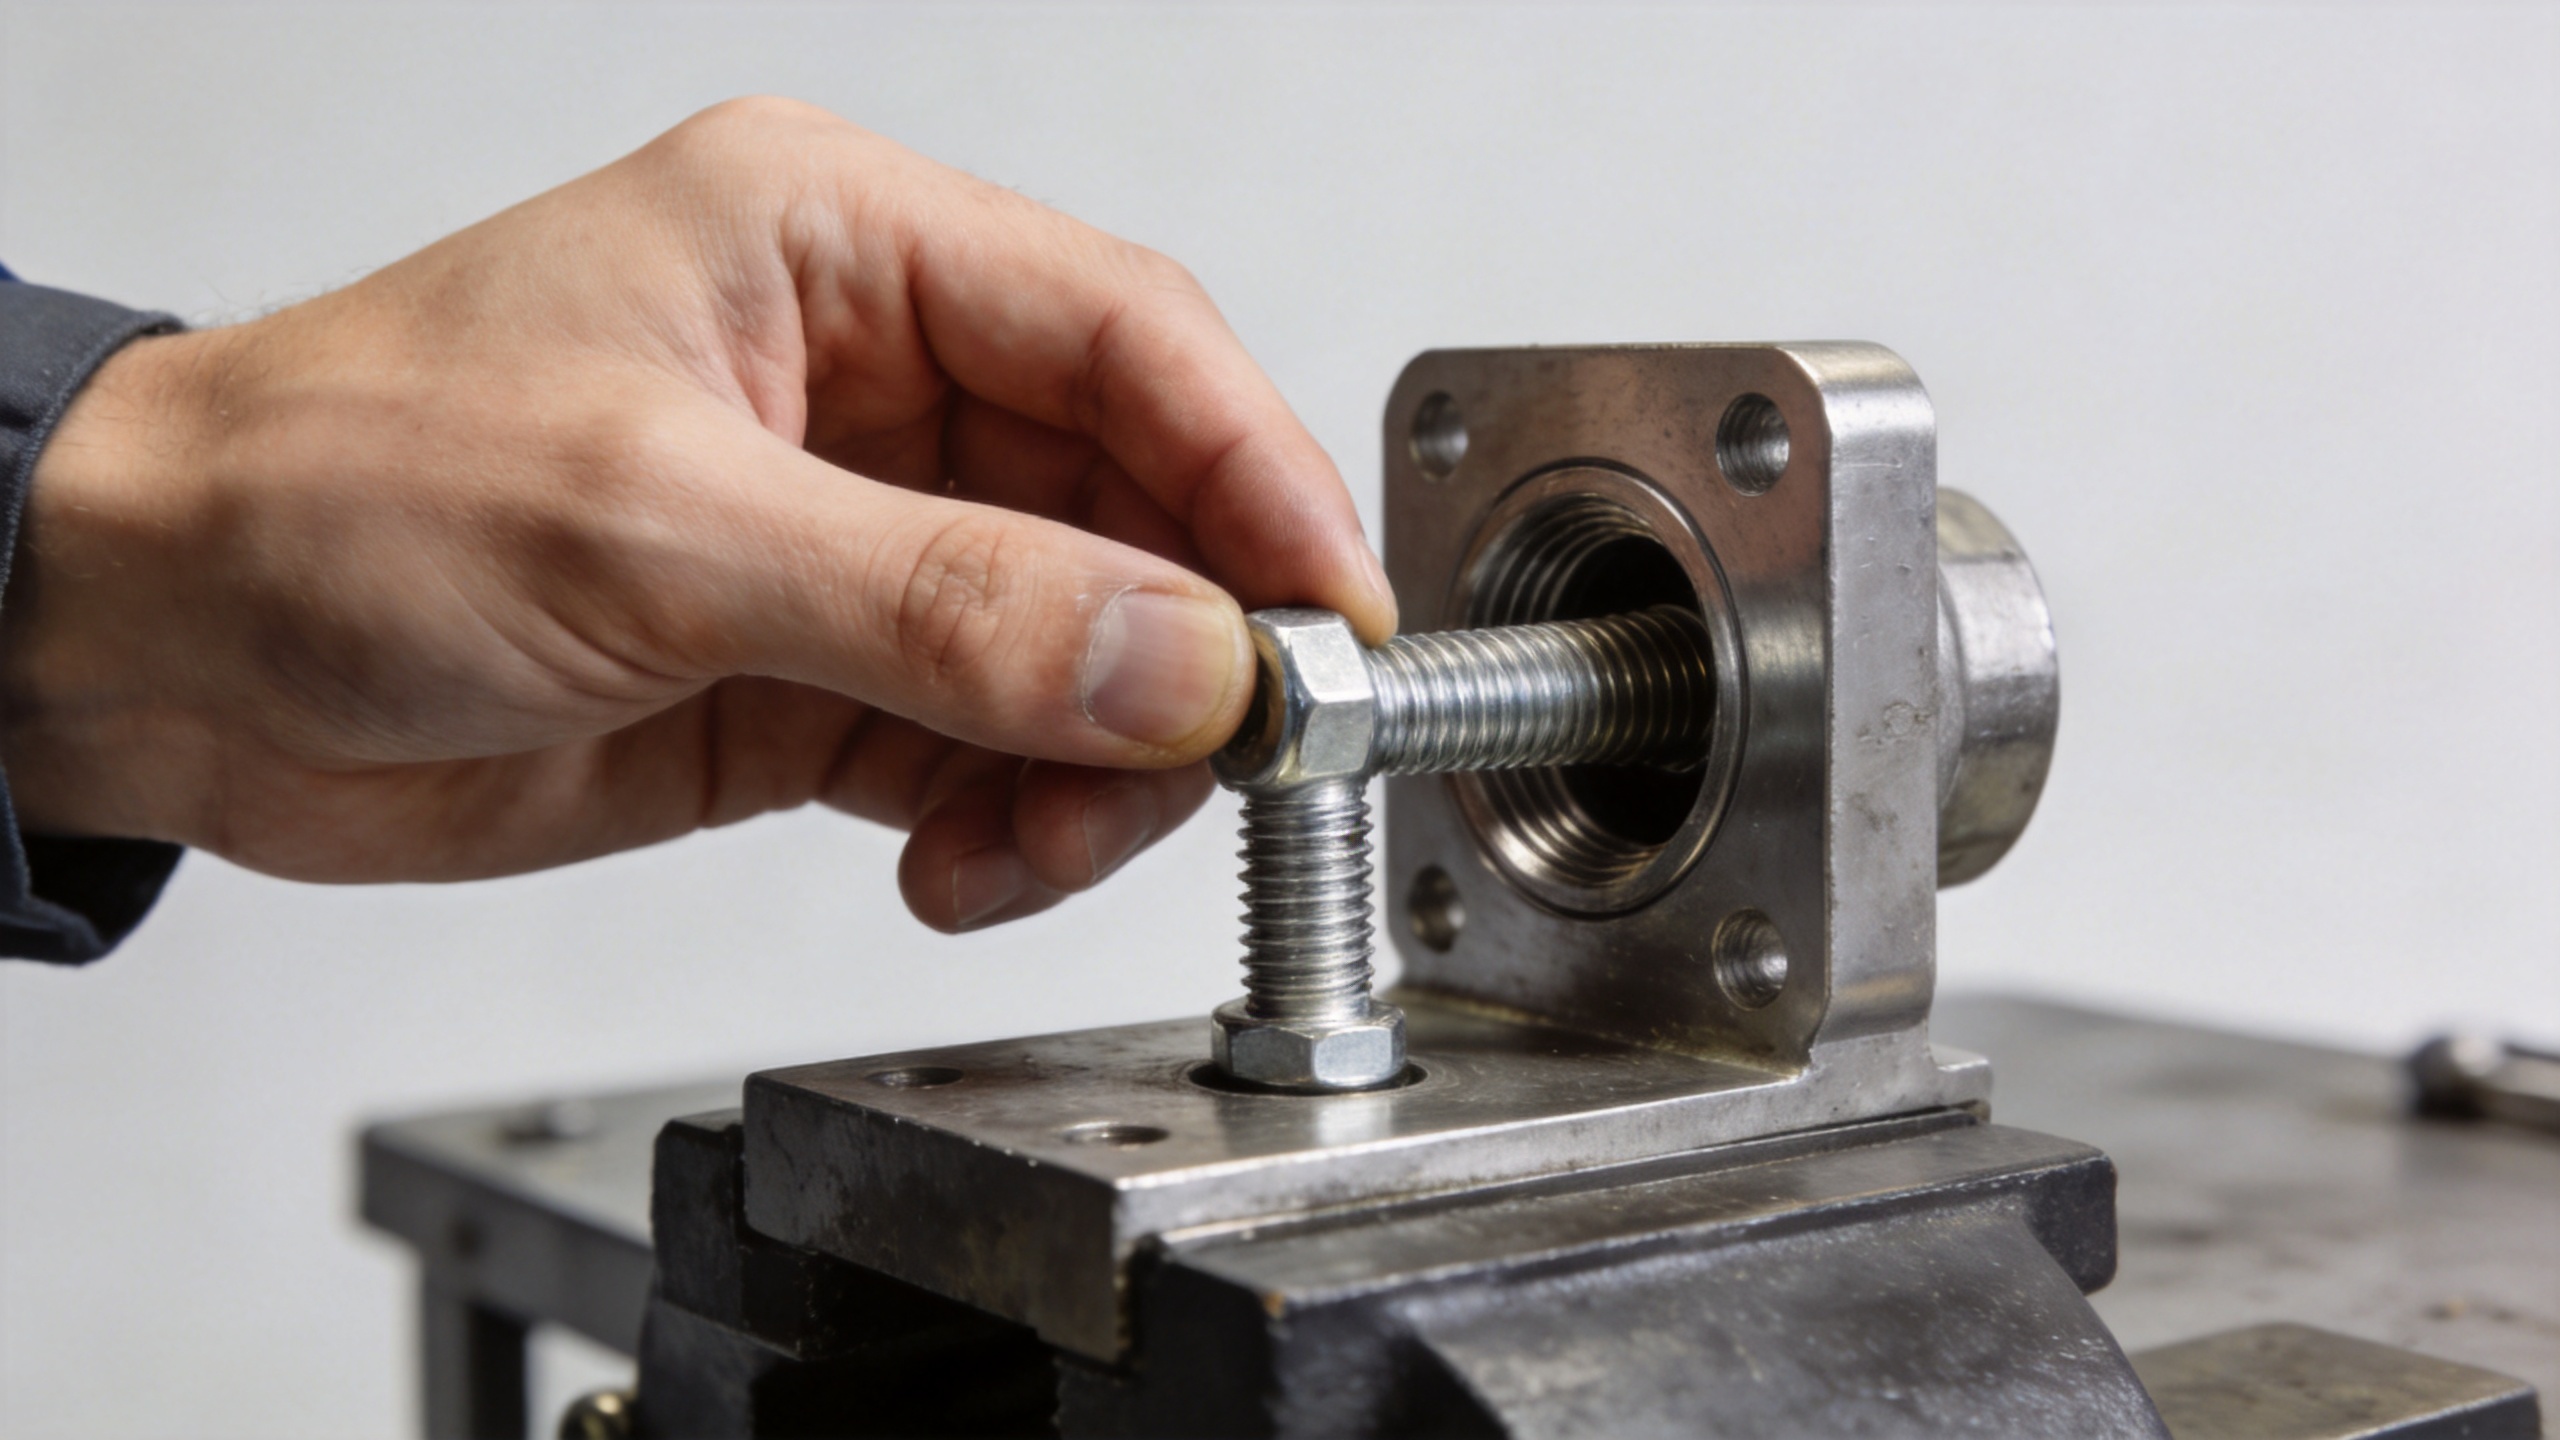
Як діагностувати підозру на перекручування різьби кріплення
Якщо кріплення вже почало вкручуватися неправильно, не вважайте, що подальша його затяжка забезпечить стабільність з’єднання. Вилучіть його, коли це можна зробити безпечно, а потім огляньте перші зачеплені витки різьби на обох деталях. Шукайте сплющені вершини різьби, зміщення металу, яскраві сліди тертя, пошкодження покриття або траєкторію різьби, що починається з центру.
Легке очищення різьби може бути доцільним, якщо пошкодження незначне й затверджений метод ремонту це дозволяє. Більш серйозна деформація може вимагати заміни кріпильного елемента, відновлення різьби у приймальній деталі за вказаним процесом ремонту або заміни компонента. Рішення має враховувати функцію з’єднання, матеріал, доступність для перевірки та вимоги до технічного обслуговування. Нержавіючий кріпильний елемент потребує такого ж ретельного контролю сумісності, як і будь-яка інша різьбова деталь; вибір матеріалу не компенсує неправильного введення різьби.
Вбудувати контроль перекручення різьби в процес
Індивідуальні навички мають значення, але постійні збої зазвичай вказують на проблему в процесі. Перевірте, чи легко визначити правильний кріпильний елемент, чи забезпечено достатню підтримку для гайковерта, чи можна підійти до з’єднання під прямим кутом і чи надходять деталі без забруднень або пошкоджених початкових різьб. У автоматизованих або напівавтоматизованих робочих місцях слід контролювати аномальне поведінку моменту затягування та кута й чітко визначити дії у разі виявлення відхилення: призупинити процес, провести огляд і відокремити підозрілі деталі для подальшого аналізу.
Також корисно чітко визначити в робочій інструкції, що саме означає «правильне зачеплення». Фотографії припустимих початків різьби, встановлене вимога до ручного навинчування (за наявності такої можливості) та заборона примусового навинчування при виникненні опору допоможуть забезпечити однакове виконання завдання на всіх змінах. Для спеціального кріпильного елемента або застосування з мілкою різьбою пробне збирання з реальним спряженим компонентом може виявити проблеми з допусками або покриттями ще до початку масового виробництва.
Короткий чек-лист техніка
- Переконайтеся, що різьбовий кріпильний елемент і різьба, у яку його вкручують, є передбаченою парою.
- Перевірте початкові різьбові витки на забруднення, заусенці або видимі пошкодження.
- Вирівняйте кріпильний елемент строго перпендикулярно перед застосуванням моменту інструменту.
- Використовуйте перші оберти, щоб підтвердити плавне зачеплення.
- Зупиніться при перших ознаках утруднення; вийміть кріпильний елемент, перевірте й усуньте причину.
- Фіксуйте місця або партії, де проблема виникає регулярно, щоб можна було виявити й усунути кореневу причину в технологічному процесі.
Висновок
Перехресне нарізання різьби зазвичай не є загадкою, якщо уважно спостерігати за першими кількома обертами. Зазвичай воно свідчить про проблеми з вирівнюванням, пошкодження початку різьби, несумісність деталей або про інструмент, що прикладає момент надто рано. Якщо розглядати початкове зачеплення як окремий етап перевірки, техніки зможуть запобігти подальшому розвитку проблеми до того, як з’єднання кріпильного елемента перетвориться на ремонтну справу. Мета полягає не просто в тому, щоб закрутити кріпильний елемент, а в тому, щоб забезпечити чисте й повторюване зачеплення різьби до фінального затягування.

