 EN

Nima uchun g'ovaklar o'zaro chiqib ketadi va texniklar bu holatni qanday to'xtatadi
Chiziqdagi tishlari bir-biriga to'g'ri kelmaydigan mahkamlagich odatiy yig'ish operatsiyasini qayta ishlashga sabab bo'lishi mumkin. Shu zarbdan keyin zarar ko'pincha detallar bir marta aylanishdan oldin boshlanadi: erkak tishlar qabul qiluvchi tishlar bilan burchak ostida uchrashadi, birinchi aylanishlarda bir xil uzunlik mavjud emas va qo'llanilgan kuch tish cho'qqilarini kesib yuboradi yoki tekislantiradi. Texnik birinchi navbatda qumli hissiyot, g'ayritabiiy qarshilik yoki oddiygina o'rnatilmaydigan, lekin kirib ketayotgan qisqichni sezishi mumkin.
Qisqichlarni tanlash va yig'ish mosligi sohasida muhandis sifatida men buni oddiy operator xatosi emas, balki tizim muammosi sifatida qabul qilaman. tishli biriktirgich , uloq tishlari, kirish burchagi, qisqich, asbob xulqi va tekshirish qoidasi barchasi boshlang‘ichning tozaligini ta'sirlaydi. Foydali javob — namunani erta aniqlash, aylanishni to'xtatish va noto'g'ri moslashuv ehtimolini keltirib chiqaradigan shartni topishdir.
Uloq tishlarining bir-biriga kirib ketishi fastener ulagichida nima qiladi
Uloq tishlarining bir-biriga kirib ketishi — bu uloq tishli fastener ulagichning teshikka, g'altakka, o'rnatiladigan qismga yoki boshqa ayol uloq tishlarga noto'g'ri yo'l bilan kirib ketishidir. Uloq tishli ulagich mavjud spiral o'ralish bo'ylab harakatlanmay, balki uning ustidan o'tib ketadi. Bu bir yoki ikkala qismda materialni siljitishiga sabab bo'ladi. Ulagich dastlab mahkam tuyulsa ham, buruvish momenti to'g'ri qisqich yuklanish emas, balki shikastlangan kontakt tufayli vujudga keladi.
Bu farq texnik xizmat ko'rsatish va ishlab chiqarishda muhim ahamiyatga ega. Agar tork qiymatiga yetgan birlashtiruvchi elementning o'ralgan qismi shikastlangan bo'lsa, uning rez'balari deformatsiyalangan, takrorlanuvchanligi pasaygan yoki keyinchalik olib tashlash qiyin bo'lishi mumkin. Xizmat ko'rsatiladigan birlashmada detallarni kuch bilan o'tkazish qabul qiluvchi komponentni ham shikastlantirishi mumkin, bu esa birlashtiruvchi elementdan ko'ra almashtirish narxi qimmatroq bo'lishi mumkin.
Nima uchun namuna boshlanadi
Birinchi rez'ba qismida mos kelmaslik
Boshlang'ich mos kelmaslik — keng tarqalgan sabab. Agar rez'bali birlashtiruvchi element qabul qiluvchi rez'baga to'g'ri burchak ostida o'rnatilmagan bo'lsa, birinchi cho'qqi ikkinchi cho'qqi ustiga tushib, ildizga kirib ketmaydi. Cheklangan ko'rinish maydoni, chuqur konusli o'quvlar, noqulay ulanish va moslashuvchan detallar bunday holatni yanada ehtimolli qiladi. Mexanik birlashtiruvchi element quvvatli vosita qo'llanilganda o'z burchagini avtomatik ravishda to'g'rilamaydi.
Shikastlangan, iflos yoki yomon tayyorlangan rez'ba boshlanishlari
Burr, korroziya qoldiqlari, bo'yoq qatlamining yig'ilishi, chiplar yoki birinchi tishning shikastlanishi odatda birlashtiruvchini yo'naltiradigan kirish qismini olib tashlaydi. Qism ko'p marta olib tashlanganda va ochiq tishlar allaqachon yeyilganda ham shu muammo paydo bo'ladi. O'rnatish usulini ayblashdan oldin yaxshi yorug'likda ikkala tish boshlanishini tekshiring. Toza ko'rinadigan o'q birinchi ulanadigan tishning sog'lom ekanligini isbotlamaydi.
Qismlar mos kelmasligi
Tishli birlashtiruvchi to'g'ri mos kelishi uchun taxminan bir xil diametr etarli emas. Tish qadami, tish shakli, aylanish yo'nalishi, qoplam qatlamining qalinligi va nominal o'lcham ham mos kelishi kerak. Aralash saqlanadigan qismlar va bir-biriga o'xshash komponentlar jamoalar tez ishlaganda ayniqsa muammoli bo'ladi. Maxsus birlashtiruvchiga shu qadar aniq qabul qiluvchi xususiyat kerak bo'ladi; ko'rinmasa ham o'xshash qismni almashtirish o'ralgan tishlarga o'xshash qarshilik yaratishi mumkin.
Tishlar birikishini tasdiqlashdan oldin burilish momentini qo'llaydigan asbob-uskunalar
Ta'sir qurollari, yomon qo'llab-quvvatlanadigan haydovchilar, ishlatilgan g'ildiraklar va uzun kengaytmalar mayda tekislash xatosini soniyalarda shikastga aylantirishi mumkin. Muammo shundaki, elektr quvvatidan foydalangan holda o'rnatish aslida noto'g'ri. Aksincha, mexanik tormozni tekshirishdan avval torq qo'llaniladi. Yuqori ishlab chiqarish tezligi jarayon tezlikni rag'batlantirganda va dastlabki qattiq qo'llanish uchun aniq to'xtash signali yo'qda bu muammo yanada og'irlashadi.
Mexaniklar ish joyida ushbu namunani qanday to'xtatadi
Eng ishonchli odat - boshlanishni mahkamlashdan ajratishdir. Avvalo, mahkamlovchi elementni teshikka yoki mos keladigan qismga to'g'ri qo'ying. Keyin uni qo'l bilan yoki amalga oshirilayotgan operatsiya uchun mos keladigan nazorat qilinadigan past tezlikda boshlang, shunda u silliq ravishda boshlanadi. Mexanik doimiy harakatni his qilishi kerak, emas esa ochilishda birdanlikda qattiq nuqta.
- Detallarni tekshiring. Mahkamlovchi elementni o'rnatishdan oldin uning o'lchami, g'ildirak qadam, rez'ba yo'nalishi, yuzaki holati va mo'ljallangan joyini tekshiring.
- Burchakni sozlang. Birikma dizayni imkon beradigan hamma joyda, rez'ba bilan biriktiriladigan qismlarni ochiqqa nisbatan tik holatda ushlang. Agar ishlov berilayotgan detallar yoki quvur qo'llab-quvvatlashni talab qilsa, ularni qo'llab-quvvatlang.
- Dastlabki burilishlarni tekshirish uchun foydalaning. Yengil, nazorat qilinadigan aylantirish bilan boshlang. Agar qism yaxshi kirib kela olmasa, qo'shimcha kuch yoki aylantirish tezligini qo'llamang.
- Birinchi noqonuniy qilichlanishda qaytib chiqing. Rez'ba bilan biriktiriladigan qismni olib tashlang, boshlang'ich rez'balarni va teshiqni tekshiring, changlarni tozalang va qaytadan tekislashingizni ta'minlang. Xuddi shu majburiy urinishni takrorlash odatda shikastlangan maydonni kengaytiradi.
- Tozalangan rez'ba bilan birikishdan keyingina yakuniy burilish momentini qo'llang. Rez'ba bilan biriktiriladigan qism dastlabki birikishdan keyin normal aylanib ketayotganida, montaj uchun tasdiqlangan asbob va burilish momenti jarayonidan foydalaning.
Bu yerda amaliy nuqsonlar mavjud. Chiziq kechikishda qolsa, qarshilik ko'rsatayotgan detallarga bosishga intilish tabiiy. Lekin boshlang'ichda qisqa tekshiruv odatda shakllantirilgan rez'ba boltini chiqarish, rez'ba o'rnini tiklash yoki yakunlangan montajni saralashdan kamroq buzuvchi bo'ladi. Muhim ulanish uchun faqat his-tuyg'u emas, balki hujjatlashtirilgan ish ko'rsatmalarini va tegishli muhandislik talablarini qo'llang.
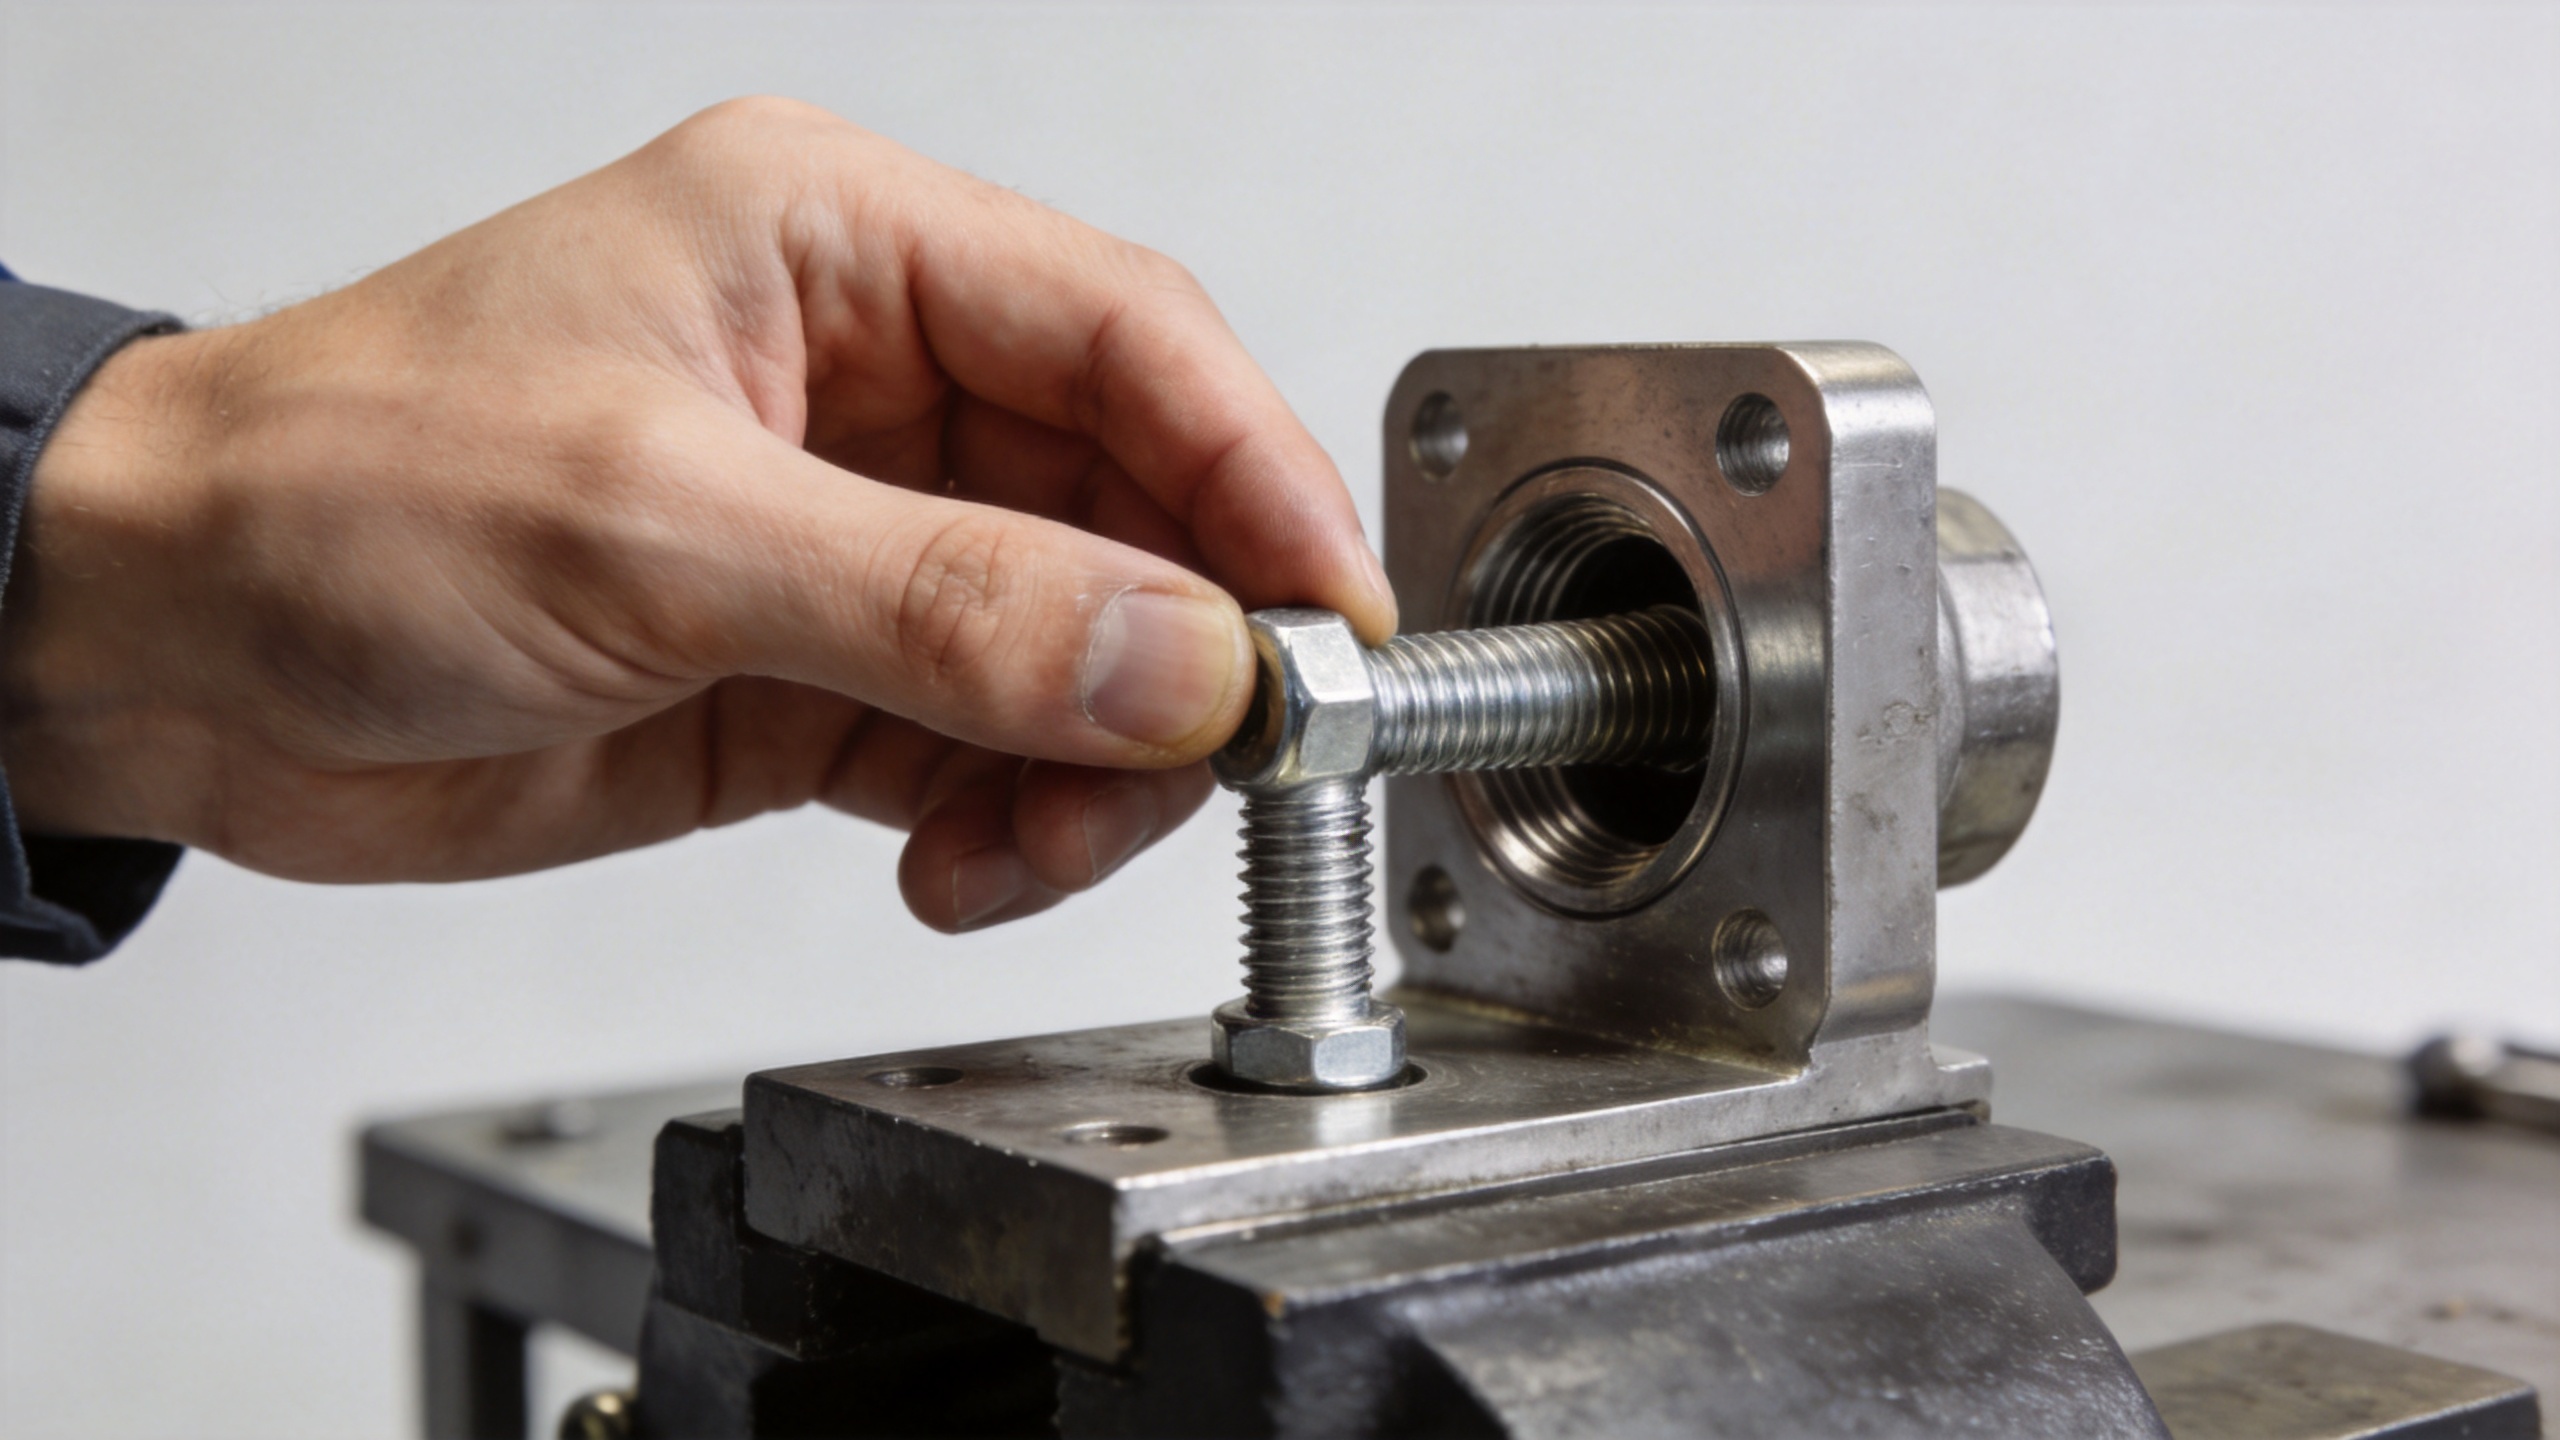
Shubhali noto'g'ri rez'bali boltning nosozligini aniqlash usullari
Agar bolt allaqachon noto'g'ri o'rnatilgan bo'lsa, uni yanada mahkamlash orqali ulanishni barqarorlashtirish mumkin deb taxmin qilmasangiz. Agar xavfsiz olib tashlash mumkin bo'lsa, uning olib tashlang. Keyin ikkala detaldagi birinchi ulangan rez'balarni tekshiring. Tekshirishda tekislangan cho'qqilar, siljigan metall, yorqin chiziqsimon izlar, yorilgan qoplam yoki markazdan chetda boshlanadigan rez'ba yo'nalishini qidiring.
Shikastlanish yengil bo'lganda va ruxsat etilgan ta'mirlash usuli shuni qo'llashga imkon bersa, ipni tozalash bo'yicha yengil operatsiya o'tkazish maqsadga muvofiq bo'ladi. Og'irroq shakl o'zgarishi tezlatgichni almashtirishni, qabul qiluvchi ipni belgilangan ta'mirlash jarayoni bilan tiklashni yoki komponentni almashtirishni talab qiladi. Qaror birikmaning funksiyasini, materialini, tekshirish uchun kirish imkoniyatini va texnik xizmat ko'rsatish talablarini aks ettirishi kerak. Har qanday boshqa ipli qism kabi, zanglamaydigan tezlatgich ham ehtiyotkorlik bilan moslikni tekshirishni talab qiladi; material tanlovi noto'g'ri boshlanishni kompensatsiya qilmaydi.
Ipni kesib o'tishni nazorat qilishni jarayonga kiritish
Alohida ko'nikmalar muhim, lekin takroriy muvaffaqiyatsizliklar odatda jarayon sharoitiga ishora qiladi. To'g'ri boshqaruvchi qisqichni aniqlash qanchalik osonligini, vosita qo'llaganda yetarli qo'llab-quvvatlash mavjudligini, ulanish joyiga to'g'ri burchak ostida yondashish imkoniyatini va detallarning ifloslik yoki shakli buzilgan tishlari bilan kelishini tekshiring. Avtomatlashtirilgan yoki yarim avtomatlashtirilgan stansiyalarda g'ayrioddiy buruvish momenti-burilish burchagi xulq-atvori kuzatiladi va javob aniq bo'lishi kerak: to'xtash, tekshirish va shubhali detallarni ajratib olish va ularni ko'rib chiqish uchun topshirish.
Shuningdek, ish ko'rsatmasida "yaxshi ulanish" nima ekanligini aniq belgilash foydali. Qabul qilinadigan tish boshlanishlarining rasmlari, amaliyotda qo'llaniladigan qo'l bilan boshlanish talabi va majburiy ulanishga qarshi qoida ishlab chiqarish davomida kutubxonani bir xil saqlashga yordam beradi. Maxsus qisqich yoki maydanoq tishli qo'llaniladigan holatlarda hajmli montaj boshlanishidan oldin haqiqiy mos keladigan komponent bilan sinov ulanishi toleransiya yoki qoplamaga oid muammolarni aniqlashi mumkin.
Texnik uchun qisqa tekshirish ro'yxati
- Tishli qisqich va qabul qiluvchi tishli qism bir-biriga mos keladigan juftlik ekanligini tasdiqlang.
- Boshlang'ich ipni ifloslanish, shovqinlar yoki ko'rinadigan shikastlanishlar uchun tekshiring.
- Asbob kuchini qo'llashdan oldin biriktirgichni to'g'ri tekislashingiz kerak.
- Silliq ulanishni tasdiqlash uchun birinchi aylanmalardan foydalaning.
- Dastlabki qilichlanishda to'xtang; olib tashlang, tekshiring va sababni bartaraf qiling.
- Qaytariladigan joylar yoki partiyalarni yozib oling, shunda asosiy jarayonni hal qilish mumkin bo'ladi.
Xulosa
Birinchi bir necha aylanmalar e'tibor bilan kuzatilganda, ipning noto'g'ri ulanishi deyarli hech qachon sirli bo'lmaydi. U odatda tekislik muammosini, ip boshlanishining buzilishini, mos kelmaydigan detallarni yoki kuchni juda erta qo'llaydigan asbob-uskulni aks ettiradi. Dastlabki ulanishni alohida tekshirish bosqichi sifatida qarash orqali texniklar biriktirgich ulanishini ta'mirlash muammosiga aylanishidan oldin ushbu namunani to'xtata oladi. Maqsad faqat biriktirgichni ichiga kiritish emas; balki yakuniy qattiq tortishdan oldin tozalik va takrorlanuvchan ip ulanishini ta'minlashdir.

