 EN

Varför korsgängning sker och hur tekniker stoppar mönstret
En korsgängad fästmittel kan omvandla en rutinmässig monteringsåtgärd till en ommonteringshändelse. Skadan börjar ofta innan delen har gjort en full varvning: den yttre gängan möter den inre gängan i ett vinkelutläge, de första varven delar inte samma gängstigning, och den pålagda kraften börjar skära eller platta ut gängtopparna. En tekniker kan först märka en grusig känsla, ovanlig motstånd eller en skruvförbindelse som verkar gå in men inte sätta sig korrekt.
Som ingenjör med fokus på val av skruvförbindelser och monteringspassform behandlar jag detta som ett systemproblem snarare än ett enkelt operatörsfel. Den gängad fästanordning , skruvgängans lutningsvinkel, fästplatsen, verktygets beteende och kontrollreglerna påverkar alla om starten blir ren. Den användbara åtgärden är att identifiera mönstret tidigt, sluta skruva och hitta den orsak som gjorde feljustering sannolik.
Vad tvärskruvning gör med en skruvförbindelse
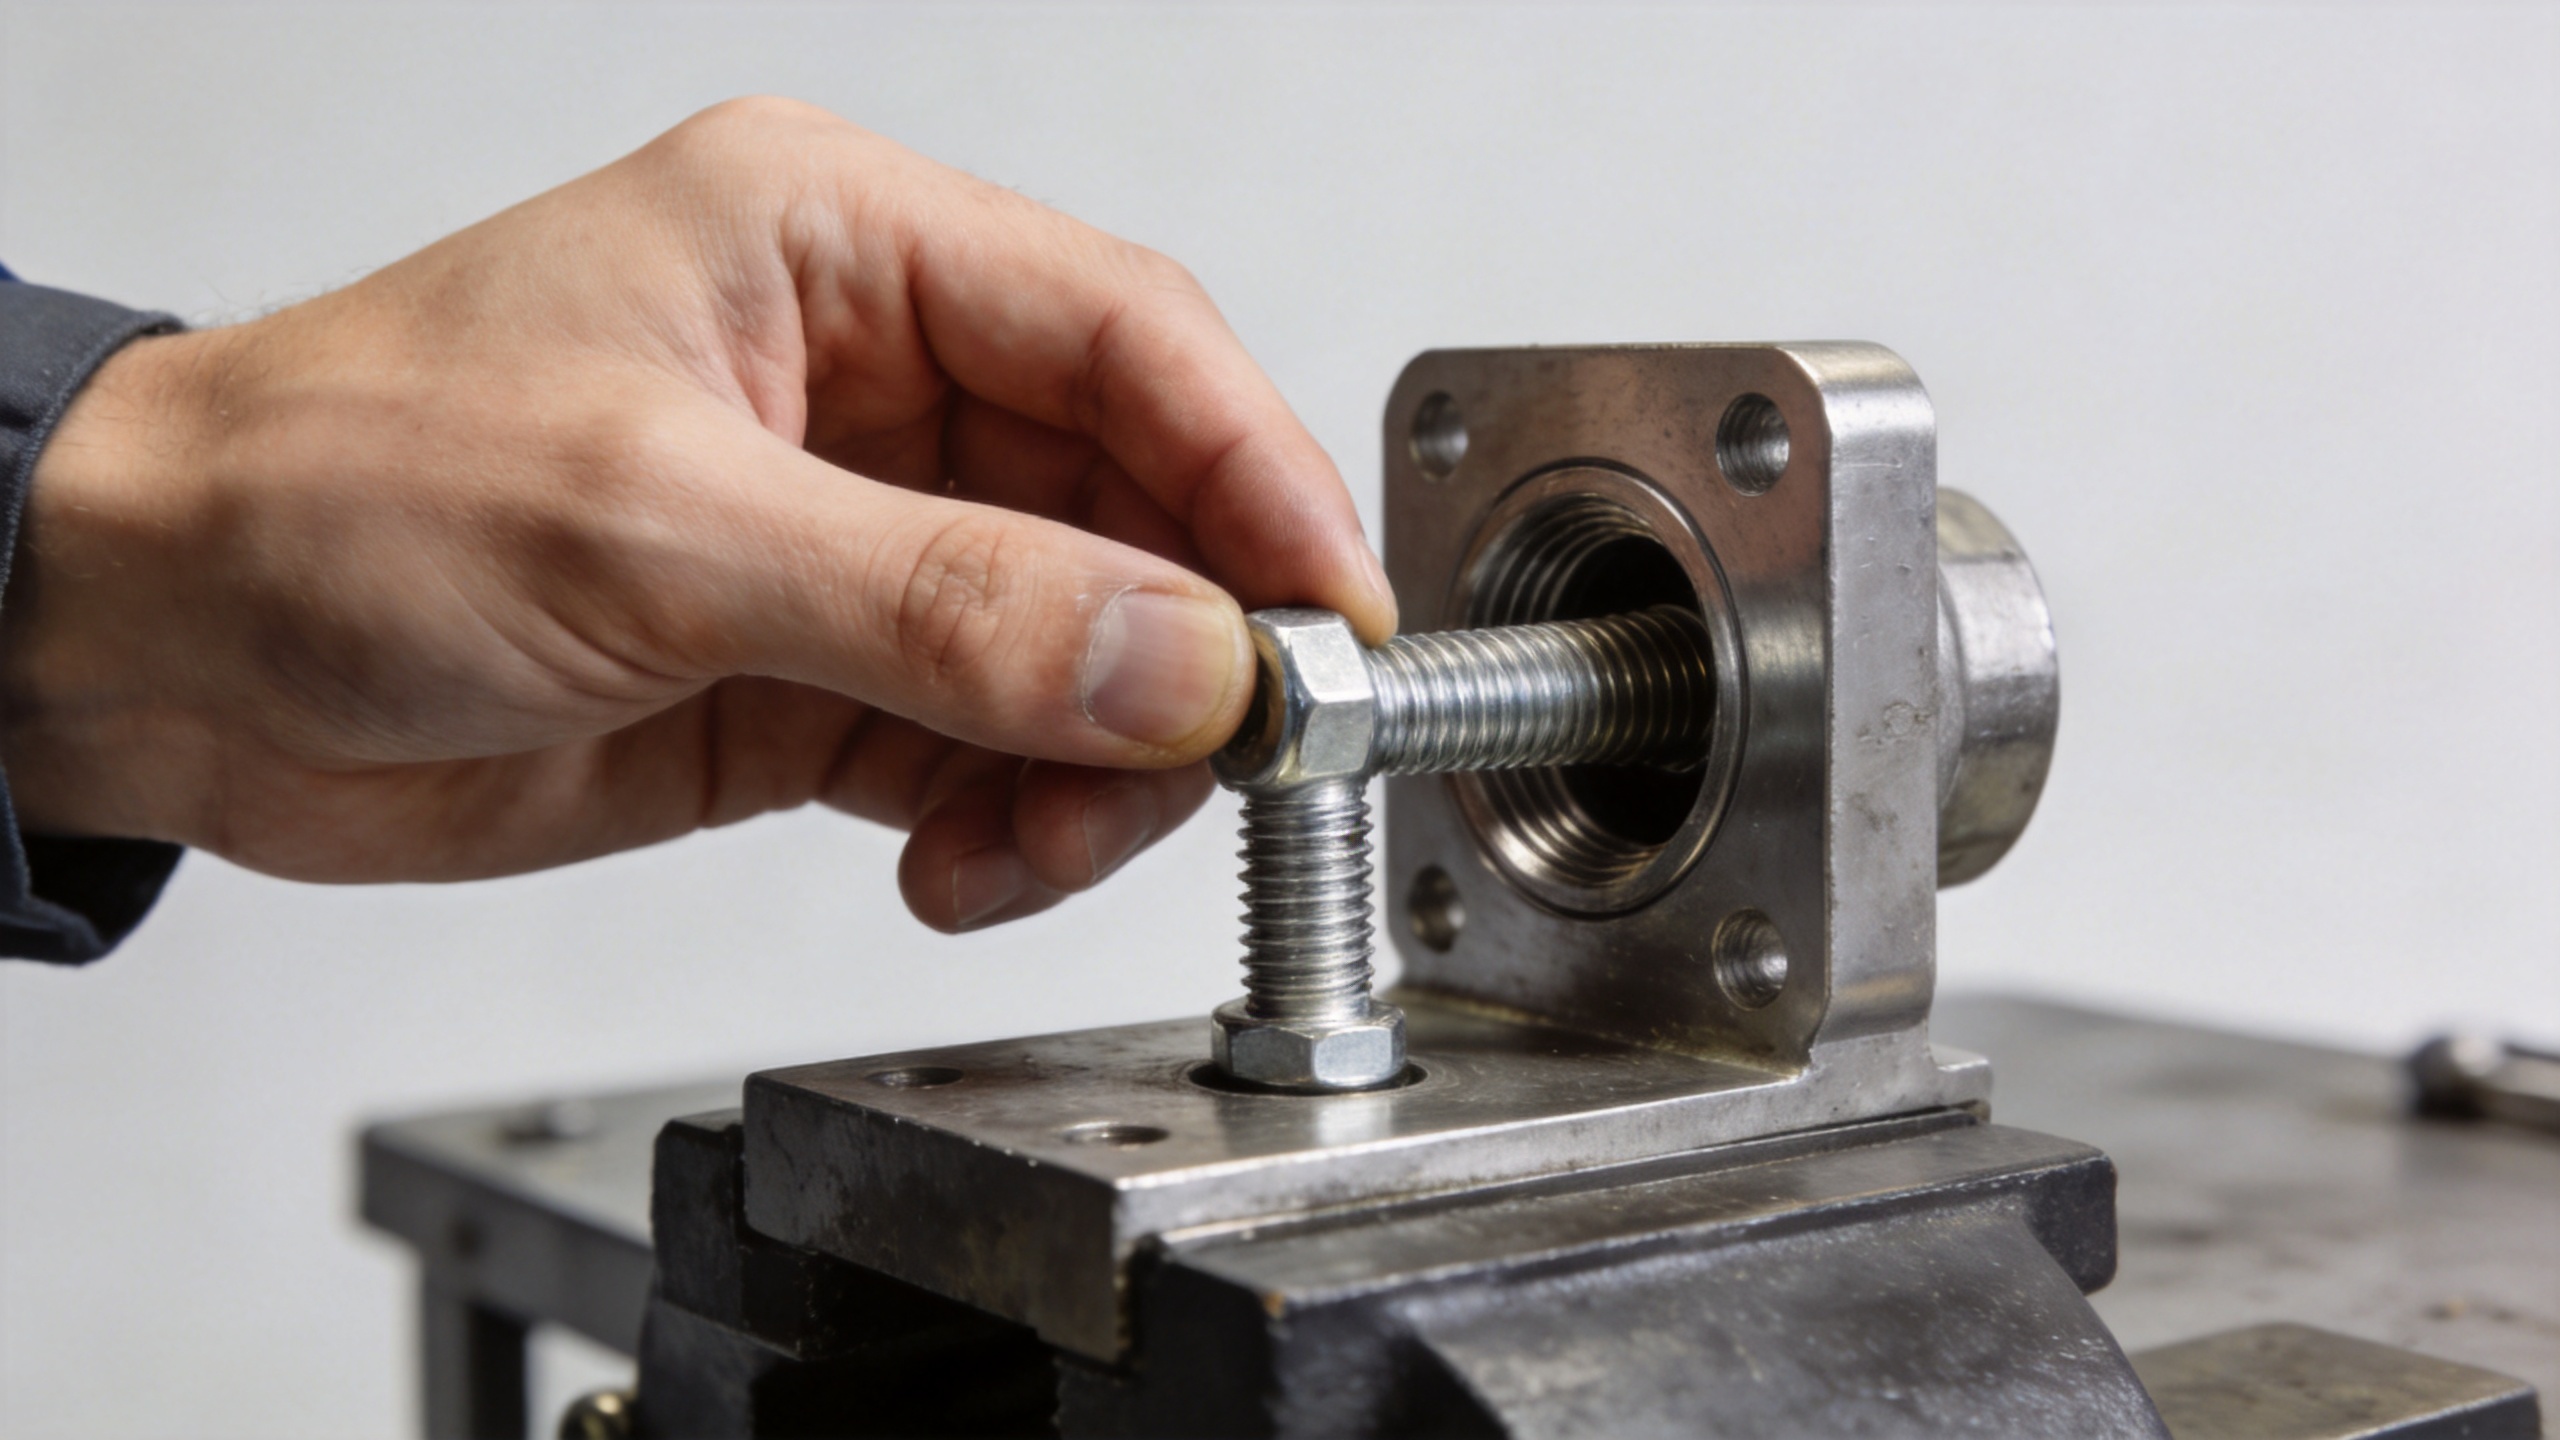
Tvärskruvning uppstår när en gängad skruv eller bolt engagerar ett hål, en mutter, en insats eller annan inre gänga på fel väg. Istället för att följa den befintliga spiralformade rännan glider skruven över den. Detta kan förflytta material på en eller båda delarna. Förbindelsen kan verka åtdragen i början, men åtdragningsmomentet kan bero på skadad kontakt snarare än korrekt klämspänning.
Den här skillnaden är viktig vid underhålls- och produktionsarbete. En förbindning som når ett vridmomentvärde efter skadad ingrepp kan fortfarande ha förvrängda gängor, sämre upprepbarhet eller en svår borttagning senare. I en underhållsbar montering kan tvinga delen igenom även skada den mottagande komponenten, vilket kan vara dyrare att byta ut än själva förbindningen.
Varför mönstret börjar
Feljustering vid den första gängan
Dålig startjustering är en vanlig orsak. Om den gängade förbindningen inte är vinkelrät mot den mottagande gängan kan den första toppen landa på toppen av den motsatta toppen istället för att gå in i roten. Begränsad sikt, djupa urborrningar, obekväma räckhåll och flexibla delar ökar risken för detta. En mekanisk förbindning justerar inte automatiskt sin egen vinkel bara för att en elkraftdriven verktyg används.
Skadade, smutsiga eller dåligt förberedda gängstarter
Kantavskär, korrosionsrester, färgbeläggning, skavningar eller en nicksad första gänga kan ta bort införingsrampen som normalt guider en förbindelse. Samma problem uppstår när en del har tagits bort upprepade gånger och öppningens gängor redan är slitna. Innan du skyller på monteringstekniken bör du undersöka båda gängstartarna under bra belysning. En rent utseende axel bevisar inte att den första ingripande gängan är i gott skick.
Olikhet mellan delarna
En liknande diameter räcker inte för att en gängad förbindelse ska passa korrekt. Gång, gängform, gängriktning, beläggningsuppbyggnad och nominell storlek måste alla stämma överens. Blandade lagertankar och liknande komponenter är särskilt problematiska när team arbetar snabbt. En specialtillverkad förbindelse kan kräva en lika specifik mottagande funktion; att ersätta en del med en visuellt liknande kan skapa motstånd som liknar korsgängning.
Verktyg som applicerar vridmoment innan ingrepp bekräftats
Verktyg för påverkan, dåligt stödda drivare, slitna hylsor och långa förlängningar kan omvandla ett litet justeringsfel till skada på sekunder. Problemet är inte att kraftdriven montering i sig är felaktig. Det är snarare att vridmomentet anländer innan teknikern har bekräftat att den gängade fogningen har funnit sin naturliga väg. En hög produktionshastighet kan förvärra detta när processen belönar snabbhet men saknar ett tydligt stoppsignal för tidig blockering.
Hur tekniker stoppar mönstret vid arbetsplatsen
Den mest pålitliga vanan är att separera införandet från åtdragningen. Placera först fogningen exakt i hålet eller den motsatta delen. Starta sedan fogningen för hand eller med en kontrollerad låghastighetsmetod som är lämplig för operationen, tills den har engagerat smidigt. En tekniker bör känna en konsekvent rörelse snarare än en plötslig ojämnhet vid öppningen.
- Verifiera delarna. Kontrollera storlek, gängsteg, gängriktning, ytkvalitet och avsedd plats innan fogningen sätts i gång.
- Ställ in vinkeln. Håll den gängade förbindelsen vinkelrätt mot öppningen där kopplingsdesignen tillåter det. Stöd arbetsstycket eller fixtur om rörelse ändrar vinkeln.
- Använd de initiala varven som en kontroll. Börja med lätt, kontrollerad rotation. Om delen inte går in smidigt, använd inte extra hävstång eller ökad verktygshastighet.
- Dra ut förbindelsen vid den första ovanliga blockeringen. Ta bort förbindelsen, undersök ledtrådarna och hålet, rengör från damm och skräp samt justera om positionen. Att upprepa samma tvungna försök utvidgar vanligtvis den skadade ytan.
- Tillämpa slutlig momentkraft endast efter ren ingrepp. När förbindelsen roterar normalt genom det initiala ingreppet, använd det godkända verktyget och momentprocessen för monteringen.
Det finns ett praktiskt avvägande här. När en linje är försenad är det frestande att tvinga in en motståndskraftig del. Men en kort inspektion i början är ofta mindre störande än att ta ut en skadad gängad förbindelse, reparera en gängad funktion eller sortera en färdig montering. För en kritisk förbindelse ska den dokumenterade arbetsinstruktionen och de tillämpliga ingenjörskraven användas istället för att enbart lita på känslan.
Hur man diagnostiserar en misstänkt korsgängad förbindelse
När en förbindelse redan har startat felaktigt ska man inte anta att ytterligare spänning gör förbindelsen stabil. Ta bort den när borttagning kan utföras säkert, och undersök sedan de första ingående gängorna på båda delarna. Sök efter plattade toppar, förskjuten metall, ljusa skrubbspår, rivna beläggningar eller en gängväg som börjar excentriskt.
En lätt trådrensning kan vara lämplig när skadan är mindre och den godkända repareringsmetoden tillåter det. Mer allvarlig deformation kan kräva utbyte av fästdelen, återställning av mottagartråden med den angivna repareringsprocessen eller utbyte av komponenten. Beslutet bör återspegla förbandets funktion, material, tillgänglighet för verifiering och underhållskrav. En rostfri fästdel kräver samma noggranna kompatibilitetskontroll som någon annan gängad del; materialvalet kompenserar inte för en felaktig start.
Införliva korsgängningskontroll i processen
Individuella färdigheter är viktiga, men återkommande fel pekar vanligtvis på ett processvillkor. Granska om den rätta förbindningsdelen är lätt att identifiera, om skruvdragaren har tillräckligt med stöd, om förbindningen kan nås i rät vinkel och om delarna anländer fria från smuts eller skadade gängstartar. Vid automatiserade eller halvautomatiserade stationer bör ovanlig vridmoment-vinkel-beteende övervakas, och åtgärdsåtgärden ska vara tydlig: pausa, undersök och separera misstänkta delar för granskning.
Det hjälper också att specificera hur "bra ingrepp" ser ut i en arbetsinstruktion. Bilder på godkända gängstartar, en definierad kravspecifikation för manuell start där det är praktiskt möjligt samt en regel mot att tvinga in en fastnande förbindning gör förväntningarna upprepetbarta mellan olika skift. För en specialtillverkad förbindningsdel eller en fin-gängad applikation kan en provmontering med den faktiska motdelen avslöja tolerans- eller beläggningsproblem innan volymmonteringen påbörjas.
En kort teknikerchecklista
- Bekräfta att den gängade förbindningsdelen och den mottagande gängan är den avsedda kombinationen.
- Undersök startgängorna för föroreningar, spån eller synlig skada.
- Justera fästdelen lodrätt innan verktygsmomentet tillämpas.
- Använd de första varven för att bekräfta smidig ingrepp.
- Stanna vid tidig blockering; ta bort, undersök och åtgärda orsaken.
- Dokumentera återkommande platser eller partier så att den underliggande processen kan åtgärdas.
Slutsats
Korsgängning är sällan mystisk så snart de första varven observeras noggrant. Den återspeglar vanligtvis ett justeringsproblem, en skadad gängstart, en felaktig del eller verktyg som tillämpar moment för tidigt. Genom att behandla det initiala ingreppet som ett separat verifieringssteg kan tekniker stoppa mönstret innan en fästdel blir ett repareringsproblem. Målet är inte bara att få fästdelen att sitta; det är att upprätta ren och återkommande gänging innan slutspännningen.

