 EN

Neden Çapraz Dişleme Olayı Gerçekleşir ve Teknisyenler Bu Durumu Nasıl Önler
Bir çapraz dişli bağlantı Elemanı rutin bir montaj işlemini yeniden işlenme durumuna dönüştürebilir. Hasar genellikle parça tam bir dönüş yapmadan önce başlar: erkek diş, alıcı dişle açısal olarak karşılaşır, ilk dönüşler aynı adımı paylaşmaz ve uygulanan kuvvet diş tepelerini kesmeye veya bastırmaya başlar. Bir teknisyen, ilk olarak taneli bir his, alışılmadık direnç veya normal şekilde oturmayan ancak içeri girmiş gibi görünen bir bağlantı elemanını fark edebilir.
Bağlantı elemanı seçimi ve montaj uyumu üzerine odaklanan bir mühendis olarak, bunu basit bir operatör hatasından ziyade bir sistem sorunu olarak değerlendiriyorum. dişli bağlantı elemanı , eşleşme dişleri, erişim açısı, sabitleme aracı, takım davranışı ve muayene kuralı başlangıcın temiz olup olmadığını etkiler. Kullanışlı yanıt, deseni erken tanımayı, vidalama işlemini durdurmayı ve hizalanmamaya neden olan koşulu belirlemeyi içerir.
Çapraz Dişleme Bir Vidalamaya Ne Yapar
Çapraz dişleme, bir dişli bağlantı elemanının bir delik, somun, gömme parçası veya başka bir iç diş ile yanlış yolda temas etmesi durumunda gerçekleşir. Mevcut helis olukları takip etmek yerine bağlantı elemanı bu olukların üzerinden geçer. Bu durum, bir veya her iki parçadaki malzemenin yerini değiştirebilir. Bağlantı başlangıçta sıkı görünse de tork, doğru sıkma yükü yerine hasar görmüş temas yüzünden oluşabilir.
Bu ayrım, bakım ve üretim işlerinde önem taşır. Hasarlı bir temas sonrasında tork değerine ulaşan bir bağlantı elemanı, hâlâ çarpık dişlere, azalmış tekrarlanabilirliğe veya daha sonra zor sökülme işlemine neden olabilir. Bakım yapılabilen bir montajda parçayı zorla geçirmek, alıcı bileşeni de hasara uğratabilir; bu durumda alıcı bileşenin değiştirilmesi, bağlantının kendisini değiştirmekten daha maliyetli olabilir.
Desen Neden Başlar
İlk dişte hizalama hatası
Başlangıçta kötü hizalama yaygın bir nedendir. Dişli bağlantı elemanı, alıcı dişe dik değilse, ilk tepe, kök içine girmek yerine eşleşen tepe üzerine oturabilir. Sınırlı görüş açısı, derin kılavuz delikleri, ulaşılmakta zorlanan bölgeler ve esnek parçalar bu durumu daha olası kılar. Mekanik bir bağlantı elemanı, güçlü bir sürücü uygulandığı için kendi açısını düzeltmez.
Hasarlı, kirli veya yetersiz hazırlanmış diş başlangıçları
Kenar döküntüleri, korozyon artığı, boya birikintisi, çentikler veya ilk dişin hasar görmesi, normalde bir bağlantı elemanını yönlendiren başlangıç eğimini ortadan kaldırabilir. Aynı sorun, parça tekrar tekrar söküldüğünde ve açılan deliğin dişleri zaten aşındığında da ortaya çıkar. Montaj tekniğini suçlamadan önce, iyi aydınlatma altında her iki diş başlangıcını da inceleyin. Temiz görünen bir milin ilk temas eden dişinin sağlam olduğunu kanıtlamaz.
Parçalar arasındaki uyumsuzluk
Dişli bir bağlantı elemanının doğru şekilde eşleşmesi için benzer bir çap yeterli değildir. Adım mesafesi, diş profili, dönme yönü, kaplama kalınlığı ve nominal boyut hepsi birbiriyle uyumlu olmalıdır. Karışık depolama kutuları ve görünüşte benzer bileşenler, ekipler hızlı çalıştığında özellikle sorun yaratır. Özel bir bağlantı elemanı, eşit derecede özel bir karşılık özelliği gerektirebilir; görsel olarak benzer bir parça ile değiştirme, çapraz dişleme gibi direnç oluşturabilir.
Dişlerin tam olarak kavrandığından emin olunmadan tork uygulayan aletler
Darbe aletleri, yetersiz destekli sürücüler, aşınmış soketler ve uzun uzatmalar, küçük bir hizalama hatasını saniyeler içinde hasara dönüştürebilir. Sorun, güçle çalışan montajın temelde yanlış olması değil. Sorun, teknisyenin vida bağlantı elemanının doğal yolunu bulduğunu doğrulamadan torkun gelmesidir. Yüksek üretim hızı, süreçte hız ödüllendirildiğinde ancak erken sıkışma durumunda net bir durdurma sinyali olmadığında bu sorunu daha da kötüleştirebilir.
Teknisyenlerin İş İstasyonunda Bu Döngüyü Nasıl Durdurdukları
En güvenilir alışkanlık, oturtmayı sıkma işleminden ayırmaktır. Önce bağlantı elemanını deliğe veya eşleşen parçaya tam olarak yerleştirin. Ardından, işlem için uygun olan kontrollü düşük hızlı bir yöntemle ya da elle başlatarak, bağlantı elemanı düzgün bir şekilde oturana kadar ilerletin. Teknisyen, başlangıçta aniden oluşan pürüzlü bir nokta yerine tutarlı bir ilerleme hissetmelidir.
- Parçaları doğrulayın. Bağlantı elemanını başlatmadan önce boyutunu, adımı, vida yönünü, yüzey durumunu ve kullanılacağı konumu kontrol edin.
- Açıyı ayarlayın. Eklem tasarımı izin verdiği her yerde, dişli bağlantı elemanını açıklığa dik tutun. İş parçasını veya sabitleme aparatını, açı değişikliğine neden olacak hareketleri engellemek için destekleyin.
- İlk birkaç dönüşü kontrol amacıyla kullanın. Hafif ve kontrollü bir dönmeyle başlayın. Parça düzgün şekilde girmiyorsa, kuvvet kolu veya sürücü hızı eklemeyin.
- İlk anormal takılma anında geri çıkarın. Bağlantı elemanını çıkarın, başlangıç dişlerini ve deliği inceleyin, kalıntıları temizleyin ve yeniden hizalayın. Aynı zorlamalı denemeyi tekrarlamak genellikle hasarlı alanı büyütür.
- Son torku yalnızca temiz bir kavramadan sonra uygulayın. Bağlantı elemanı başlangıç kavramasından sonra normal şekilde dönmeye başladıktan sonra, montaj için onaylı aracı ve tork işlemini kullanın.
Burada pratik bir uzlaşma söz konusudur. Bir üretim hattı zamanında tamamlanamıyorsa, direnç gösteren bir parçayı zorlamak cazip olabilir. Ancak başlangıçta kısa bir inceleme, hasar görmüş bir vida bağlantı elemanının çıkarılması, diş açılmış bir özelliğin onarılması ya da tamamlanmış bir montajın sınıflandırılması kadar bozucu değildir. Kritik bir bağlantı için yalnızca his duyuma dayanmak yerine, belgelenmiş iş talimatlarını ve ilgili mühendislik gereksinimlerini kullanın.
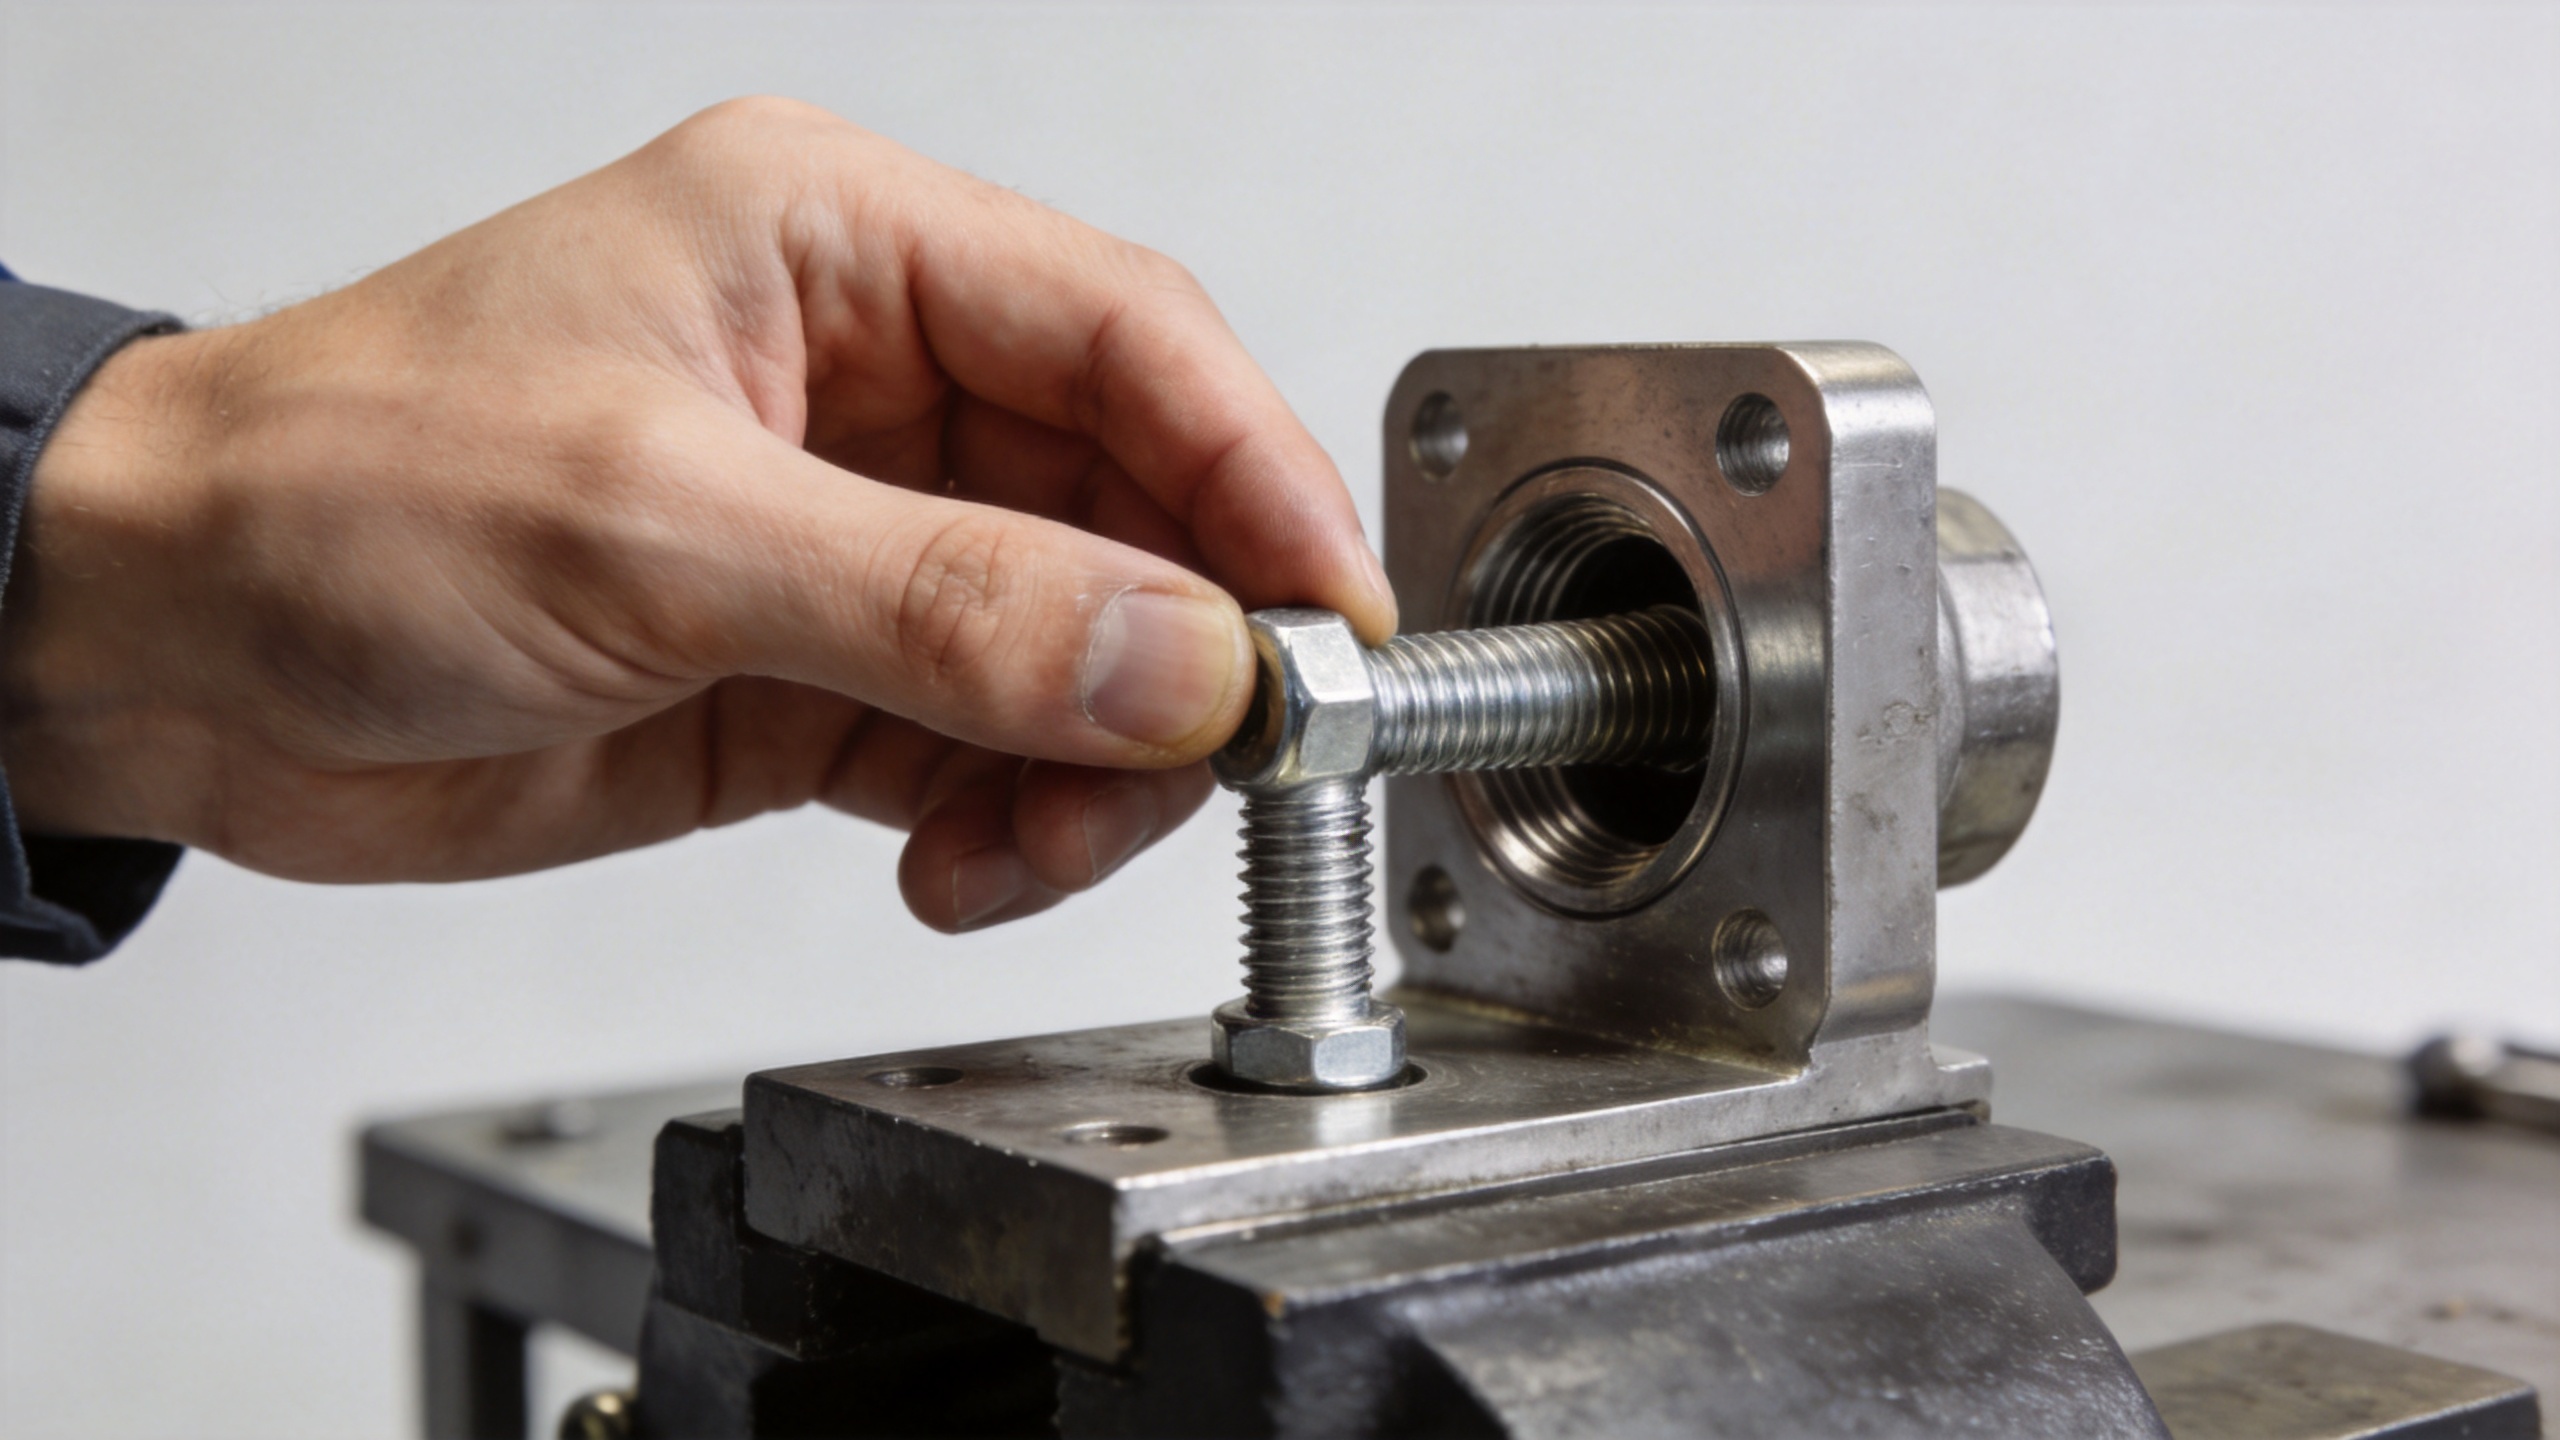
Şüpheli bir çapraz dişli bağlantı elemanını tanılamak nasıl yapılır
Bir bağlantı elemanı zaten yanlış şekilde başlatılmışsa, daha fazla sıkarak bağlantının sağlam hale geleceği varsayımında bulunmayın. Bağlantı elemanını güvenle çıkarabileceğiniz anda çıkarın ve iki parçanın da ilk kavramış dişlerini inceleyin. Düzleşmiş tepe noktaları, yer değiştirmiş metal, parlak sürtünme izleri, kopmuş kaplama veya merkezden sapmış bir diş yolu arayın.
Hasar hafifse ve onaylı tamir yöntemi bunu izin veriyorsa, bir hafif vida temizleme işlemi uygun olabilir. Daha ciddi şekil değişimleri, bağlantı elemanının değiştirilmesini, alıcı vidanın belirtilen tamir süreciyle yenilenmesini veya bileşenin değiştirilmesini gerektirebilir. Karar, birleştirmenin işlevini, malzemesini, doğrulama için erişilebilirliğini ve bakım gereksinimlerini yansıtmalıdır. Paslanmaz çelik bir bağlantı elemanı, diğer herhangi bir vida parçası kadar dikkatli bir uyumluluk kontrolüne layıktır; malzeme seçimi yanlış başlangıcı telafi etmez.
Çapraz Vida Kontrolünü Süreç İçine Entegre Edin
Bireysel beceri önemlidir; ancak tekrarlayan hatalar genellikle bir süreç koşulunu gösterir. Doğru bağlantı elemanının kolayca tanınabilir olup olmadığını, vida sürücüsünün yeterli destek alıp almadığını, bağlantı noktasına dik açıyla yaklaşılıp ulaşılamadığını ve parçaların kir veya hasarlı başlangıç dişleri olmadan geldiğini gözden geçirin. Otomatik veya yarı otomatik istasyonlarda anormal tork-açı davranışını izleyin ve tepkiyi netleştirin: durun, inceleyin ve şüpheli parçaları inceleme amacıyla ayırın.
Ayrıca bir iş talimatında "iyi kavrama"nın neye benzediğini belirtmek de faydalıdır. Kabul edilebilir diş başlangıçlarının fotoğrafları, uygulanabilir olduğu durumlarda tanımlanmış elle başlatma gereksinimi ve sıkıştırma zorlamasına karşı bir kural, beklentiyi vardiyalar boyunca tekrarlanabilir kılar. Özel bir bağlantı elemanı veya ince adımlı bir uygulama için hacimli montaja başlamadan önce gerçek eşleşen bileşenle yapılan bir deneme takımı, tolerans veya kaplama sorunlarını ortaya çıkarabilir.
Kısa Teknisyen Kontrol Listesi
- Dişli bağlantı elemanının ve karşılık gelen dişin amaçlanan çift olduğunu doğrulayın.
- Başlangıç dişleri kir, çapak veya görünür hasar açısından kontrol edilmelidir.
- Tork uygulamadan önce bağlantı elemanı tam olarak hizalanmalıdır.
- Pürüzsüz kavramayı doğrulamak için ilk birkaç dönüş kullanılmalıdır.
- Erken takılma anında durun; bağlantı elemanını çıkarın, inceleyin ve nedenini giderin.
- Yinelenen konumları veya partileri kaydedin ki temel süreç ele alınabilsin.
Sonuç
İlk birkaç dönüş dikkatlice gözlemlendikten sonra çapraz dişlenme nadiren gizemli olur. Genellikle bir hizalama sorunu, bozulmuş bir diş başlangıcı, uyumsuz bir parça ya da torku çok erken uygulayan bir aleti yansıtır. Başlangıçtaki kavramayı ayrı bir doğrulama adımı olarak ele alarak teknisyenler, bağlantı elemanı bir onarım sorununa dönüşmeden önce bu durumu engelleyebilir. Amacımız yalnızca bağlantı elemanını içeri sokmak değil; nihai sıkma işleminden önce temiz ve tekrarlanabilir bir diş kavraması sağlamaktır.

