 EN

なぜクロステレディングが発生するのか、および技術者がこのパターンを止める方法
クロススレッドしたファスナー 固定器 は、日常的な組立作業を再作業へと変えてしまうことがあります。損傷は部品が1回転する前から始まっていることが多く、雄ねじが雌ねじと角度を成して接触し、最初の数回転でピッチ(ねじ山の間隔)が一致しないため、加えられた力によってねじ山の頂点が削られたり潰れたりします。技術者は、最初にざらつく感触や異常な抵抗感、あるいは見た目には入り込んでいるように見えるものの正常に座らないファスナーに気づくことがあります。
ファスナーの選定および組立時の適合性に注力するエンジニアとして、私はこれを単なる作業者のミスではなく、システム全体の課題として捉えています。 ねじ式締結具 ねじの開始がきれいかどうかには、めねじとおねじの噛み合わせ、アクセス角度、治具、工具の動作、検査ルールなど、さまざまな要因が影響します。有効な対応策は、異常なパターンを早期に認識し、締め付けを直ちに中止して、誤った位置取りを招きやすい原因を特定することです。
クロステhread(ねじ山のずれ)がボルト・ナット接合部に与える影響
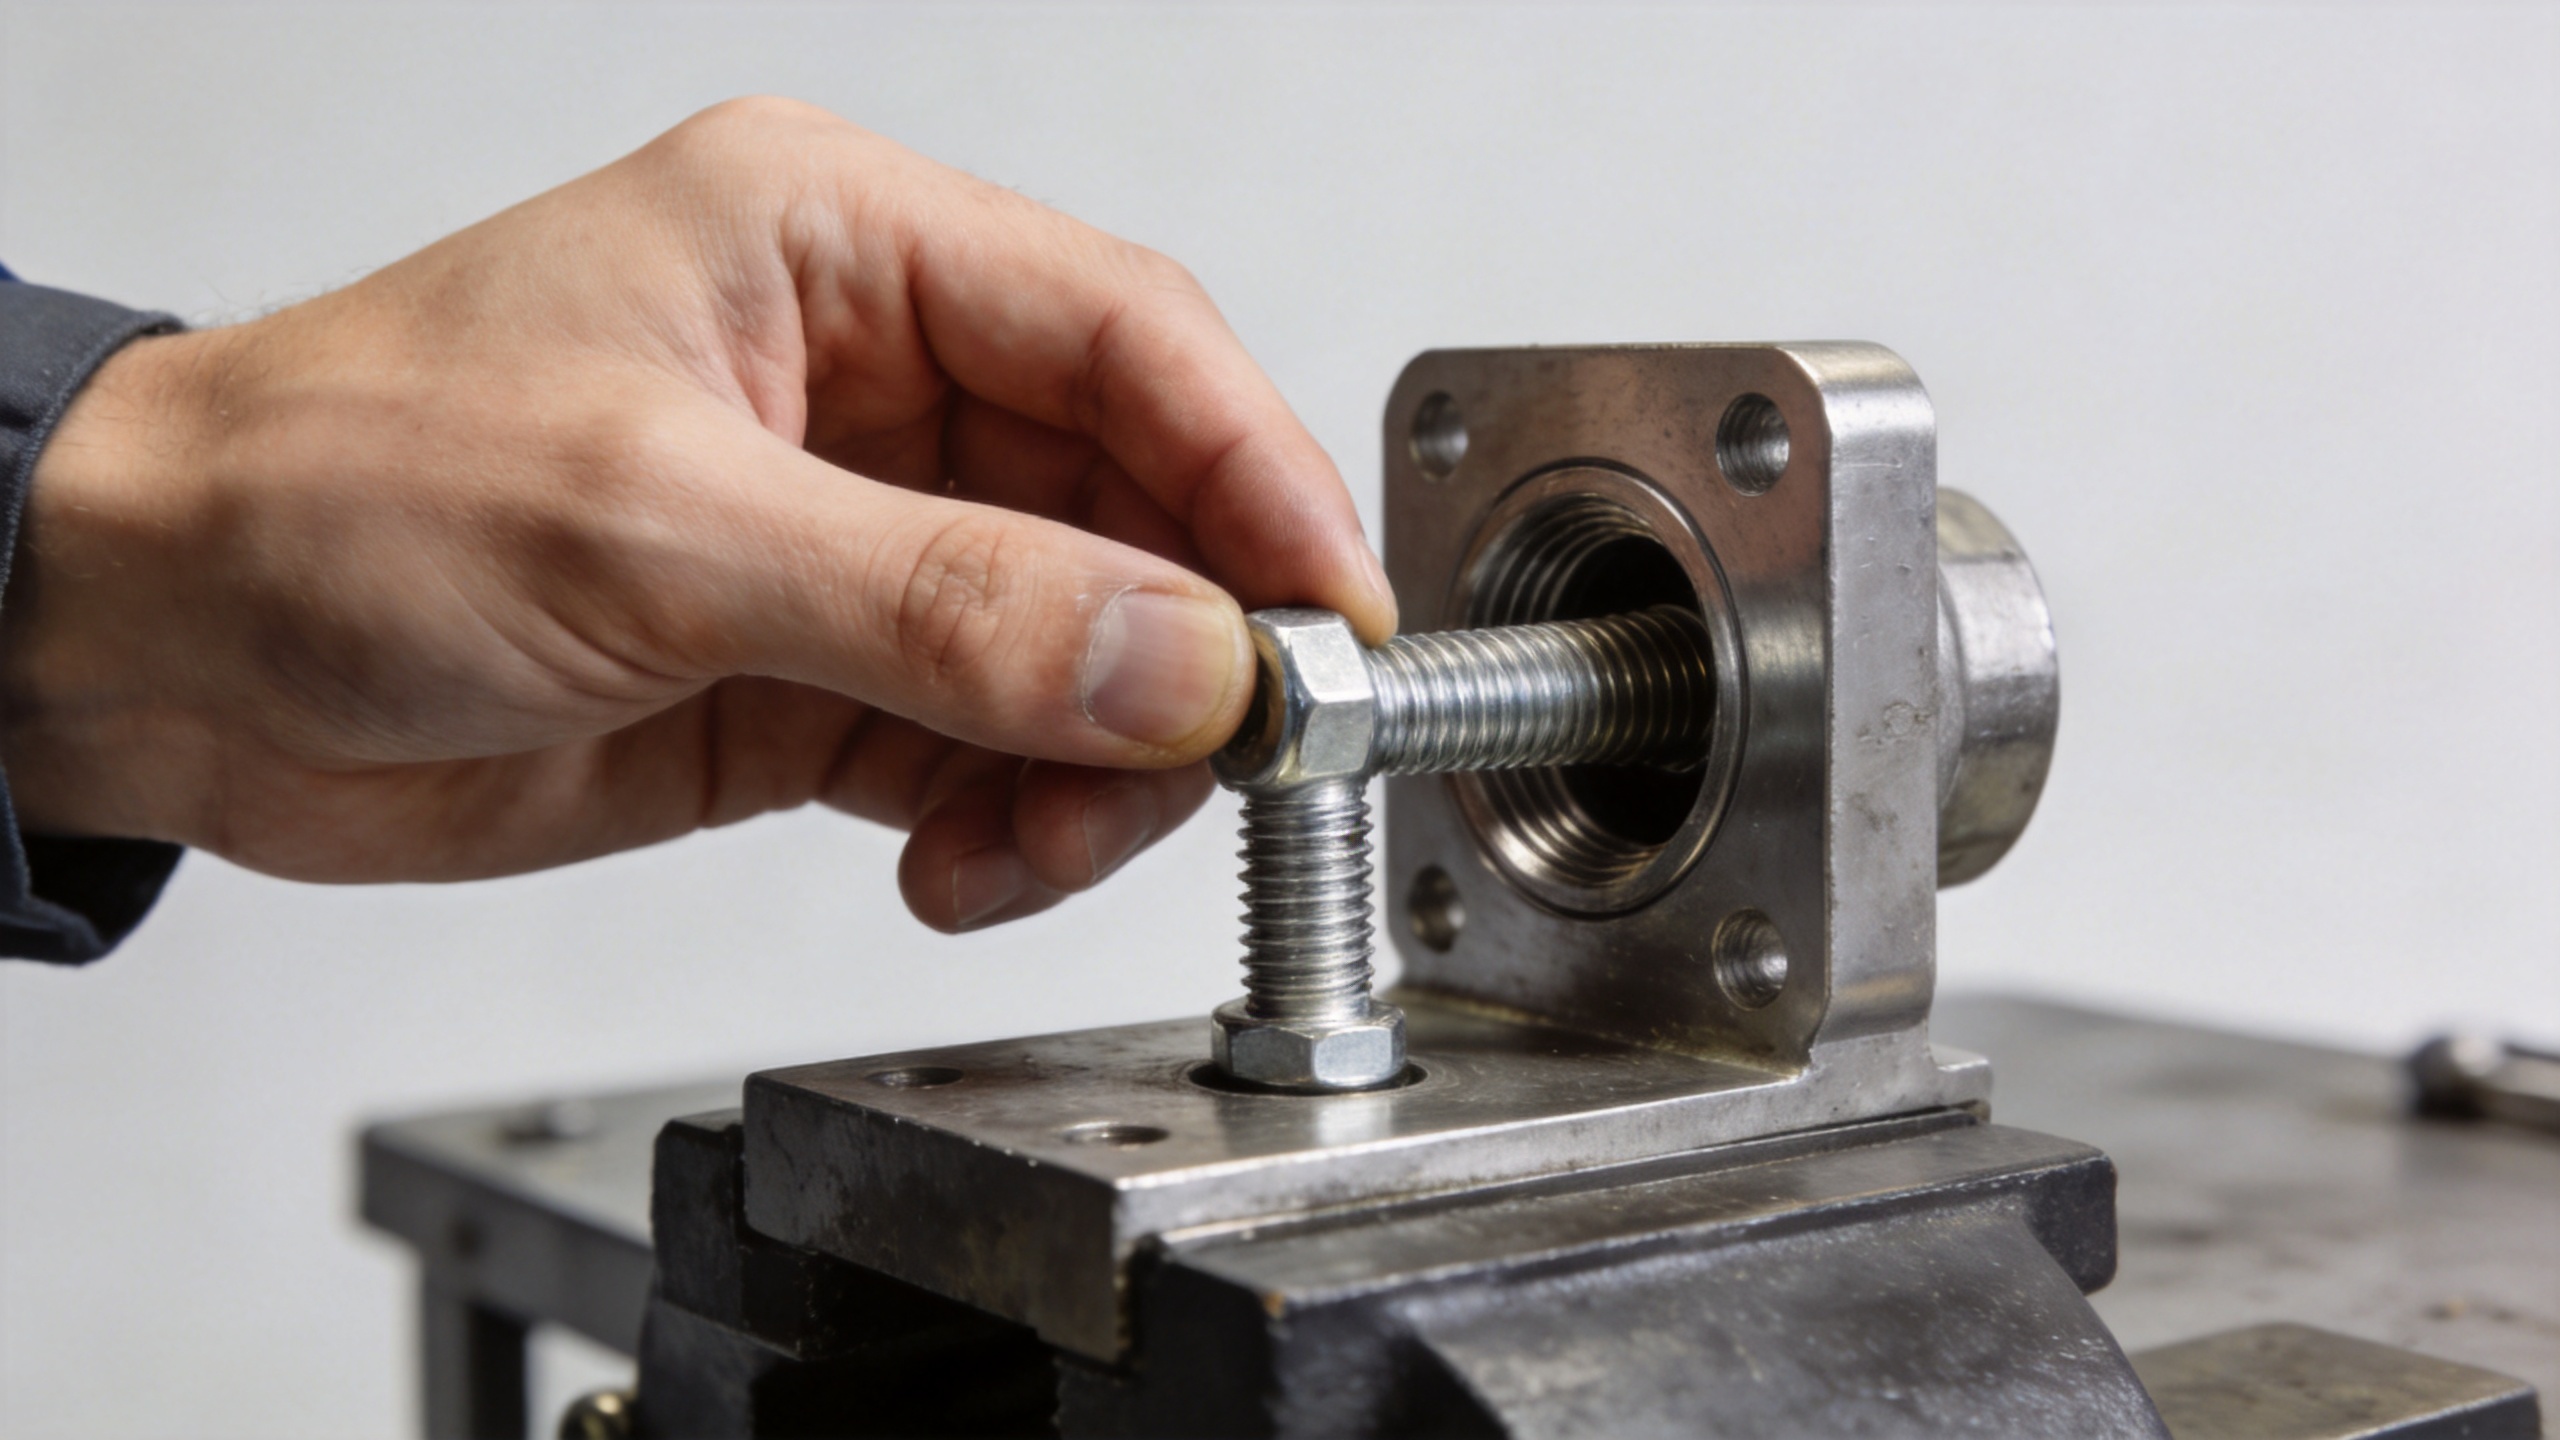
クロステhreadとは、ねじ付き締結部品が、穴、ナット、インサート、またはその他の雌ねじ部に正しい軌道で入り込まず、既存のらせん状溝に沿わずに横滑りしながら噛み込む現象です。このとき、一方または両方の部品の材料が押しのけられることがあります。一見して接合部は締まっているように見えても、実際のトルクは適切な挟持力ではなく、損傷した接触面によるものである可能性があります。
この違いは、保守および生産作業において重要です。損傷したねじ山で規定トルク値に達した締結部品は、ねじ山が変形している、再現性が低下している、あるいは後で取り外しが困難になるなどの問題を抱えている可能性があります。分解・点検可能な構造では、無理に部品を押し込むと、受け側の部品を損傷させてしまう場合があり、その修理・交換費用は締結部品そのものよりも高額になることがあります。
なぜこのパターンが生じるのか
最初のねじ山での位置ずれ
初期のねじ合わせが不正確であることが、よくある原因です。ねじ付き締結部品が受け側のねじ穴に対して直角になっていない場合、最初の山頂が相手側の山頂の上に乗り上げてしまい、本来の谷部(根元)にはまらないことがあります。視界が悪い、沈孔が深く、作業がしにくく、あるいは部品自体が柔軟なため、このような状況が起こりやすくなります。機械式の締結部品は、電動ドライバーを用いても、自ら角度を補正することはありません。
損傷・汚染・不適切な準備によるねじ始動部の不良
バリ、腐食残留物、塗装の堆積、欠け、あるいは最初の山の損傷などにより、締め付け時にファスナーを導くリードイン(導入部)が失われることがあります。また、部品が繰り返し取り外された結果、開口部のねじ山がすでに摩耗している場合にも、同様の問題が生じます。施工方法を責める前に、十分な照明の下で両方のねじ山の始まり部分を確認してください。シャフト表面が清潔に見えても、最初に噛み合うねじ山が健全であるとは限りません。
部品間の不適合
ねじ付きファスナーが正しく噛み合うためには、単に直径が類似しているだけでは不十分です。ピッチ、ねじ形状、右ねじ/左ねじ、コーティングの厚み、公称サイズのすべてが一致する必要があります。作業が急がれる現場では、混在した保管容器や見た目が似た部品が特に問題となります。カスタム設計のファスナーには、それに応じた専用の受入れ部(相手ねじ部)が必要な場合があり、外観が類似しているからといって代替品を使用すると、クロススレッド(ねじ山のずれ)と誤認されるような抵抗が生じるおそれがあります。
ねじの噛み合いが確認される前にトルクを印加する工具
衝撃工具、サポートが不十分なドライバ、摩耗したソケット、長めのエクステンションなどは、わずかな位置ずれを数秒で損傷に発展させかねません。問題は、動力による締め付けそのものが根本的に誤っているというわけではありません。むしろ、作業者がねじ部品が自然な軌道に沿って進んでいることを確認する前に、すでにトルクが加わってしまう点にあります。また、生産ペースが速いとこの状況がさらに悪化しやすくなります。なぜなら、作業工程が「速さ」を重視している一方で、「初期の引っかかり」を検知した際の明確な停止サインが設定されていないからです。
作業員が作業場でこのパターンを止める方法
最も信頼性の高い習慣は、「ねじ込み(噛み合わせ)」と「締め付け」を分けて行うことです。まず、ねじ部品を穴または対向部品に対して正確に正しく配置します。その後、手で回すか、あるいは作業内容に応じた制御された低速方式で、滑らかに噛み合うまで慎重に開始します。作業員は、穴口で急に抵抗を感じるのではなく、一貫したスムーズな動きを指先で感じ取るべきです。
- 部品を確認する。 ねじ部品を締め始める前に、サイズ、ピッチ、ねじ方向、表面状態、および使用予定位置を確認してください。
- 角度を設定する。 接合部の設計が許す限り、ねじ締め具を開口部に対して垂直に保ってください。作業物や治具が動いて角度が変化する場合は、それを支持してください。
- 最初の数回の回転を、確認のための試し締めとして用いてください。 軽く、かつ制御された回転で開始してください。部品がスムーズに入り込まない場合は、レバーやドライバーの回転速度を上げて力を加えないでください。
- 異常な抵抗(かぶり)が最初に感じられた時点で、すぐにねじを外してください。 ねじ締め具を取り外し、先端のねじ山と穴を点検し、異物を除去して再び位置合わせを行ってください。同じ無理な締め付けを繰り返すと、通常は損傷部位がさらに広がります。
- 清潔な状態で確実にねじが噛み合った後にのみ、最終的な締め付けトルクを適用してください。 ねじ締め具が初期の噛み合いを通過して正常に回転するようになったら、その組立に定められた工具およびトルク手順を用いてください。
ここには実用的なトレードオフがあります。ラインが遅れている場合、抵抗する部品を無理に押し込む誘惑に駆られがちです。しかし、作業開始時に短時間の点検を行うことは、損傷したねじ付き締結部品の抜き取り、めねじ部の修復、あるいは完成済みアセンブリの再選別などに比べて、生産への影響が小さいことが多いです。重要な接合部では、感覚だけに頼るのではなく、文書化された作業手順書および関連する設計仕様を確実に遵守してください。
ねじ山がずれた(クロステhread)と疑われる締結部品の診断方法
すでに誤ってねじ込みが始まった締結部品については、さらに締め付ければ接合部が安定すると考えないでください。安全に取り外しが可能な場合は、まずそれを取り外し、その後、両部品の最初にかみ合ったねじ山を点検します。ねじ山の頂点がつぶれている、金属が変形・押し出されている、光沢のあるこすれ跡がある、コーティングが破れている、あるいはねじ山の進行が中心からずれているなどの兆候がないかを確認してください。
損傷が軽微で、承認済みの修理方法が許容する場合は、軽微なねじ山清掃作業が適切である場合があります。より重度の変形が生じた場合は、締結部品の交換、指定された修理手順による受け側ねじ山の修復、または部品全体の交換が必要になることがあります。その判断にあたっては、接合部の機能、材質、検査へのアクセス性、および保守要件を総合的に考慮する必要があります。ステンレス製の締結部品であっても、他のねじ部品と同様に、慎重な適合性確認が不可欠です。材質の選択が、ねじの誤った導入を補うことはありません。
ねじの逃げ(クロススレッド)防止を工程に組み込む
個人の技能も重要ですが、繰り返し発生する失敗は通常、工程上の問題を示しています。正しい締結部品が容易に識別できるか、ドライバーに十分なサポートがあるか、接合部に真っ直ぐにアプローチできるか、部品が異物や損傷したねじ山を含まずに届いているかを確認してください。自動または半自動の工程では、異常なトルク・アングル挙動を監視し、明確な対応手順(停止→点検→疑わしい部品の隔離・再評価)を定めてください。
作業指示書において「適切なねじ立て(ねじの初期噛み合い)」とはどのような状態かを具体的に記載することも有効です。許容されるねじ立ちの写真、実用可能な場合は手で回す回転数の明記、および強引なねじ込みを禁じるルールを設けることで、シフト間での品質の一貫性が確保されます。また、特殊な締結部品や細ピッチねじの場合には、量産組立開始前に実際の相手部品による試し締めを行い、公差やコーティングの問題を事前に明らかにできます。
技術者向け簡易チェックリスト
- ねじ付き締結部品とその受け側ねじが、設計通りの組み合わせであることを確認する。
- 始動部のねじ山に異物の付着、バリ、または目視可能な損傷がないかを確認します。
- 工具でトルクをかける前に、締結部品を正しく位置合わせします。
- 最初の数回の回転で、ねじのスムーズな噛み合いを確認します。
- 初期段階で抵抗を感じたら、すぐに作業を中止し、部品を取り外して原因を点検・修正します。
- 再発する場所やロットを記録し、根本的な工程改善につなげます。
まとめ
最初の数回の回転を注意深く観察すれば、たいていの場合、ねじの逃げ(クロススレッド)の原因は明らかになります。これは通常、部品の位置ずれ、ねじ山の始動部の劣化、部品の仕様不適合、あるいは早期にトルクをかけすぎてしまう工具の使用などが原因です。初期のねじ噛み合いを、最終締め付けとは分離した独立した検証ステップとして扱うことで、技術者は、締結部が修理を要する状態になる前に、この問題の発生パターンを未然に防ぐことができます。目的は単にねじを奥まで入れることではなく、最終締め付けの前に、清潔で再現性のあるねじ噛み合いを確立することにあります。

