 EN

Lý Do Hiện Tượng Ren Chéo Xảy Ra Và Cách Kỹ Thuật Viên Ngăn Chặn Hiện Tượng Này
Một bu-lông bị ren chéo phụ kiện có thể biến một thao tác lắp ráp thông thường thành sự kiện phải làm lại. Hư hại thường bắt đầu trước khi chi tiết hoàn tất một vòng xoay đầy đủ: ren ngoài gặp ren trong ở một góc nghiêng, vài vòng đầu tiên không cùng bước ren, và lực tác dụng bắt đầu cắt hoặc làm dẹt đỉnh ren. Kỹ thuật viên có thể lần đầu nhận thấy cảm giác sạn, độ cản bất thường, hoặc bu-lông dường như lọt vào nhưng không thể siết chặt bình thường.
Là một kỹ sư tập trung vào việc lựa chọn bu-lông và độ khít lắp ráp, tôi coi đây là vấn đề hệ thống chứ không chỉ là sai sót đơn thuần của người vận hành. Các bulông vít có ren , ren lỗ ren, góc tiếp cận, đồ gá, hành vi của dụng cụ và quy tắc kiểm tra đều ảnh hưởng đến việc bắt đầu có sạch hay không. Phản ứng hữu ích là nhận ra mẫu này sớm, dừng việc siết ngay lập tức và xác định điều kiện nào khiến khả năng lệch trục trở nên cao.
Tác động của hiện tượng bắt sai ren lên mối ghép bulông
Hiện tượng bắt sai ren xảy ra khi một bulông ren được lắp vào một lỗ, đai ốc, bu-lông chìm hoặc ren trong khác trên đường đi sai. Thay vì đi theo rãnh xoắn hiện có, bulông lại trượt ngang qua rãnh đó. Điều này có thể làm dịch chuyển vật liệu trên một hoặc cả hai chi tiết. Mối ghép lúc đầu có vẻ chặt, nhưng mô-men xoắn thực tế có thể do sự tiếp xúc bị hư hại gây ra chứ không phải do lực kẹp đúng.
Sự khác biệt đó rất quan trọng trong công việc bảo trì và sản xuất. Một chi tiết ghép nối đạt giá trị mô-men xoắn sau khi mối ghép bị hư hỏng vẫn có thể bị biến dạng ren, độ lặp lại giảm hoặc quá trình tháo rời về sau trở nên khó khăn. Trong một cụm lắp ráp có thể bảo dưỡng được, việc ép chi tiết vào cũng có thể làm hư hại thành phần nhận, mà chi phí thay thế thành phần này thường cao hơn chi phí thay chi tiết ghép nối.
Lý do vì sao mẫu lỗi bắt đầu xuất hiện
Lệch trục tại ren đầu tiên
Việc căn chỉnh không đúng ngay từ đầu là nguyên nhân phổ biến. Nếu chi tiết ghép nối có ren không vuông góc với ren tiếp nhận, đỉnh ren đầu tiên có thể nằm chồng lên đỉnh ren đối diện thay vì chèn vào rãnh đáy. Tầm nhìn hạn chế, các lỗ chìm sâu, khoảng cách tiếp cận bất tiện và các chi tiết dễ uốn làm tăng khả năng xảy ra tình huống này. Một chi tiết ghép nối cơ khí không tự điều chỉnh góc của chính nó chỉ vì người ta sử dụng máy siết điện.
Ren đầu bị hư hỏng, bẩn hoặc chuẩn bị không tốt
Các gờ thừa, cặn ăn mòn, lớp sơn tích tụ, các mảnh vỡ hoặc ren đầu tiên bị khuyết có thể làm mất phần dẫn hướng thường giúp định vị bu-lông khi bắt đầu siết. Vấn đề tương tự cũng xuất hiện khi một chi tiết đã được tháo lắp nhiều lần và ren ở lỗ bắt đầu bị mài mòn. Trước khi quy kết nguyên nhân do kỹ thuật lắp đặt, hãy kiểm tra cả hai đầu ren dưới ánh sáng tốt. Một trục trông sạch sẽ không đồng nghĩa với việc ren đầu tiên được bắt vào là còn nguyên vẹn.
Sai khớp giữa các chi tiết
Chỉ có đường kính tương tự là chưa đủ để một chi tiết ren có thể ghép nối chính xác. Bước ren, dạng ren, chiều xoắn ren, lớp phủ tích tụ và kích thước danh nghĩa đều phải phù hợp với nhau. Việc để lẫn các loại chi tiết trong cùng một thùng chứa hoặc sử dụng các chi tiết trông giống nhau đặc biệt gây rắc rối khi đội ngũ làm việc với tốc độ cao. Một chi tiết ren tùy chỉnh có thể đòi hỏi một đặc điểm tiếp nhận tương ứng cũng rất cụ thể; việc thay thế bằng một chi tiết trông tương tự về mặt hình dáng có thể tạo ra lực cản tương tự như hiện tượng ren bị lệch (cross threading).
Dụng cụ siết mô-men xoắn trước khi xác nhận việc bắt ren đã hoàn tất
Các dụng cụ tác động, các đầu tuốc-nơ-vít được hỗ trợ kém, các cờ-lê bị mòn và các thanh nối dài có thể biến một sai lệch căn chỉnh nhỏ thành hư hại chỉ trong vài giây. Vấn đề không nằm ở việc sử dụng thiết bị siết mô-men xoắn tự động là sai lầm về bản chất. Mà vấn đề nằm ở chỗ mô-men xoắn được truyền vào trước khi kỹ thuật viên xác nhận rằng bu-lông hoặc đai ốc ren đã tìm đúng đường đi tự nhiên của nó. Tốc độ sản xuất cao có thể làm tình trạng này trầm trọng hơn khi quy trình đề cao tốc độ nhưng lại thiếu tín hiệu dừng rõ ràng khi phát hiện kẹt sớm.
Kỹ thuật viên ngăn chặn chuỗi sự cố ngay tại trạm làm việc như thế nào
Thói quen đáng tin cậy nhất là tách biệt giai đoạn bắt ren ra khỏi giai đoạn siết chặt. Trước tiên, đặt bu-lông hoặc đai ốc ren thẳng hàng với lỗ hoặc chi tiết ghép. Sau đó, bắt ren bằng tay hoặc bằng phương pháp kiểm soát tốc độ thấp phù hợp với thao tác, cho đến khi ren ăn khớp trơn tru. Kỹ thuật viên phải cảm nhận được chuyển động đều đặn chứ không phải một điểm cản đột ngột ngay ở đầu ren.
- Xác minh các chi tiết. Kiểm tra kích thước, bước ren, chiều xoắn ren, tình trạng bề mặt và vị trí lắp đặt dự kiến trước khi bắt ren.
- Đặt góc. Giữ bu-lông có ren vuông góc với lỗ mở ở mọi vị trí mà thiết kế mối nối cho phép. Đỡ phôi hoặc đồ gá nếu chuyển động làm thay đổi góc.
- Dùng vài vòng xoay đầu tiên để kiểm tra. Bắt đầu bằng chuyển động xoay nhẹ và kiểm soát được. Nếu chi tiết không vào trơn tru, đừng tăng đòn bẩy hay tốc độ của dụng cụ siết.
- Tháo ngược lại ngay khi gặp lực cản bất thường đầu tiên. Tháo bu-lông ra, kiểm tra ren dẫn và lỗ, làm sạch bụi bẩn, sau đó căn chỉnh lại. Lặp lại cùng một thao tác ép buộc thường làm vùng hư hỏng lan rộng hơn.
- Chỉ siết mô-men xoắn cuối cùng sau khi ren đã ăn khớp sạch. Khi bu-lông đã xoay bình thường qua giai đoạn ăn khớp ban đầu, hãy dùng dụng cụ và quy trình siết mô-men xoắn được phê duyệt cho công đoạn lắp ráp.
Ở đây có một sự đánh đổi thực tế. Khi một dây chuyền bị chậm tiến độ, người ta thường có xu hướng siết mạnh một chi tiết đang kháng cự. Tuy nhiên, việc kiểm tra ngắn gọn ngay từ đầu thường ít gây gián đoạn hơn so với việc tháo một bulông ren bị hư hại, sửa chữa một lỗ ren bị hỏng hoặc phân loại lại một cụm lắp ráp đã hoàn tất. Đối với một mối nối quan trọng, hãy tuân theo hướng dẫn công việc được tài liệu hóa và các yêu cầu kỹ thuật liên quan thay vì chỉ dựa vào cảm giác.
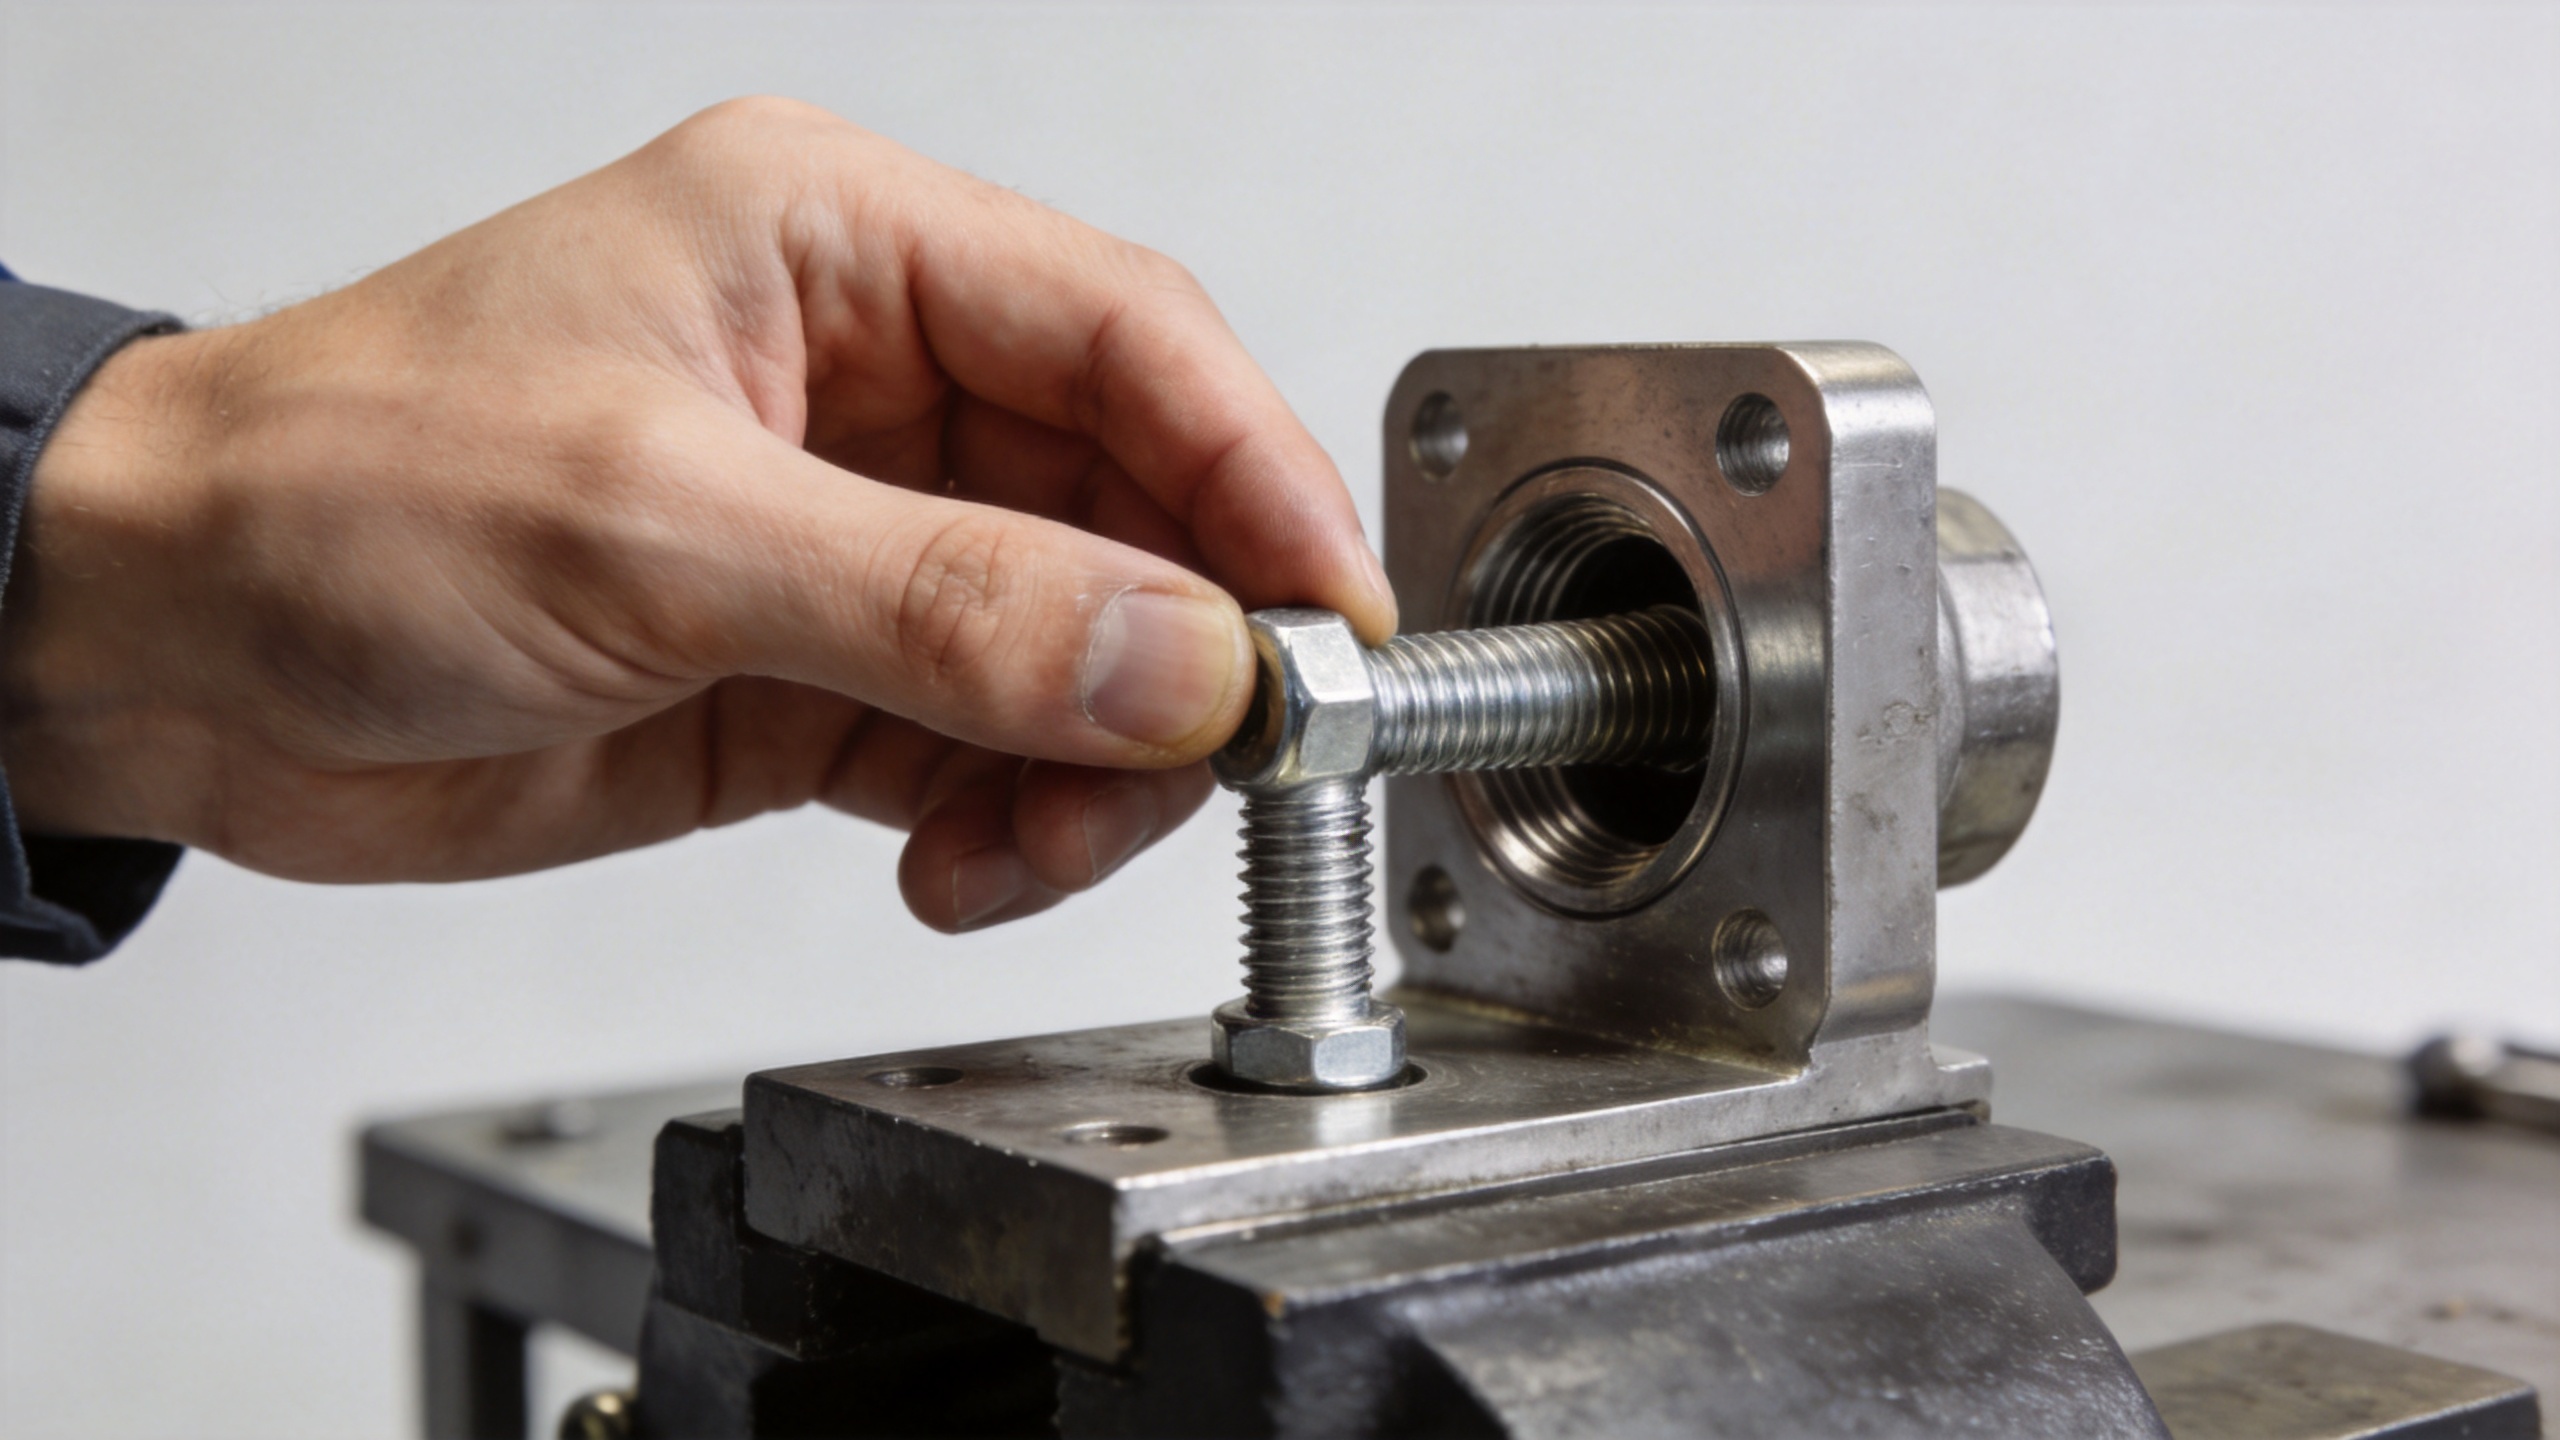
Cách chẩn đoán một bulông ren nghi bị lệch ren
Khi một bulông ren đã bắt đầu lắp sai, đừng cho rằng việc siết chặt thêm sẽ làm ổn định mối nối. Hãy tháo bulông ra ngay khi việc tháo có thể thực hiện một cách an toàn, sau đó kiểm tra các ren đầu tiên đã ăn khớp trên cả hai chi tiết. Tìm các dấu hiệu như đỉnh ren bị dẹt, kim loại bị dịch chuyển, vết xước sáng bóng, lớp phủ bị rách hoặc đường ren bắt đầu lệch tâm.
Một thao tác làm sạch ren nhẹ có thể phù hợp khi hư hỏng ở mức độ nhẹ và phương pháp sửa chữa được phê duyệt cho phép thực hiện. Các biến dạng nghiêm trọng hơn có thể yêu cầu thay thế chi tiết gắn kết, khôi phục ren tiếp nhận bằng quy trình sửa chữa đã quy định hoặc thay thế toàn bộ chi tiết. Quyết định cần phản ánh chức năng của mối nối, vật liệu, khả năng tiếp cận để kiểm tra và yêu cầu bảo trì. Một chi tiết gắn kết bằng thép không gỉ cũng đòi hỏi việc kiểm tra tính tương thích cẩn thận như bất kỳ chi tiết ren nào khác; việc lựa chọn vật liệu không bù đắp được việc bắt ren sai.
Tích hợp Kiểm soát Xoay Lệch Ren vào Quy Trình
Kỹ năng cá nhân là quan trọng, nhưng những thất bại lặp đi lặp lại thường cho thấy vấn đề nằm ở quy trình. Hãy rà soát xem: đai ốc/bu-lông đúng có dễ nhận diện hay không; dụng cụ siết có được hỗ trợ đầy đủ hay không; mối nối có thể tiếp cận vuông góc hay không; và các chi tiết có được cung cấp sạch sẽ, không dính bụi bẩn hay ren đầu bị hư hại hay không. Tại các trạm tự động hoặc bán tự động, cần giám sát hành vi mô-men xoắn–góc bất thường và xác định rõ phản ứng cần thực hiện: tạm dừng, kiểm tra và tách riêng các chi tiết nghi vấn để xem xét.
Việc mô tả rõ ràng thế nào là "sự ăn khớp tốt" trong hướng dẫn công việc cũng rất hữu ích. Hình ảnh minh họa phần ren đầu đạt yêu cầu, yêu cầu cụ thể về việc vặn bằng tay (nếu khả thi), và quy tắc cấm dùng lực ép khi ren bị kẹt sẽ giúp đảm bảo tính nhất quán trong mọi ca làm việc. Đối với bu-lông đặc chủng hoặc ứng dụng ren bước nhỏ, việc thử lắp với chi tiết đối tác thực tế có thể phát hiện sớm các vấn đề về dung sai hoặc lớp phủ trước khi bắt đầu lắp ráp hàng loạt.
Danh sách kiểm tra nhanh dành cho kỹ thuật viên
- Xác nhận rằng bu-lông có ren và ren nhận vào là cặp tương thích theo thiết kế.
- Kiểm tra các ren đầu tiên để phát hiện nhiễm bẩn, ba via hoặc hư hỏng rõ ràng.
- Định vị bu-lông vuông góc trước khi siết mô-men xoắn bằng dụng cụ.
- Sử dụng vài vòng xoay đầu tiên để xác nhận việc ăn ren diễn ra trơn tru.
- Dừng ngay khi gặp lực cản ban đầu; tháo ra, kiểm tra và khắc phục nguyên nhân.
- Ghi chép lại các vị trí hoặc lô hàng xảy ra lỗi lặp lại để có thể điều chỉnh quy trình nền tảng.
Kết luận
Hiện tượng ren bị lệch (cross threading) hiếm khi bí ẩn nếu quan sát kỹ vài vòng xoay đầu tiên. Thông thường, hiện tượng này phản ánh vấn đề về độ đồng tâm, ren đầu bị tổn hại, chi tiết không tương thích hoặc dụng cụ siết mô-men xoắn quá sớm. Bằng cách coi giai đoạn ăn ren ban đầu là một bước kiểm tra riêng biệt, kỹ thuật viên có thể ngăn chặn tình trạng này trước khi mối ghép bu-lông trở thành vấn đề cần sửa chữa. Mục tiêu không chỉ đơn thuần là vặn bu-lông vào, mà là thiết lập việc ăn ren sạch sẽ và lặp lại được trước khi siết chặt cuối cùng.

