 EN

دلیل ایجاد دندانهگیری مورب چیست و تکنسینها چگونه این الگو را متوقف میکنند؟
رشتهپیچیدگی متقاطع فستنر ممکن است یک عملیات مونتاژ عادی را به رویدادی برای انجام مجدد تبدیل کند. آسیب اغلب پیش از اینکه قطعه حتی یک دور کامل بچرخد، آغاز میشود: رشتهٔ نر با رشتهٔ مورد دریافت در زاویهای برخورد میکند، چند دور اول دارای گام یکسانی نیستند و نیروی واردشده شروع به برش یا تختکردن رأس رشتهها میکند. تکنسین ممکن است ابتدا احساس خشکی یا مقاومت غیرمعمولی کند یا متوجه شود که پیچ ظاهراً وارد میشود اما بهدرستی در جای خود قرار نمیگیرد.
بهعنوان مهندسی که تمرکز اصلیاش بر انتخاب پیچها و تناسب مونتاژ است، من این مسئله را یک مسئلهٔ سیستمی و نه یک اشتباه سادهٔ اپراتور در نظر میگیرم. پیچ و مهرهٔ رزوهدار ، رشته ی جفت گیری، زاویه ی دسترسی، تثبیت کننده، رفتار ابزار و قانون بازرسی همه تاثیر می گذارند که آیا شروع تمیز است یا خیر. پاسخ مفید این است که الگوی اولیه را تشخیص دهید، رانندگی را متوقف کنید و شرایطی را پیدا کنید که باعث اشتباه در تراز شدن احتمال دارد.
اثر رشته کشی بر مفصل های اتصال
رشته کشی متقاطع زمانی رخ می دهد که یک بندگیرنده رشته ای یک سوراخ، مغز، ورودی یا سایر رشته های زنانه را در مسیر اشتباه درگیر کند. بجای اینکه از این خروجی که در حال حاضر وجود دارد پیروی کند، بندگیرنده از آن عبور می کند. این می تواند مواد را در یک یا هر دو قسمت جابجا کند. ممکن است در ابتدا به نظر برسد که مفصل محکم است، اما چرخش می تواند به دلیل تماس آسیب دیده و نه فشار مناسب کلیمپ ایجاد شود.
این تفاوت در کارهای نگهداری و تولید اهمیت دارد. یک پیچ که پس از درگیری آسیبدیده به مقدار گشتاور تعیینشده برسد، ممکن است همچنان رزوههایی با تغییر شکل یافته، تکرارپذیری کاهشیافته یا فرآیند بازکردن سختتر در آینده داشته باشد. در یک مونتاژ قابل تعمیر، اعمال نیرو برای عبور دادن قطعه ممکن است قطعهٔ دریافتکننده را نیز آسیب دهد که جایگزینکردن آن ممکن است گرانتر از خود پیچ باشد.
دلیل شروع الگو
عدم تراز بودن در اولین رزوه
تراز نادرست در ابتدا یک علت رایج است. اگر پیچ رزوهدار نسبت به رزوهٔ دریافتکننده عمود نباشد، اولین قلهٔ رزوه ممکن است روی قلهٔ رزوهٔ متصلشونده قرار گیرد بهجای اینکه به درون ریشهٔ آن وارد شود. خطوط دید محدود، سوراخهای غوطهور عمیق، دسترسی نامناسب و قطعات انعطافپذیر احتمال این اتفاق را افزایش میدهند. یک پیچ مکانیکی تنها با اعمال یک درایور برقی زاویهٔ خود را اصلاح نمیکند.
رزوههای آغازین آسیبدیده، کثیف یا بهدرستی آمادهنشده
برآمدگیها، باقیماندههای خوردگی، لایههای رنگ انباشتهشده، ترکها یا نخستین دندانهٔ آسیبدیده میتوانند راهنمای طبیعی پیچ را از بین ببرند. همین مشکل زمانی رخ میدهد که قطعه بهطور مکرر برداشته شده و دندانههای دریچهٔ ورودی از پیش ساییده شدهاند. پیش از اینکه روش نصب را مقصر بدانید، هر دو نقطهٔ شروع دندانه را در نور مناسب بررسی کنید. ظاهر تمیز شافت به معنای سالم بودن نخستین دندانهٔ درگیرشده نیست.
عدم تطابق بین قطعات
تنها داشتن قطری مشابه برای پیچهای دارای دندانه کافی نیست. گام دندانه، شکل دندانه، جهت دندانه (راستگرد یا چپگرد)، لایهپوشش روی سطح و اندازهٔ اسمی همه باید با یکدیگر مطابقت داشته باشند. اختلاط قطعات در ظروف مشترک و قطعاتی که از نظر ظاهری شبیه یکدیگرند، بهویژه در شرایطی که تیمها با سرعت عمل میکنند، بسیار مسئلهساز است. یک پیچ سفارشی ممکن است نیازمند ویژگی دریافتکنندهای با همان میزان تخصص باشد؛ جایگزینی قطعهای که از نظر ظاهری شبیه است میتواند مقاومتی ایجاد کند که شبیه به پیچگیری مورب است.
ابزاری که گشتاور را قبل از تأیید درگیری اعمال میکند
ابزارهای ضربهای، درایورهایی که پشتیبانی نامناسبی دارند، سوکتهای فرسوده و اکستنشنهای بلند میتوانند یک خطای کوچک در ترازبندی را در عرض چند ثانیه به آسیب تبدیل کنند. مشکل این نیست که نصب با قدرت الکتریکی ذاتاً اشتباه است. بلکه این است که گشتاور پیش از آنکه تکنسین اطمینان حاصل کند که پیچ در مسیر طبیعی خود قرار گرفته است، اعمال میشود. سرعت بالای تولید میتواند این وضعیت را بدتر کند، زیرا فرآیند سرعت را تشویق میکند اما هیچ سیگنال توقف واضحی برای تشخیص قفلشدگی اولیه وجود ندارد.
چگونه تکنسینها این الگو را در ایستگاه کار متوقف میکنند
قابلاطمینانترین عادت، جداسازی مرحله قرارگیری از مرحله سفتکردن است. ابتدا پیچ را بهطور دقیق و مستقیم در سوراخ یا قطعه مقابل قرار دهید. سپس آن را با دست یا با روشی کنترلشده و با سرعت پایین مناسب برای عملیات شروع کنید تا زمانی که بهصورت نرم و بدون مقاومت وارد شود. تکنسین باید حرکتی یکنواخت و بدون نقطه ناگهانی و خشن در ابتدای ورود را احساس کند.
- قطعات را تأیید کنید. قبل از شروع پیچکشی، اندازه، گام، جهت دندانه، وضعیت سطح و محل مورد نظر پیچ را بررسی کنید.
- زاویه را تنظیم کنید. پیچبند را در هر جایی که طراحی اتصال اجازه میدهد، عمود بر بازشو نگه دارید. در صورت تغییر زاویه به دلیل حرکت قطعه یا فیکسچر، آن را پشتیبانی کنید.
- از چند دور اولیه به عنوان بررسی استفاده کنید. با چرخشی آرام و کنترلشده شروع کنید. اگر قطعه بهصورت نرم وارد نشد، از اهرم یا افزایش سرعت ابزار استفاده نکنید.
- در اولین نشانهٔ گیرکردن غیرعادی، پیچبند را باز کنید. پیچبند را خارج کنید، رُشتههای ابتدایی و سوراخ را بازرسی کنید، آلودگیها را پاک کنید و مجدداً تراز کنید. تکرار همان تلاش اجباری معمولاً منطقهٔ آسیبدیده را گسترش میدهد.
- گشتاور نهایی را تنها پس از اتصال تمیز و بدون مشکل اعمال کنید. پس از اینکه پیچبند بهصورت عادی از مرحلهٔ اولیهٔ اتصال عبور کرد، از ابزار تأییدشده و فرآیند گشتاور تعیینشده برای مونتاژ استفاده کنید.
در اینجا یک ترازدهی عملی وجود دارد. وقتی یک خط تولید عقبافتاده است، تمایل به اعمال فشار بیشتر بر قطعهای که مقاومت میکند پدید میآید. اما بازرسی کوتاه در ابتدای کار اغلب کمتر مزاحم است تا خارج کردن یک پیچگیرِ ر threaded آسیبدیده، تعمیر ویژگیهای دندانهدار یا مرتبسازی یک مونتاژ کاملشده. برای اتصالات حیاتی، دستورالعملهای کار مستندشده و الزامات مهندسی مربوطه را بهجای اتکا صرف به احساس شخصی بهکار ببرید.
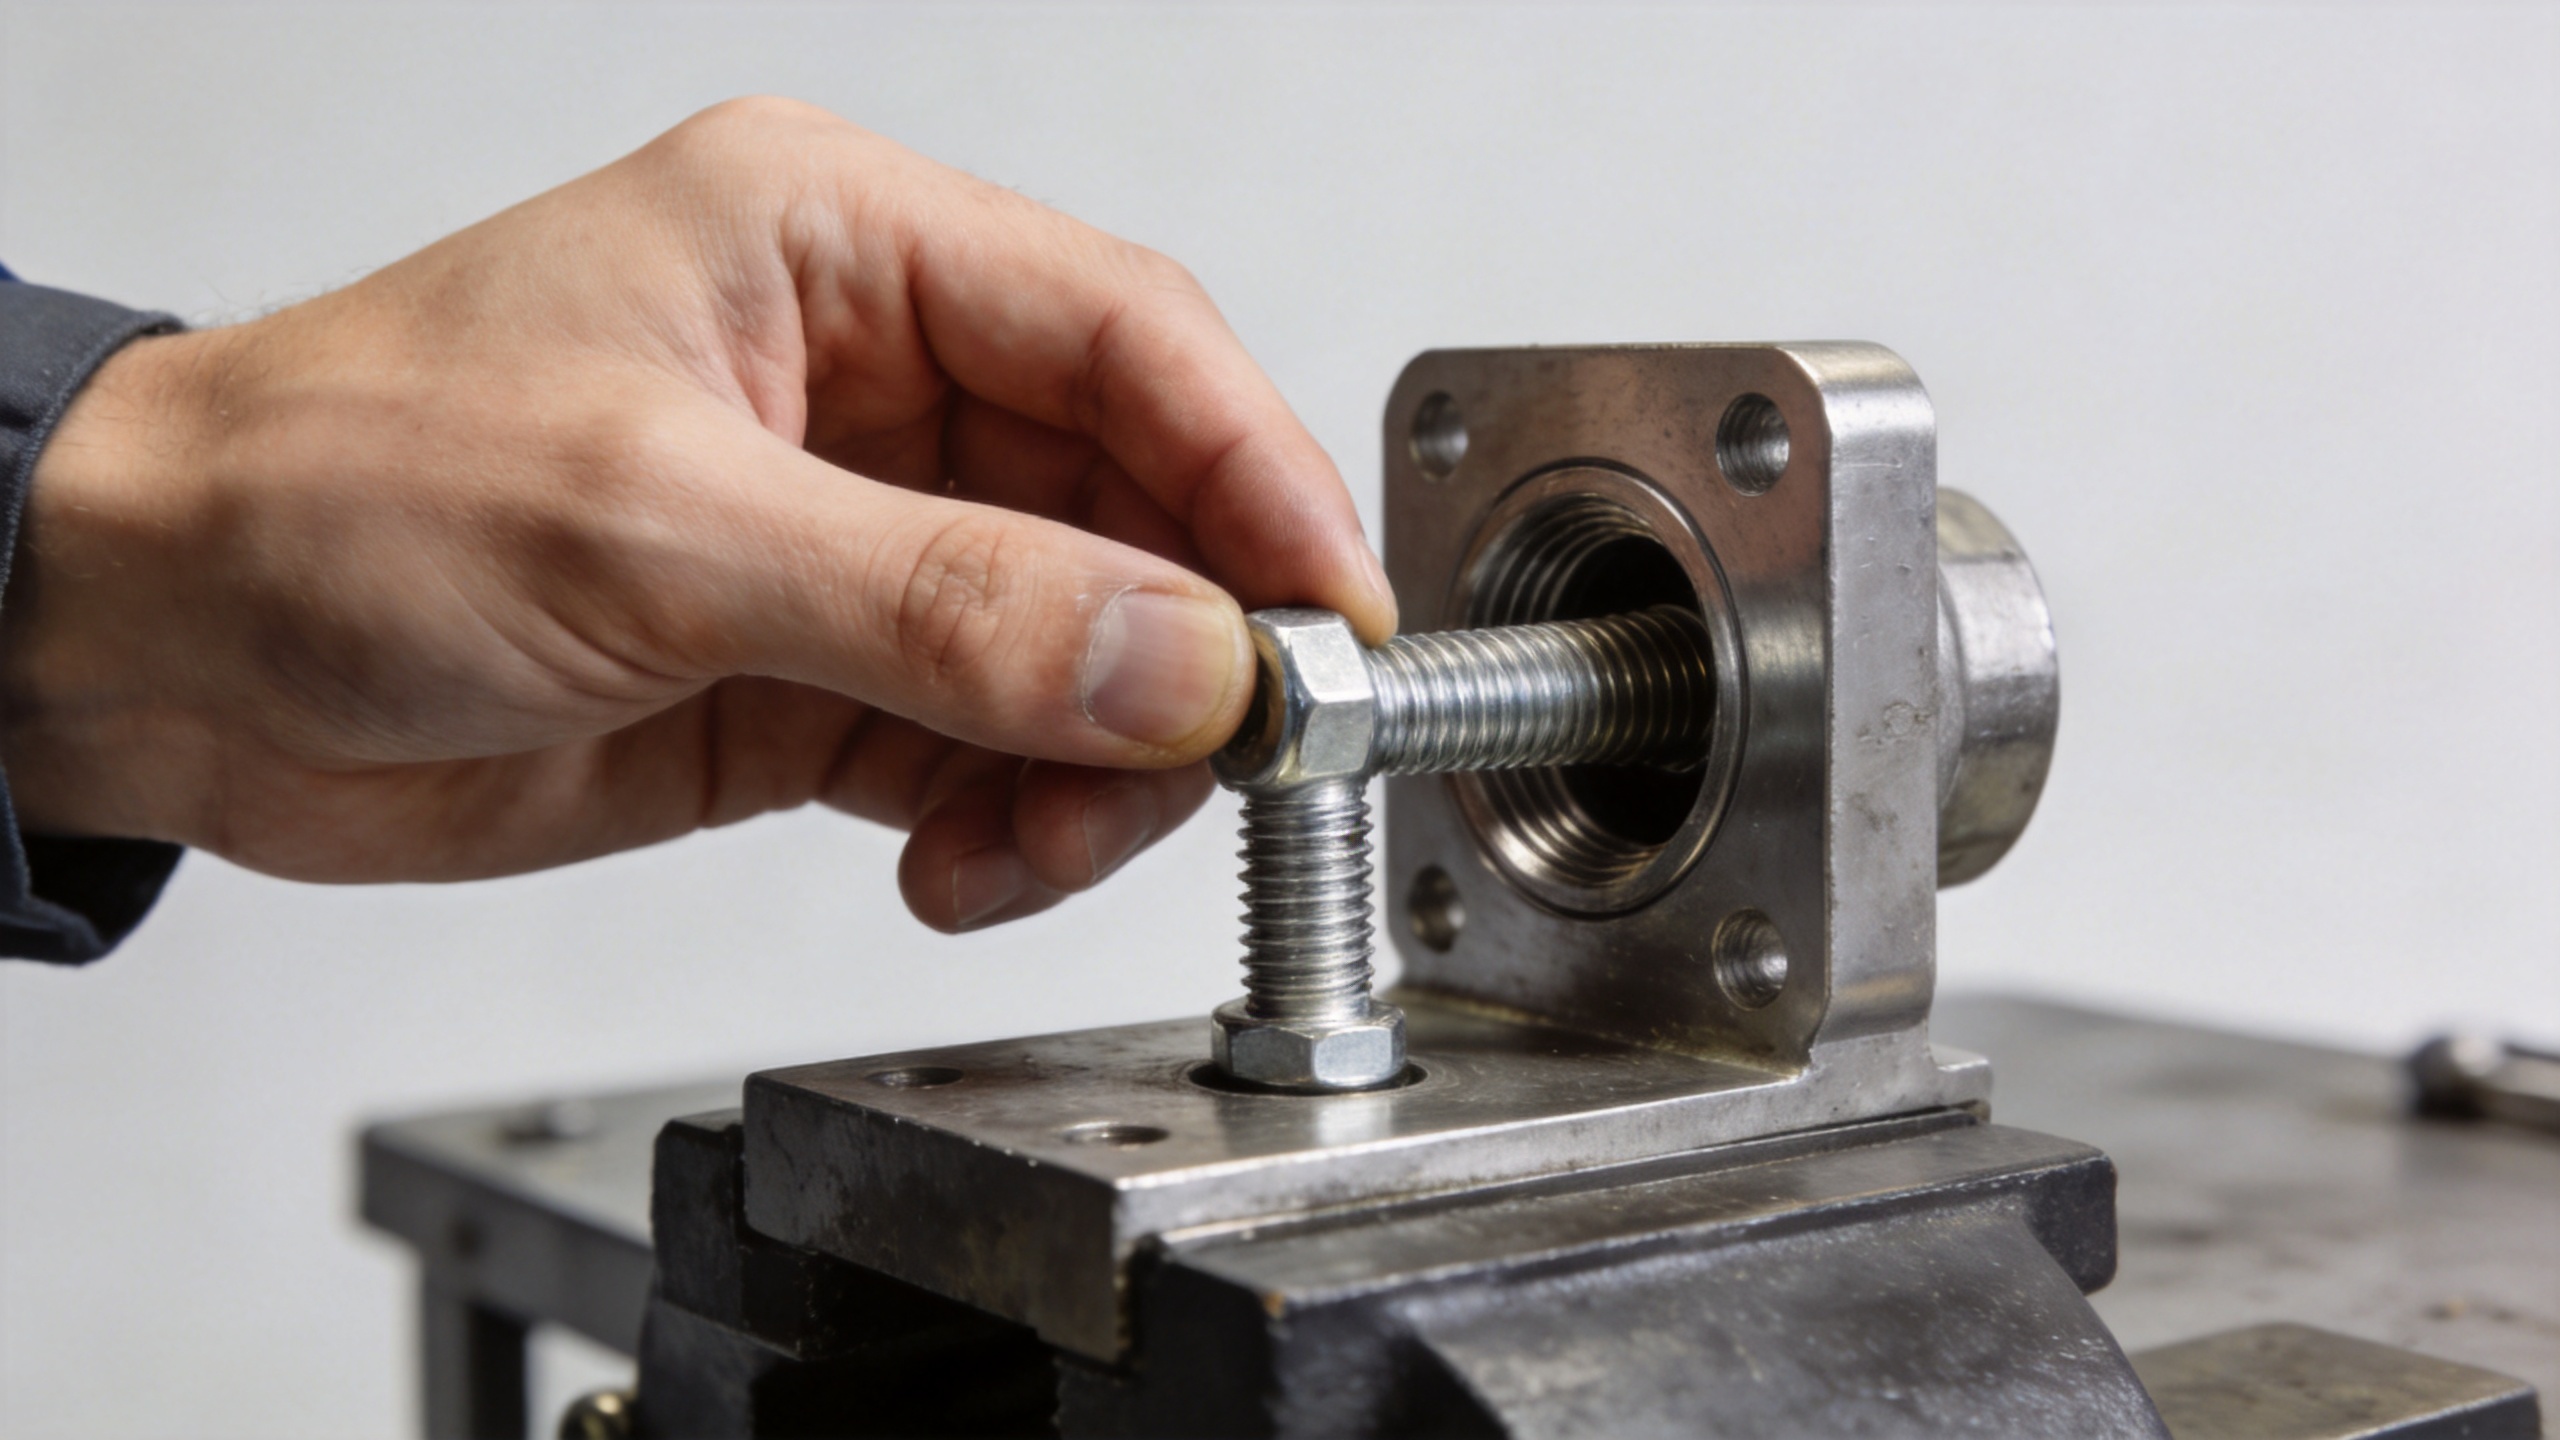
روش تشخیص پیچگیری که احتمالاً دندانههای متقاطع دارد
وقتی پیچگیری قبلاً بهصورت نادرست شروع شده است، فرض نکنید که سفتکردن بیشتر آن باعث پایداری اتصال میشود. آن را در زمانی که خارجکردن آن از نظر ایمنی امکانپذیر است، بردارید و سپس دندانههای اولیهای را که در هر دو قطعه درگیر شدهاند بازرسی کنید. به دنبال قلههای تختشده، فلز جابهجاشده، خراشهای درخشان، پوشش پارهشده یا مسیر دندانهای باشید که از مرکز منحرف شده است.
در صورتی که آسیب جزئی باشد و روش تعمیر مورد تأیید این کار را اجازه دهد، انجام عملیات سبک پاکسازی ر threads مناسب خواهد بود. در موارد تغییر شکل شدیدتر، ممکن است نیاز به تعویض قطعه محکمکننده، بازگرداندن دندانههای دریافتکننده با فرآیند تعمیر مشخصشده یا جایگزینی کل قطعه باشد. این تصمیم باید عملکرد اتصال، جنس ماده، دسترسی برای بازرسی و نیازهای نگهداری را منعکس کند. قطعه محکمکننده از جنس فولاد ضدزنگ نیز همانند هر قطعه دیگری با رُشتدار، نیازمند بررسی دقیق سازگاری است؛ انتخاب جنس ماده نمیتواند جایگزین شروع نادرست باشد.
کنترل عبور از رُشت را در فرآیند بسازید
مهارت فردی اهمیت دارد، اما شکستهای مکرر معمولاً نشاندهندهی یک وضعیت فرآیندی است. بررسی کنید که آیا پیچ مناسب به راحتی قابل تشخیص است، آیا ابزار سفتکننده حمایت کافی دارد، آیا اتصال بهصورت عمودی قابل دسترسی است و آیا قطعات بدون آلودگی یا دندانههای آغازین آسیبدیده به محل میرسند. در ایستگاههای خودکار یا نیمهخودکار، رفتار غیرعادی گشتاور-زاویه را زیر نظر بگیرید و واکنش مناسب را روشن کنید: توقف، بازرسی و جداسازی قطعات مشکوک برای بررسی بیشتر.
همچنین مفید است که در دستورالعمل کار، «درگیری مناسب» را بهصورت دقیق تعریف کنید. تصاویری از آغاز دندانههای قابل قبول، حداقل الزام دستی برای درگیری در جاهایی که عملی است و قاعدهای علیه اعمال نیروی اجباری در حالت گیرکردن، انتظارات را در تمام شیفتها تکرارپذیر میسازد. برای پیچهای سفارشی یا کاربردهای با گام ریز، انجام یک تست نصب با قطعهی واقعی همجوش، میتواند مشکلات مربوط به تلرانس یا پوشش را پیش از شروع مونتاژ انبوه آشکار کند.
فهرست کوتاه بررسی فنی
- تأیید اینکه پیچ ر threaded و دندانهی دریافتکننده، جفت مورد نظر هستند.
- ریسمانهای ابتدایی را از نظر آلودگی، لبههای نامنظم یا آسیبهای قابل مشاهده بررسی کنید.
- پیچبند را قبل از اعمال گشتاور با ابزار، بهطور دقیق و در راستای محور تنظیم کنید.
- از چند دور اول برای تأیید درگیری هموار استفاده کنید.
- در اولین نشانههای مقاومت متوقف شوید؛ پیچبند را خارج کرده، بررسی کنید و علت را رفع نمایید.
- مکانها یا دستههایی که بهطور مکرر مشکل ایجاد میکنند را ثبت کنید تا بتوان روی فرآیند اصلی اقدام کرد.
نتیجهگیری
معمولاً اگر چند دور اول را بهدقت مشاهده کنیم، پیچخوردن متقاطع کمتر مبهم خواهد بود. این پدیده معمولاً ناشی از مشکل در ترازبندی، آسیب به ریسمان ابتدایی، عدم تطابق قطعات یا ابزاری است که گشتاور را بیش از حد زود اعمال میکند. با در نظر گرفتن درگیری اولیه بهعنوان یک مرحلهٔ جداگانهٔ بازرسی، تکنسینها میتوانند این الگو را پیش از اینکه اتصال پیچبند به یک مشکل تعمیری تبدیل شود، متوقف کنند. هدف صرفاً وارد کردن پیچبند نیست؛ بلکه هدف، برقراری درگیری ریسمانی تمیز و قابل تکرار، پیش از سفتکردن نهایی است.

