 EN

Hvorfor krydstrådning sker og hvordan teknikere stopper mønsteret
En krydstrådet fastener kan omdanne en rutinemæssig monteringsoperation til en ommonteringshændelse. Skaden begynder ofte, inden komponenten har drejet en hel omgang: det ydre gevind møder det modtagende gevind i en vinkel, de første omgange deler ikke samme stigning, og den påførte kraft begynder at skære eller flade gevindtoppene. En tekniker bemærker måske først en knasende følelse, usædvanlig modstand eller en skrue, der synes at gå ind, men ikke sætter sig korrekt.
Som ingeniør med fokus på skruvalg og monteringspasform behandler jeg dette som et systemproblem snarere end en simpel operatormistag. gevindfastgørelse , gevindprofil, adgangsvinkel, fastspændingsanordning, værktøjets adfærd og inspektionsregel påvirker alle, om starten er ren. Den nyttige reaktion er at genkende mønsteret tidligt, standse indskruningen og finde den betingelse, der gjorde misjustering sandsynlig.
Hvad krydsgevind påvirker en skruedeling
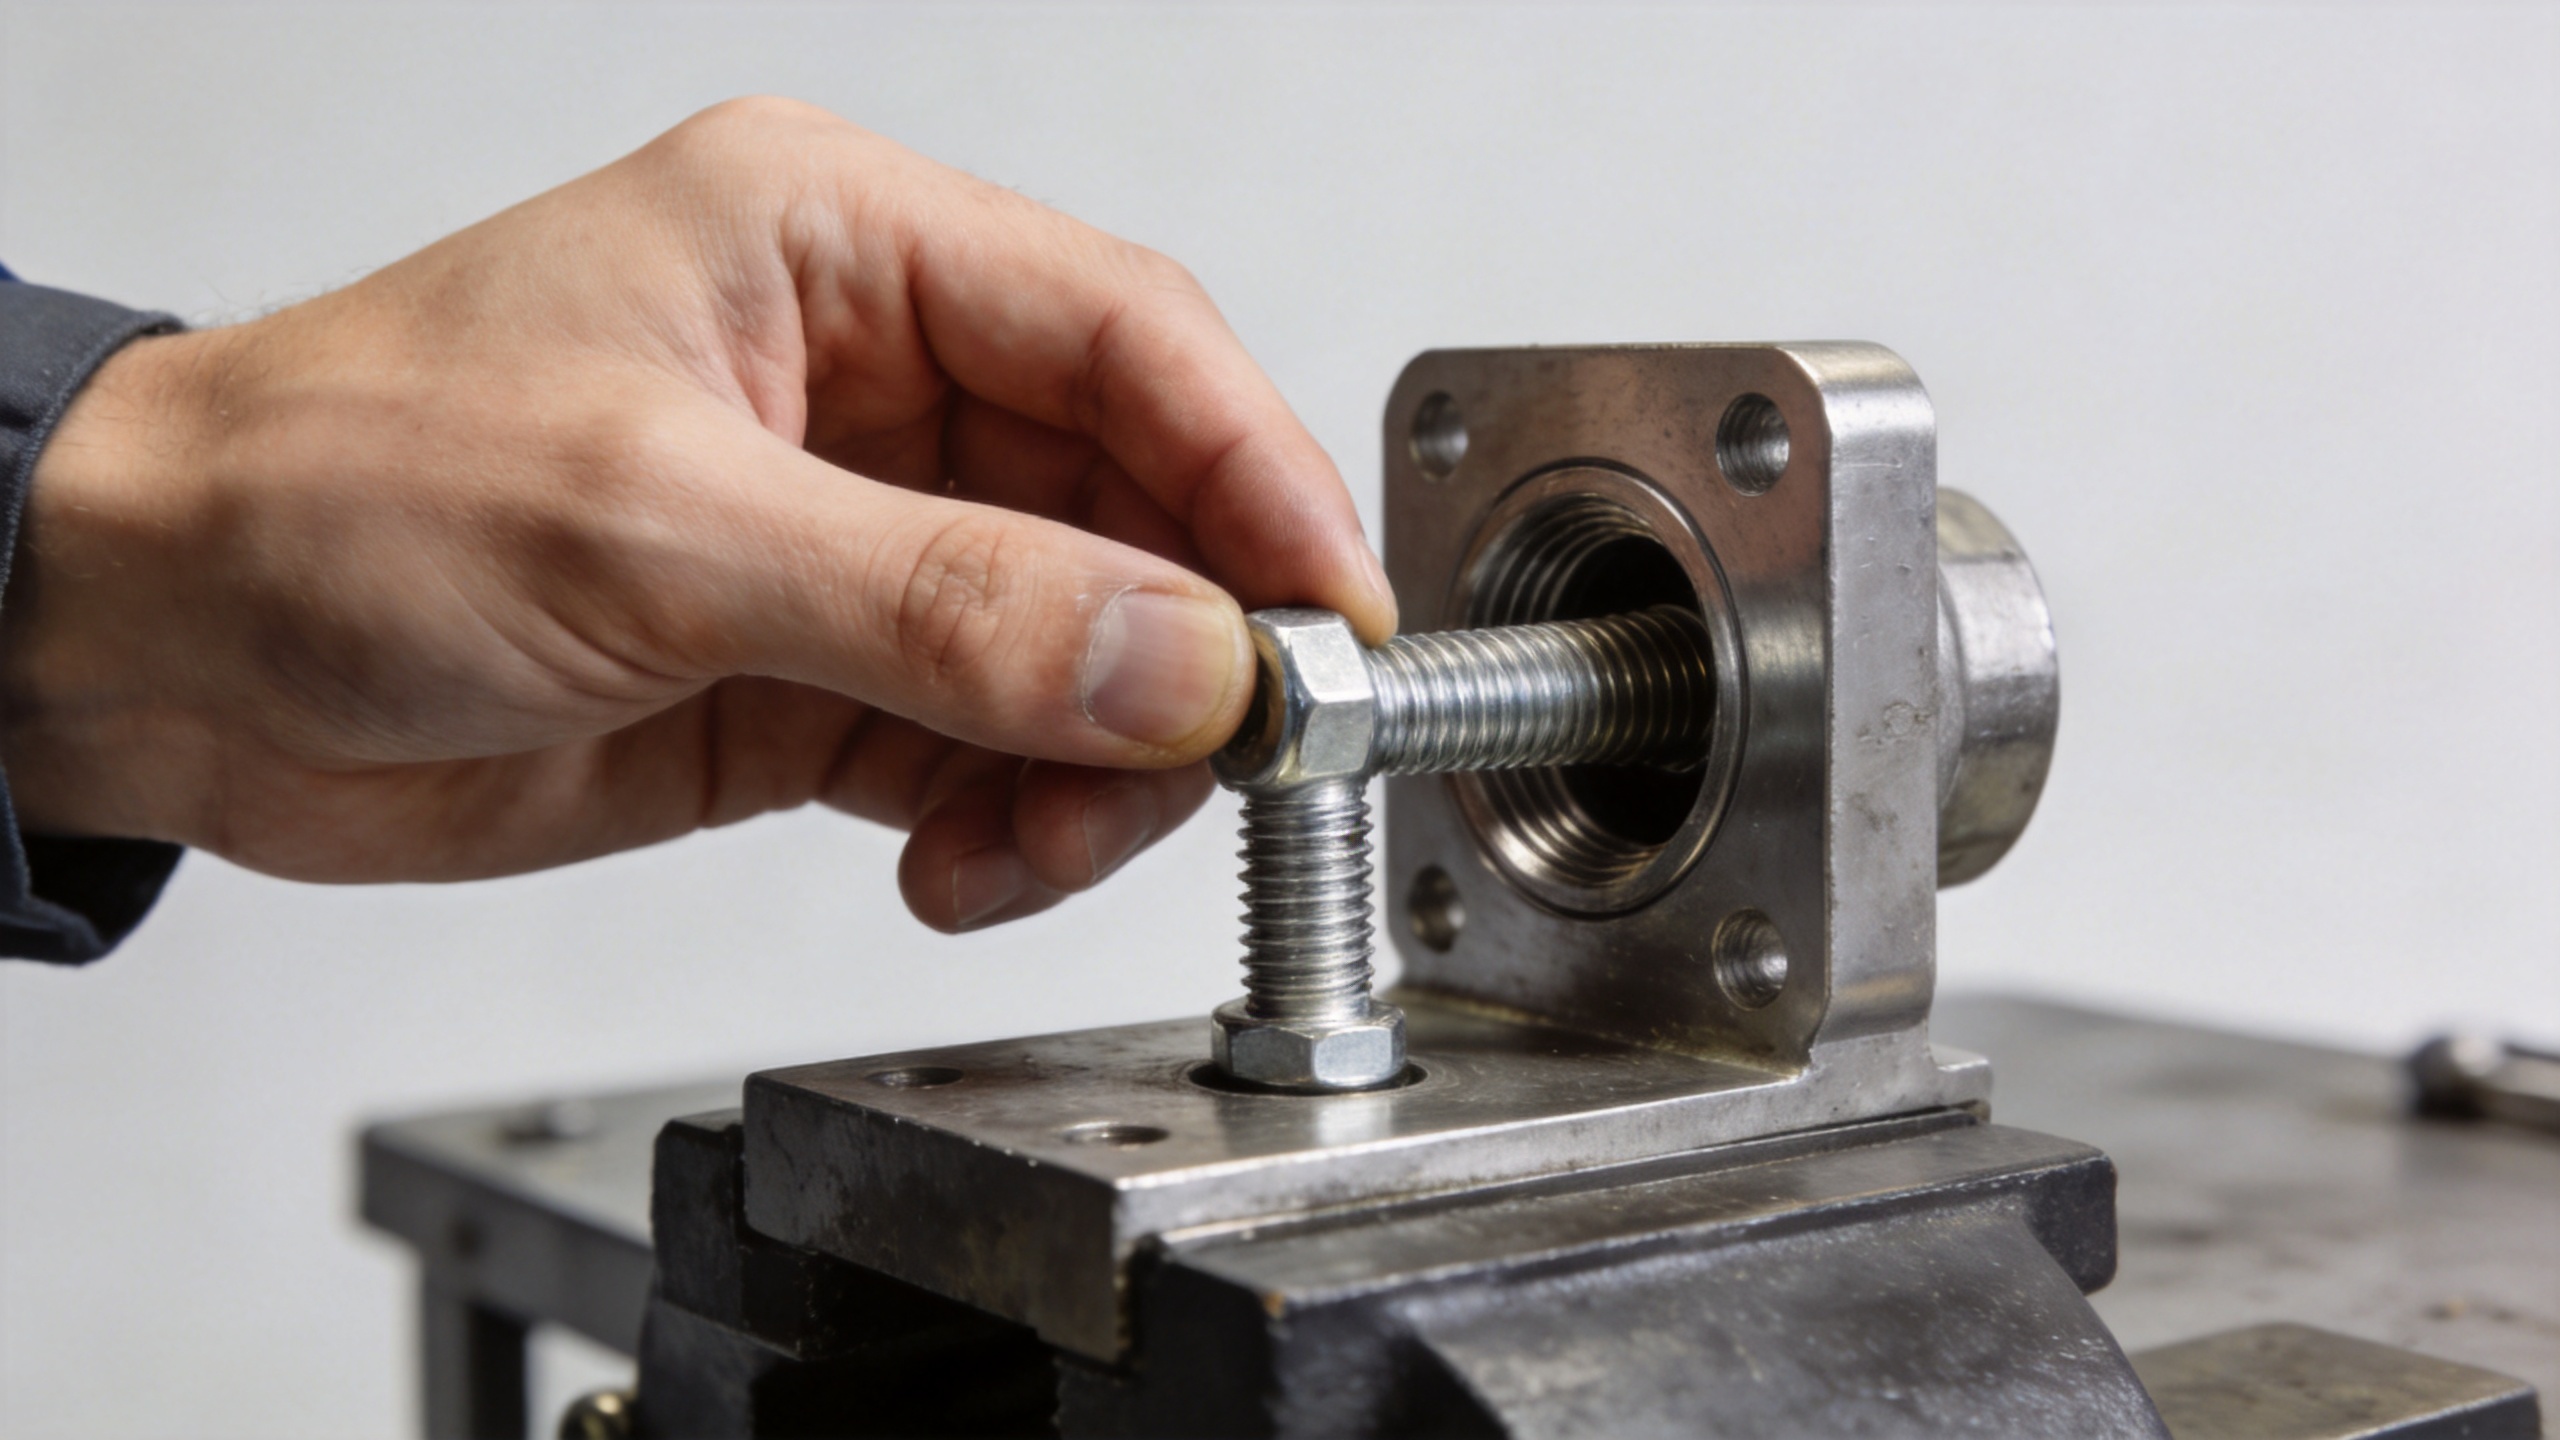
Krydsgevind opstår, når en gevindet skrue indgår i et hul, en møtrik, en indsatte eller anden indvendig gevind på en forkert bane. I stedet for at følge den eksisterende spiralformede rille kører skruen tværs over den. Dette kan forskyde materiale på én eller begge dele. Forbindelsen kan synes stram i starten, men drejmomentet kan skyldes beskadiget kontakt frem for korrekt klemkraft.
Denne forskel er afgørende ved vedligeholdelse og produktionsarbejde. En skrue, der opnår den ønskede drejningsmomentværdi efter beskadiget indgreb, kan stadig have forvrængede gevindtråde, nedsat gentagelighed eller en besværlig fjerningsproces senere. I en vedligeholdelig samling kan det også beskadige den modtagende komponent, hvis man tvinger dele sammen – og udskiftning af denne komponent kan være dyrere end selve skruen.
Hvorfor mønsteret starter
Ujustering ved den første gevindgang
Dårlig startjustering er en almindelig årsag. Hvis den gevindskårne skrue ikke står vinkelret på det modtagende gevind, kan den første top lande oven på den tilsvarende top i stedet for at trænge ned i rødden. Begrænsede sigtelinjer, dybe forboringer, udfordrende tilgængelighed og bøjelige dele gør dette mere sandsynligt. En mekanisk skrue justerer ikke automatisk sin egen vinkel blot fordi der anvendes en motordrevet skruetrækker.
Beskadigede, snavsede eller dårligt forberedte gevindstarter
Uregelmæssigheder, korrosionsrester, malingopbygning, spåner eller en beskadiget første gevindgang kan fjerne den indløbskant, der normalt fører en skrue i gang. Samme problem opstår, når en del er blevet fjernet gentagne gange og åbningsgevindene allerede er slidte. Inden du skylder monteringsmetoden, undersøg begge gevindstartere i godt lys. En ren udseende skaft beviser ikke, at den første engagerede gevindgang er intakt.
Uoverensstemmelse mellem dele
En lignende diameter er ikke tilstrækkelig for, at et gevindet fastgørelsesmiddel passer korrekt. Stejning, gevindform, højre-/venstregående gevind, belægningsopbygning og nominel størrelse skal alle stemme overens. Blandede beholdere og udseendemæssigt ens komponenter er især problemtiske, når hold arbejder hurtigt. Et specialfremstillet fastgørelsesmiddel kræver måske en lige så specifik modtagende funktion; at erstatte en del med en visuelt lignende kan skabe modstand, der minder om krydsgevindning.
Værktøj, der anvender drejningsmoment, før engagement er bekræftet
Værktøjer til påvirkning, dårligt understøttede drivere, slidte sokler og lange forlængerstænger kan om kun få sekunder forvandle en lille justeringsfejl til skade. Problemet er ikke, at kraftdrevet montering i sig selv er forkert. Det er, at drejningsmomentet ankommer, inden teknikeren har bekræftet, at den gevindskårne beslag har fundet sin naturlige retning. En høj produktionshastighed kan forværre situationen, når processen belønner hastighed, men ikke har et tydeligt stopsignal ved tidlig binding.
Hvordan teknikere standser mønstret ved arbejdsstationen
Den mest pålidelige fremgangsmåde er at adskille indskruning fra stramning. Placer først beslaget præcist over hullet eller den tilknyttede del. Start derefter beslaget manuelt eller med en kontrolleret, lavhastighedsmetode, der er egnet for den pågældende opgave, indtil det er indskruet jævnt. En tekniker bør føle en konstant bevægelse frem for et pludseligt ru sted ved åbningen.
- Bekræft komponenterne. Tjek størrelsen, gevindstigningen, gevindretningen, overfladetilstanden og den tilsigtede placering, inden du starter beslaget.
- Indstil vinklen. Hold den gevindede fastgørelse vinkelret på åbningen, hvor end ledningsdesignet tillader det. Støt arbejdsemnet eller fastgørelsen, hvis bevægelse ændrer vinklen.
- Brug de første omdrejninger som en kontrol. Start med let, kontrolleret rotation. Hvis dele ikke passer ind jævnt, skal der ikke anvendes ekstra kraft eller øget drivhastighed.
- Træk tilbage ved den første unormale blokering. Fjern fastgørelsen, inspicer ledtrådene og hullet, fjern smuts og genjuster. Gentagelse af samme tvungne forsøg udvider normalt det beskadigede område.
- Anvend den endelige drejningsmoment kun efter ren indgreb. Når fastgørelsen drejer normalt gennem den indledende indgreb, skal det godkendte værktøj og drejningsmomentproces anvendes til monteringen.
Der er en praktisk afvejning her. Når en linje ligger efter tidsplanen, er det fristende at presse en modstridende komponent igennem. Men en kort inspektion i begyndelsen er ofte mindre forstyrrende end at fjerne en beskadiget skrue med gevind, reparere en gevindbohring eller sortere en færdig montering. Ved en kritisk forbindelse skal man bruge den dokumenterede arbejdsanvisning og de gældende ingeniørmæssige krav i stedet for udelukkende at stole på følelsen.
Sådan diagnosticeres en mistænkt krydsgængede skrue
Når en skrue allerede er startet forkert, må man ikke antage, at yderligere stramning vil gøre forbindelsen stabil. Fjern den, når fjernelse kan udføres sikkert, og inspicer derefter de første indgående gevindtråde på begge dele. Søg efter flade toppe, forskydet metal, lyse skrabemærker, revnet belægning eller en gevindbane, der starter centrumfjernet.
En let trådrensning kan være passende, når skaden er mindre og den godkendte reparationsteknik tillader det. Mere alvorlig deformation kan kræve udskiftning af beslaget, genopretning af modtråden ved hjælp af den specificerede reparationsteknik eller udskiftning af komponenten. Beslutningen bør afspejle forbindelsens funktion, materiale, adgang til verifikation og vedligeholdelseskrav. Et rustfrit beslag kræver den samme omhyggelige kompatibilitetskontrol som ethvert andet gevinddel; materialevalget kompenserer ikke for en forkert start.
Indbyg krydsgevindkontrol i processen
Enkelte færdigheder er afgørende, men gentagne fejl tyder normalt på et procesrelateret problem. Gennemgå, om den korrekte skruetype er let at identificere, om skruedrejeren har tilstrækkelig støtte, om forbindelsen kan tilgås lodret, og om dele ankommer fri for snavs eller beskadigede gevindstartere. På automatiserede eller halvautomatiserede stationer skal unormale drejningsmoment-vinkel-mønstre overvåges, og reaktionen skal være tydelig: standse, inspicere og adskille mistænkelige dele til yderligere gennemgang.
Det er også nyttigt at specificere, hvordan "god indgreb" ser ud i en arbejdsinstruktion. Billeder af acceptabelt gevindstart, en defineret krav til manuel indskruning, hvor det er praktisk muligt, samt en regel mod at tvinge en fastlåst forbindelse, gør forventningen gentagelig på tværs af skiftene. Ved brug af en specialfremstillet skrue eller ved anvendelse af fine gevindtråde kan en prøvemontering med den faktiske moddel afsløre tolerance- eller belægningsproblemer, inden serieproduktionen påbegyndes.
En kort teknikercheckliste
- Bekræft, at den gevindskårne skrue og det modsvarende gevind er den tilsigtede kombination.
- Inspekter starttrådene for forurening, spænder eller synlig skade.
- Juster fastgørelsesmidlet lodret, inden værktøjsmomentet anvendes.
- Brug de første omdrejninger til at bekræfte glat indgreb.
- Stop ved tidlig binding; fjern, inspicer og ret årsagen.
- Registrer gentagne placeringer eller partier, så den underliggende proces kan håndteres.
Konklusion
Krydstrådning er sjældent mystisk, så snart de første få omdrejninger observeres nøje. Det afspejler normalt et justeringsproblem, en beskadiget trådstart, en uoverensstemmende komponent eller værktøj, der anvender moment for tidligt. Ved at behandle det indledende indgreb som et separat verifikationstrin kan teknikere standse mønsteret, inden en fastgørelsesforbindelse bliver et reparationstilfælde. Målet er ikke blot at få fastgørelsesmidlet ind; det er at oprette ren og gentagelig trådindgreb før den endelige stramning.

