 EN

เหตุใดจึงเกิดปัญหาสกรูขัดเกลียวผิดทาง และช่างเทคนิคจะหยุดพฤติกรรมนี้ได้อย่างไร
การขันสกรูผิดแนว อุปกรณ์ยึด อาจเปลี่ยนการประกอบตามปกติให้กลายเป็นงานแก้ไขซ้ำได้ ความเสียหายมักเริ่มต้นขึ้นก่อนที่ชิ้นส่วนจะหมุนครบหนึ่งรอบ: เกลียวชายพบกับเกลียวหญิงในมุมเอียง เกลียวแรกไม่มีระยะห่างเชิงมุม (lead) เดียวกัน และแรงที่ใช้เริ่มตัดหรือบดบังปลายเกลียว ช่างเทคนิคอาจสังเกตเห็นครั้งแรกจากความรู้สึกหยาบกระ rough, ความต้านทานผิดปกติ หรือสกรูที่ดูเหมือนเข้าไปได้แต่ไม่สามารถขันแน่นได้ตามปกติ
ในฐานะวิศวกรที่มุ่งเน้นการเลือกสกรูและการพอดีของการประกอบ ฉันมองปัญหานี้เป็นประเด็นของระบบทั้งระบบ มากกว่าจะเป็นเพียงความผิดพลาดของผู้ปฏิบัติงาน ตัวยึดแบบมีเกลียว มุมการเข้าสู่เกลียว องศาการเข้าสัมผัส มุมการจับยึด ลักษณะของอุปกรณ์ยึดจับ พฤติกรรมของเครื่องมือ และกฎเกณฑ์การตรวจสอบ ล้วนมีผลต่อความเรียบร้อยของการเริ่มขันเกลียว วิธีตอบสนองที่มีประสิทธิภาพคือ การสังเกตรูปแบบความผิดปกติแต่เนิ่นๆ หยุดการขันทันที และระบุเงื่อนไขที่ทำให้เกิดการเรียงตัวไม่ตรงกัน
ผลกระทบของปรากฏการณ์การขันเกลียวผิดแนวต่อข้อต่อสกรู
ปรากฏการณ์การขันเกลียวผิดแนวเกิดขึ้นเมื่อสกรูหรือส่วนประกอบที่มีเกลียวเข้าไปสัมผัสกับรู เกลียวแม่แบบ ปลอกเสริม หรือเกลียวภายในอื่นๆ บนเส้นทางที่ไม่ถูกต้อง แทนที่จะเคลื่อนตามร่องเกลียวแบบเกลียวหมุนที่มีอยู่ สกรูกลับเลื่อนข้ามร่องเหล่านั้นไป ซึ่งอาจทำให้วัสดุของชิ้นส่วนหนึ่งหรือทั้งสองชิ้นเกิดการเปลี่ยนรูป ข้อต่ออาจดูแน่นในตอนแรก แต่แรงบิดที่วัดได้อาจเกิดจากพื้นผิวสัมผัสที่เสียหาย ไม่ใช่จากแรงยึดจับที่เหมาะสม
ความแตกต่างนี้มีผลต่อการบำรุงรักษาและการผลิต การยึดที่บรรลุค่าแรงบิดตามที่กำหนดหลังจากเกิดการขัดข้องในการขันอาจยังคงมีเกลียวเสียรูป ความแม่นยำซ้ำได้ลดลง หรือการถอดออกในภายหลังทำได้ยาก ในชิ้นส่วนที่สามารถซ่อมบำรุงได้ การฝืนขันให้ผ่านไปอาจทำให้ชิ้นส่วนที่รับเกลียวเสียหาย ซึ่งอาจมีค่าใช้จ่ายสูงกว่าการเปลี่ยนตัวยึดเอง
เหตุใดรูปแบบนี้จึงเริ่มต้นขึ้น
การไม่ขนานกันที่เกลียวแรก
การไม่ขนานกันตั้งแต่เริ่มต้นเป็นสาเหตุทั่วไป หากตัวยึดเกลียวไม่อยู่ในแนวตั้งฉากกับเกลียวที่รับ ยอดเกลียวแรกอาจวางทับยอดเกลียวคู่กันแทนที่จะเข้าไปในร่องเกลียวอย่างถูกต้อง การมองเห็นที่จำกัด รูเจาะลึกมากเกินไป การเข้าถึงที่ลำบาก และชิ้นส่วนที่ยืดหยุ่น ล้วนเพิ่มโอกาสเกิดปัญหานี้ ตัวยึดเชิงกลไม่สามารถปรับมุมของตนเองให้ถูกต้องได้เอง แม้จะใช้เครื่องขันไฟฟ้าก็ตาม
จุดเริ่มต้นของเกลียวเสียหาย สกปรก หรือเตรียมไม่เหมาะสม
เศษโลหะที่ยื่นออกมา คราบสนิม ชั้นสีที่หนาเกินไป รอยบิ่น หรือเกลียวแรกที่เสียหาย อาจทำให้สูญเสียลักษณะนำเข้า (lead-in) ซึ่งโดยปกติจะช่วยนำสกรูให้เข้าสู่ตำแหน่งอย่างถูกต้อง ปัญหาเดียวกันนี้ยังเกิดขึ้นเมื่อชิ้นส่วนถูกถอดออกซ้ำๆ จนเกลียวของรูเปิดสึกกร่อนแล้ว ก่อนจะสรุปว่าเป็นข้อผิดพลาดจากเทคนิคการติดตั้ง ควรตรวจสอบจุดเริ่มต้นของเกลียวทั้งสองด้านภายใต้แสงสว่างที่เพียงพอ แม้ก้านสกรูจะดูสะอาด ก็ไม่ได้หมายความว่าเกลียวแรกที่สัมผัสกันจะยังสมบูรณ์
ความไม่สอดคล้องกันระหว่างชิ้นส่วน
ขนาดเส้นผ่านศูนย์กลางที่ใกล้เคียงกันเพียงอย่างเดียวไม่เพียงพอสำหรับสกรูแบบเกลียวในการเชื่อมต่อกันได้อย่างถูกต้อง ทั้งระยะห่างของเกลียว (pitch) รูปร่างของเกลียว (thread form) ทิศทางของเกลียว (handedness) ความหนาของชั้นเคลือบ และขนาดมาตรฐาน (nominal size) จำเป็นต้องตรงกันทั้งหมด การเก็บชิ้นส่วนที่ต่างชนิดกันไว้ในภาชนะเดียวกัน หรือชิ้นส่วนที่มีลักษณะคล้ายกันมาก เป็นสาเหตุสำคัญของปัญหา โดยเฉพาะเมื่อทีมงานต้องทำงานอย่างรวดเร็ว สกรูที่ออกแบบพิเศษอาจต้องใช้รูหรือโครงสร้างรับที่เฉพาะเจาะจงเช่นกัน การแทนที่ด้วยชิ้นส่วนที่ดูคล้ายกันเพียงผิวเผินอาจก่อให้เกิดแรงต้านที่คล้ายกับปัญหาเกลียวขัด
เครื่องมือที่ให้แรงบิดก่อนยืนยันว่าเกลียวเข้ากันอย่างถูกต้องแล้ว
เครื่องมือที่ใช้แรงกระแทก หัวไขควงที่รองรับไม่ดี หัวประแจที่สึกหรอ และตัวต่อที่ยาวเกินไป อาจเปลี่ยนข้อผิดพลาดเล็กน้อยในการจัดแนวให้กลายเป็นความเสียหายได้ภายในไม่กี่วินาที ปัญหาไม่ได้อยู่ที่การติดตั้งด้วยพลังงานโดยตัวมันเอง แต่อยู่ที่แรงบิดมาถึงก่อนที่ช่างจะยืนยันว่าสกรูหรือสลักเกลียวได้เข้าสู่แนวธรรมชาติของมันอย่างถูกต้องแล้ว ความเร็วในการผลิตที่สูงอาจทำให้สถานการณ์แย่ลง โดยเฉพาะเมื่อกระบวนการให้รางวัลกับความรวดเร็ว แต่ไม่มีสัญญาณหยุดที่ชัดเจนเมื่อเกิดการขัดขวางในระยะแรก
วิธีที่ช่างสามารถยุติรูปแบบนี้ได้ที่จุดทำงาน
นิสัยที่เชื่อถือได้ที่สุดคือการแยกขั้นตอนการขันเข้า (engagement) ออกจากขั้นตอนการขันแน่น (tightening) ขั้นตอนแรก ให้วางสกรูหรือสลักเกลียวให้ตรงกับรูหรือชิ้นส่วนที่ต้องประกอบอย่างพอดี จากนั้นเริ่มขันเข้าด้วยมือ หรือด้วยวิธีที่ควบคุมความเร็วต่ำอย่างเหมาะสมกับงานนั้น จนกว่าสกรูจะขันเข้าไปอย่างลื่นไหล ช่างควรรู้สึกถึงการเคลื่อนที่ที่สม่ำเสมอ แทนที่จะรู้สึกถึงจุดหยุดหรือความฝืดทันทีที่เริ่มขัน
- ตรวจสอบชิ้นส่วน ตรวจสอบขนาด ระยะเกลียว ทิศทางของเกลียว สภาพผิว และตำแหน่งที่ตั้งใจจะติดตั้ง ก่อนเริ่มขันสกรูหรือสลักเกลียว
- ปรับมุม รักษาสกรูให้อยู่ในแนวตั้งฉากกับรูเปิดเสมอเมื่อการออกแบบข้อต่อเอื้ออำนวย รองรับชิ้นงานหรืออุปกรณ์ยึดจับหากการเคลื่อนที่ทำให้มุมเปลี่ยนไป
- ใช้การหมุนรอบแรกเป็นการตรวจสอบ เริ่มด้วยการหมุนอย่างเบามือและควบคุมได้ หากชิ้นส่วนไม่เข้าสู่ตำแหน่งอย่างลื่นไหล ห้ามเพิ่มแรงเหวี่ยงหรือความเร็วของเครื่องขัน
- ถอยสกรูออกทันทีเมื่อเกิดการติดขัดผิดปกติครั้งแรก ถอดสกรูออก ตรวจสอบเกลียวนำและรู กำจัดเศษสิ่งสกปรกออก และจัดตำแหน่งใหม่ การพยายามขันซ้ำแบบเดิมโดยใช้แรงมากเกินไปมักทำให้พื้นที่เสียหายขยายกว้างขึ้น
- ใช้แรงบิดสุดท้ายหลังจากสกรูเข้าสู่ตำแหน่งอย่างสะอาดแล้วเท่านั้น เมื่อสกรูหมุนได้ตามปกติผ่านระยะการเข้าสัมผัสเริ่มต้นแล้ว ให้ใช้เครื่องมือและขั้นตอนการขันด้วยแรงบิดที่ได้รับการรับรองสำหรับการประกอบนั้น
มีการแลกเปลี่ยนเชิงปฏิบัติที่จำเป็นในกรณีนี้ เมื่อสายการผลิตล่าช้า การพยายามขันส่วนประกอบที่ต้านทานอย่างรุนแรงอาจดูน่าดึงดูด แต่การตรวจสอบเบื้องต้นสั้น ๆ ตั้งแต่ต้นมักสร้างความรบกวนน้อยกว่าการถอดสกรูเกลียวที่เสียหายออก ซ่อมแซมรูเกลียวที่เจาะไว้ หรือจัดเรียงชิ้นส่วนที่ประกอบเสร็จสมบูรณ์แล้ว สำหรับข้อต่อที่สำคัญ ให้ใช้คู่มือการทำงานที่มีเอกสารรองรับและข้อกำหนดทางวิศวกรรมที่เกี่ยวข้อง แทนที่จะพึ่งเพียงความรู้สึกเท่านั้น
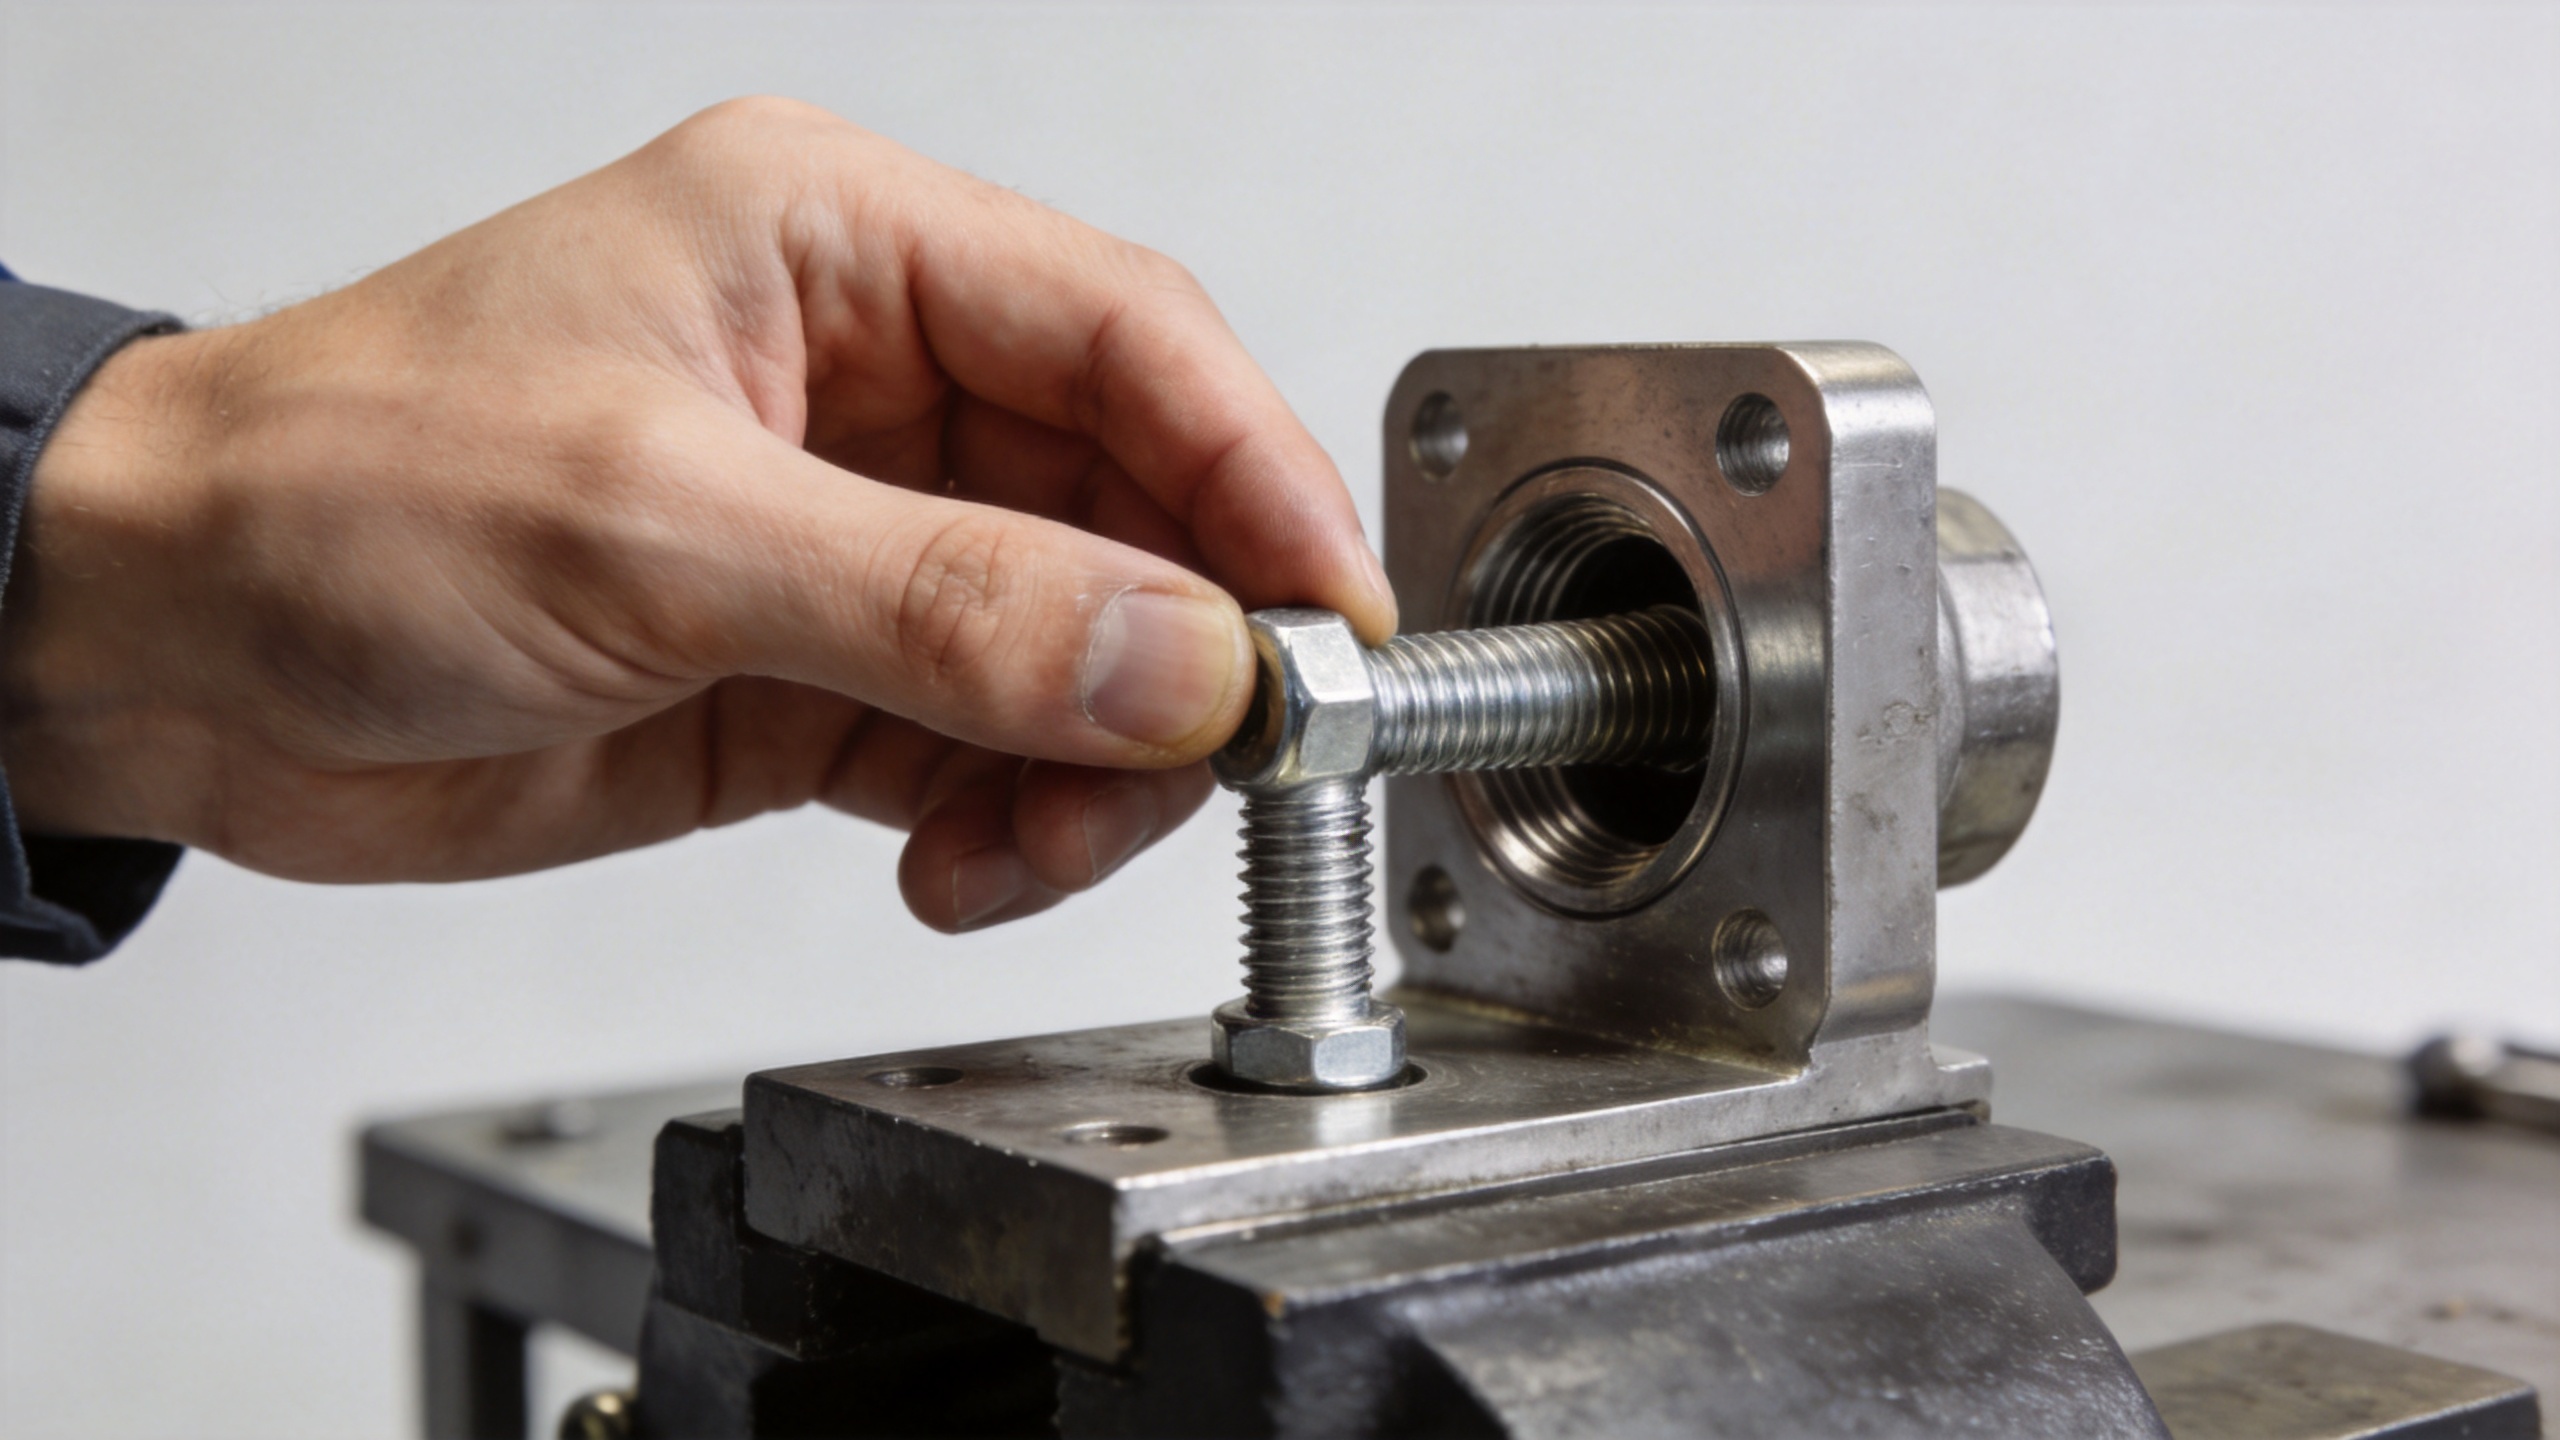
วิธีวินิจฉัยสกรูเกลียวที่สงสัยว่าขันไขว้
เมื่อสกรูเกลียวเริ่มขันเข้าไปผิดตำแหน่งแล้ว ห้ามสันนิษฐานว่าการขันต่อไปจะทำให้ข้อต่อมั่นคง ให้ถอดสกรูออกทันทีเมื่อสามารถทำได้อย่างปลอดภัย จากนั้นตรวจสอบเกลียวที่สัมผัสกันครั้งแรกของทั้งสองชิ้นส่วน โดยมองหาสัญญาณต่าง ๆ เช่น ยอดเกลียวแบนราบ โลหะเคลื่อนตำแหน่ง รอยขีดข่วนที่ส่องแสง สารเคลือบหลุดลอก หรือเส้นทางเกลียวที่เริ่มต้นไม่อยู่ตรงศูนย์
การดำเนินการล้างเกลียวอย่างเบาอาจเหมาะสมเมื่อความเสียหายมีระดับเล็กน้อย และวิธีการซ่อมที่ได้รับการรับรองอนุญาตให้ทำเช่นนั้น ความบิดเบี้ยวที่รุนแรงกว่านั้นอาจจำเป็นต้องเปลี่ยนสกรู ฟื้นฟูเกลียวที่รับเข้าโดยใช้กระบวนการซ่อมที่ระบุไว้ หรือเปลี่ยนชิ้นส่วนทั้งหมด การตัดสินใจควรพิจารณาจากหน้าที่ของข้อต่อ วัสดุที่ใช้ ความสะดวกในการตรวจสอบ และข้อกำหนดด้านการบำรุงรักษา สกรูสแตนเลสต้องได้รับการตรวจสอบความเข้ากันได้อย่างรอบคอบไม่ต่างจากชิ้นส่วนเกลียวชนิดอื่นใด ตัวเลือกวัสดุไม่สามารถชดเชยการเริ่มต้นที่ผิดพลาดได้
ฝังการควบคุมการขัดเกลาเกลียวแบบไขว้ไว้ในกระบวนการ
ทักษะของบุคคลมีความสำคัญ แต่ความล้มเหลวที่เกิดซ้ำบ่อยครั้งมักชี้ให้เห็นถึงปัญหาในขั้นตอนการทำงาน โปรดทบทวนว่าสกรูที่ใช้เหมาะสมนั้นสามารถระบุได้ง่ายหรือไม่ หัวไขควงมีการรองรับที่เพียงพอหรือไม่ จุดต่อเชื่อมสามารถเข้าถึงได้ในแนวตั้งฉากหรือไม่ และชิ้นส่วนมาถึงโดยปราศจากสิ่งสกปรกหรือเกลียวเริ่มต้นเสียหายหรือไม่ ในสถานีงานแบบอัตโนมัติหรือกึ่งอัตโนมัติ ควรตรวจสอบพฤติกรรมของแรงบิดและมุมหมุนที่ผิดปกติ และกำหนดการตอบสนองอย่างชัดเจน ได้แก่ การหยุดดำเนินการ ตรวจสอบ และแยกชิ้นส่วนที่น่าสงสัยออกเพื่อทบทวน
นอกจากนี้ การระบุอย่างชัดเจนว่า ‘การขันเกลียวที่ดี’ นั้นมีลักษณะอย่างไรในคำสั่งงานก็เป็นประโยชน์เช่นกัน ภาพตัวอย่างของเกลียวเริ่มต้นที่ยอมรับได้ ข้อกำหนดเกี่ยวกับการขันด้วยมือก่อนใช้เครื่อง (เมื่อทำได้จริง) และข้อห้ามไม่ให้บังคับขันเมื่อเกิดการติดขัด จะช่วยให้มาตรฐานนี้นำไปปฏิบัติซ้ำได้อย่างสม่ำเสมอทุกกะงาน สำหรับสกรูพิเศษหรือการใช้งานที่มีเกลียวละเอียด การทดลองขันกับชิ้นส่วนคู่ที่จะประกอบจริงก่อนเริ่มการผลิตจำนวนมาก สามารถเปิดเผยปัญหาเกี่ยวกับความคลาดเคลื่อนของขนาดหรือการเคลือบได้ล่วงหน้า
รายการตรวจสอบสำหรับช่างเทคนิค
- ยืนยันว่าสกรูเกลียวและเกลียวรับตรงกับคู่ที่กำหนดไว้
- ตรวจสอบเส้นเกลียวเริ่มต้นเพื่อหาสิ่งสกปรก รอยบาก หรือความเสียหายที่มองเห็นได้
- จัดแนวสกรูให้ตั้งฉากก่อนใช้เครื่องมือขันด้วยแรงบิด
- ใช้การหมุนไม่กี่รอบแรกเพื่อยืนยันว่าเกลียวเข้ากันอย่างราบรื่น
- หยุดทันทีเมื่อรู้สึกว่าเกลียวเริ่มติดขัด ถอดสกรูออก ตรวจสอบ และแก้ไขสาเหตุที่แท้จริง
- บันทึกตำแหน่งหรือล็อตที่เกิดปัญหาซ้ำๆ เพื่อให้สามารถปรับปรุงกระบวนการพื้นฐานได้
สรุป
ปัญหาเกลียวขัดกันมักไม่ลึกลับเลย หากสังเกตการหมุนไม่กี่รอบแรกอย่างละเอียด มันมักเกิดจากปัญหาการจัดแนว ปลายเกลียวเสียหาย ส่วนประกอบไม่ตรงกัน หรือเครื่องมือที่ขันด้วยแรงบิดเร็วเกินไป โดยการพิจารณาการเข้าเกลียวในช่วงแรกเป็นขั้นตอนการตรวจสอบแยกต่างหาก เทคนิคเชียนจึงสามารถยุติปัญหานี้ก่อนที่การต่อเชื่อมด้วยสกรูจะกลายเป็นงานซ่อมแซม จุดประสงค์ไม่ใช่เพียงแค่ทำให้สกรูเข้าไปได้ แต่คือการสร้างการเข้าเกลียวที่สะอาดและทำซ้ำได้ก่อนขันด้วยแรงบิดสุดท้าย

