 EN

Perché si verifica il filettamento incrociato e come gli operatori tecnici interrompono questo fenomeno
Un incrocio filettato fabbricazione può trasformare un’operazione di montaggio routinaria in un intervento di ritorno. Il danno spesso ha inizio ancor prima che il componente compia un giro completo: il filetto maschio incontra il filetto ricevente con un angolo, i primi avvolgimenti non condividono lo stesso passo e la forza applicata inizia a tagliare o appiattire i vertici dei filetti. Un operatore può notare inizialmente una sensazione ruvida, una resistenza insolita o un elemento di fissaggio che sembra entrare ma non si posiziona correttamente.
In quanto ingegnere specializzato nella selezione degli elementi di fissaggio e nell’adattamento dell’assemblaggio, considero questo fenomeno un problema sistemico, non semplicemente un errore dell’operatore. vite filettata , il filetto di accoppiamento, l'angolo di accesso, il fissaggio, il comportamento dell'utensile e la regola di ispezione influenzano tutti se l'avvio è pulito. La reazione utile consiste nel riconoscere tempestivamente il problema, interrompere l'avvitatura e individuare la condizione che ha reso probabile il disallineamento.
Effetti del cross threading su un giunto filettato
Il cross threading si verifica quando un elemento di fissaggio filettato entra in presa con un foro, un dado, un inserto o un altro elemento femmina filettato seguendo un percorso errato. Invece di seguire la scanalatura elicoidale esistente, l'elemento di fissaggio ne scavalca i rilievi. Ciò può provocare lo spostamento di materiale su una o entrambe le parti. Il giunto potrebbe sembrare serrato inizialmente, ma il momento torcente applicato potrebbe derivare da contatti danneggiati anziché da un carico di serraggio corretto.
Questa distinzione è rilevante per la manutenzione e il lavoro produttivo. Un fissaggio che raggiunge il valore di coppia desiderato dopo un innesto danneggiato potrebbe comunque presentare filetti distorti, ridotta ripetibilità o una successiva rimozione difficoltosa. In un’assemblea manutenibile, forzare il componente può danneggiare anche il componente ricevente, il cui costo di sostituzione potrebbe superare quello del fissaggio stesso.
Perché il problema ha inizio
Mancata allineamento al primo filetto
Un’allineamento iniziale scorretto è una causa frequente. Se il fissaggio filettato non è perpendicolare al filetto ricevente, la prima cresta può appoggiarsi sulla cresta corrispondente invece di inserirsi nella radice. Linee di vista limitate, controbattiture profonde, accesso difficoltoso e componenti flessibili aumentano la probabilità di questo fenomeno. Un fissaggio meccanico non corregge autonomamente il proprio angolo solo perché viene applicato un avvitatore motorizzato.
Filetti iniziali danneggiati, sporchi o male preparati
Bave, residui di corrosione, accumuli di vernice, scheggiature o un filetto iniziale danneggiato possono eliminare il raccordo di guida che normalmente orienta il fissaggio. Lo stesso problema si verifica quando un componente è stato rimosso ripetutamente e le filettature dell’apertura sono già usurati. Prima di attribuire la colpa alla tecnica di installazione, ispezionare entrambi gli inizi del filetto con buona illuminazione. Un gambo dall’aspetto pulito non garantisce che il primo filetto impegnato sia integro.
Incompatibilità tra i componenti
Un diametro simile non è sufficiente affinché un fissaggio filettato si accoppi correttamente. Devono corrispondere passo, forma del filetto, senso di avvitamento, spessore del rivestimento e dimensione nominale. I contenitori misti e i componenti dall’aspetto simile risultano particolarmente problematici quando i team operano in fretta. Un fissaggio personalizzato potrebbe richiedere una controparte altrettanto specifica; sostituire un componente visivamente simile può generare una resistenza assimilabile a quella provocata da un’avvitatura incrociata.
Attrezzatura che applica coppia prima della conferma dell’impegno
Gli utensili ad impatto, i driver scarsamente supportati, le bussole usurate e le prolunghe troppo lunghe possono trasformare un piccolo errore di allineamento in un danno in pochi secondi. Il problema non è che l’installazione motorizzata sia intrinsecamente errata. Il problema è che la coppia viene applicata prima che il tecnico abbia verificato che il fissaggio filettato abbia trovato naturalmente la propria sede. Un ritmo produttivo elevato può aggravare la situazione quando il processo premia la velocità ma non prevede un chiaro segnale di arresto in caso di precoce resistenza.
Come i tecnici interrompono questo schema direttamente al posto di lavoro
L’abitudine più affidabile consiste nel separare l’innesto dal serraggio. Innanzitutto, posizionare il fissaggio in modo preciso rispetto al foro o alla parte di accoppiamento. Quindi avviarlo manualmente o con un metodo a bassa velocità controllato, adeguato all’operazione, fino a quando non si inserisce regolarmente. Il tecnico deve percepire un avanzamento costante, non uno scatto improvviso o una resistenza all’inizio.
- Verificare i componenti. Controllare dimensione, passo, senso di filettatura, stato della finitura e posizione prevista prima di avviare il fissaggio.
- Impostare l’angolo. Mantenere il fissaggio filettato perpendicolare all’apertura ogni qualvolta la progettazione del giunto lo consenta. Sostenere il pezzo in lavorazione o la fixture se un movimento ne modifica l’angolazione.
- Utilizzare i primi giri come verifica. Iniziare con una rotazione leggera e controllata. Se il componente non entra agevolmente, non applicare leva aggiuntiva né aumentare la velocità del driver.
- Estrarre immediatamente al primo anomalo blocco. Rimuovere il fissaggio, ispezionare i filetti di guida e il foro, rimuovere eventuali detriti e riallineare. Ripetere lo stesso tentativo forzato di solito amplia l’area danneggiata.
- Applicare la coppia finale solo dopo un corretto innesto. Una volta che il fissaggio ruota normalmente durante l’innesto iniziale, utilizzare l’attrezzo approvato e la procedura di serraggio prevista per l’assemblaggio.
Esiste un compromesso pratico in questo caso. Quando una linea è in ritardo rispetto al programma, è tentatore forzare il montaggio di un componente che oppone resistenza. Tuttavia, un breve controllo all’inizio è spesso meno invasivo rispetto all’estrazione di un fissaggio filettato danneggiato, alla riparazione di una filettatura maschio, o alla revisione di un’assemblea già completata. Per un giunto critico, seguire le istruzioni operative documentate e i requisiti ingegneristici applicabili, anziché affidarsi esclusivamente alla sensazione tattile.
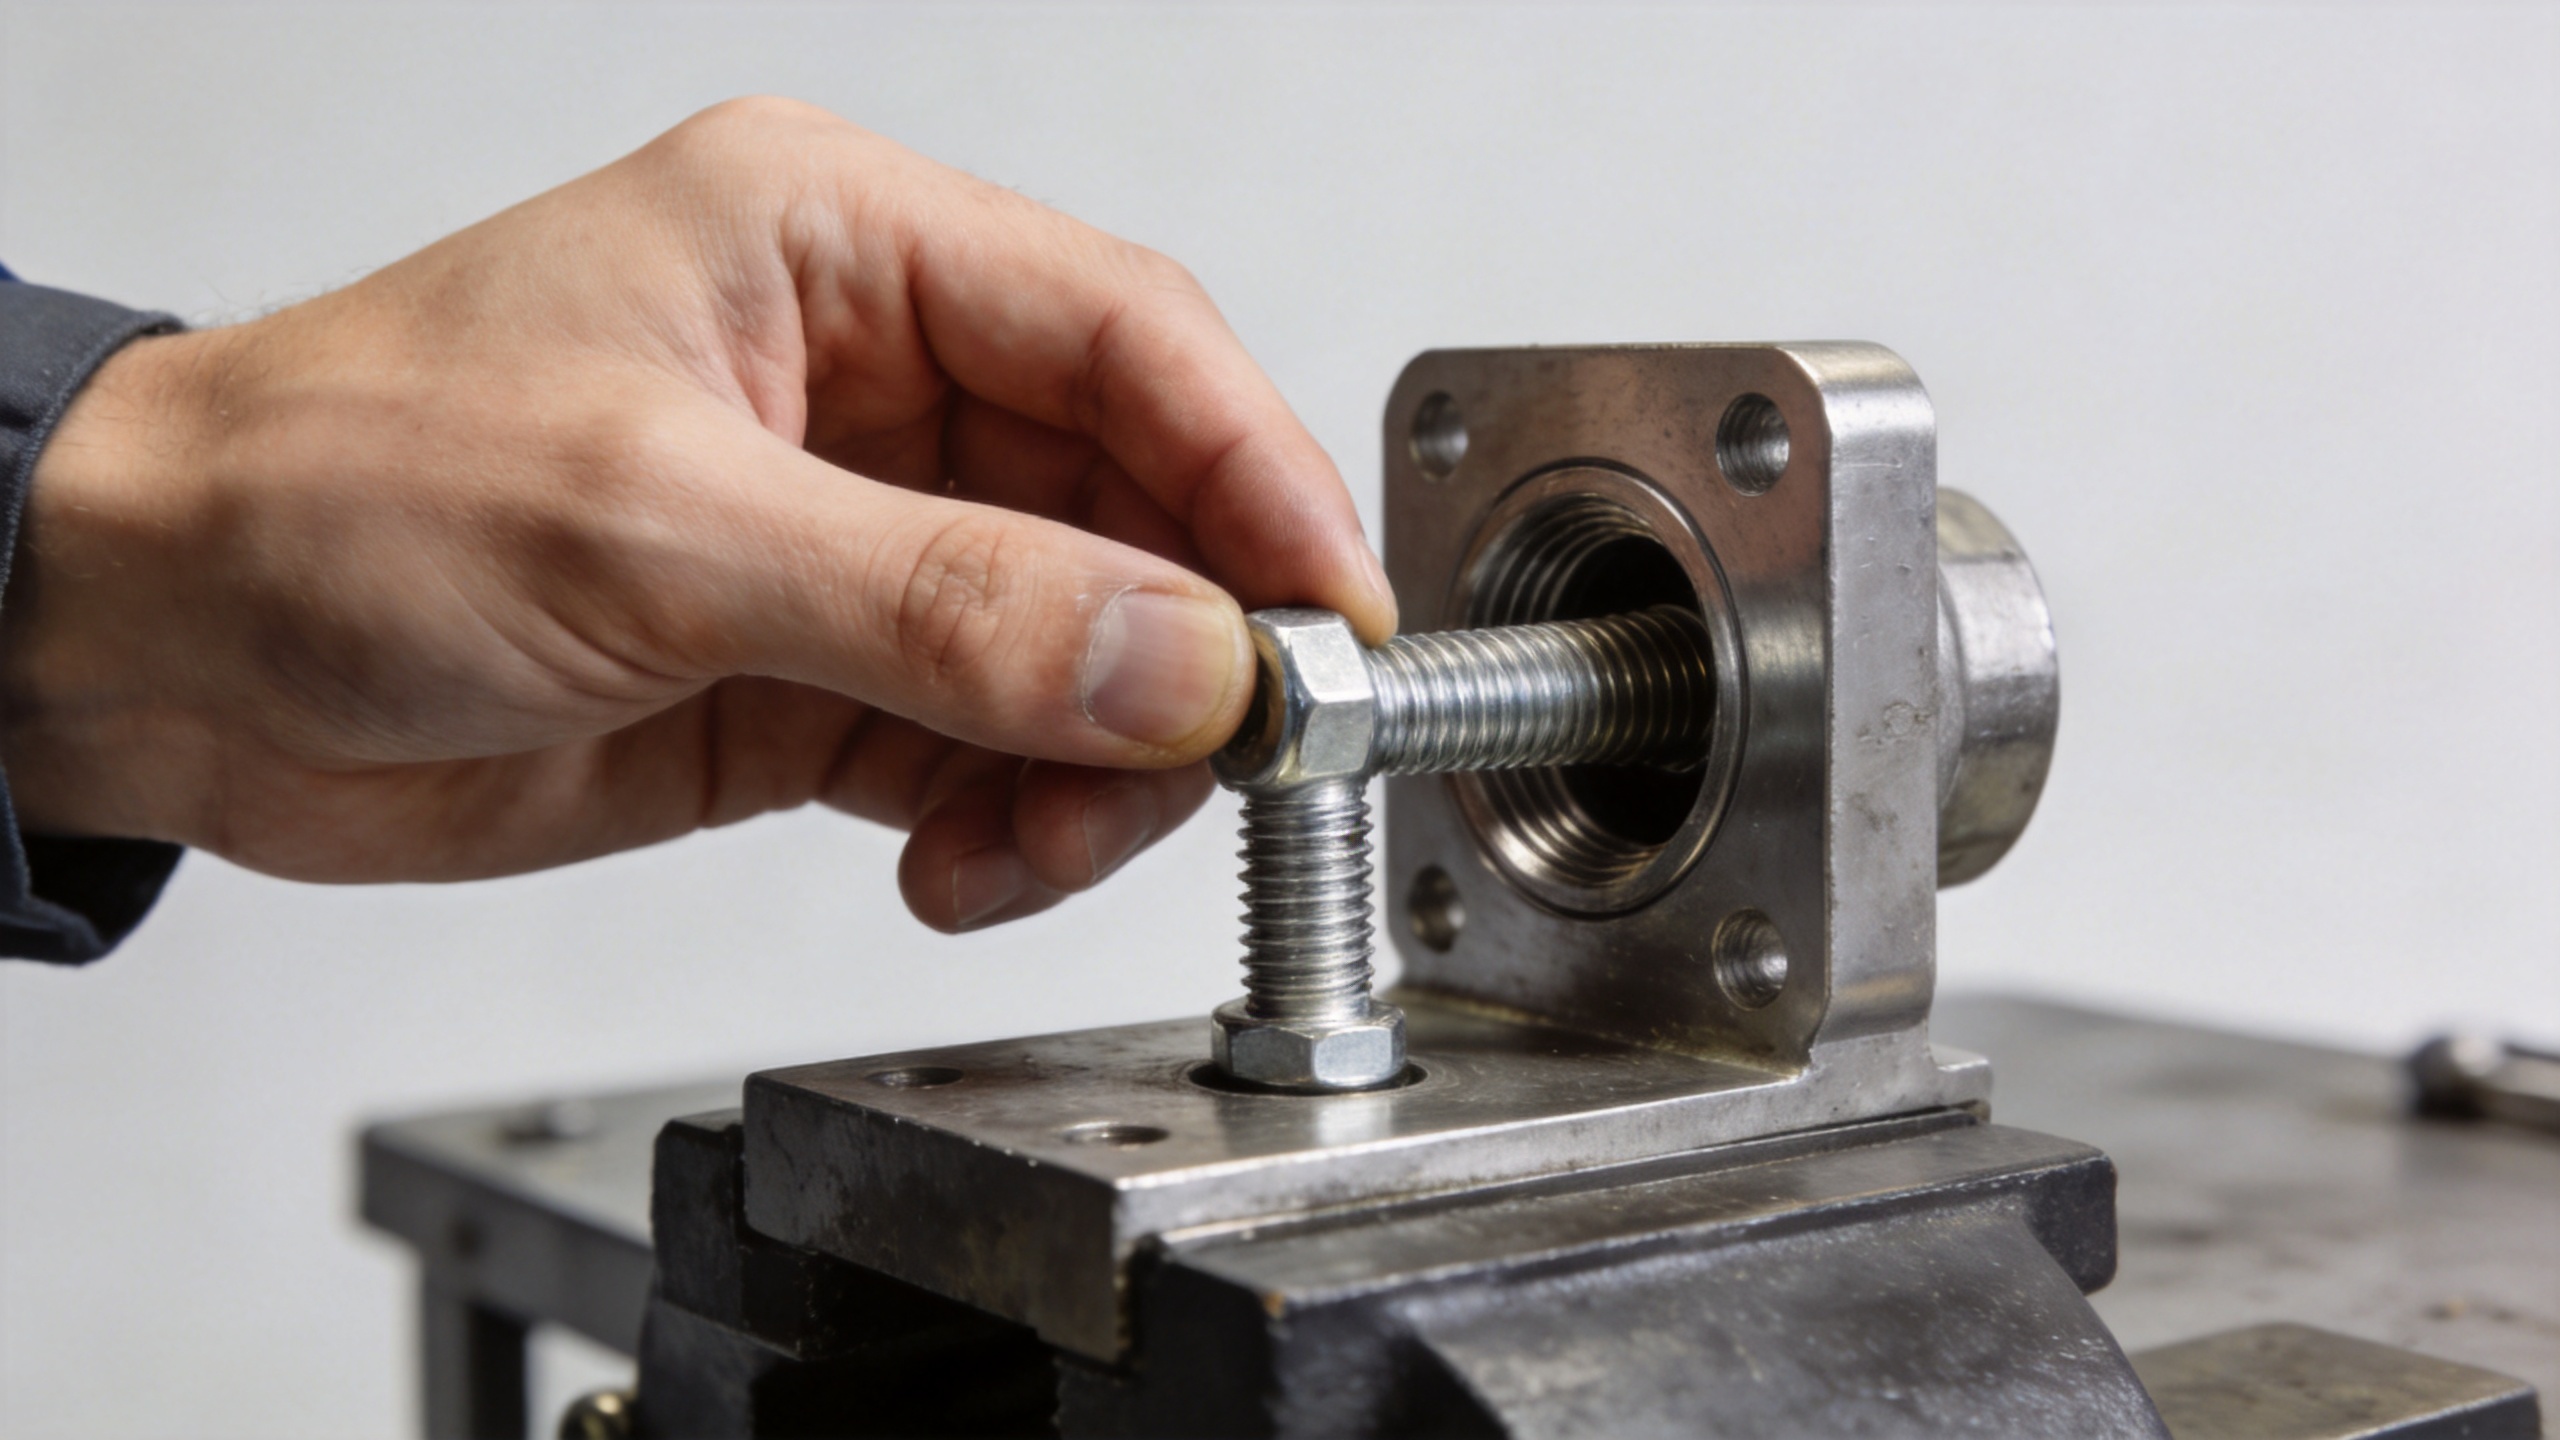
Come diagnosticare un fissaggio potenzialmente incrociato
Quando un fissaggio è già stato avviato in modo scorretto, non presumere che serrandolo ulteriormente il giunto diventi stabile. Rimuoverlo non appena la rimozione può essere effettuata in sicurezza, quindi ispezionare i primi filetti impegnati su entrambe le parti. Cercare creste appiattite, metallo spostato, segni lucidi di sfregamento, rivestimento strappato o un percorso filettato che inizi decentrato.
Un'operazione leggera di pulizia della filettatura può essere appropriata quando il danno è lieve e il metodo di riparazione approvato lo consente. Una deformazione più grave potrebbe richiedere la sostituzione del fissaggio, il ripristino della filettatura ricevente mediante il processo di riparazione specificato o la sostituzione del componente. La decisione deve tenere conto della funzione del giunto, del materiale, dell’accessibilità per la verifica e dei requisiti di manutenzione. Un fissaggio in acciaio inossidabile richiede lo stesso attento controllo di compatibilità di qualsiasi altra parte filettata; la scelta del materiale non compensa un avvio errato.
Integrare il controllo del filettamento incrociato nel processo
La competenza individuale è importante, ma i fallimenti ricorrenti indicano di solito un problema legato al processo. Verificare se il giusto fissaggio è facilmente identificabile, se l’utensile per il serraggio dispone di un supporto adeguato, se il giunto può essere avvicinato in modo perpendicolare e se i componenti arrivano privi di detriti o di filettature danneggiate all’inizio. Nei posti di lavoro automatizzati o semi-automatizzati, monitorare comportamenti anomali del rapporto coppia-angolo e rendere chiara la risposta prevista: arresto, ispezione e separazione dei componenti sospetti per ulteriore verifica.
È inoltre utile specificare, nelle istruzioni operative, che aspetto deve avere un “innesto corretto”. Immagini di avvii di filettatura accettabili, un requisito definito di avvitamento manuale, ove praticabile, e una regola che vieti di forzare un innesto bloccato rendono l’aspettativa riproducibile tra i diversi turni. Per un fissaggio personalizzato o per applicazioni con passo fine, una prova di accoppiamento con il componente reale può rivelare problemi di tolleranza o di rivestimento ancor prima dell’avvio della produzione in serie.
Un breve elenco di controllo per tecnici
- Verificare che il fissaggio filettato e la filettatura ricevente costituiscano la coppia prevista.
- Ispezionare i primi filetti per contaminazione, bave o danni visibili.
- Allineare il fissaggio in modo perfettamente perpendicolare prima di applicare la coppia con l’attrezzo.
- Utilizzare i primi giri per verificare un innesto regolare.
- Fermarsi non appena si avverte una resistenza iniziale; rimuovere il fissaggio, ispezionarlo e correggere la causa.
- Registrare le posizioni o i lotti in cui il problema ricorre, affinché sia possibile intervenire sul processo sottostante.
Conclusione
Il filettamento incrociato raramente è inspiegabile, una volta osservati attentamente i primi giri. Di solito è sintomo di un problema di allineamento, di un’avviamento del filetto compromesso, di un componente non compatibile o di attrezzature che applicano la coppia troppo precocemente. Trattando l’innesto iniziale come una fase distinta di verifica, gli operatori possono interrompere il fenomeno prima che il giunto diventi un problema da riparare. L’obiettivo non è semplicemente far entrare il fissaggio, ma garantire un innesto filettato pulito e ripetibile prima del serraggio finale.

