 EN

Hvorfor kryssgjenging oppstår og hvordan teknikere bryter mønsteret
En kryssutvet festemiddel kan omgjøre en vanlig monteringsoperasjon til en ommonteringshendelse. Skaden starter ofte før delen har gjort en hel omdreining: den mannlige gjengen møter mottakergjengen i en vinkel, de første omdreiningene deler ikke samme stigning, og påført kraft begynner å skjære eller flattne gjengespissene. En tekniker kan først merke en sandete følelse, uvanlig motstand eller en skrue som ser ut til å gå inn, men ikke setter seg normalt.
Som ingeniør med fokus på skruevalg og monteringspassform behandler jeg dette som et systemproblem snarere enn en enkel operatormistak. gjengede festemidler , mating-tråd, tilgangsvinkel, feste, verktøyets oppførsel og inspeksjonsregel påvirker alle om starten er ren. Den nyttige responsen er å gjenkjenne mønsteret tidlig, stanse montering og finne betingelsen som gjorde feiljustering sannsynlig.
Hva kryssutforming gjør med en skrueforbindelse
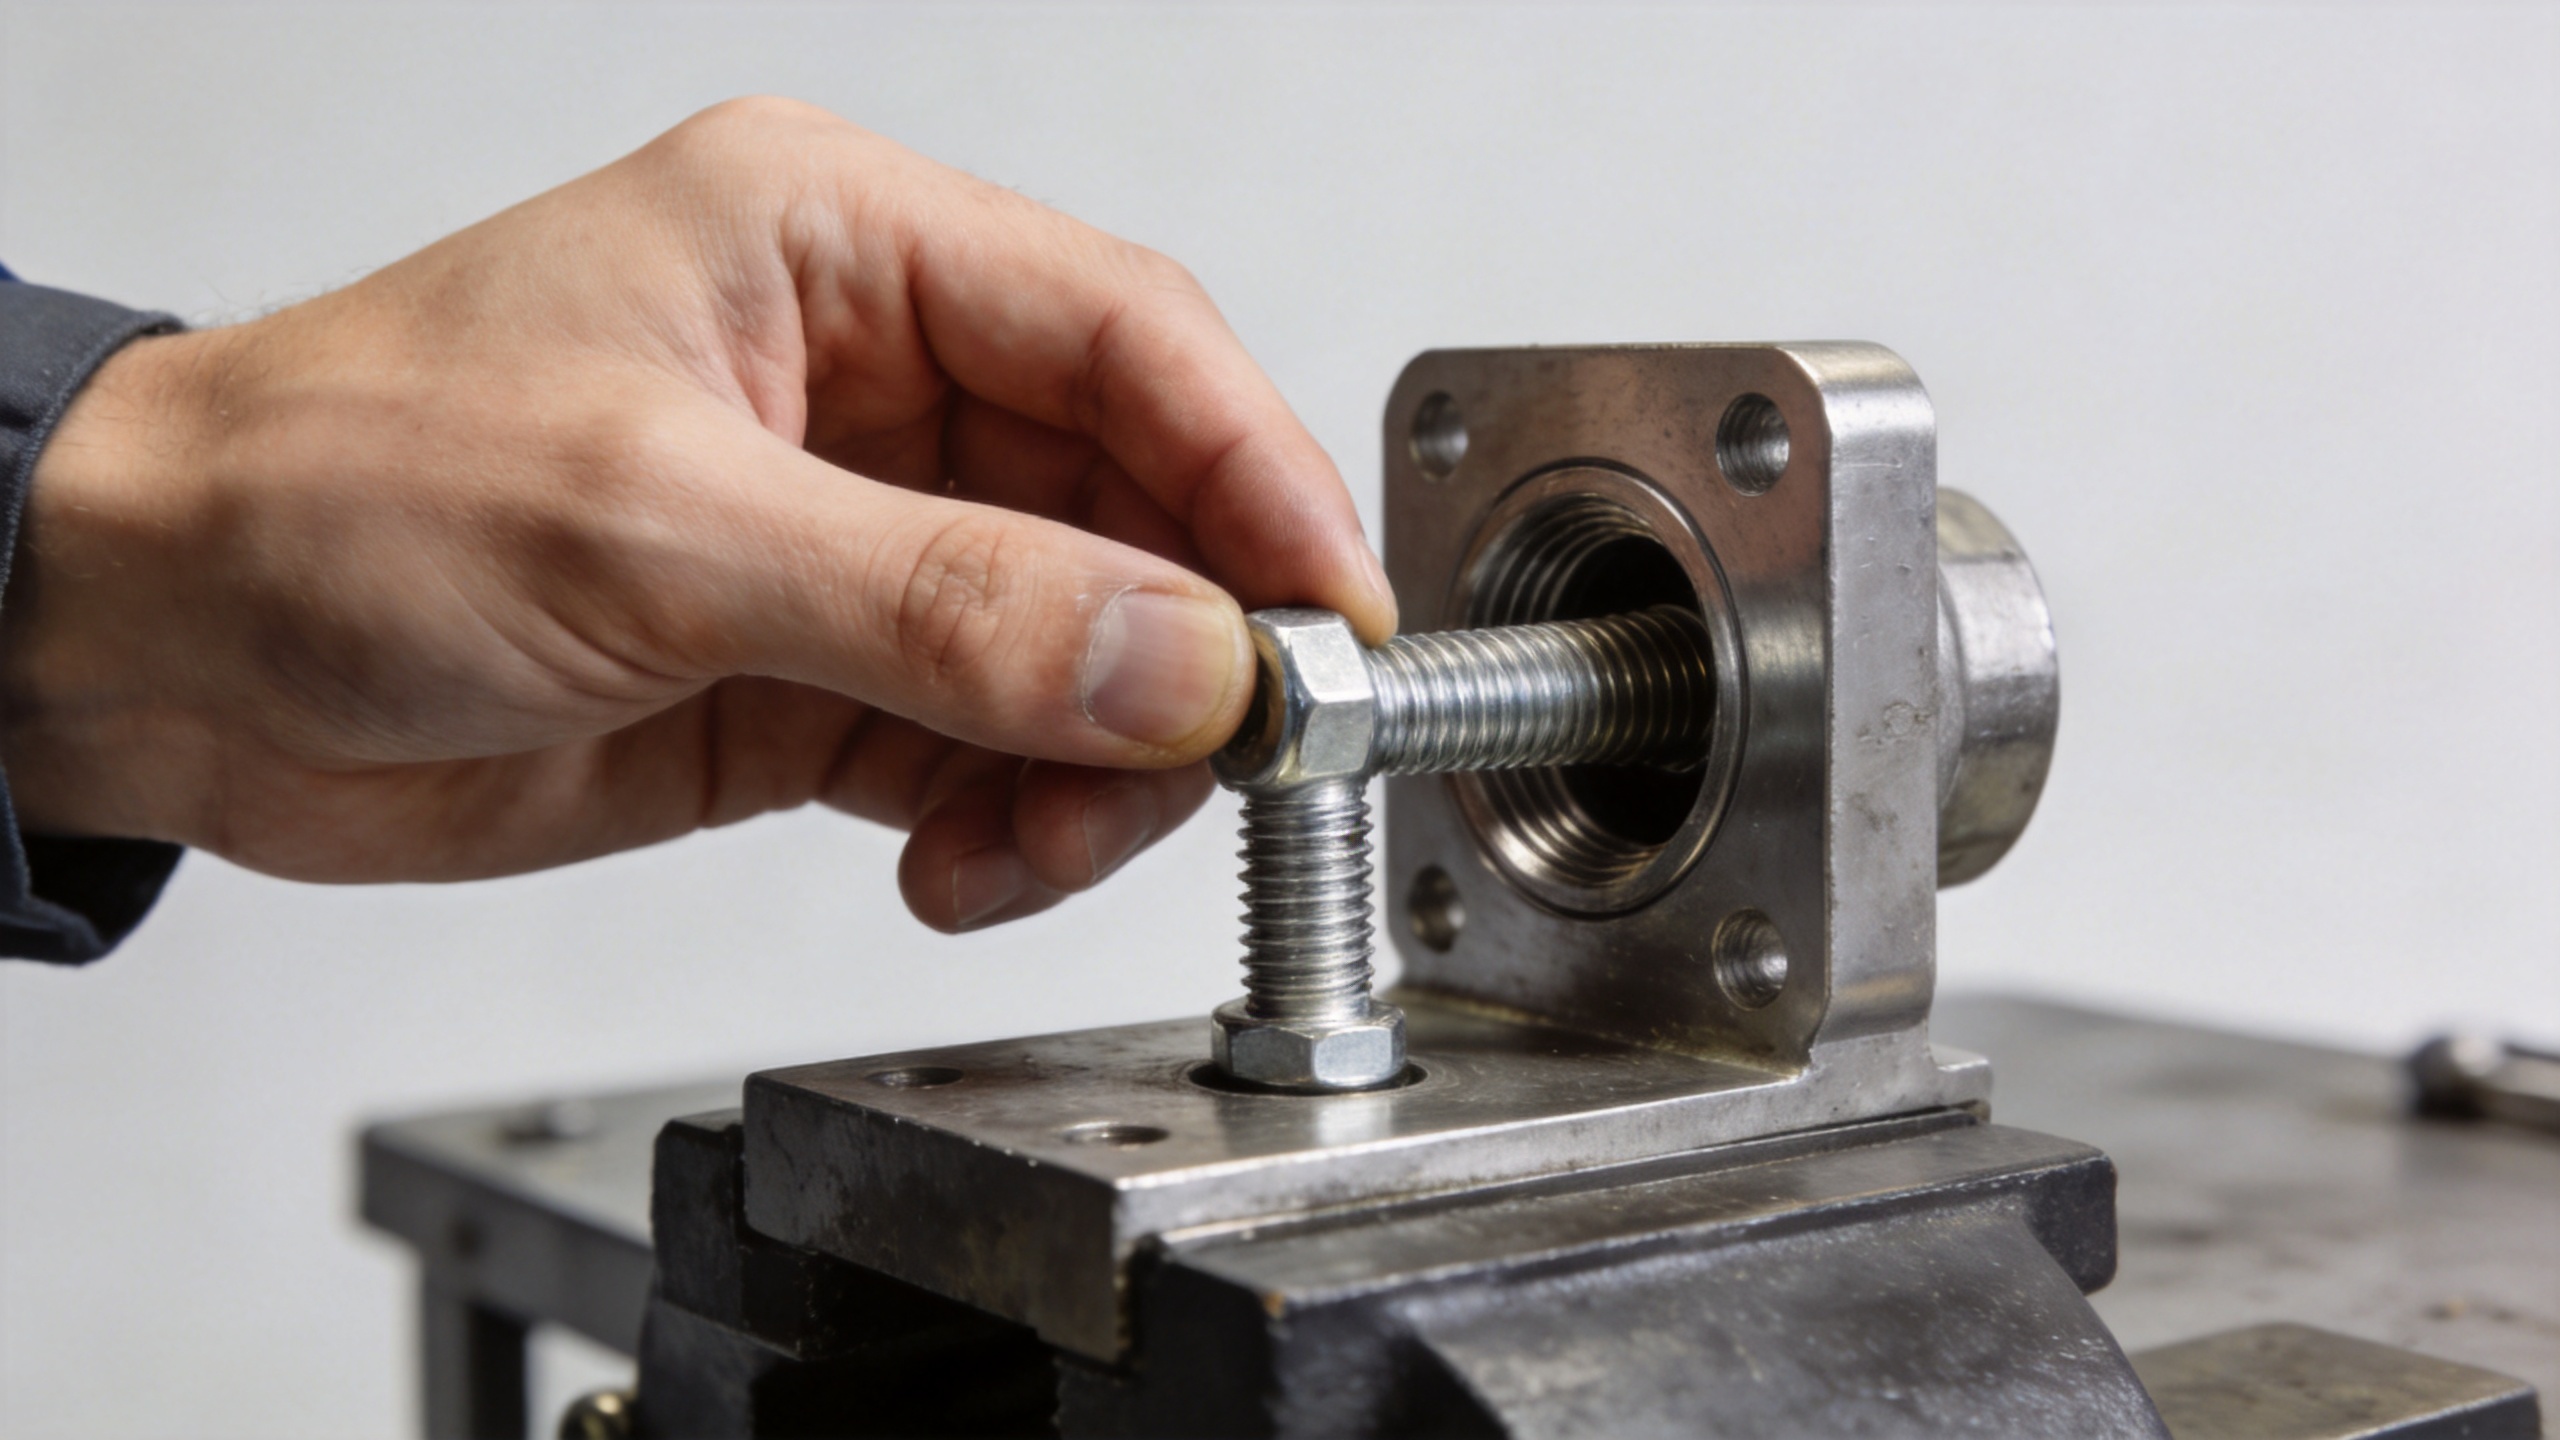
Kryssutforming oppstår når en skruet forbindelse griper tak i et hull, en mutter, en innsats eller annen indre tråd på feil bane. I stedet for å følge den eksisterende spiralformede rillen, kjører skruen over den. Dette kan forskyve materiale på én eller begge deler. Forbindelsen kan virke stram i begynnelsen, men dreiemomentet kan skyldes skadet kontakt i stedet for riktig klemkraft.
Denne forskjellen er viktig ved vedlikehold og i produksjonsarbeid. En skrue som oppnår et dreiemoment etter skadet innengrasping kan fortsatt ha forvrengte gjenger, redusert gjentagelighet eller en komplisert fjerningsprosess senere. I en vedlikeholdbar montering kan det også skade mottakerkomponenten å tvinge delen på plass, og dette kan være dyrere å erstatte enn selve skruen.
Hvorfor mønsteret starter
Ujustering ved den første gjengetråden
Dårlig startjustering er en vanlig årsak. Hvis den gjengede skruen ikke står vinkelrett på mottaker-gjengetråden, kan den første toppen lande på toppen av den tilsvarende toppen i stedet for å gå inn i roten. Begrensede siktlinja, dype senkninger, ugunstig rekkevidde og bøyelige deler gjør dette mer sannsynlig. En mekanisk skrue justerer ikke automatisk sin egen vinkel bare fordi en kraftdriven skruemaskin brukes.
Skadde, skitne eller dårlig forberedte gjengetrådstarter
Kanter, korrosjonsrester, malingsskikt, spikker eller en skadet første gjenge kan fjerne innføringen som vanligvis leder en skrue. Samme problem oppstår når en del er blitt fjernet gjentatte ganger og gjengene i åpningen allerede er slitt. Før du legger skylden på monteringsmetoden, undersøk begge gjengestartene i godt lys. En ren utseende akse beviser ikke at den første engasjerte gjengen er i orden.
Uoverensstemmelse mellom delene
En lik diameter er ikke tilstrekkelig for at en gjengeskru skal passe riktig. Steg, gjengeform, venstre-/høyrehendthet, belægningsoppbygning og nominell størrelse må alle stemme overens. Blandede lagervarer og deler som ser like ut er spesielt problemtiske når team arbeider raskt. En spesialskru kan kreve en like spesifikk mottakerdel; å erstatte en del med en visuelt lik del kan skape motstand som minner om kryssgjenging.
Verktøy som påfører dreiemoment før innkobling er bekreftet
Verktøy for påvirkning, dårlig støttede drivere, slitt utvekslingsnokler og lange forlengelsesstenger kan i løpet av sekunder forvandle en liten justeringsfeil til skade. Problemet er ikke at kraftdrevet montering per se er feil. Det er at dreiemomentet kommer før teknikeren har bekreftet at den gjerdete skruen har funnet sin naturlige bane. En høy produksjonshastighet kan forverre dette når prosessen belønner fart, men ikke har et tydelig stoppsignal for tidlig binding.
Hvordan teknikere stopper mønsteret ved arbeidsstasjonen
Den mest pålitelige vanen er å skille mellom innføring og stramming. Plasser først skruen rett inn i hull eller motdel. Start deretter skruen manuelt, eller med en kontrollert lavhastighetsmetode som passer for operasjonen, inntil den har gått inn smak. En tekniker bør føle jevn bevegelse i stedet for et plutselig ru punkt ved åpningen.
- Bekreft delene. Sjekk størrelse, gjenngående, gjenngående retning, overflatekvalitet og forventet plassering før du starter skruen.
- Still inn vinkelen. Hold den gjengede festemiddelet vinkelrett på åpningen der konstruksjonen av forbindelsen tillater det. Støtt arbeidsstykket eller festet hvis bevegelse endrer vinkelen.
- Bruk de første gjengevindingene som en sjekk. Start med lett, kontrollert rotasjon. Hvis delen ikke går inn smak, legg ikke til hevelengde eller øk drivhastigheten.
- Trekk ut festemiddelet ved første tegn på uvanlig motstand. Fjern festemiddelet, inspiser innledende gjenger og hull, fjern søppel og juster på nytt. Å gjenta samme tvungne forsøk vil vanligvis utvide skadeområdet.
- Bruk endelig dreiemoment bare etter at festemiddelet er satt inn rent. Når festemiddelet roterer normalt gjennom den innledende innpassingen, bruk godkjent verktøy og dreiemomentsprosess for monteringen.
Det er en praktisk avveining her. Når en linje ligger etter planen, er det fristende å tvinge inn en motstandsfull del. Men en kort inspeksjon i begynnelsen er ofte mindre forstyrrende enn å fjerne en skadet gjengd skrue, reparere en gjengd funksjon eller sortere en ferdig montert enhet. For en kritisk forbindelse skal man bruke den dokumenterte arbeidsinstruksen og de gjeldende ingeniørfordringene, i stedet for å bare stole på følelsen.
Hvordan diagnostisere en mistenkt kryssgjengd skrue
Når en skrue allerede har startet feil, skal man ikke anta at ytterligere spenning vil gjøre forbindelsen stabil. Fjern den når fjerning kan utføres trygt, og inspiser deretter de første innvridde gjengene på begge delene. Se etter flattede toppkammer, forskyvet metall, lyse skraper, revet belegg eller en gjengbane som starter utenfor sentrum.
En lett trådrengjøringsoperasjon kan være hensiktsmessig når skaden er liten og den godkjente reparasjonsmetoden tillater det. Mer alvorlig deformasjon kan kreve utskifting av festemidlet, gjenoppretting av mottakende tråd ved hjelp av den angitte reparasjonsprosessen eller utskifting av komponenten. Beslutningen bør ta hensyn til leddets funksjon, materiale, tilgang for verifikasjon og vedlikeholdsbehov. Et rustfritt festemiddel krever samme nøyaktige kompatibilitetskontroll som ethvert annet tråddelt; materialevalg kompenserer ikke for feil start.
Bygg inn kryss-trådkontroll i prosessen
Enkeltpersonens ferdigheter er viktig, men gjentatte feil peker vanligvis på en prosessrelatert forutsetning. Gjennomgå om den riktige skruen er lett å identifisere, om skruedreieren har tilstrekkelig støtte, om skruetilkoplingen kan nås rettvinklet og om delene kommer fri for smuss eller skadet gjengestart. I automatiserte eller halvautomatiserte stasjoner skal unormal dreiemoment-vinkel-opførsel overvåkes, og responsen må være tydelig: stopp, inspiser og separer mistenkelige deler for videre vurdering.
Det hjelper også å spesifisere hva «god innkobling» ser ut som i en arbeidsinstruksjon. Bilder av akseptable gjengestarter, en definert håndmonteringskrav der det er praktisk mulig, og en regel mot å tvinge en fastlåst forbindelse gjør forventningen gjentakbar mellom skift. For en spesialskrue eller en fintrådet applikasjon kan en prøvemontering med den faktiske motdelen avdekke toleranse- eller belægningsproblemer før serieproduksjon starter.
En kort tekniker-sjekkliste
- Bekreft at den gjengede skruen og mottakergjengen er den avsedde kombinasjonen.
- Insperer starttrådene for forurensning, burrer eller synlig skade.
- Juster festemidlet rett før du bruker verktøyets dreiemoment.
- Bruk de første omdreiningene til å bekrefte jevn innkobling.
- Stans ved tidlig klemming; fjern, inspiser og rett opp årsaken.
- Registrer gjentakende lokasjoner eller partier slik at den underliggende prosessen kan håndteres.
Konklusjon
Kryssgjengetråd er sjelden mystisk så snart de første omdreiningene observeres nøye. Den skyldes vanligvis en justeringsfeil, en skadet trådstart, en uoverensstemmende del eller verktøy som påfører dreiemoment for tidlig. Ved å behandle den innledende innkoblingen som et eget kontrolltrinn, kan teknikere stanse mønsteret før en festeforbindelse blir et reparasjonsproblem. Målet er ikke bare å få festemidlet inn; det er å sikre ren og gjentakbar trådinnkobling før endelig stramming.

