 EN

क्रॉस थ्रेडिंग क्यों होती है और तकनीशियन इस पैटर्न को कैसे रोकते हैं
एक क्रॉस-थ्रेडेड बंधक एक दिनचर्या के अनुसार किए जाने वाले असेंबली ऑपरेशन को रीवर्क के घटना में बदल सकता है। क्षति अक्सर भाग के एक पूर्ण चक्कर पूरा करने से पहले ही शुरू हो जाती है: पुरुष थ्रेड प्राप्त करने वाले थ्रेड से कोण पर मिलता है, प्रारंभिक चक्करों में समान लीड नहीं होती है, और लगाया गया बल थ्रेड क्रेस्ट्स को काटना या चपटा करना शुरू कर देता है। एक तकनीशियन पहली बार रेतीली भावना, असामान्य प्रतिरोध, या एक फास्टनर को ध्यान में रख सकता है जो प्रवेश करने के लिए दिखाई देता है लेकिन सामान्य रूप से सीट नहीं होता है।
फास्टनर चयन और असेंबली फिट पर केंद्रित एक इंजीनियर के रूप में, मैं इसे एक सिस्टम समस्या के रूप में देखता हूँ, न कि एक साधारण ऑपरेटर की गलती के रूप में। थ्रेडेड फास्टनर , मिलान धागा, पहुँच कोण, फिक्सचर, उपकरण का व्यवहार और निरीक्षण नियम सभी इस बात को प्रभावित करते हैं कि शुरुआत साफ़ है या नहीं। उपयोगी प्रतिक्रिया यह है कि पैटर्न को जल्दी पहचाना जाए, ड्राइविंग रोक दी जाए और वह स्थिति ढूँढी जाए जिसने गलत संरेखण की संभावना को बढ़ा दिया हो।
एक फास्टनर जॉइंट पर क्रॉस थ्रेडिंग का क्या प्रभाव पड़ता है
क्रॉस थ्रेडिंग तब होती है जब कोई धागेदार फास्टनर किसी छेद, नट, इंसर्ट या किसी अन्य मादा धागे के साथ गलत पथ पर जुड़ता है। मौजूदा हेलिकल ग्रूव का अनुसरण करने के बजाय, फास्टनर उसके ऊपर से गुज़रता है। इससे एक या दोनों भागों पर सामग्री का विस्थापन हो सकता है। जॉइंट शुरू में कसा हुआ लग सकता है, फिर भी टॉर्क क्षतिग्रस्त संपर्क के कारण हो सकता है, न कि उचित क्लैंप लोड के कारण।
यह अंतर रखरखाव और उत्पादन कार्यों में महत्वपूर्ण है। एक फास्टनर जो क्षतिग्रस्त संलग्नता के बाद टॉर्क मान तक पहुँच जाता है, उसके धागे अभी भी विकृत हो सकते हैं, दोहराव क्षमता कम हो सकती है, या बाद में उसे निकालना कठिन हो सकता है। एक सेवा योग्य असेंबली में, भाग को जबरदस्ती धकेलने से प्राप्त करने वाले घटक को भी क्षति पहुँच सकती है, जिसकी प्रतिस्थापन लागत फास्टनर की तुलना में अधिक हो सकती है।
पैटर्न क्यों शुरू होता है
पहले धागे पर गलत संरेखण
शुरुआती गलत संरेखण एक सामान्य कारण है। यदि धागेदार फास्टनर प्राप्त करने वाले धागे के समकोण पर नहीं है, तो पहला शिखर जुड़ने वाले शिखर के ऊपर बैठ सकता है, जबकि जड़ में प्रवेश करने के बजाय। सीमित दृश्य रेखाएँ, गहरे काउंटरबोर्स, असुविधाजनक पहुँच और लचीले भाग इसे और संभावित बनाते हैं। एक यांत्रिक फास्टनर अपने कोण को स्वतः सुधार नहीं करता है, भले ही उस पर एक शक्ति संचालित ड्राइवर लगाया गया हो।
क्षतिग्रस्त, गंदे या खराब तैयार किए गए धागे की शुरुआत
बर्स, कॉरोज़न अवशेष, पेंट की परत, चिप्स, या पहले थ्रेड का कटा हुआ हिस्सा फास्टनर को सामान्य रूप से मार्गदर्शन देने वाले लीड-इन को हटा सकते हैं। जब कोई भाग बार-बार हटाया जाता है और खुले हुए थ्रेड पहले से ही पहने हुए होते हैं, तो यही समस्या दिखाई देती है। स्थापना की विधि को दोषी ठहराने से पहले, अच्छी रोशनी में दोनों थ्रेड स्टार्ट्स की जाँच करें। एक साफ़ दिखने वाली शाफ्ट यह साबित नहीं करती कि पहला जुड़ा हुआ थ्रेड सही है।
भागों के बीच असंगति
किसी थ्रेडेड फास्टनर के सही रूप से जुड़ने के लिए केवल समान व्यास पर्याप्त नहीं है। पिच, थ्रेड फॉर्म, हैंडेडनेस, कोटिंग की मोटाई, और सामान्य आकार सभी का आपस में मेल खाना आवश्यक है। मिश्रित बिन्स और एक जैसे दिखने वाले घटक विशेष रूप से तब परेशान करते हैं जब टीमें तेज़ी से काम कर रही होती हैं। किसी कस्टम फास्टनर के लिए एक समान रूप से विशिष्ट प्राप्त करने वाली सुविधा की आवश्यकता हो सकती है; दृश्य रूप से समान भाग का उपयोग करने से प्रतिरोध उत्पन्न हो सकता है जो क्रॉस थ्रेडिंग के समान लगता है।
ऐसा औज़ार जो जुड़ाव की पुष्टि होने से पहले टॉर्क लगाता है
प्रभाव उपकरण, दुर्बल रूप से समर्थित ड्राइवर, पहने हुए सॉकेट और लंबे एक्सटेंशन एक छोटी संरेखण त्रुटि को कुछ सेकंड में क्षति में बदल सकते हैं। समस्या यह नहीं है कि शक्ति-चालित स्थापना स्वयं गलत है। बल्कि समस्या यह है कि टॉर्क तब तक पहुँच जाता है जब तक तकनीशियन यह पुष्टि नहीं कर लेता कि धागेदार फास्टनर अपने प्राकृतिक मार्ग पर आ गया है। उच्च उत्पादन दर इसे और भी खराब कर सकती है, जब प्रक्रिया गति को प्रोत्साहित करती है लेकिन प्रारंभिक बाइंड के लिए कोई स्पष्ट रोक संकेत नहीं होता।
तकनीशियन कार्यस्थल पर इस पैटर्न को कैसे रोकते हैं
सबसे विश्वसनीय आदत है कि एंगेजमेंट को कसने से अलग किया जाए। सबसे पहले, फास्टनर को छिद्र या मिलान वाले भाग पर सीधे रखें। फिर इसे हाथ से या ऑपरेशन के अनुकूल नियंत्रित कम गति की विधि से शुरू करें, जब तक कि यह सुचारू रूप से एंगेज नहीं हो जाता। तकनीशियन को सुसंगत गति का अनुभव करना चाहिए, न कि खुलने के शुरुआती बिंदु पर अचानक खुरदुरा स्थान।
- भागों की पुष्टि करें। फास्टनर शुरू करने से पहले आकार, पिच, धागे की दिशा, समाप्ति की स्थिति और निर्धारित स्थान की जाँच करें।
- कोण सेट करें। जहाँ भी संयुक्त डिज़ाइन अनुमति देती है, धागेदार फास्टनर को खुले स्थान के लंबवत रखें। यदि गति से कोण परिवर्तित हो जाता है, तो कार्य-टुकड़े या फिक्सचर का समर्थन करें।
- प्रारंभिक चक्करों का उपयोग जाँच के रूप में करें। हल्के, नियंत्रित घूर्णन के साथ शुरू करें। यदि भाग सुग्राही रूप से प्रवेश नहीं करता है, तो लीवरेज या ड्राइवर की गति न बढ़ाएँ।
- पहली असामान्य अवरोध के तुरंत बाद फास्टनर को पीछे की ओर घुमाएँ। फास्टनर को हटाएँ, शुरुआती धागों और छिद्र का निरीक्षण करें, मलबे को साफ़ करें और पुनः संरेखित करें। समान बलपूर्वक प्रयास को दोहराने से आमतौर पर क्षतिग्रस्त क्षेत्र का आकार बढ़ जाता है।
- स्वच्छ एंगेजमेंट के बाद ही अंतिम टॉर्क लगाएँ। एक बार जब फास्टनर प्रारंभिक एंगेजमेंट के माध्यम से सामान्य रूप से घूमने लगता है, तो असेंबली के लिए अनुमोदित उपकरण और टॉर्क प्रक्रिया का उपयोग करें।
यहाँ एक व्यावहारिक समझौता है। जब कोई लाइन अपने निर्धारित समय से पीछे रह जाती है, तो एक प्रतिरोध कर रहे भाग को बलपूर्वक लगाने का प्रलोभन होता है। लेकिन शुरुआत में एक संक्षिप्त निरीक्षण, क्षतिग्रस्त थ्रेडेड फास्टनर को निकालने, टैप किए गए फीचर की मरम्मत करने, या पूर्ण असेंबली को छाँटने की तुलना में अक्सर कम व्यवधानकारी होता है। किसी महत्वपूर्ण जॉइंट के लिए, केवल संवेदना पर निर्भर न रहकर, दस्तावेज़ित कार्य निर्देश और लागू इंजीनियरिंग आवश्यकताओं का उपयोग करें।
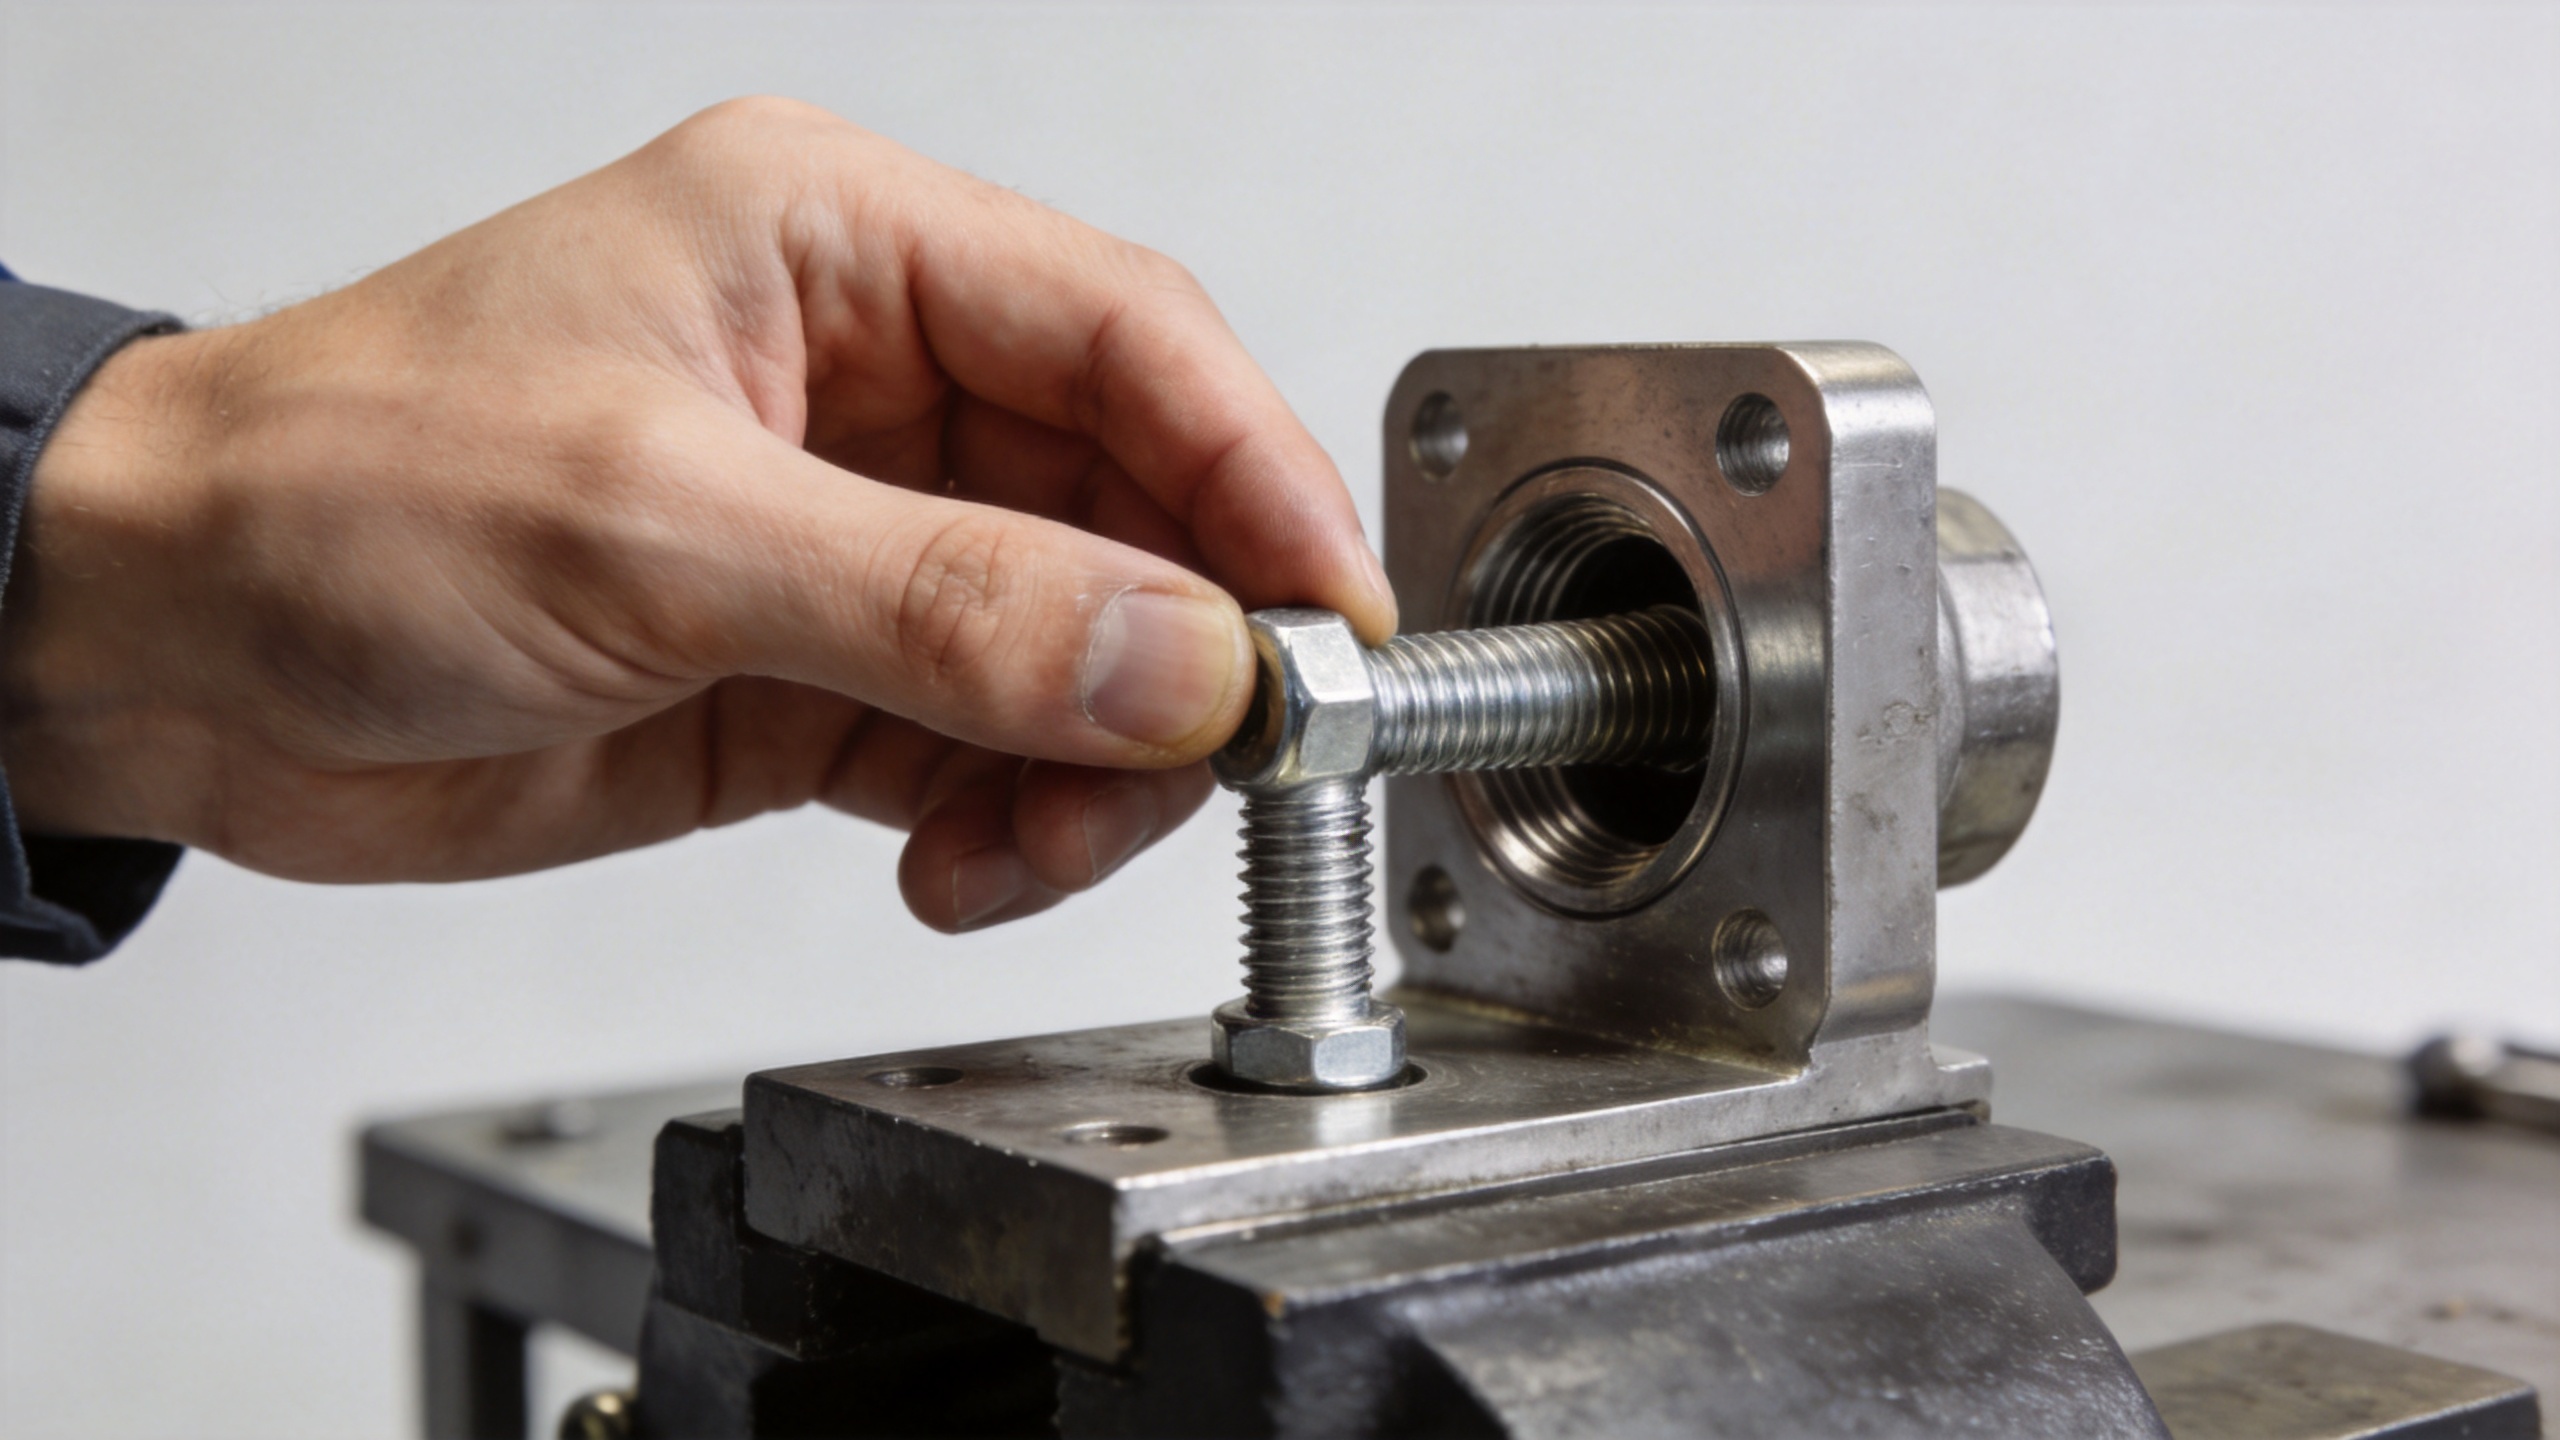
संदिग्ध क्रॉस-थ्रेडेड फास्टनर के निदान का तरीका
जब कोई फास्टनर पहले से ही गलत तरीके से शुरू हो चुका होता है, तो यह नहीं मानना चाहिए कि इसे और कसने से जॉइंट स्थिर हो जाएगा। जब निकालना सुरक्षित रूप से किया जा सके, तो इसे निकाल लें, फिर दोनों भागों पर पहले संलग्न थ्रेड्स का निरीक्षण करें। चपटे हुए शिखरों, विस्थापित धातु, चमकदार घिसावट, उखड़ी हुई कोटिंग, या केंद्र से बाहर शुरू होने वाले थ्रेड पथ की तलाश करें।
जब क्षति नगण्य होती है और अनुमोदित मरम्मत विधि इसे स्वीकार करती है, तो एक हल्की धागा-सफ़ाई कार्यवाही उपयुक्त हो सकती है। अधिक गंभीर विरूपण के मामले में फ़ास्टनर को बदलना, निर्दिष्ट मरम्मत प्रक्रिया का उपयोग करके प्राप्त करने वाले धागे को पुनर्स्थापित करना, या घटक को बदलना आवश्यक हो सकता है। निर्णय को जोड़ के कार्य, सामग्री, सत्यापन के लिए पहुँच और रखरखाव की आवश्यकताओं को ध्यान में रखकर लिया जाना चाहिए। किसी भी अन्य धागेदार भाग की तरह, एक स्टेनलेस फ़ास्टनर के लिए भी संगतता की सावधानीपूर्ण जाँच आवश्यक है; सामग्री का चयन गलत शुरुआत की भरपाई नहीं कर सकता।
प्रक्रिया में क्रॉस-थ्रेड नियंत्रण का निर्माण करें
व्यक्तिगत कौशल महत्वपूर्ण है, लेकिन बार-बार होने वाली विफलताएँ आमतौर पर किसी प्रक्रिया संबंधी स्थिति की ओर इशारा करती हैं। जाँचें कि क्या सही फास्टनर को पहचानना आसान है, क्या ड्राइवर को पर्याप्त सहारा मिल रहा है, क्या जॉइंट को सीधे तरीके से पहुँचा जा सकता है, और क्या पार्ट्स मलबे या क्षतिग्रस्त शुरुआती धागों के बिना पहुँच रहे हैं। स्वचालित या अर्ध-स्वचालित स्टेशनों पर, असामान्य टॉर्क-कोण व्यवहार की निगरानी करें और प्रतिक्रिया स्पष्ट करें: रोकें, निरीक्षण करें, और संदिग्ध पार्ट्स को अलग करके समीक्षा के लिए भेजें।
यह भी सहायक होता है कि कार्य निर्देश में 'अच्छा एंगेजमेंट' क्या होता है, यह स्पष्ट रूप से निर्दिष्ट किया जाए। स्वीकार्य धागा शुरुआत की तस्वीरें, जहाँ व्यावहारिक हो, एक परिभाषित हैंड-स्टार्ट आवश्यकता, और बाधा को जबरदस्ती लगाने पर प्रतिबंध — ये सभी चीज़ें अपेक्षा को शिफ्टों के बीच दोहराने योग्य बना सकती हैं। किसी कस्टम फास्टनर या फाइन-पिच अनुप्रयोग के लिए, वास्तविक मैटिंग घटक के साथ एक परीक्षण फिट, बड़े पैमाने पर असेंबली शुरू करने से पहले टॉलरेंस या कोटिंग संबंधी समस्याओं को उजागर कर सकता है।
एक संक्षिप्त तकनीशियन चेकलिस्ट
- पुष्टि करें कि धागेदार फास्टनर और प्राप्त करने वाला धागा अभिप्रेत जोड़ी हैं।
- शुरुआती धागों की गंदगी, किनारों के उभार या दृश्यमान क्षति की जाँच करें।
- उपकरण टॉर्क लगाने से पहले फास्टनर को सीधे संरेखित करें।
- सुचारू संलग्नता की पुष्टि के लिए पहले कुछ मोड़ों का उपयोग करें।
- शुरुआती अवरोध पर रुकें; हटाएँ, जाँचें और कारण को ठीक करें।
- दोहराए जाने वाले स्थानों या बैचों को रिकॉर्ड करें ताकि मूल प्रक्रिया को संबोधित किया जा सके।
निष्कर्ष
अगर पहले कुछ मोड़ों का करीब से अवलोकन किया जाए, तो क्रॉस थ्रेडिंग शायद ही कभी रहस्यमय होती है। यह आमतौर पर संरेखण समस्या, क्षतिग्रस्त धागे की शुरुआत, गलत मिलान वाले भाग, या ऐसे उपकरण को दर्शाती है जो बहुत जल्दी टॉर्क लगाते हैं। प्रारंभिक संलग्नता को एक अलग सत्यापन चरण के रूप में मानकर, तकनीशियन इस पैटर्न को तब रोक सकते हैं जब तक कि फास्टनर जॉइंट मरम्मत की समस्या नहीं बन जाता। लक्ष्य केवल फास्टनर को अंदर करना नहीं है; बल्कि अंतिम कसाव से पहले साफ़ और दोहराए जा सकने वाले धागे के संलग्नता की स्थापना करना है।

