 EN

Por qué ocurre el roscado cruzado y cómo los técnicos evitan este problema
Un roscado cruzado el elemento de fijación puede convertir una operación de ensamblaje rutinaria en un evento de retrabajo. El daño suele comenzar antes de que la pieza complete una vuelta completa: la rosca macho encuentra la rosca receptora con un ángulo inclinado, las primeras vueltas no comparten el mismo paso y la fuerza aplicada comienza a cortar o aplanar las crestas de la rosca. Un técnico puede percibir inicialmente una sensación áspera, una resistencia inusual o un elemento de fijación que parece entrar pero no asienta correctamente.
Como ingeniero especializado en selección de elementos de fijación y ajuste del ensamblaje, trato esto como un problema sistémico y no simplemente como un error del operador. fijación roscada la rosca de acoplamiento, el ángulo de acceso, el dispositivo de sujeción, el comportamiento de la herramienta y la regla de inspección afectan todos si el inicio es limpio. La respuesta útil consiste en reconocer temprano el patrón, detener la inserción y determinar la condición que hizo probable la desalineación.
Qué hace la roscadura cruzada en una unión atornillada
La roscadura cruzada ocurre cuando un elemento roscado se acopla a un orificio, tuerca, inserto u otra rosca hembra por una trayectoria incorrecta. En lugar de seguir la ranura helicoidal existente, el elemento roscado se desliza transversalmente sobre ella. Esto puede desplazar material en una o ambas piezas. La unión puede parecer apretada al principio, pero el par aplicado puede deberse a contacto dañado y no a una carga de sujeción adecuada.
Esa distinción es importante en el mantenimiento y en el trabajo de producción. Un elemento de fijación que alcanza el valor de par tras un acoplamiento dañado puede seguir presentando roscas deformadas, menor repetibilidad o una extracción difícil posteriormente. En un conjunto desmontable, forzar la pieza también puede dañar el componente receptor, cuyo reemplazo podría resultar más costoso que el del propio elemento de fijación.
Por qué comienza el patrón
Desalineación en el primer filete
La mala alineación inicial es una causa frecuente. Si el elemento de fijación roscado no está perpendicular a la rosca receptora, la primera cresta puede asentarse sobre la cresta contrapuesta en lugar de introducirse en la raíz. La visibilidad limitada, los contrataladros profundos, el acceso incómodo y las piezas flexibles aumentan la probabilidad de este fenómeno. Un elemento de fijación mecánico no corrige automáticamente su ángulo solo porque se aplique un destornillador motorizado.
Inicio de rosca dañado, sucio o mal preparado
Las rebabas, los residuos de corrosión, la acumulación de pintura, las astillas o una muesca en la primera rosca pueden eliminar la guía inicial que normalmente orienta al elemento de fijación. El mismo problema aparece cuando una pieza se ha retirado repetidamente y las roscas de la abertura ya están desgastadas. Antes de atribuir el fallo a la técnica de instalación, examine ambas entradas de rosca bajo buena iluminación. Un vástago con aspecto limpio no garantiza que la primera rosca engranada esté en buen estado.
Incompatibilidad entre las piezas
Un diámetro similar no basta para que un elemento de fijación roscado se acople correctamente. El paso, la forma de la rosca, la orientación (derecha o izquierda), la acumulación del recubrimiento y el tamaño nominal deben coincidir todos. Los contenedores mezclados y los componentes visualmente similares resultan especialmente problemáticos cuando los equipos trabajan con rapidez. Un elemento de fijación personalizado puede requerir una característica receptora igualmente específica; sustituirlo por una pieza visualmente similar puede generar resistencia que simula una rosca cruzada.
Herramientas que aplican par antes de confirmar el engrane
Las herramientas de impacto, los destornilladores con poca sujeción, las llaves fijas desgastadas y las extensiones largas pueden convertir un pequeño error de alineación en daño en cuestión de segundos. El problema no es que la instalación con herramientas motorizadas sea intrínsecamente incorrecta. Es que el par de apriete se aplica antes de que el técnico haya confirmado que el elemento roscado ha encontrado su trayectoria natural. Un ritmo elevado de producción puede agravar esta situación cuando el proceso premia la velocidad pero carece de una señal clara de detención ante una resistencia inicial.
Cómo detienen los técnicos este patrón en la estación de trabajo
El hábito más fiable consiste en separar el engranaje del apriete. Primero, coloque el elemento roscado de forma centrada sobre el orificio o la pieza de acoplamiento. Luego, inícielo a mano o mediante un método controlado de baja velocidad adecuado para la operación, hasta que se haya engranado sin esfuerzo. El técnico debe percibir un avance constante, no un punto brusco o áspero al inicio.
- Verifique las piezas. Compruebe el tamaño, el paso, el sentido de rosca, el estado superficial y la ubicación prevista antes de iniciar el montaje del elemento roscado.
- Ajuste el ángulo. Mantenga el elemento de fijación roscado perpendicular a la abertura siempre que el diseño de la unión lo permita. Sostenga la pieza de trabajo o la fijación si un movimiento cambia el ángulo.
- Utilice las primeras vueltas como verificación. Comience con una rotación ligera y controlada. Si la pieza no entra suavemente, no aplique palanca ni aumente la velocidad del accionamiento.
- Retire el elemento de fijación ante la primera resistencia anormal. Extraiga el elemento de fijación, inspeccione las roscas iniciales y el orificio, elimine los residuos y realinee. Repetir el mismo intento forzado normalmente agranda el área dañada.
- Aplique el par final únicamente tras lograr un acoplamiento limpio. Una vez que el elemento de fijación gire normalmente durante el acoplamiento inicial, utilice la herramienta aprobada y el procedimiento de par especificado para el ensamblaje.
Aquí existe un compromiso práctico. Cuando una línea va retrasada, resulta tentador forzar la instalación de una pieza que opone resistencia. Sin embargo, una inspección breve al inicio suele ser menos disruptiva que extraer un sujetador roscado dañado, reparar una rosca macho, o revisar un conjunto ya completado. Para una unión crítica, utilice la instrucción de trabajo documentada y los requisitos de ingeniería aplicables, en lugar de confiar únicamente en la percepción táctil.
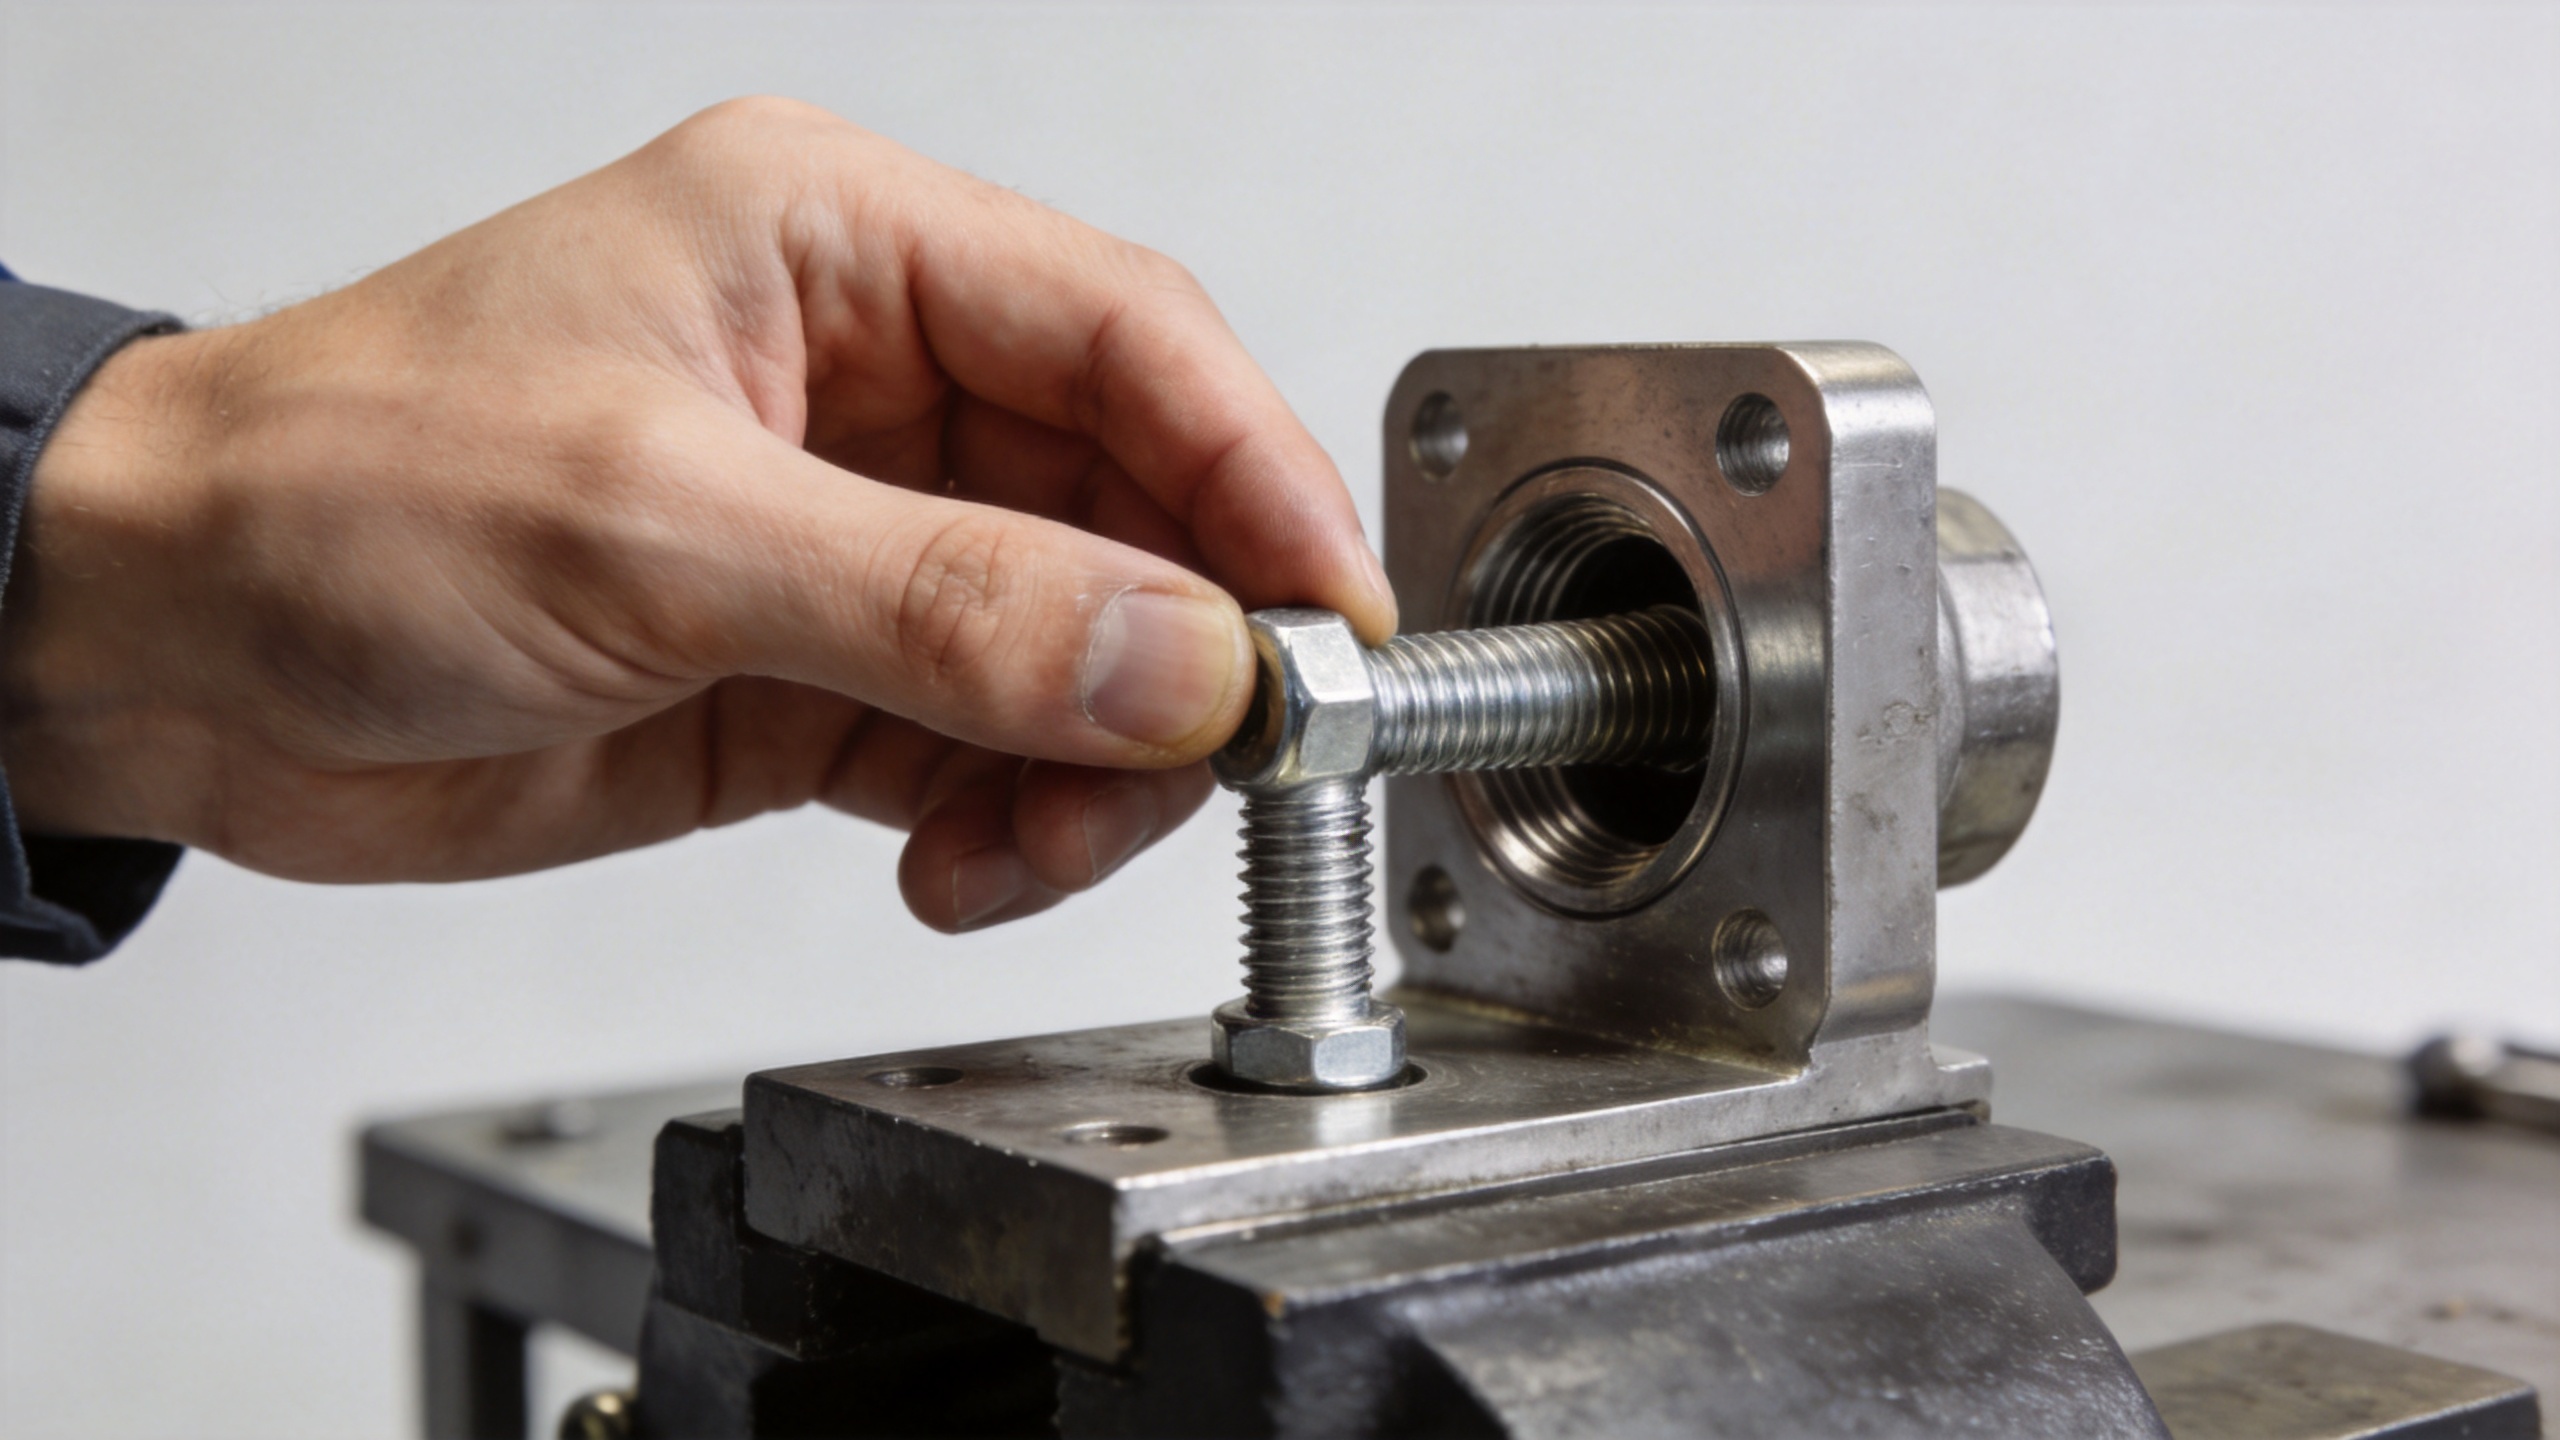
Cómo diagnosticar un sujetador con posibles roscas cruzadas
Cuando un sujetador ya ha comenzado a instalarse de forma incorrecta, no asuma que apretarlo más logrará estabilizar la unión. Retírelo cuando su extracción pueda realizarse de forma segura y, a continuación, inspeccione las primeras roscas engranadas en ambas piezas. Busque crestas aplanadas, metal desplazado, rayaduras brillantes, recubrimiento desgarrado o una trayectoria roscada que comience descentrada.
Una operación ligera de limpieza de roscas puede ser adecuada cuando el daño es menor y el método de reparación aprobado lo permite. Una deformación más severa puede requerir reemplazar el sujetador, restaurar la rosca receptora mediante el proceso de reparación especificado o sustituir el componente. La decisión debe reflejar la función de la unión, el material, el acceso para su verificación y los requisitos de mantenimiento. Un sujetador de acero inoxidable merece la misma verificación cuidadosa de compatibilidad que cualquier otra pieza roscada; la elección del material no compensa un inicio incorrecto.
Incorporar el control de cruce de roscas en el proceso
La habilidad individual importa, pero los fallos recurrentes suelen indicar un problema en el proceso. Revise si el sujetador correcto es fácil de identificar, si la herramienta de apriete cuenta con soporte adecuado, si la unión se puede acceder perpendicularmente y si las piezas llegan libres de residuos o roscas iniciales dañadas. En estaciones automatizadas o semiautomatizadas, supervise comportamientos anómalos del par-torque y ángulo, y defina una respuesta clara: detener la operación, inspeccionar y separar las piezas sospechosas para su revisión.
También resulta útil especificar, en las instrucciones de trabajo, qué aspecto tiene una «correcta inserción». Imágenes de inicios de rosca aceptables, un requisito definido de ajuste manual cuando sea práctico y una norma que prohíba forzar una rosca atascada permiten que la expectativa sea repetible entre turnos. Para un sujetador personalizado o una aplicación de rosca fina, una prueba de ajuste con el componente real acoplado puede revelar problemas de tolerancia o recubrimiento antes de iniciar la producción en volumen.
Lista de comprobación breve para técnicos
- Confirme que el sujetador roscado y la rosca receptora constituyen el par previsto.
- Inspeccione los hilos iniciales en busca de contaminación, rebabas o daños visibles.
- Alinee el elemento de fijación de forma precisa antes de aplicar el par con la herramienta.
- Utilice las primeras vueltas para confirmar un engranaje suave.
- Deténgase ante la primera resistencia; retire el elemento, inspéccionelo y corrija la causa.
- Registre las ubicaciones o lotes recurrentes para poder abordar el proceso subyacente.
Conclusión
El cruce de roscas rara vez resulta misterioso una vez que se observan detenidamente las primeras vueltas. Por lo general, refleja un problema de alineación, un inicio de rosca deteriorado, una pieza inadecuada o una herramienta que aplica par demasiado pronto. Al tratar el engranaje inicial como un paso de verificación independiente, los técnicos pueden interrumpir este patrón antes de que la unión del elemento de fijación se convierta en un problema de reparación. El objetivo no es simplemente hacer que el elemento de fijación entre; es lograr un engranaje limpio y repetible de las roscas antes del apriete final.

