 EN

ເຫດໃດຈຶ່ງເກີດການຂັບເຄື່ອນຜິດແລະວິທີທີ່ຊ່າງປ້ອມຢຸດຮູບແບບດັ່ງກ່າວ
ການຂັດແທນ ສະແຕນເລດ ສາມາດປ່ຽນການຕິດຕັ້ງທີ່ເປັນປົກກະຕິໃຫ້ເປັນເຫດການທີ່ຕ້ອງເຮັດໃໝ່. ຄວາມເສຍຫາຍມັກເລີ່ມຕົ້ນກ່ອນທີ່ຊິ້ນສ່ວນຈະຫານໄດ້ຄັ້ງດຽວ: ເສັ້ນເກີດເລືອກດ້ານຊາຍປະສົບກັບເສັ້ນເກີດເລືອກທີ່ຮັບເຂົ້າມາຢູ່ມຸມໜຶ່ງ, ການຫານຄັ້ງທຳອິດບໍ່ມີທິດທາງເດີມ, ແລະ ກຳລັງທີ່ນຳໃຊ້ເລີ່ມຕົ້ນການຕັດ ຫຼື ປ້ານເສັ້ນເກີດເລືອກ. ຊ່າງອາດຈະສັງເກດເຫັນຄວາມຮູ້ສຶກເປືອກ, ຄວາມຕ້ານທາງທີ່ບໍ່ປົກກະຕິ, ຫຼື ສະກຣູທີ່ເບິ່ງຄືວ່າເຂົ້າໄປແຕ່ບໍ່ຢູ່ໃນຕຳແໜ່ງທີ່ຖືກຕ້ອງ.
ເປັນວິສະວະກອນທີ່ມຸ່ງເນັ້ນການເລືອກສະກຣູ ແລະ ຄວາມເໝາະສົມໃນການຕິດຕັ້ງ, ຂ້ອຍຖືວ່າບັນຫານີ້ເປັນບັນຫາລະບົບ ແທນທີ່ຈະເປັນຄວາມຜິດພາດຂອງຜູ້ປະຕິບັດງານເທົ່ານັ້ນ. ເຄື່ອງຈັກທີ່ມີເສັ້ນເກີດ , ການເຂົ້າກັນຂອງເສັ້ນດີດ, ມຸມເຂົ້າ, ອຸປະກອນຈັບ, ພຶດຕິກຳຂອງເຄື່ອງມື, ແລະ ກົດລະບຽບການກວດສອບທັງໝົດມີຜົນຕໍ່ການເລີ່ມຕົ້ນທີ່ສະອາດ. ວິທີທີ່ເປັນປະໂຫຍດແມ່ນການຮູ້ຈັກຮູບແບບດັ່ງກ່າວໃນເວລາທີ່ເປັນໄປໄດ້, ຢຸດການຂັບ, ແລະ ຊອກຫາສະພາບການທີ່ເຮັດໃຫ້ເກີດການບໍ່ສອດຄ່ອງ.
ອັນທີ່ເກີດຈາກການເຂົ້າກັນຂອງເສັ້ນດີດທີ່ບໍ່ຖືກຕ້ອງຕໍ່ການເຊື່ອມຕໍ່ດ້ວຍສະກູ
ການເຂົ້າກັນຂອງເສັ້ນດີດທີ່ບໍ່ຖືກຕ້ອງເກີດຂຶ້ນເມື່ອສະກູທີ່ມີເສັ້ນດີດເຂົ້າກັບຮູ, ແມ່ແບບ, ຕົວເຊື່ອມຕໍ່, ຫຼື ເສັ້ນດີດແມ່ອື່ນໆໃນທາງທີ່ບໍ່ຖືກຕ້ອງ. ແທນທີ່ຈະຕາມຮ່ອງເສັ້ນດີດທີ່ມີຢູ່ແລ້ວ, ສະກູຈະເດີນຂ້າມຮ່ອງດັ່ງກ່າວ. ສິ່ງນີ້ອາດເຮັດໃຫ້ວັດຖຸທີ່ເຂົ້າກັນເคลື່ອນທີ່ໄປໃນສ່ວນໜຶ່ງ ຫຼື ທັງສອງສ່ວນ. ການເຊື່ອມຕໍ່ອາດເບິ່ງຄືນວ່າແໜ້ນໃນເບື້ອງຕົ້ນ, ແຕ່ຄວາມຕຶງອາດເກີດຈາກການເສຍຫາຍຂອງພື້ນທີ່ຕິດຕໍ່ ແທນທີ່ຈະເກີດຈາກການບີບອັດທີ່ຖືກຕ້ອງ.
ຄວາມແຕກຕ່າງດັ່ງກ່າວມີຄວາມສຳຄັນໃນການບໍລິການຮັກສາ ແລະ ການຜະລິດ. ສ່ວນປະກອບທີ່ຖືກຂັນເຂົ້າໄປຢ່າງແຮງຈົນເຖິງຄ່າທໍລະກີ້ (torque) ທີ່ກຳນົດໄວ້ ເຖິງແມ່ນຈະຍັງຄົງເຮັດວຽກໄດ້ ແຕ່ອາດຈະມີເສັ້ນເກີດ (threads) ທີ່ເສຍຮູບ, ຄວາມເຊື່ອຖືໄດ້ຫຼຸດລົງ ຫຼື ມີຄວາມຍາກໃນການຖອນອອກໃນຄັ້ງຕໍ່ໄປ. ໃນການປະກອບທີ່ສາມາດບໍລິການໄດ້, ການບັງຄັບໃຫ້ຊິ້ນສ່ວນເຂົ້າໄປຢ່າງແຮງອາດເຮັດໃຫ້ຊິ້ນສ່ວນທີ່ຮັບເຂົ້າເສຍຫາຍ, ເຊິ່ງອາດຈະມີຄ່າໃຊ້ຈ່າຍສູງກວ່າການປ່ຽນສ່ວນປະກອບທີ່ຖືກຂັນເຂົ້າ.
ເຫດຜົນທີ່ຮູບແບບເລີ່ມຕົ້ນ
ການຈັດຕຳແໜ່ງບໍ່ຖືກຕ້ອງທີ່ເສັ້ນເກີດເສັ້ນທຳອິດ
ການຈັດຕຳແໜ່ງບໍ່ຖືກຕ້ອງເວລາເລີ່ມຕົ້ນເປັນສາເຫດທີ່ພົບເຫັນເລື້ອຍໆ. ຖ້າສ່ວນປະກອບທີ່ມີເສັ້ນເກີດບໍ່ຕັ້ງຕຳແໜ່ງຕັ້ງຂື້ນຕາມແນວຕັ້ງກັບເສັ້ນເກີດທີ່ຮັບເຂົ້າ, ສ່ວນທີ່ເປັນຈຸດສູງສຸດ (crest) ຂອງເສັ້ນເກີດເສັ້ນທຳອິດອາດຈະຕົກຢູ່ເທິງຈຸດສູງສຸດຂອງເສັ້ນເກີດທີ່ຈັບຄູ່ກັນ ແທນທີ່ຈະເຂົ້າໄປໃນສ່ວນທີ່ເປັນຮາກ (root). ການເບິ່ງທີ່ຈຳກັດ, ຮູທີ່ເລິກ, ການເຂົ້າເຖິງທີ່ຍາກ, ແລະ ຊິ້ນສ່ວນທີ່ມີຄວາມຍືດຫຼຸ່ນເຮັດໃຫ້ເກີດເຫດການດັ່ງກ່າວໄດ້ງ່າຍຂຶ້ນ. ສ່ວນປະກອບທີ່ເປັນເຄື່ອງຈັກຈະບໍ່ປັບມຸມຂອງຕົນເອງໂດຍອັດຕະໂນມັດ ເຖິງແມ່ນຈະມີເຄື່ອງຂັນເຂົ້າທີ່ໃຊ້ພະລັງງານ.
ເສັ້ນເກີດທີ່ເສຍຫາຍ, ມີເອີ້ນເປື້ອນ ຫຼື ບໍ່ໄດ້ຖືກກຽມພ້ອມຢ່າງເໝາະສົມ
ສ່ວນທີ່ເປືອຍອອກ (burrs), ສ່ວນທີ່ເກີດຈາກການກັດກິນ, ສ່ວນທີ່ເປືອຍອອກຈາກສີ, ສ່ວນທີ່ແຕກຫັກ, ຫຼື ສ່ວນທີ່ຖືກຂູດຂີດໃນເງື່ອນໄຂທຳອິດຂອງເກລີບ (first thread) ອາດເຮັດໃຫ້ສ່ວນທີ່ຊ່ວຍໃຫ້ເກລີບເຂົ້າສູ່ຕຳແໜ່ງຢ່າງຖືກຕ້ອງ (lead-in) ສູນເສຍໄປ. ບັນຫາດຽວກັນນີ້ກໍເກີດຂຶ້ນເມື່ອຊິ້ນສ່ວນຖືກຖອນອອກແລະຕິດຕັ້ງຄືນຫຼາຍຄັ້ງ ແລະ ເກລີບທີ່ເປີດຢູ່ເດີມກໍເລີ່ມເສື່ອມສະພາບ. ກ່ອນທີ່ຈະເອົາໃຈໃສ່ທີ່ວິທີການຕິດຕັ້ງ, ຄວນກວດສອບເງື່ອນໄຂທຳອິດຂອງເກລີບທັງສອງດ້ານຢ່າງລະອຽດໃຕ້ແສງທີ່ດີ. ຊິ້ນສ່ວນທີ່ເບິ່ງຄືນແລ້ວເປັນສະອາດບໍ່ໄດ້ໝາຍຄວາມວ່າເງື່ອນໄຂທຳອິດຂອງເກລີບທີ່ເຂົ້າກັນແລ້ວຈະຢູ່ໃນສະພາບດີ.
ຄວາມບໍ່ເຂົ້າກັນກັນລະຫວ່າງຊິ້ນສ່ວນ
ເສັ້ນຜ່າສູນກາງທີ່ຄ້າຍຄືກັນບໍ່ພໍທີ່ຈະເຮັດໃຫ້ເກລີບທີ່ມີເງື່ອນໄຂເຂົ້າກັນໄດ້ຢ່າງຖືກຕ້ອງ. ຕ້ອງມີຄວາມເຂົ້າກັນກັນທັງໝົດໃນດ້ານ: ຄວາມຫ່າງລະຫວ່າງເງື່ອນໄຂ (pitch), ຮູບຮ່າງຂອງເງື່ອນໄຂ (thread form), ທິດທາງຂອງເງື່ອນໄຂ (handedness), ຊັ້ນຫຸ້ມທີ່ເພີ່ມຂຶ້ນ (coating buildup), ແລະ ຂະໜາດທີ່ກຳນົດໄວ້ (nominal size). ການປະສົມຊິ້ນສ່ວນທີ່ເກັບໄວ້ໃນຖັງດຽວກັນ ຫຼື ຊິ້ນສ່ວນທີ່ມີລັກສະນະຄ້າຍຄືກັນເປັນສິ່ງທີ່ເປັນບັນຫາເປັນຢ່າງຍິ່ງເມື່ອທີມງານເຮັດວຽກຢ່າງໄວວາ. ເກລີບທີ່ຖືກອອກແບບເປັນພິເສດອາດຕ້ອງການສ່ວນຮັບທີ່ເປັນພິເສດເທົ່າກັນ; ການນຳໃຊ້ຊິ້ນສ່ວນທີ່ເບິ່ງຄືກັນເທົ່ານັ້ນເພື່ອເຂົ້າແທນອາດເຮັດໃຫ້ເກີດຄວາມຕ້ານທາງທີ່ຄ້າຍຄືກັບການເຂົ້າເງື່ອນໄຂທີ່ບໍ່ຖືກຕ້ອງ (cross threading).
ເຄື່ອງມືທີ່ໃຊ້ໃນການໃຫ້ທ້ອນ (torque) ກ່ອນທີ່ຈະຢືນຢັນວ່າເກລີບໄດ້ເຂົ້າກັນແລ້ວ
ເຄື່ອງມືທີ່ສ້າງຄວາມເຄື່ອນໄຫວ, ຜູ້ຂັບຂີ່ທີ່ບໍ່ຖືກຮັກສາຢ່າງດີ, ຕົວຈັບທີ່ເກົ່າແລະສວຍ, ແລະ ຕົວຕໍ່ທີ່ຍາວເກີນໄປ ສາມາດປ່ຽນຂໍ້ຜິດພາດນ້ອຍໆ ໃນການຈັດຕັ້ງຕຳແໜ່ງ ໃຫ້ເປັນຄວາມເສຍຫາຍພາຍໃນບໍ່ເຖິງວິນາທີ. ບັນຫາບໍ່ໄດ້ເກີດຈາກການຕິດຕັ້ງດ້ວຍພະລັງງານເອງທີ່ຜິດ, ແຕ່ເກີດຈາກການທີ່ທີ່ມີການບີບແຮງກ່ອນທີ່ຊ່າງຈະຢືນຢັນວ່າສະກຣູທີ່ມີເກີດເປັນເສັ້ນເກີດໄດ້ເຂົ້າສູ່ທາງທີ່ເປັນທຳມະຊາດຂອງມັນແລ້ວ. ຄວາມໄວໃນການຜະລິດທີ່ສູງອາດຈະເຮັດໃຫ້ບັນຫານີ້ຮ້າຍແຮງຂຶ້ນ ເມື່ອຂະບວນການໃຫ້ຄວາມສຳຄັນກັບຄວາມໄວ ແຕ່ບໍ່ມີສັນຍານຢຸດທີ່ຊັດເຈນເມື່ອເກີດການຕິດຂັດໃນເບື້ອງຕົ້ນ.
ວິທີທີ່ຊ່າງຢຸດຮູບແບບນີ້ທີ່ເຄື່ອງມື
ນິສັຍທີ່ເຊື່ອຖືໄດ້ທີ່ສຸດແມ່ນການແຍກການເຂົ້າຕົວອອກຈາກການບີບແຮງ. ກ່ອນອື່ນໝົດ, ໃຫ້ວາງສະກຣູໃສ່ຮູ ຫຼື ສ່ວນທີ່ຈະເຂົ້າກັນຢ່າງຖືກຕ້ອງ. ຈາກນັ້ນ, ເລີ່ມຕົ້ນການເຂົ້າຕົວດ້ວຍມື, ຫຼື ດ້ວຍວິທີທີ່ຄວບຄຸມໄດ້ແລະມີຄວາມໄວຕ່ຳທີ່ເໝາະສົມກັບການດຳເນີນງານນີ້ ຈົນກວ່າສະກຣູຈະເຂົ້າຕົວໄດ້ຢ່າງລຽບລ້ອນ. ຊ່າງຄວນຮູ້ສຶກເຖິງການເຄື່ອນໄຫວທີ່ເປັນປົກກະຕິ ແທນທີ່ຈະເປັນຈຸດທີ່ຄ້າງຫຼືຄື້ນຢ່າງທັນທີທີ່ເລີ່ມເຂົ້າ.
- ຢືນຢັນສ່ວນຕ່າງໆ. ກວດສອບຂະໜາດ, ຄວາມຫ່າງລະຫວ່າງເສັ້ນເກີດ, ທິດທາງຂອງເສັ້ນເກີດ, ສະພາບຜິວ, ແລະ ຈຸດທີ່ຈະຕິດຕັ້ງກ່ອນທີ່ຈະເລີ່ມຕົ້ນການຕິດຕັ້ງສະກຣູ.
- ຕັ້ງມຸມ. ຮັກສາສະກຣູທີ່ມີເກລີບໃຫ້ຕັ້ງຊື່ອຍູ່ຕາມທິດທາງຂອງຮູເປີດ ເມື່ອການອອກແບບຂອງຂະບວນການເຊື່ອມຕໍ່ອະນຸຍາດ. ປະຕິບັດການຄຳນຶງເຖິງການຮັກສາຊິ້ນສ່ວນທີ່ຈະເຮັດວຽກ ຫຼື ເຄື່ອງຈັກຖ້າການເຄື່ອນທີ່ເຮັດໃຫ້ມຸມທີ່ປ່ຽນແປງ.
- ໃຊ້ການຂັບເກລີບເລີ່ມຕົ້ນເປັນການກວດສອບ. ເລີ່ມຕົ້ນດ້ວຍການປັ່ນຢ່າງເບົາແລະຄວບຄຸມໄດ້. ຖ້າຊິ້ນສ່ວນບໍ່ເຂົ້າໄປຢ່າງລຽບລ້ອຍ ຢ່າເພີ່ມກຳລັງດັນ ຫຼື ຄວາມໄວຂອງເຄື່ອງມື.
- ຖອນອອກທັນທີທີ່ມີການຕິດຂັດທີ່ຜິດປົກກະຕິເກີດຂຶ້ນຄັ້ງທຳອິດ. ຖອນສະກຣູອອກ ກວດສອບເກລີບເລີ່ມຕົ້ນ ແລະ ຮູ ລ້າງເອົາສິ່ງເສດເຫຼືອອອກ ແລະ ຈັດຕຳແໜ່ງໃໝ່. ການທົດສອບຄືນໃໝ່ດ້ວຍວິທີການບັງຄັບເດີມມັກຈະເຮັດໃຫ້ເຂດທີ່ເສຍຫາຍກວ້າງຂຶ້ນ.
- ໃຊ້ທອກເກີສຸດທ້າຍເທື່ອດຽວເມື່ອການເຂົ້າກັນໄດ້ຢ່າງສະອາດເລີຍ. ເມື່ອສະກຣູເລີ່ມປັ່ນໄດ້ຢ່າງປົກກະຕິໃນຂະນະທີ່ເຂົ້າກັນເບື້ອງຕົ້ນແລ້ວ ຈຶ່ງໃຊ້ເຄື່ອງມື ແລະ ວິທີການທອກເກີທີ່ໄດ້ຮັບການອະນຸມັດສຳລັບການປະກອບ.
ມີການຕັດສິນໃຈທີ່ເປັນປະໂຫຍດໃນທີ່ນີ້. ເມື່ອແຖວຜະລິດຕະພັນຊ້າກວ່າເວລາທີ່ກຳນົດ, ມັນເປັນເລື່ອງທີ່ດຶງດູດໃຫ້ເຮັດໃຫ້ສ່ວນທີ່ຕ້ານທານເຂົ້າໄປໃນບ່ອນທີ່ຕ້ອງການ. ແຕ່ການກວດສອບຢ່າງງ່າຍດາຍໃນເບື້ອງຕົ້ນມັກຈະເຮັດໃຫ້ເກີດຄວາມເສຍຫາຍ້ອນການເອົາສະກູ້ວທີ່ເສຍຫາຍອອກ, ການຊ່ວຍແກ້ໄຂສ່ວນທີ່ຖືກຂັດເກີດ, ຫຼື ການຈັດລຽງຊິ້ນສ່ວນທີ່ສຳເລັດແລ້ວ ເທົ່າທີ່ຈະໝາຍເຖິງຄວາມເສຍຫາຍ້ອນການເອົາອອກ. ສຳລັບຂະບວນການເຊື່ອມຕໍ່ທີ່ສຳຄັນ, ຄວນໃຊ້ຄຳແນະນຳການເຮັດວຽກທີ່ຖືກເອົາມາບັນທຶກໄວ້ ແລະ ຂໍ້ກຳນົດດ້ານວິສະວະກຳທີ່ກ່ຽວຂ້ອງ ແທນທີ່ຈະອີງໃສ່ຄວາມຮູ້ສຶກເທົ່ານັ້ນ.
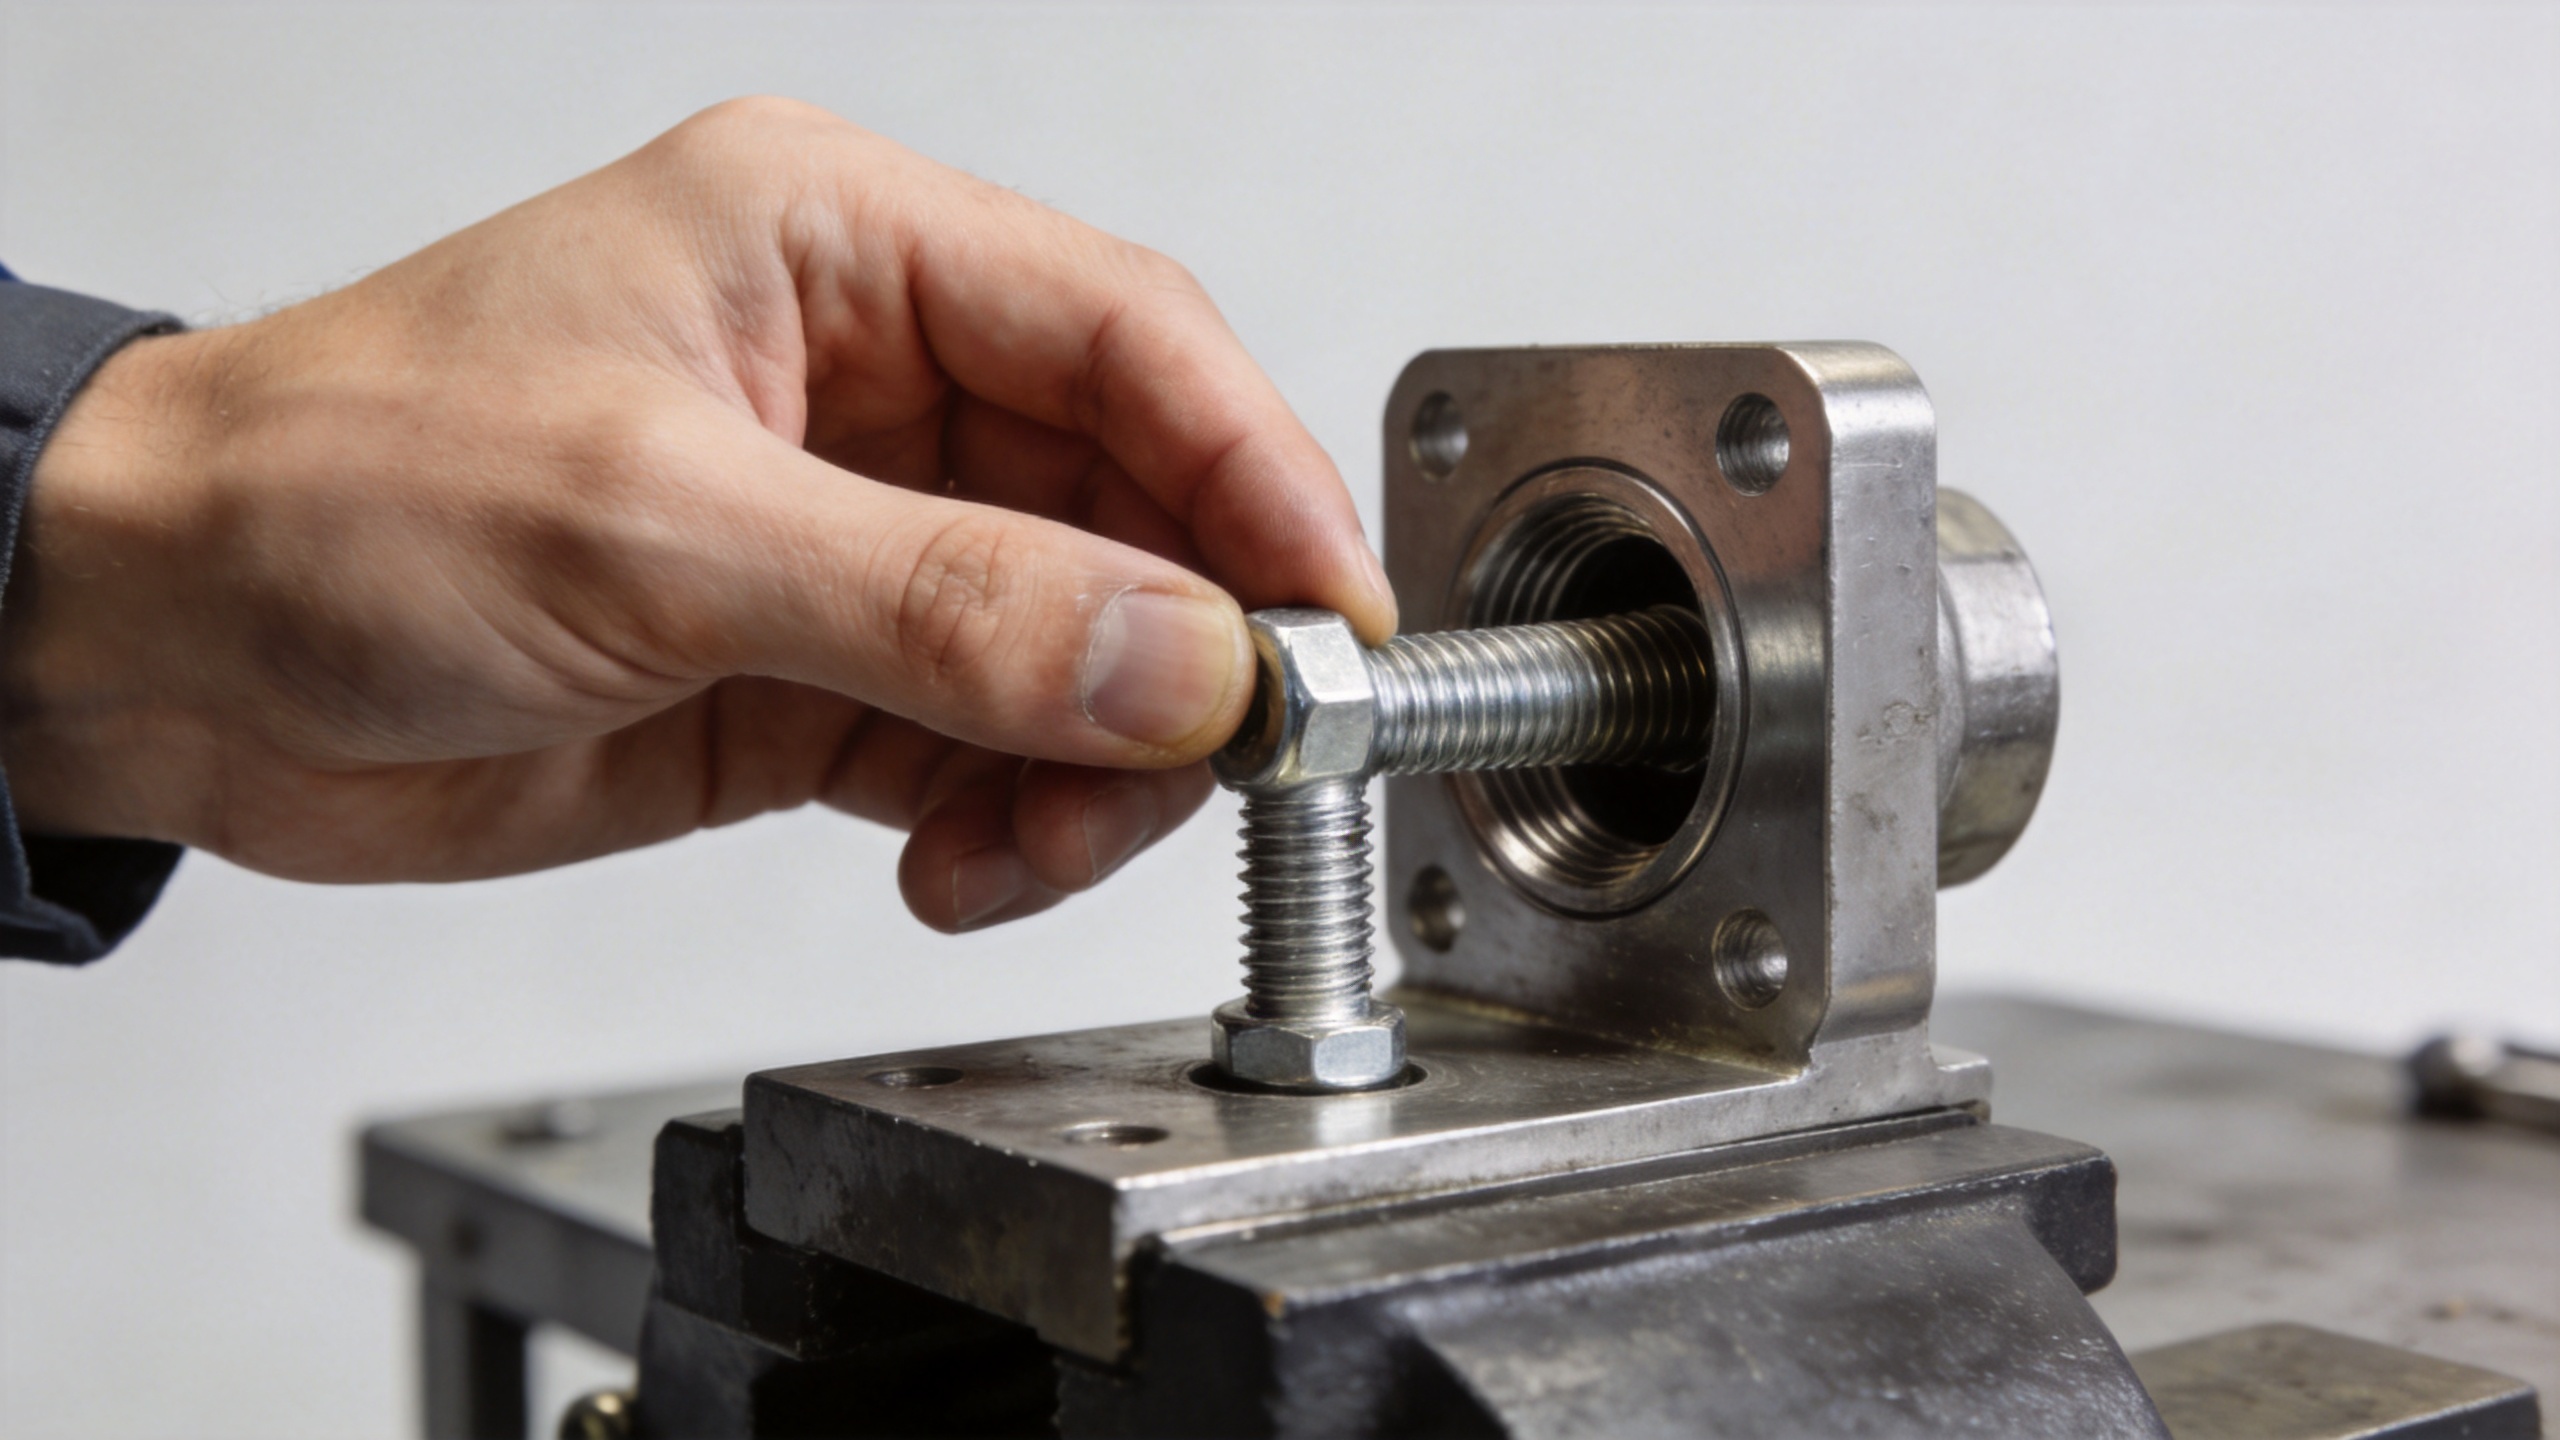
ວິທີການວິເຄາະສະກູ້ວທີ່ເກີດການຂັນເຂົ້າຜິດ
ເມື່ອສະກູ້ວໄດ້ເລີ່ມຂັນເຂົ້າໄປໃນທາງທີ່ບໍ່ຖືກຕ້ອງແລ້ວ, ຢ່າຄິດວ່າການຂັນຕໍ່ໄປຈະເຮັດໃຫ້ຂະບວນການເຊື່ອມຕໍ່ເປັນປະກົດວ່າໝັ້ນຄົງ. ຄວນເອົາອອກໃນເວລາທີ່ການເອົາອອກສາມາດເຮັດໄດ້ຢ່າງປອດໄພ, ແລ້ວຈຶ່ງກວດສອບເສັ້ນເກີດທີ່ເຂົ້າກັນແລ້ວຂອງທັງສອງຊິ້ນສ່ວນ. ສັງເກດເບິ່ງສ່ວນທີ່ຖືກເຮັດໃຫ້ເປັນເລືອນ, ສ່ວນທີ່ເກີດການເຄື່ອນຍ້າຍຂອງເນື້ອເຫຼັກ, ສ່ວນທີ່ມີການຖູກຂັດຢ່າງເດັ່ນຊັດ, ສ່ວນທີ່ມີການຂູດເຄືອບອອກ, ຫຼື ເສັ້ນທາງຂອງເກີດທີ່ເລີ່ມຕົ້ນຫ່າງຈາກສ່ວນກາງ.
ການລ້າງເສັ້ນດີ່ມີນ້ຳໜັກເບົາອາດເໝາະສົມເມື່ອຄວາມເສຍຫາຍເປັນເພີຍງເລັກນ້ອຍ ແລະ ວິທີການຊ່ວຍເຫຼືອທີ່ໄດ້ຮັບການອະນຸມັດອະນຸຍາດໃຫ້ເຮັດແບບນີ້. ການເບິ່ງເສຍຮູບທີ່ຮຸນແຮງຂຶ້ນອາດຈະຕ້ອງປ່ຽນແທນສ່ວນປະກອບທີ່ໃຊ້ເພື່ອຈັບຢູ່, ປັບປຸງເສັ້ນດີ່ທີ່ຮັບເຂົ້າໂດຍໃຊ້ຂະບວນການຊ່ວຍເຫຼືອທີ່ກຳນົດໄວ້, ຫຼື ປ່ຽນແທນຊິ້ນສ່ວນທັງໝົດ. ການμີການμີການμີການຕັດສິນໃຈຄວນສອດຄ່ອງກັບໜ້າທີ່ຂອງຂະບວນການເຊື່ອມຕໍ່, ວັດຖຸທີ່ໃຊ້, ຄວາມສາມາດໃນການກວດສອບ, ແລະ ຂໍ້ກຳນົດດ້ານການບໍາຮັກສາ. ສ່ວນປະກອບທີ່ເຮັດຈາກສະຕີນເລດຄວນໄດ້ຮັບການກວດສອບຄວາມເຂົ້າກັນໄດ້ຢ່າງລະມັດລະວັງເທົ່າກັບສ່ວນປະກອບທີ່ມີເສັ້ນດີ່ອື່ນໆທັງໝົດ; ການເລືອກວັດຖຸບໍ່ສາມາດຊົດເຊີຍການເລີ່ມຕົ້ນທີ່ບໍ່ຖືກຕ້ອງໄດ້.
ປະກອບເຂົ້າໄປໃນຂະບວນການເພື່ອຄວບຄຸມການຂັດເສັ້ນດີ່
ທັກສະຂອງບຸກຄົນມີຄວາມສຳຄັນ, ແຕ່ຄວາມລົ້ມເຫຼວທີ່ເກີດຂຶ້ນຊ້ຳໆມັກຈະບອກເຖິງບັນຫາໃນຂະບວນການ. ກວດສອບວ່າ: ວ່າສະກຣູທີ່ຖືກຕ້ອງສາມາດຈັດປະເພດໄດ້ຢ່າງງ່າຍດາຍຫຼືບໍ່, ວ່າເຄື່ອງມືຂັນສະກຣູມີການຮອງຮັບທີ່ເໝາະສົມຫຼືບໍ່, ວ່າສາມາດເຂົ້າຫາຈຸດເຊື່ອມຕໍ່ໄດ້ຢ່າງຕັ້ງໆຫຼືບໍ່, ແລະ ວ່າຊິ້ນສ່ວນມາເຖິງຈຸດຕິດຕັ້ງໂດຍບໍ່ມີສິ່ງເສດເຫຼືອ ຫຼື ເກີດຄວາມເສຍຫາຍທີ່ເກີດຂື້ນກັບເສັ້ນເກີດ (starting threads) ຫຼືບໍ່. ໃນສະຖານີທີ່ເຮັດວຽກດ້ວຍລະບົບອັດຕະໂນມັດ ຫຼື ອັດຕະໂນມັດເຄິ່ງໜຶ່ງ, ຄວນຕິດຕາມພຶດຕິກຳທີ່ຜິດປົກກະຕິຂອງທ້ອງທີ່ (torque) ແລະ ມຸມ (angle) ແລະ ກຳນົດຂັ້ນຕອນການຕອບສະຫນອງຢ່າງຈະແຈ້ງ: ຢຸດການຜະລິດ, ກວດສອບ, ແລະ ກັ້ນຊິ້ນສ່ວນທີ່ເປັນທີ່ສົງໄສອອກເພື່ອການທบทวน.
ການອະທິບາຍຢ່າງຊັດເຈນວ່າ “ການເຂົ້າກັນໄດ້ຢ່າງດີ” ໝາຍເຖິງຫຍັງ ໃນຄຳແນະນຳການເຮັດວຽກກໍເປັນປະໂຫຍດເຊັ່ນກັນ. ຮູບພາບຂອງເສັ້ນເກີດທີ່ເປັນທີ່ຍອມຮັບໄດ້, ຂໍ້ກຳນົດກ່ຽວກັບການຂັນດ້ວຍມືເບື້ອງຕົ້ນ (hand-start requirement) ເມື່ອເປັນໄປໄດ້, ແລະ ຂໍ້ຫ້າມການບັງຄັບໃຫ້ຂັນເຂົ້າໄປໃນສະພາບທີ່ຕິດຂັດ (forcing a bind) ສາມາດເຮັດໃຫ້ຄວາມຄາດຫວັງນີ້ເກີດຂຶ້ນຢ່າງຕໍ່ເນື່ອງທຸກການເຮັດວຽກ. ສຳລັບສະກຣູທີ່ຜະລິດຕາມຄວາມຕ້ອງການເປັນພິເສດ ຫຼື ສຳລັບການນຳໃຊ້ທີ່ຕ້ອງການຄວາມຖີ່ເບົາ (fine-pitch application), ການທົດສອບການເຂົ້າກັນກັບຊິ້ນສ່ວນທີ່ຈະເຊື່ອມຕໍ່ຈິງໆ ສາມາດເປີດເຜີຍບັນຫາທີ່ກ່ຽວຂ້ອງກັບຄວາມຖືກຕ້ອງຂອງຂະໜາດ (tolerance) ຫຼື ຊັ້ນຫຸ້ມ (coating) ກ່ອນທີ່ຈະເລີ່ມການຜະລິດໃນປະລິມານຫຼາຍ.
ບັນຊີການກວດສອບສຳລັບເທັກນິຊຽນ
- ຢືນຢັນວ່າສະກຣູທີ່ມີເສັ້ນເກີດ ແລະ ເສັ້ນເກີດທີ່ຮັບ (receiving thread) ແມ່ນຄູ່ທີ່ຖືກຕ້ອງຕາມທີ່ກຳນົດ.
- ກວດສອບເສັ້ນເລີ່ມຕົ້ນເພື່ອຫາສິ່ງປົນເປື້ອນ ສ່ວນທີ່ຍື່ນອອກ ຫຼື ອາການເສຍຫາຍທີ່ເຫັນໄດ້ດ້ວຍຕາ
- ຈັດຕຳແໜ່ງສ່ວນປະກອບໃຫ້ຖືກຕ້ອງກ່ອນຈະໃຊ້ເຄື່ອງມືຂັ້ນຕົ້ນ
- ໃຊ້ການຂັ້ນຕົ້ນຄັ້ງທຳອິດເພື່ອຢືນຢັນວ່າການເຂົ້າກັນໄດ້ຢ່າງລຽບລ້ອຍ
- ຢຸດທັນທີເມື່ອຮູ້ສຶກວ່າມີການຕົກຄ້າງໃນເບື້ອງຕົ້ນ; ຖອນອອກ ກວດສອບ ແລະ ປັບປຸງເຫດຜົນ
- ບັນທຶກສະຖານທີ່ ຫຼື ຊຸດທີ່ເກີດບັນຫາຊ້ຳໆເພື່ອໃຫ້ສາມາດແກ້ໄຂຂະບວນການຕົ້ນຕໍໄດ້
ສະຫຼຸບ
ການເຂົ້າກັນຜິດຂອງເສັ້ນເກີດຂຶ້ນຢ່າງຫາຍາກເມື່ອການສັງເກດສອງ-ສາມຄັ້ງທຳອິດຖືກເຮັດຢ່າງລະອຽດ. ມັນມັກເກີດຈາກບັນຫາການຈັດຕຳແໜ່ງ ສ່ວນເລີ່ມຕົ້ນຂອງເສັ້ນທີ່ບໍ່ດີ ສ່ວນປະກອບທີ່ບໍ່ເຂົ້າກັນ ຫຼື ເຄື່ອງມືທີ່ໃຊ້ທຳການຂັ້ນຕົ້ນເລີ່ມຕົ້ນເກີນໄປ. ໂດຍການຖືເອົາການເຂົ້າກັນເບື້ອງຕົ້ນເປັນຂັ້ນຕອນການຢືນຢັນທີ່ແຍກຕ່າງຫາກ ພະນັກງານຈະສາມາດຢຸດບັນຫາກ່ອນທີ່ຈະເກີດການເສຍຫາຍຮ້າຍແຮງຕໍ່ສ່ວນປະກອບ. ເປົ້າໝາຍບໍ່ໄດ້ເປັນພຽງການຂັ້ນຕົ້ນສ່ວນປະກອບເຂົ້າໄປເທົ່ານັ້ນ ແຕ່ເປັນການຮັບປະກັນວ່າການເຂົ້າກັນຂອງເສັ້ນເກີດຂຶ້ນຢ່າງຖືກຕ້ອງ ແລະ ສາມາດເຮັດຊ້ຳໄດ້ກ່ອນການຂັ້ນຕົ້ນສຸດທ້າຍ

