 EN

Почему возникает перекрёстная резьба и как специалисты прекращают эту проблему
Перекрёстная нарезка резьбы крепеж может превратить стандартную операцию сборки в переделку. Повреждение зачастую начинается ещё до того, как деталь сделает полный оборот: наружная резьба встречается с внутренней под углом, первые витки не совпадают по шагу, а приложенное усилие начинает срезать или сплющивать вершины резьбы. Техник может впервые ощутить шероховатость, необычное сопротивление или заметить, что крепёжный элемент, казалось бы, входит, но не усаживается должным образом.
Как инженер, специализирующийся на выборе крепёжных элементов и обеспечении точности сборки, я рассматриваю эту проблему как системную, а не как простую ошибку оператора. резьбовой крепёж , профиль резьбы, угол доступа, крепёжное приспособление, поведение инструмента и правило контроля — всё это влияет на то, будет ли начало ввинчивания чистым. Эффективная реакция заключается в раннем распознавании несоответствия, прекращении завинчивания и выявлении условия, которое повысило вероятность несоосности.
Влияние перекрёстного нарезания резьбы на соединение с резьбовым крепёжным элементом
Перекрёстное нарезание резьбы возникает, когда резьбовой крепёжный элемент входит в отверстие, гайку, вставку или другую внутреннюю резьбу по неверному пути. Вместо того чтобы следовать существующей спиральной канавке, крепёжный элемент скользит поперёк неё. Это может привести к смещению материала на одной или обеих деталях. Соединение изначально может казаться плотным, однако создаваемый момент затяжки может быть обусловлен повреждённым контактом, а не правильной силой зажима.
Это различие имеет значение при техническом обслуживании и производственных работах. Крепёжный элемент, достигающий требуемого значения крутящего момента после повреждённого зацепления, может сохранять деформированные резьбовые витки, иметь сниженную воспроизводимость затяжки или вызывать трудности при последующем демонтаже. В разборном узле принудительная установка детали также может повредить принимающую компоненту, замена которой может обойтись дороже, чем самого крепёжного элемента.
Почему возникает этот дефект
Несоосность на первом витке резьбы
Плохая начальная соосность — частая причина. Если резьбовой крепёж не установлен перпендикулярно к принимающей резьбе, первый гребень может попасть на вершину встречного гребня вместо того, чтобы войти в впадину. Ограниченная видимость, глубокие потайные отверстия, неудобный доступ и гибкость деталей повышают вероятность такого сценария. Механический крепёжный элемент не корректирует собственный угол только потому, что к нему приложена сила от электрического или пневматического инструмента.
Повреждённые, загрязнённые или плохо подготовленные начальные витки резьбы
Зачистки, остатки коррозии, скопления краски, сколы или повреждённый первый виток резьбы могут устранить направляющую фаску, которая обычно обеспечивает правильное наведение крепёжного элемента. Та же проблема возникает, когда деталь многократно демонтировалась и резьба отверстия уже изношена. Прежде чем обвинять метод установки, внимательно осмотрите оба начальных витка резьбы при хорошем освещении. Внешне чистый стержень не гарантирует, что первый зацепившийся виток резьбы исправен.
Несовместимость деталей
Одинаковый диаметр недостаточен для правильного взаимодействия резьбового крепёжного элемента. Должны совпадать шаг резьбы, профиль резьбы, направление резьбы (правая/левая), толщина покрытия и номинальный размер. Особенно трудности возникают при смешанном хранении компонентов и использовании внешне похожих деталей, особенно если бригады работают в спешке. Для специального крепёжного элемента может потребоваться столь же специфическая резьбовая посадка; замена на визуально схожую деталь может вызвать сопротивление, имитирующее срыв резьбы.
Инструмент, прикладывающий крутящий момент до подтверждения зацепления резьбы
Ударные инструменты, плохо зафиксированные насадки, изношенные головки и удлинители большой длины могут превратить небольшую ошибку при выравнивании в повреждение за считаные секунды. Проблема не в том, что установка с применением силовых инструментов по своей сути недопустима. Проблема в том, что крутящий момент подаётся до того, как техник убедится, что резьбовое крепёжное изделие вошло в естественное положение. Высокий темп производства может усугубить ситуацию, когда процесс поощряет скорость, но не предусматривает чёткого сигнала остановки при возникновении раннего заклинивания.
Как техники прерывают этот цикл прямо на рабочем месте
Самая надёжная привычка — разделить этап зацепления и этап затяжки. Сначала установите крепёжное изделие строго перпендикулярно отверстию или сопрягаемой детали. Затем начните его вворачивание вручную или с использованием контролируемого метода с низкой скоростью, подходящего для данной операции, пока оно не войдёт плавно и без усилий. Техник должен ощущать равномерное перемещение, а не внезапное резкое сопротивление при начале вворачивания.
- Проверьте детали. Перед началом вворачивания крепёжного изделия проверьте его размер, шаг резьбы, направление резьбы, состояние поверхности и предназначенное место установки.
- Установите угол. Удерживайте резьбовое крепёжное изделие перпендикулярно отверстию везде, где конструкция соединения это позволяет. Зафиксируйте деталь или приспособление, если их смещение изменяет угол.
- Используйте первые витки как проверку. Начинайте с лёгкого, контролируемого вращения. Если деталь не входит плавно, не прикладывайте дополнительного усилия и не увеличивайте скорость инструмента.
- Снимите крепёж при первом признаке необычного заедания. Извлеките крепёжное изделие, осмотрите начальные витки резьбы и отверстие, удалите загрязнения и выполните повторное выравнивание. Повторение той же принудительной попытки обычно увеличивает площадь повреждения.
- Окончательный момент затяжки применяйте только после чистого зацепления резьбы. Как только крепёжное изделие начинает свободно вращаться после первоначального зацепления, используйте утверждённый инструмент и процесс затяжки для данной сборки.
Здесь существует практический компромисс. Когда линия отстаёт от графика, возникает соблазн «продавить» сопротивляющуюся деталь. Однако краткая проверка в начале процесса зачастую менее нарушает производственный цикл, чем извлечение повреждённого резьбового крепёжного элемента, восстановление резьбового отверстия или разборка уже собранного узла. Для критически важного соединения следует использовать документированную инструкцию по выполнению работ и соответствующие инженерные требования, а не полагаться исключительно на ощущения.
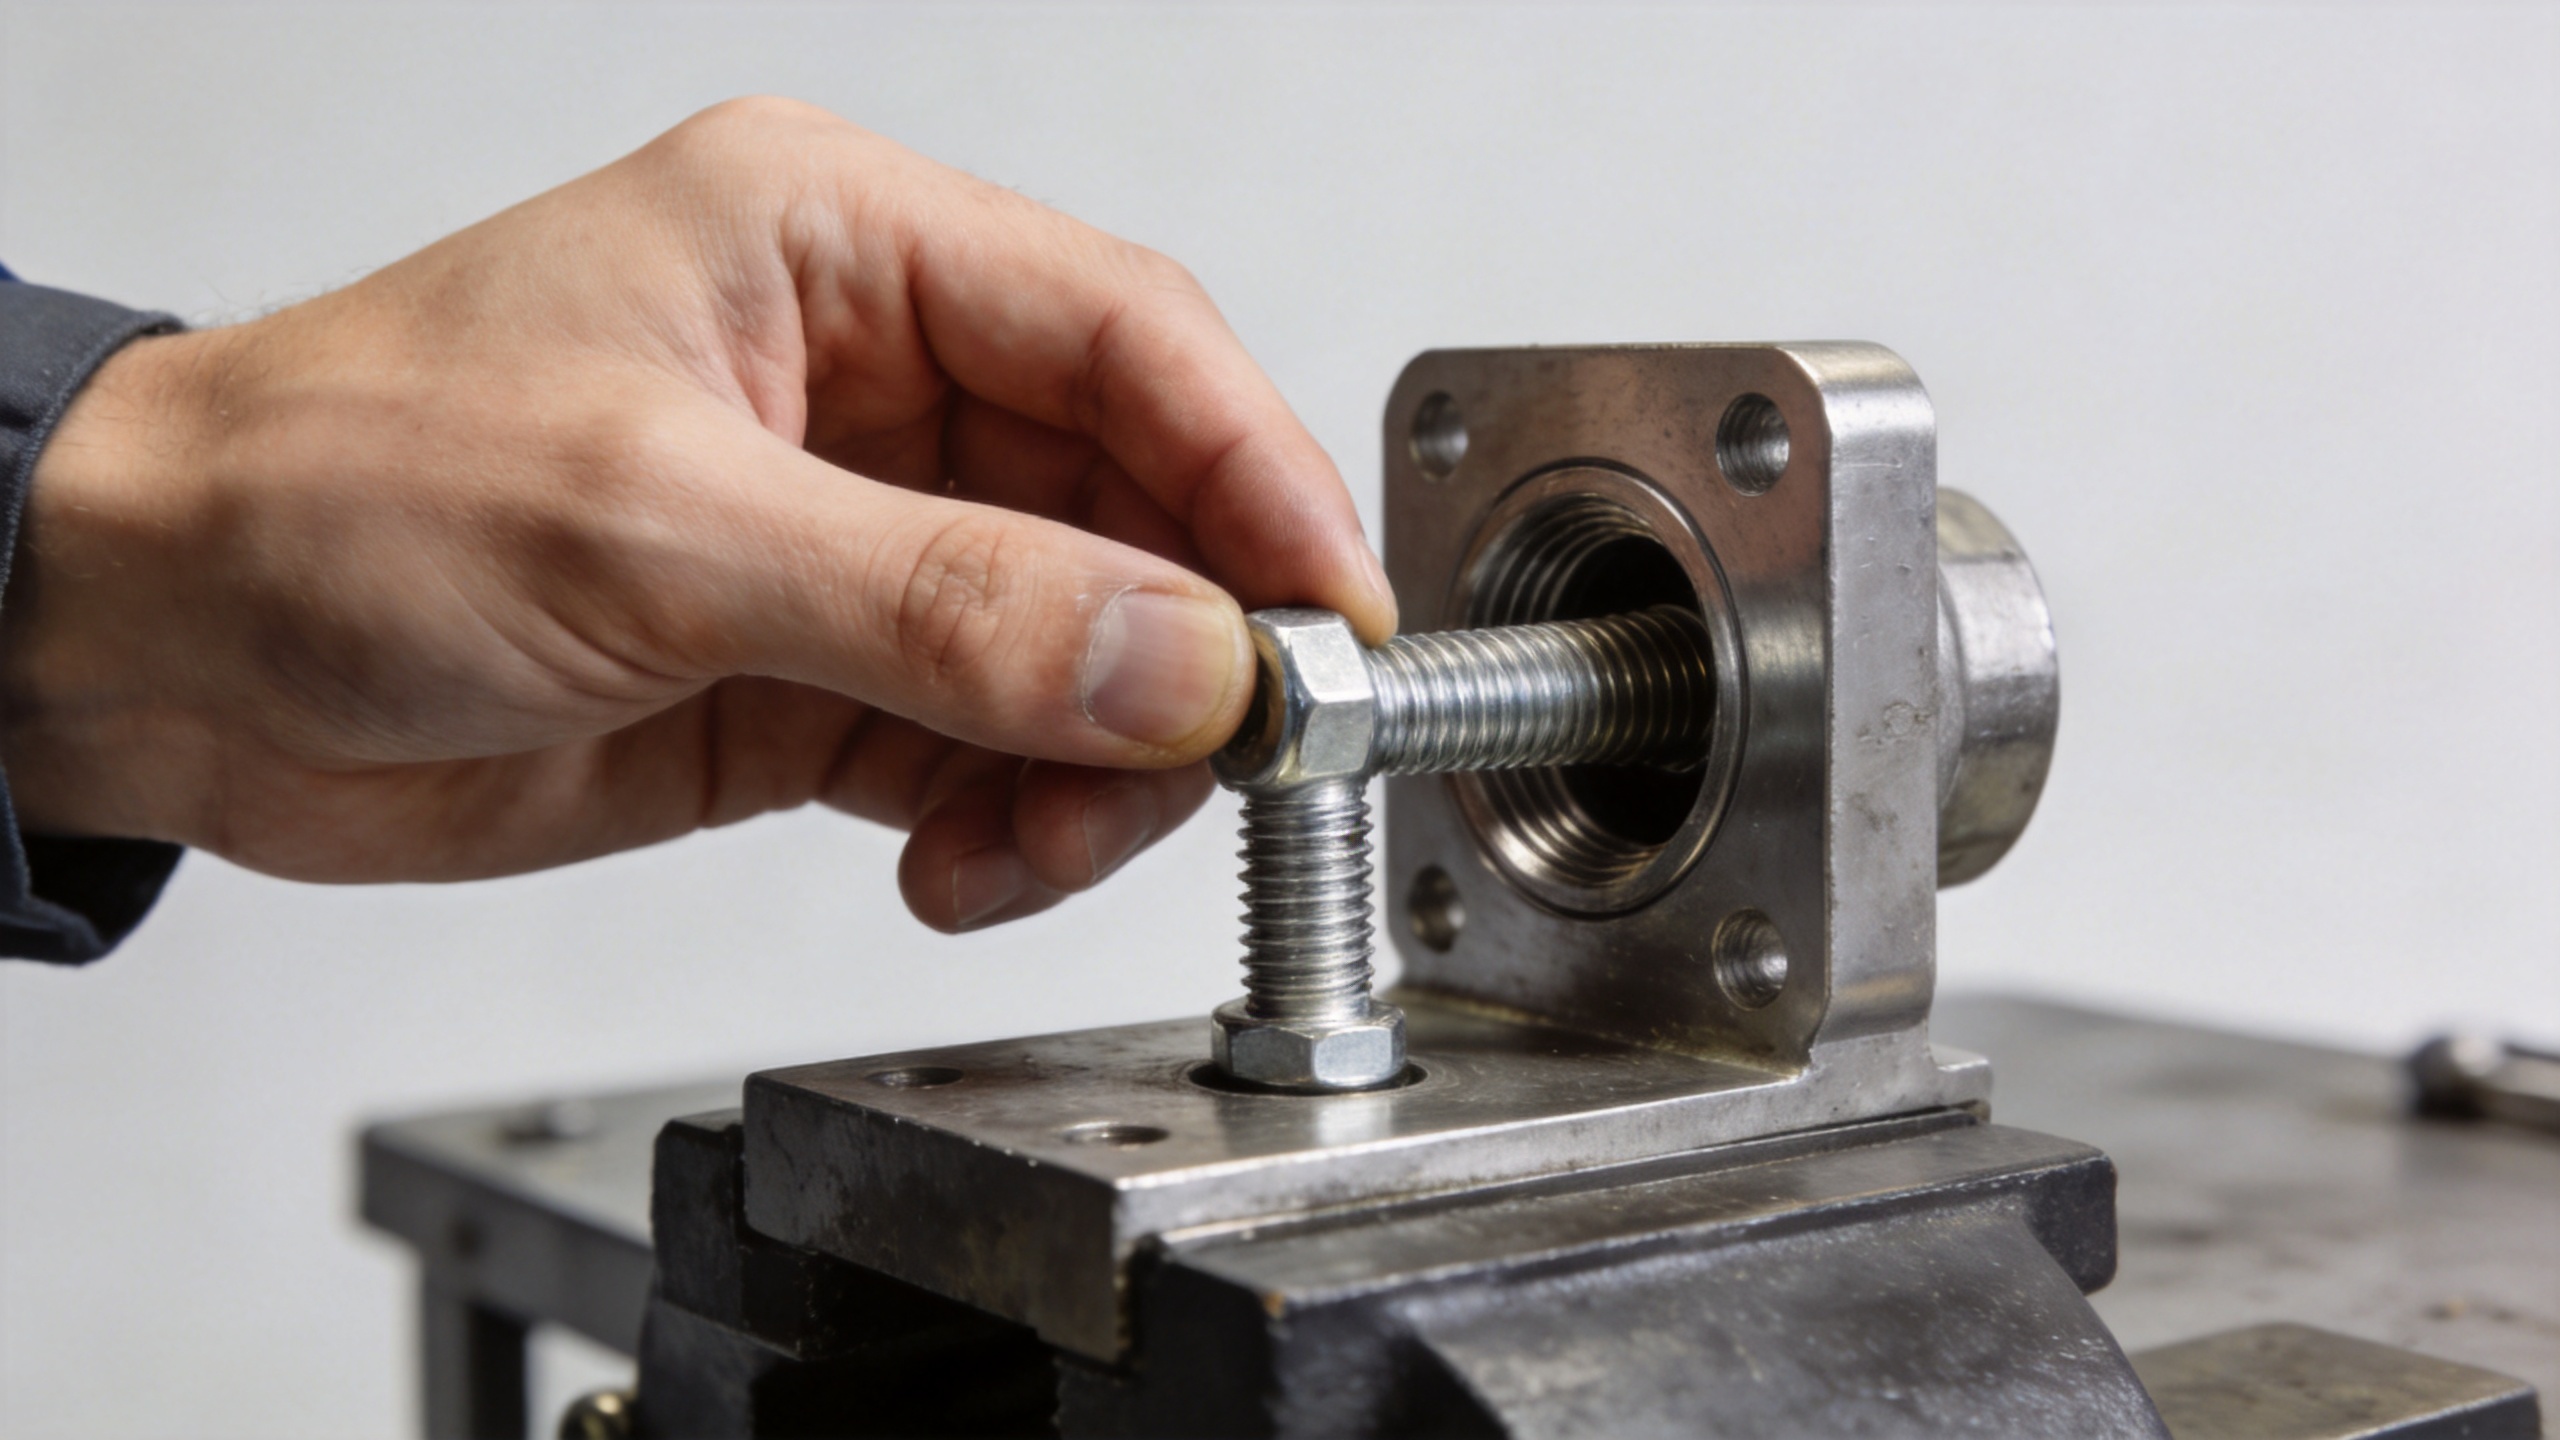
Как диагностировать предполагаемое перекручивание резьбы крепёжного элемента
Если крепёжный элемент уже начал вворачиваться некорректно, не предполагайте, что дальнейшая затяжка обеспечит устойчивость соединения. Удалите его, когда это можно сделать безопасно, затем осмотрите первые зацепившиеся витки резьбы на обеих деталях. Ищите сплющенные вершины резьбы, смещённый металл, яркие царапины, повреждённое покрытие или резьбовой путь, начинающийся вне центра.
Лёгкая операция по очистке резьбы может быть уместной, если повреждение незначительно и утверждённый метод ремонта это допускает. Более серьёзная деформация может потребовать замены крепёжного элемента, восстановления резьбы в приёмной детали с использованием указанного ремонтного процесса или замены компонента. Решение должно учитывать функцию соединения, материал, доступ для проверки и требования к техническому обслуживанию. Крепёжный элемент из нержавеющей стали требует такого же тщательного контроля совместимости, как и любой другой резьбовой элемент; выбор материала не компенсирует неправильное начало нарезки.
Внедрите контроль перекрёстной нарезки резьбы в технологический процесс
Индивидуальные навыки важны, но повторяющиеся сбои обычно указывают на проблему в процессе. Проверьте, легко ли идентифицировать правильный крепёжный элемент, достаточно ли надёжна опора для инструмента, можно ли подойти к соединению строго перпендикулярно и поступают ли детали без загрязнений или повреждённых начальных витков резьбы. На автоматизированных или полуавтоматических рабочих местах отслеживайте аномальное поведение крутящего момента и угла поворота и обеспечьте чёткую реакцию: остановка, осмотр и изоляция подозрительных деталей для последующего анализа.
Также полезно чётко описать в технологической инструкции, как выглядит «правильное зацепление резьбы». Фотографии допустимых начальных витков резьбы, чётко определённое требование к ручному завинчиванию (если это практически применимо) и запрет на принудительное завинчивание при заклинивании делают ожидания воспроизводимыми в течение всех смен. Для нестандартного крепёжного элемента или применения с мелким шагом резьбы пробная сборка с реальным сопрягаемым компонентом может выявить проблемы с допусками или покрытием до начала серийной сборки.
Краткий контрольный список техника
- Убедитесь, что резьбовой крепёжный элемент и резьба-приёмник соответствуют заданной паре.
- Проверьте начальные витки резьбы на наличие загрязнений, заусенцев или видимых повреждений.
- Точно совместите крепёжный элемент перед приложением крутящего момента инструментом.
- Используйте первые обороты для подтверждения плавного зацепления резьбы.
- Прекратите затяжку при первых признаках заклинивания; снимите крепёж, проведите осмотр и устраните причину.
- Фиксируйте повторяющиеся места или партии, чтобы можно было выявить и устранить корневую причину в производственном процессе.
Заключение
Перекрёстная нарезка редко остаётся загадкой, если внимательно проследить первые несколько оборотов. Как правило, она свидетельствует о проблеме с соосностью, повреждении начального витка резьбы, несоответствии деталей или инструменте, который прикладывает крутящий момент слишком рано. Рассматривая начальное зацепление как отдельный этап проверки, техники могут предотвратить возникновение дефекта до того, как соединение крепёжного элемента превратится в объект ремонта. Цель состоит не просто в том, чтобы завернуть крепёж, а в том, чтобы обеспечить чистое и воспроизводимое зацепление резьбы до окончательной затяжки.

