 EN

Warum Kreuzgewinde entstehen – und wie Techniker dieses Muster stoppen
Eine Kreuzgewindung befestigungselement kann einen Routine-Montagevorgang in einen Nacharbeitseinsatz verwandeln. Der Schaden beginnt oft bereits, bevor das Teil eine volle Umdrehung vollendet hat: Das Außengewinde trifft unter einem Winkel auf das Innengewinde, die ersten Umdrehungen weisen nicht dieselbe Steigung auf, und die aufgebrachte Kraft beginnt, die Gewindegipfel abzuschneiden oder abzuflachen. Ein Techniker bemerkt möglicherweise zunächst ein körniges Gefühl, ungewöhnlichen Widerstand oder eine Schraube, die scheinbar eindringt, aber nicht ordnungsgemäß anliegt.
Als Ingenieur mit Fokus auf Schraubenauswahl und Montagepassung betrachte ich dies als ein Systemproblem statt als einen einfachen Bedienerfehler. Die gewindeverbindungselement , Gewindegang, Zugangswinkel, Halterung, Werkzeugverhalten und Prüfregel beeinflussen alle, ob der Eingriff sauber erfolgt. Die sinnvolle Reaktion besteht darin, das Muster frühzeitig zu erkennen, das Anziehen zu stoppen und die Bedingung zu identifizieren, die eine Fehlausrichtung wahrscheinlich gemacht hat.
Was Kreuzgewindung mit einer Schraubverbindung macht
Kreuzgewindung tritt auf, wenn eine Gewindeverbindung in ein Loch, eine Mutter, ein Einschraubgewinde oder ein anderes Innengewinde falsch eingeht. Statt dem vorhandenen helikalen Gewindegang zu folgen, läuft die Verbindung quer darüber hinweg. Dadurch kann Material an einem oder beiden Teilen verdrängt werden. Die Verbindung scheint zunächst fest zu sein; das Drehmoment resultiert jedoch möglicherweise aus beschädigtem Kontakt statt aus einer ordnungsgemäßen Vorspannkraft.
Diese Unterscheidung ist bei Wartungs- und Fertigungsarbeiten von Bedeutung. Eine Verbindung, die nach beschädigtem Eingriff einen Drehmomentwert erreicht, kann dennoch verformte Gewindegänge, reduzierte Wiederholgenauigkeit oder eine erschwerte Demontage später aufweisen. Bei einer wartbaren Baugruppe kann das forcierte Einbringen des Teils zudem die Aufnahmekomponente beschädigen, deren Austausch möglicherweise teurer ist als der Austausch der Verbindung selbst.
Warum das Muster beginnt
Fehlausrichtung am ersten Gewindegang
Eine schlechte Anfangsausrichtung ist eine häufige Ursache. Wenn die Gewindeverbindung nicht senkrecht zur Aufnahmegewindebohrung steht, kann die erste Gewindeflank auf der gegenüberliegenden Gewindeflank aufliegen, anstatt in die Gewinderinne einzutreten. Eingeschränkte Sichtverhältnisse, tiefe Senkungen, unzugängliche Stellen und flexible Komponenten erhöhen diese Wahrscheinlichkeit. Ein mechanischer Verbindungselement korrigiert seinen eigenen Winkel nicht automatisch, nur weil ein motorisierter Antrieb eingesetzt wird.
Beschädigte, verschmutzte oder unzureichend vorbereitete Gewindestarts
Grate, Korrosionsrückstände, Farbaufbau, Späne oder eine beschädigte erste Gewindegang können die Führungsebene entfernen, die normalerweise eine Schraube einleitet. Das gleiche Problem tritt auf, wenn ein Teil wiederholt entfernt wurde und die Gewindeöffnung bereits abgenutzt ist. Bevor Sie die Montagetechnik beschuldigen, prüfen Sie beide Gewindeanfänge bei guter Beleuchtung. Ein sauber aussehender Schaft beweist nicht, dass der erste eingreifende Gewindegang intakt ist.
Unverträglichkeit zwischen den Teilen
Ein ähnlicher Durchmesser reicht nicht aus, damit eine Gewindeschraube korrekt eingeht. Steigung, Gewindeform, Rechtsgängigkeit oder Linksgängigkeit, Beschichtungsaufbau sowie Nenngröße müssen alle übereinstimmen. Gemischte Lagerbehälter und optisch ähnliche Komponenten sind besonders problematisch, wenn Teams schnell arbeiten. Ein kundenspezifischer Verbindungselement kann eine ebenso spezifische Aufnahmefunktion erfordern; der Ersatz durch ein optisch ähnliches Teil kann Widerstand erzeugen, der einer Falschverzahnung ähnelt.
Werkzeuge, die Drehmoment anwenden, bevor der Eingriff bestätigt ist
Schlagwerkzeuge, schlecht unterstützte Treiber, abgenutzte Steckschlüssel und lange Verlängerungen können einen kleinen Ausrichtungsfehler innerhalb von Sekunden in Schäden verwandeln. Das Problem besteht nicht darin, dass die motorische Montage an sich falsch wäre. Vielmehr trifft das Drehmoment ein, bevor der Techniker bestätigt hat, dass die Gewindeverbindung ihren natürlichen Eingriffspfad gefunden hat. Ein hoher Produktionsrhythmus kann dies verschärfen, wenn der Prozess Geschwindigkeit belohnt, aber kein klares Stoppsignal für ein frühes Festlaufen vorsieht.
Wie Techniker das Muster am Arbeitsplatz unterbrechen
Die zuverlässigste Gewohnheit ist, das Eingreifen vom Anziehen zu trennen. Zuerst wird die Verbindungsschraube exakt in das Loch oder das Gegenstück eingesetzt. Dann wird sie von Hand oder mit einer kontrollierten, niedrigdrehzahlig geeigneten Methode so lange vorgedreht, bis sie sich glatt eingefunden hat. Der Techniker sollte gleichmäßiges Vordringen spüren – nicht plötzlich eine raue Stelle am Beginn.
- Überprüfen Sie die Teile. Prüfen Sie vor dem Einschrauben Größe, Steigung, Gewinderichtung, Oberflächenzustand und vorgesehene Position.
- Stellen Sie den Winkel ein. Halten Sie die Gewindeverbindung senkrecht zur Öffnung, sofern das Fügedesign dies zulässt. Stützen Sie das Werkstück oder die Vorrichtung ab, falls eine Bewegung den Winkel verändert.
- Nutzen Sie die ersten Gewindegänge als Prüfung. Beginnen Sie mit einer leichten, kontrollierten Drehbewegung. Falls das Teil nicht glatt eindreht, erhöhen Sie weder den Hebelarm noch die Drehgeschwindigkeit des Werkzeugs.
- Ziehen Sie bei der ersten ungewöhnlichen Blockierung zurück. Entfernen Sie die Verbindung, prüfen Sie Gewindeeinlauf und Bohrung, entfernen Sie Fremdkörper und richten Sie neu aus. Wiederholte Zwangseinbringung vergrößert in der Regel den beschädigten Bereich.
- Wenden Sie das endgültige Drehmoment erst nach sauberer Eingriffstellung an. Sobald die Verbindung sich während der ersten Eingriffphase normal drehen lässt, verwenden Sie das zugelassene Werkzeug und das vorgeschriebene Drehmomentverfahren für die Montage.
Hier besteht ein praktischer Kompromiss. Wenn eine Fertigungslinie hinter dem Zeitplan zurückbleibt, liegt die Versuchung nahe, ein widerständiges Teil mit Gewalt einzubauen. Doch eine kurze Prüfung zu Beginn stört den Produktionsablauf oft weniger als das Entfernen eines beschädigten Gewindebolzens, die Reparatur einer Gewindebohrung oder das Sortieren einer fertigen Baugruppe. Bei einer kritischen Verbindung ist die dokumentierte Arbeitsanweisung sowie die jeweils geltende technische Spezifikation anzuwenden – nicht allein das subjektive Gefühl.
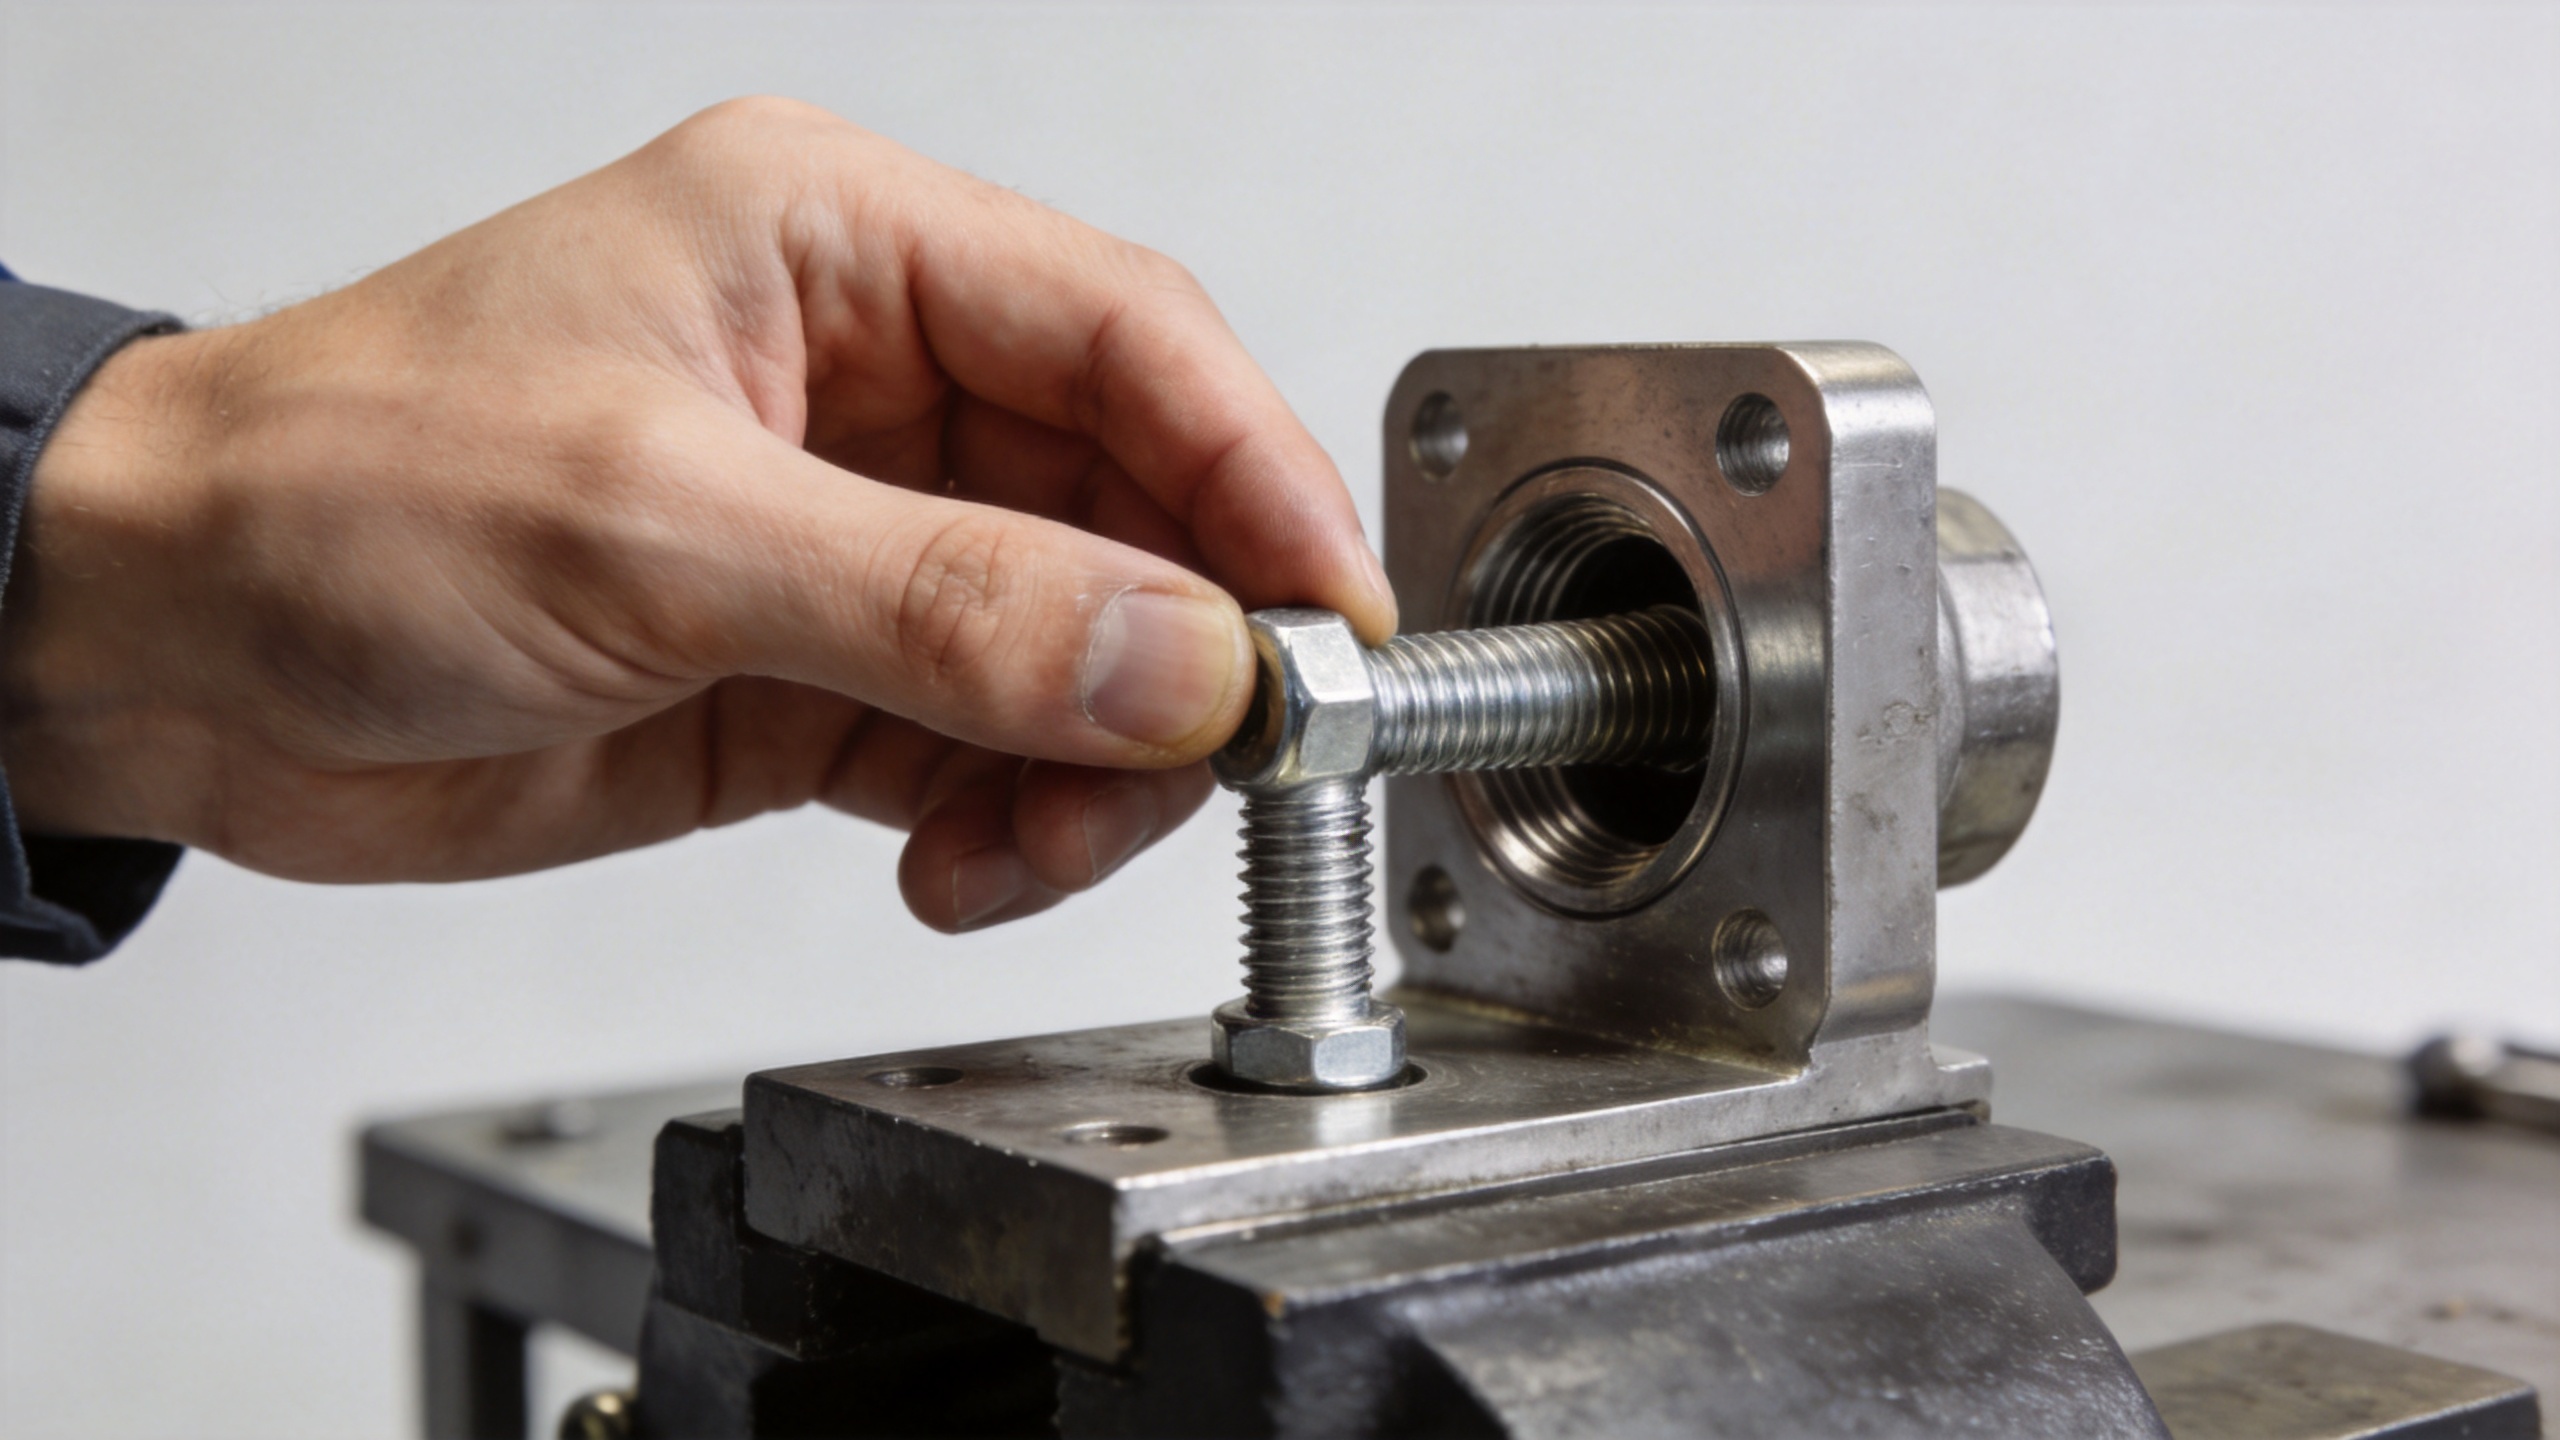
So diagnostizieren Sie einen vermuteten Kreuzgewinde-Fehler
Wenn ein Befestigungselement bereits falsch eingeschraubt wurde, gehen Sie nicht davon aus, dass weiteres Anziehen die Verbindung stabilisiert. Entfernen Sie es, sobald dies sicher möglich ist, und prüfen Sie dann die ersten eingreifenden Gewindegänge an beiden Teilen. Achten Sie auf abgeflachte Gewindegipfel, verdrängtes Metall, helle Schleifspuren, beschädigte Beschichtung oder einen Gewindegang, der außermittig beginnt.
Eine leichte Gewindereinigung kann angemessen sein, wenn der Schaden geringfügig ist und die genehmigte Reparaturmethode dies zulässt. Bei stärkerer Verformung kann ein Austausch der Befestigungselemente, eine Wiederherstellung des Aufnahmegewindes mittels des vorgeschriebenen Reparaturverfahrens oder ein Austausch der Komponente erforderlich sein. Die Entscheidung sollte die Funktion der Verbindung, das Material, den Zugang zur Überprüfung sowie die Wartungsanforderungen berücksichtigen. Ein Edelstahl-Befestigungselement erfordert dieselbe sorgfältige Verträglichkeitsprüfung wie jedes andere Gewindeteil; die Materialwahl gleicht einen falschen Einstieg nicht aus.
Integrieren Sie Kreuzgewinde-Kontrolle in den Prozess
Individuelle Fertigkeiten sind wichtig, doch wiederholte Fehler deuten meist auf einen Prozesszustand hin. Prüfen Sie, ob die richtige Schraube leicht zu identifizieren ist, ob der Schraubendreher ausreichend unterstützt wird, ob die Verbindung senkrecht angefahren werden kann und ob die Teile frei von Schmutz oder beschädigten Gewindeeinstiegen eintreffen. An automatisierten oder halbautomatischen Stationen überwachen Sie ungewöhnliches Drehmoment-Winkel-Verhalten und stellen klar, wie zu reagieren ist: anhalten, prüfen und verdächtige Teile zur weiteren Überprüfung separieren.
Es hilft ebenfalls, in der Arbeitsanweisung genau festzulegen, was „guter Gewindeeingriff“ bedeutet. Fotos akzeptabler Gewindeeinstiege, eine definierte manuelle Vorschraubvorgabe, wo praktikabel, sowie eine Regel gegen das Erzwingen einer Blockierung machen die Erwartung über Schichten hinweg reproduzierbar. Bei einer Sonder-Schraube oder einer Feingewinde-Anwendung kann ein Probemontageversuch mit der eigentlichen Gegenkomponente Toleranz- oder Beschichtungsprobleme bereits vor Beginn der Serienmontage aufdecken.
Kurze Checkliste für Techniker
- Stellen Sie sicher, dass die Gewindeschraube und das Aufnahmegewinde das vorgesehene Paar sind.
- Überprüfen Sie die Startgewinde auf Verunreinigungen, Grate oder sichtbare Beschädigungen.
- Richten Sie die Befestigungsmittel senkrecht aus, bevor Sie das Drehmoment des Werkzeugs anwenden.
- Nutzen Sie die ersten Umdrehungen, um eine reibungslose Eingriffsbereitschaft zu bestätigen.
- Stoppen Sie bei frühem Widerstand; entfernen Sie das Teil, prüfen Sie es und beheben Sie die Ursache.
- Dokumentieren Sie wiederkehrende Montagestellen oder Chargen, damit der zugrundeliegende Prozess behoben werden kann.
Fazit
Gewindekreuzung ist selten ein Rätsel, sobald die ersten Umdrehungen genau beobachtet werden. Meist deutet sie auf ein Ausrichtungsproblem, einen beschädigten Gewindebeginn, ein nicht kompatibles Teil oder Werkzeuge hin, die das Drehmoment zu früh aufbringen. Indem die erste Eingriffphase als eigenständiger Prüfschritt behandelt wird, können Techniker das Problem stoppen, bevor eine Schraubverbindung zu einem Reparaturfall wird. Das Ziel besteht nicht nur darin, die Schraube einzudrehen; vielmehr geht es darum, vor der endgültigen Anzugsphase eine saubere, reproduzierbare Gewindeeinklinkung herzustellen.

